
 EN
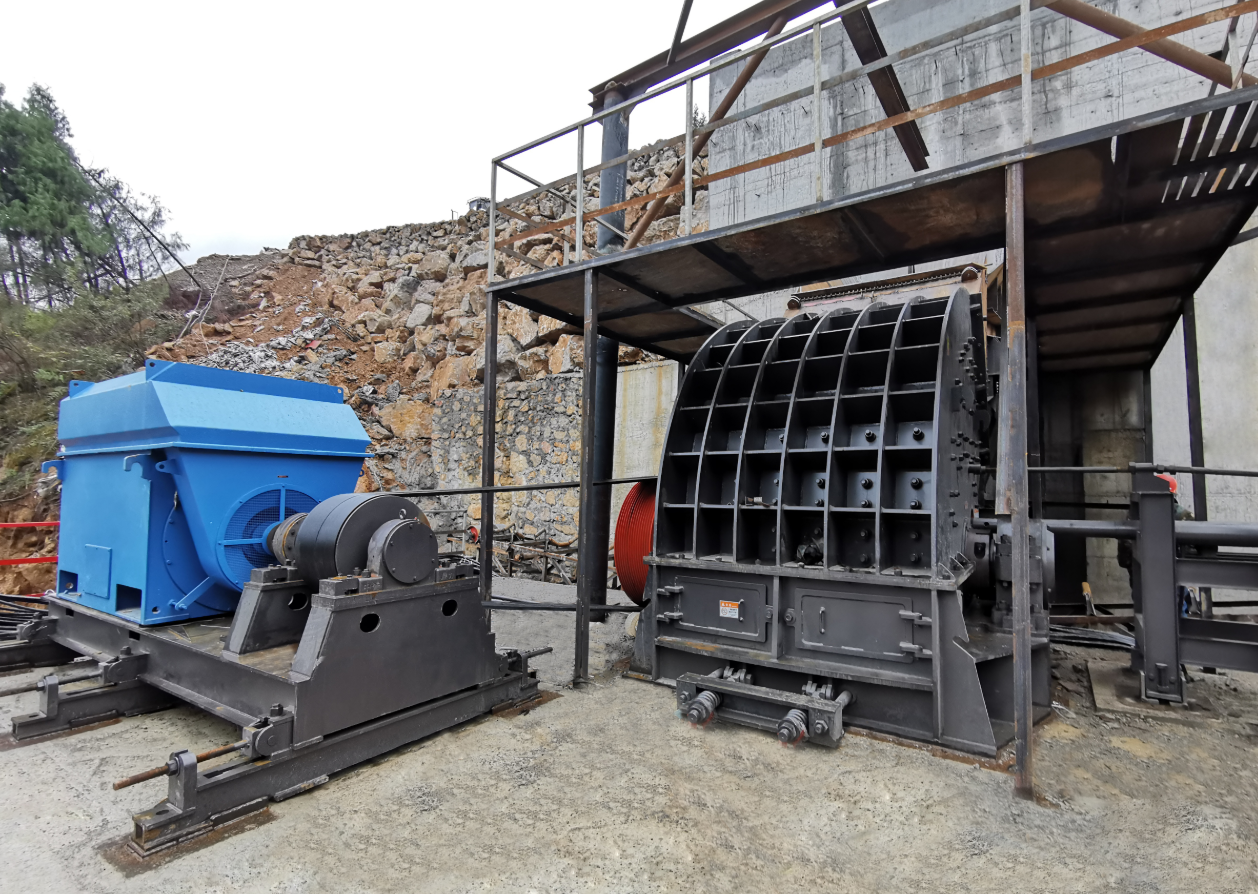
Wartung von Brechern für künstlich hergestellten Sand: Tribologie, Staubkontrolle und prädiktive Diagnostik
Hauptaussage : Kernbrecher in Anlagen zur Herstellung von künstlichem Sand arbeiten unter extremen Abrasionsbedingungen, wobei feiner Quarzstaub (Teilchengröße < 75 Mikrometer) in Lagergehäuse eindringen und katastrophale Ausfälle verursachen kann. Um eine hohe Anlagenverfügbarkeit langfristig sicherzustellen, ist der Einsatz hochwertiger synthetischer Lithium-Komplex-Fette mit Zusätzen für extremen Druck (EP), die Aufrechterhaltung aktiver Überdruck-Luftspülungen an Labyrinthdichtungen sowie der Einsatz kontinuierlicher Schwinggeschwindigkeits-Sensoren erforderlich, um Unwuchten des Rotors zu erkennen, bevor es zum Lagerklemmen kommt.
⚖️ Die Tribologie des Sandbrechens: Steuerung des abrasiven Quarzeindringens
Das Wartungsprofil eines Kernbrechers für künstlichen Sand wird grundlegend durch die extreme Abrasivität feiner Quarz- und Silikastäube bestimmt.
Im Gegensatz zum Standard-Abbau von Gesteinskörnungen, bei dem grobe Steinteilchen ein geringes Verhältnis von Oberfläche zu Volumen aufweisen, erzeugt die Sandherstellung eine große Menge an Mikrofeinteilchen (üblicherweise mehr als 15 % der gesamten Durchsatzmenge).
Der Mechanismus des abrasiven Eindringens
Feiner Quarzstaub wirkt als industrielles Schleifmittel. Wenn luftgetragener Staub sich auf rotierenden Wellen absetzt, kann die Kapillarwirkung diese Mikropartikel an abgenutzten Gummlippenabdichtungen vorbei direkt in die Lagerlaufbahn ziehen.
Sobald die Partikel im Inneren sind, vermischen sie sich mit dem Fett und bilden eine hochgradig abrasive Paste, die Wälzkörper ritzen, Käfigführungen zerstören und die metallische Ermüdung beschleunigen – was zu einem raschen Anstieg der Lagertemperatur während des Betriebs führt.
Scherkraft und Vibrationsbelastung
Kontinuierlicher Hochgeschwindigkeits-Rotoraufprall (häufig über 60 bis 80 Meter pro Sekunde bei Vertikalwellen-Aufprallbrechern) erzeugt starke hochfrequente Mikrovibrationen.
Diese Vibrationen können bewirken, dass strukturelle Befestigungselemente sich lockern, und den Verschleiß an internen Verschleißplatten, Verteilungskegeln und Zuführrohren beschleunigen – weshalb wartungsorientierte Intervalle statt traditioneller kalenderbasierter Wartungszyklen erforderlich sind.
✅ Optimierter dreistufiger Wartungsplan für Sandwerke
Um die Wartungskosten bei kontinuierlicher, stark abrasiver Kiesellast zu senken, sollten Anlagenleiter einen gestuften Inspektions- und Wartungsplan durchsetzen.
| Wartungshäufigkeit | Kritischer technischer Fokus | Wichtige Zielaufgaben | Diagnose-Verifizierungsmethode |
|---|---|---|---|
| Täglich vor Schichtbeginn | Integrität von Struktur und Dichtungen. | Verschleiß der Rotorspitzen prüfen; Spannung des Antriebsriemens überprüfen; Dichtungsgummi der Staubabdeckung kontrollieren. | Visuelle Prüfung mit Verschleiß-Grenzmarkierung; physische Messung der Riendurchbiegung. |
| Wöchentlich / monatlich | Schmierung und Ausrichtung der Lager. | Schmierfettproben entnehmen; Muttern der Lagergehäuse anziehen; Ausrichtung des Motorgestells prüfen. | Spektrografische Schmierfettanalyse; Ausrichtungsprüfung mit Drehzeiger. |
| Jährlicher Umbau | Strukturelle Wiederherstellung. | Rotoreinheit neu ausbalancieren; Innenverkleidungen der Hauptkammer austauschen; hydraulische Spannvorrichtungen kalibrieren. | Dynamisches Auswuchten nach ISO 1940 G1.6; Ultraschall-Schweißnahtprüfung. |
⚙️ Schmierungstechnik: Bekämpfung von Kontamination in Sandumgebungen
Standard-Schmierfette sind nicht in der Lage, den kombinierten thermischen, feuchtigkeits- und partikelbedingten Anforderungen beim Zerkleinern von hochsilikathaltigem Sand standzuhalten.
Standards für die Auswahl von Schmierfetten
Verdickertyp : Lithium-Komplex- oder Calciumsulfonat-Komplex-Verdicker werden dringend empfohlen. Sie bieten hervorragenden Widerstand gegen Wasserauswaschung sowie hohe thermische Scherstabilität unter schweren Lasten.
Basismittel-Viskosität : Wählen Sie Formulierungen mit hoher Basismittel-Viskosität (ISO VG 220 bis VG 460) mit extremdruckfesten (EP) Additiven, um einen kontinuierlichen, schützenden Schmierfilm zwischen den Wälzkörpern auch bei intensiven Mikrostoßbelastungen aufrechtzuerhalten.
Konsistenz : Die Konsistenzklasse NLGI Grade 2 ist der industrielle Standard für die meisten Hochgeschwindigkeits-Wälzlager in VSI- und Kegelbrechern.
Aktive Dichtungs- und Spülprotokolle
Um Staub-Eintritt zu verhindern, sollten Lagergehäuse mehrstufige Labyrinthdichtungen mit aktiven Fettspülanlagen verwenden. Während der Nachschmierung muss frisches Fett langsam in das Gehäuse eingepresst werden, während die Welle rotiert, wodurch altes, verschmutztes Fett über die Spülöffnungen nach außen verdrängt wird.
Reinigen Sie alle Fettnippel gründlich, bevor Sie die Fettpressenkupplungen anbringen, um zu verhindern, dass oberflächlicher Staub direkt in die Lagerkammer gedrückt wird.
?? Praxisbeispiel: Vermeidung vorzeitiger Lagerausfälle an einer VSI-Formmaschine
Eine großtechnische Herstellungsanlage für Sand in North Carolina, die stark abrasiven Granitsand verarbeitet, verzeichnete wiederholte katastrophale Lagerausfälle an ihrem 300-kW-Vertikal-Schlagwurf-(VSI)-Brecher mit durchschnittlich einer Lagerblockade alle 450 Betriebsstunden.
Die Diagnose
Ursache eine Untersuchung durch unser Tribologie-Team ergab, dass die untere Gummlippenabdichtung des Lagergehäuses aufgrund ständigen Kontakts mit abrasiver Gesteinsstaub-Suspension versagte. Dadurch drangen feine Quarzpartikel in den Lagerring ein, kontaminierten das Lithiumfett und verursachten schweren abrasiven Verschleiß.
Kostenprofil jeder Lagerausfall verursachte dem Betreiber Kosten von über 14.000 US-Dollar für Ersatzteile und führte zu 16 Stunden ungeplanter Anlagenstillstandszeit, was erhebliche Verzögerungen bei der Vertragserfüllung zur Folge hatte.
Die technische Korrekturmaßnahme
Die Anlage implementierte ein robustes technisches Upgrade:
Dichtungs-Upgrade die Standard-Lippenabdichtung wurde durch eine berührungslose Doppel-Labyrinth-Metallabdichtung mit integralem Druckfett-Kanal ersetzt.
Schmiermittel-Anpassungen der Schmierfetttyp wurde auf ein hochwertiges synthetisches Calciumsulfonat-Fett mit einer hohen Grundölviskosität von ISO VG 460 geändert, und die tägliche manuelle Schmierung wurde durch eine automatisierte Einpunkt-Schmieranlage ersetzt, die alle 15 Betriebsminuten 2 Gramm Fett injizierte.
Schwingungsüberwachung ein zweiaxialer Vibrationsgeschwindigkeitstransmitter (Ausgangssignal: 4–20 mA) wurde direkt am Gehäuse der Hauptlagerpatrone montiert.
Die Ergebnisse
Nach diesen Modifikationen stieg die Lebensdauer der Lager im VSI-Brecher von 450 Stunden auf über 3.200 Betriebsstunden.
Die Vibrations Sensoren ermöglichten es dem Bediener, geringfügige Unwuchten an den Rotorspitzen frühzeitig zu erkennen und zu korrigieren, bevor sie Lagerbeschädigungen verursachten; dadurch sanken die jährlichen Wartungskosten insgesamt um 72 % und die Qualität des Gesteinskorns wurde stabilisiert.
? Prüfliste für das Engineering-Audit zur Brecherwartung
Vor Wiederaufnahme des Betriebs nach einer geplanten Wartungspause muss der mechanische Leiter die Einhaltung der folgenden Punkte bestätigen:
| Prüfmetrik | Leistungsbenchmark | Feldüberprüfungsmethode |
|---|---|---|
| Rotorauswuchtqualität | Erfüllt ISO 1940 Klasse G1.6 | Durchführung einer dynamischen Auswuchtmaschine; Überprüfung, ob die Restunwucht unter dem Grenzwert liegt. |
| Schwingungsgeschwindigkeit | Unter 4,5 mm/s RMS während des normalen belasteten Betriebs | Kontinuierliche Überwachung mittels kalibrierter Schwingungssensoren. |
| Labyrinthdichtspalt | spaltbreite von 0,5 mm bis 1,0 mm entlang der Welle | Physikalische Überprüfung mit einem Fühllehrensatz. |
| Riemenzug-Deformation | deformation von 15 mm bis 20 mm unter einer Kraft von 10 kg | Physikalischer Deformationstest mit einer Federkraftwaage. |
Inhaltsverzeichnis
-
Wartung von Brechern für künstlich hergestellten Sand: Tribologie, Staubkontrolle und prädiktive Diagnostik
- ⚖️ Die Tribologie des Sandbrechens: Steuerung des abrasiven Quarzeindringens
- ✅ Optimierter dreistufiger Wartungsplan für Sandwerke
- ⚙️ Schmierungstechnik: Bekämpfung von Kontamination in Sandumgebungen
- ?? Praxisbeispiel: Vermeidung vorzeitiger Lagerausfälle an einer VSI-Formmaschine
- ? Prüfliste für das Engineering-Audit zur Brecherwartung