
 EN
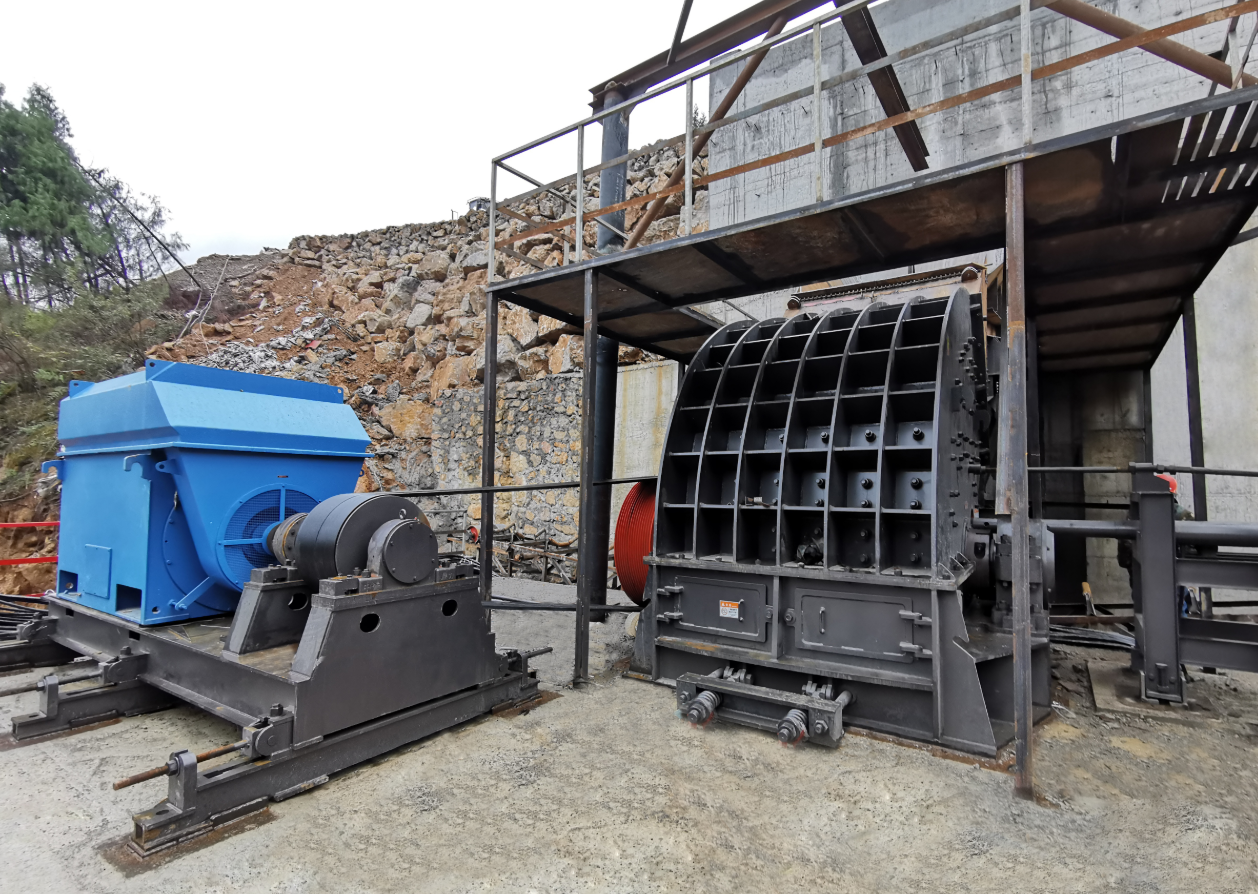
Bảo trì máy nghiền cát nhân tạo: Tribology, kiểm soát bụi và chẩn đoán dự đoán
Điểm chính các máy nghiền cốt lõi trong các nhà máy sản xuất cát nhân tạo hoạt động trong điều kiện mài mòn cực đoan, khi bụi silica mịn (kích thước hạt < 75 micron) có thể xâm nhập vào vỏ ổ bi và gây ra sự cố nghiêm trọng. Để duy trì độ khả dụng cao cho nhà máy, cần sử dụng mỡ tổng hợp lithium-phức chất cao cấp có phụ gia chịu áp lực cực đại (EP), duy trì hệ thống làm sạch bằng khí nén có áp suất dương chủ động tại các phớt dạng mê cung, đồng thời lắp đặt cảm biến vận tốc rung liên tục nhằm phát hiện mất cân bằng roto trước khi xảy ra kẹt ổ bi.
⚖️ Ma sát học trong quá trình nghiền cát: Kiểm soát việc xâm nhập của silica mài mòn
Hồ sơ bảo trì của máy nghiền cát nhân tạo được xác định cơ bản bởi tính mài mòn cực mạnh của thạch anh và bụi silica mịn.
Khác với quá trình nghiền đá dăm thông thường—trong đó các hạt đá thô có tỷ lệ bụi trên bề mặt so với thể tích thấp—quá trình sản xuất cát tạo ra một lượng lớn vi bụi (thường chiếm hơn 15% tổng lưu lượng đầu ra).
Cơ chế xâm nhập của chất mài mòn
Bụi silic mịn hoạt động như một chất mài công nghiệp. Khi bụi lơ lửng trong không khí lắng xuống các trục quay, lực mao dẫn có thể kéo những hạt vi mô này vượt qua các phớt cao su bị mòn và trực tiếp vào vòng bi.
Khi đã ở bên trong, các hạt thạch anh trộn lẫn với mỡ bôi trơn, tạo thành một hỗn hợp cực kỳ mài mòn, làm xước các phần tử lăn, phá hủy các gờ định vị của bộ phận giữ bi và đẩy nhanh quá trình mỏi kim loại, dẫn đến nhiệt độ vận hành của vòng bi tăng mạnh.
Lực cắt và ứng suất rung động
Va chạm liên tục của roto ở tốc độ cao (thường vượt quá 60–80 mét mỗi giây trong các thiết bị nghiền trục đứng kiểu va đập) sinh ra các rung động vi mô tần số cao nghiêm trọng.
Những rung động này có thể khiến các bulông kết cấu tự nới lỏng và đẩy nhanh quá trình mài mòn các tấm chịu mài mòn bên trong, các hình nón phân phối và các ống cấp liệu, do đó yêu cầu lịch bảo trì dựa trên mức độ sử dụng thay vì các khoảng thời gian cố định theo lịch truyền thống.
️ Lịch bảo trì tối ưu ba giai đoạn dành riêng cho các nhà máy sàng cát
Để kiểm soát chi phí bảo trì dưới điều kiện tải silica mài mòn cao và liên tục, quản lý nhà máy cần áp dụng lịch kiểm tra và bảo dưỡng theo cấp độ.
| Tần suất bảo trì | Trọng tâm Kỹ thuật then chốt | Các nhiệm vụ trọng yếu | Phương pháp xác minh chẩn đoán |
|---|---|---|---|
| Hàng ngày – Trước ca làm việc | Độ nguyên vẹn kết cấu và gioăng kín. | Kiểm tra mài mòn đầu cánh rotor; xác minh lực căng dây đai truyền động; kiểm tra gioăng nắp che bụi. | Kiểm tra bằng thước đo giới hạn mài mòn trực quan; đo độ võng dây đai bằng phương pháp thực tế. |
| Hàng tuần / Hàng tháng | Bôi trơn và căn chỉnh bạc đạn. | Lấy mẫu mỡ bôi trơn; siết bu-lông vỏ ổ bi theo mô-men xoắn quy định; kiểm tra độ căn chỉnh giữa đế động cơ và trục. | Phân tích quang phổ mỡ bôi trơn; kiểm tra căn chỉnh bằng đồng hồ so. |
| Bảo trì tổng thể hàng năm | Khôi phục kết cấu. | Cân bằng lại cụm rô-to; thay thế lớp lót buồng chính; hiệu chuẩn bộ căng thủy lực. | Cân bằng động theo tiêu chuẩn ISO 1940 G1.6; kiểm tra mối hàn bằng siêu âm. |
⚙️ Kỹ thuật bôi trơn: Chống nhiễm bẩn trong môi trường cát
Các loại mỡ bôi trơn tiêu chuẩn không chịu được đồng thời các yêu cầu về nhiệt độ, độ ẩm và hạt bụi trong quá trình nghiền cát giàu silica.
Tiêu chuẩn lựa chọn mỡ bôi trơn
Loại chất làm đặc : Nên ưu tiên dùng chất làm đặc phức hợp lithium hoặc phức hợp calcium-sulfonate. Các loại này có khả năng chống rửa trôi bởi nước rất tốt và ổn định cắt nhiệt cao dưới tải trọng lớn.
Độ nhớt của dầu gốc : Chọn các công thức có độ nhớt dầu gốc cao (ISO VG 220 đến VG 460) kèm phụ gia chịu áp lực cực cao (EP) nhằm duy trì màng bôi trơn bảo vệ liên tục giữa các phần tử lăn, ngay cả khi chịu các xung vi mô cường độ lớn.
Độ Nhất : Độ đặc NLGI cấp 2 là tiêu chuẩn công nghiệp cho hầu hết các ổ lăn tốc độ cao trong máy nghiền VSI và máy nghiền hình nón.
Giao thức làm kín chủ động và xả sạch
Để ngăn bụi xâm nhập, vỏ ổ bi phải sử dụng phớt mê cung nhiều tầng kèm kênh xả mỡ chủ động. Trong quá trình tra mỡ lại, mỡ mới phải được bơm từ từ vào vỏ trong khi trục đang quay, đẩy mỡ cũ — đã nhiễm tạp chất — ra ngoài qua các cổng xả.
Lau sạch toàn bộ đầu nối tra mỡ trước khi lắp khớp nối súng tra mỡ nhằm tránh đẩy bụi bề mặt trực tiếp vào buồng ổ bi.
⁉ Nghiên cứu thực địa: Ngăn chặn sự hư hỏng sớm của ổ bi trên máy tạo hình VSI
Một nhà máy sản xuất cát quy mô lớn tại Bắc Carolina, xử lý cát granite có độ mài mòn cao, đã gặp phải tình trạng hỏng hóc nghiêm trọng lặp đi lặp lại ở các ổ bi trên máy nghiền va đập trục đứng (VSI) công suất 300 kW, với trung bình một lần kẹt ổ bi cứ sau mỗi 450 giờ vận hành.
Chẩn đoán
Nguyên nhân gốc rễ cuộc điều tra của đội chuyên gia ma sát học của chúng tôi cho thấy phớt cao su dạng môi dưới của vỏ ổ bi đang bị hỏng do tiếp xúc liên tục với hỗn hợp bùn đá và bụi đá mài mòn. Điều này cho phép các hạt thạch anh mịn xâm nhập vào rãnh lăn ổ bi, làm nhiễm bẩn mỡ lithium và gây ra hiện tượng mài mòn nghiêm trọng.
Hồ sơ tổn thất mỗi lần hỏng ổ bi khiến chủ đầu tư tốn hơn 14.000 đô la Mỹ cho linh kiện thay thế và gây ra 16 giờ ngừng hoạt động ngoài kế hoạch của nhà máy, dẫn đến chậm trễ đáng kể trong việc giao hàng theo hợp đồng.
Việc khắc phục kỹ thuật
Nhà máy đã triển khai một giải pháp nâng cấp kỹ thuật bài bản:
Nâng cấp phớt phớt môi tiêu chuẩn được thay thế bằng phớt kim loại dạng mê cung kép không tiếp xúc, tích hợp kênh mỡ có áp suất dương.
Điều chỉnh bôi trơn : Loại mỡ bôi trơn đã được thay đổi thành mỡ tổng hợp cao cấp dạng canxi sunfonat với độ nhớt dầu nền cao (ISO VG 460), và quy trình tra mỡ thủ công hàng ngày đã được thay thế bằng bơm bôi trơn tự động một điểm, phun 2 gram mỡ mỗi 15 phút vận hành.
Giám sát rung động : Một bộ cảm biến tốc độ rung hai trục (đầu ra 4–20 mA) được lắp trực tiếp lên vỏ hộp ổ bi chính.
Kết quả
Sau các cải tiến này, tuổi thọ ổ bi của máy nghiền VSI tăng từ 450 giờ lên hơn 3.200 giờ vận hành.
Các cảm biến rung cho phép người vận hành phát hiện và hiệu chỉnh sớm các mất cân bằng nhỏ ở đầu cánh gạt rô-to trước khi gây hư hại ổ bi, giảm tổng chi phí bảo trì hàng năm tới 72% và ổn định chất lượng đá dăm.
? Danh sách kiểm tra đánh giá kỹ thuật bảo trì máy nghiền
Trước khi khởi động lại hoạt động sau thời gian ngừng bảo trì theo kế hoạch, giám sát cơ khí phải xác minh việc tuân thủ các yêu cầu sau:
| Chỉ Số Kiểm Tra | Tiêu chuẩn hiệu suất | Phương pháp kiểm tra thực tế |
|---|---|---|
| Chất lượng cân bằng rô-to | Tuân thủ tiêu chuẩn ISO 1940 cấp G1.6 | Chạy máy cân bằng động; xác minh độ mất cân bằng còn lại nằm dưới giới hạn cho phép. |
| Vận tốc rung | Dưới 4,5 mm/giây RMS trong chế độ vận hành có tải bình thường | Giám sát liên tục thông qua bộ cảm biến rung đã hiệu chuẩn. |
| Khe hở phớt dạng mê cung | độ rộng khe từ 0,5 mm đến 1,0 mm dọc theo trục | Xác minh thực tế bằng thước lá. |
| Độ võng lực căng dây đai | độ võng từ 15 mm đến 20 mm dưới lực 10 kg | Kiểm tra độ võng thực tế bằng đồng hồ đo lực căng kiểu lò xo. |
Mục Lục
-
Bảo trì máy nghiền cát nhân tạo: Tribology, kiểm soát bụi và chẩn đoán dự đoán
- ⚖️ Ma sát học trong quá trình nghiền cát: Kiểm soát việc xâm nhập của silica mài mòn
- ️ Lịch bảo trì tối ưu ba giai đoạn dành riêng cho các nhà máy sàng cát
- ⚙️ Kỹ thuật bôi trơn: Chống nhiễm bẩn trong môi trường cát
- ⁉ Nghiên cứu thực địa: Ngăn chặn sự hư hỏng sớm của ổ bi trên máy tạo hình VSI
- ? Danh sách kiểm tra đánh giá kỹ thuật bảo trì máy nghiền