
 EN
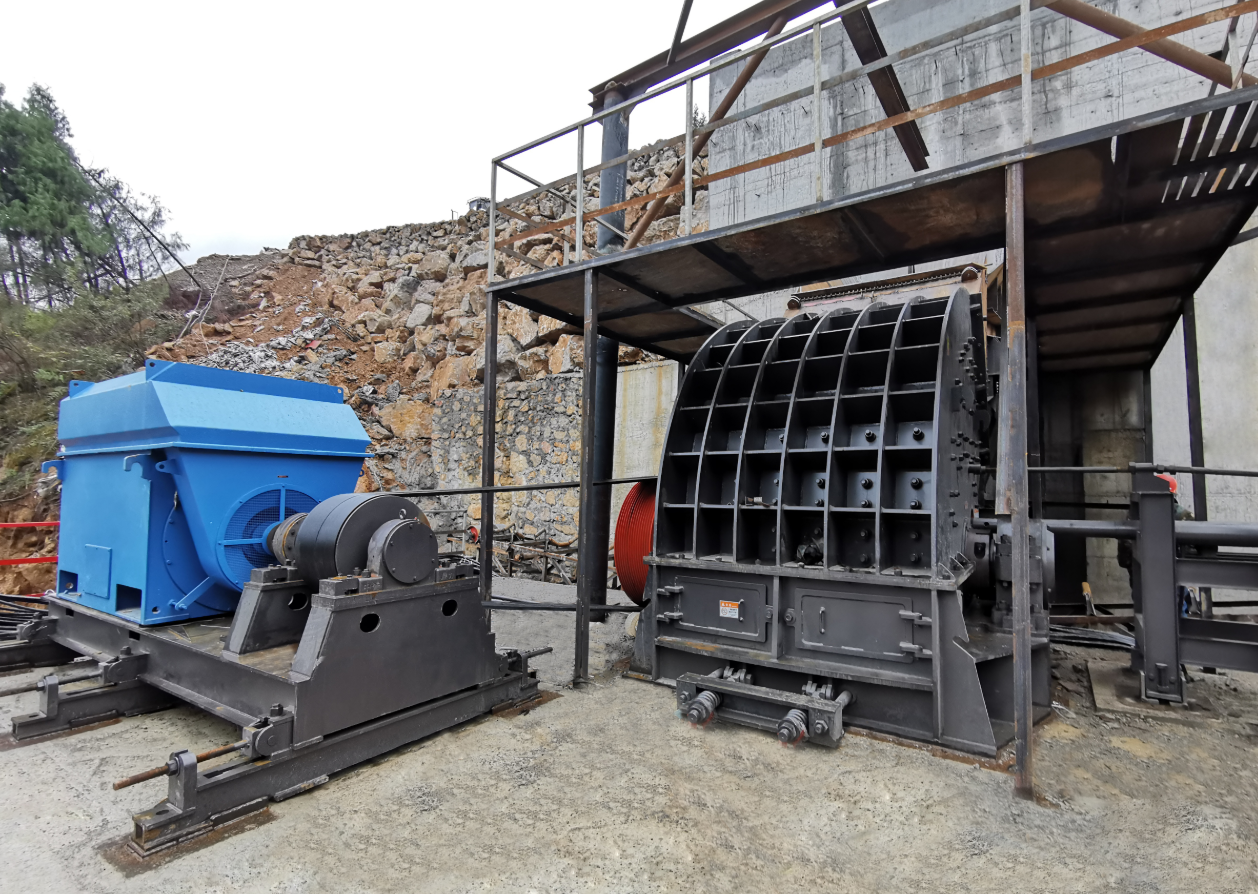
نگهداری شکن شن ساختهشده: تریبولوژی، کنترل گرد و غبار و تشخیص پیشبینانه
نکته کلیدی شکستنکنندههای اصلی در کارخانههای شن ساختگی در شرایط سایش بسیار شدید کار میکنند، جایی که گرد و غبار ریز سیلیس (با اندازه ذرات کمتر از ۷۵ میکرون) میتواند به پوششهای یاتاقان نفوذ کرده و باعث خرابیهای فاجعهبار شود. حفظ درصد بالای در دسترسبودن کارخانه مستلزم استفاده از روغنکاری سنتتیک لیتیوم-کامپلکس با کیفیت بالا و افزودنیهای فشار بسیار زیاد (EP)، حفظ جریان هوا با فشار مثبت فعال در سیستمهای آببندی لاکیرنت، و بهکارگیری ترانسمیترهای پیوسته سرعت ارتعاش برای تشخیص نامتعادلی روتور پیش از قفلشدن یاتاقان است.
⚖️ تریبولوژی شکستن شن: مدیریت نفوذ سیلیس ساینده
الگوی نگهداری شکستنکنندههای شن ساختگی عمدتاً توسط سایش بسیار شدید ذرات ریز کوارتز و گرد و غبار سیلیس تعیین میشود.
برخلاف شکستن معمولی سنگهای ریزدانه که ذرات درشت سنگ نسبت کمی از گرد و غبار سطحی به حجم دارند، تولید شن حجم بالایی از ذرات ریز (معمولاً بیش از ۱۵ درصد از کل ظرفیت عبور) تولید میکند.
مکانیزم نفوذ ساینده
گرد و غبار ریز سیلیس بهعنوان یک ترکیب صنعتی ساینده عمل میکند. هنگامی که این گرد و غبار در هوا معلق میشود و روی شفتهای دوار نشست، نیروی مویینگی میتواند این ذرات ریز را از پشت آببندیهای لاستیکی فرسوده عبور داده و مستقیماً به داخل مسیر بلبرینگ هدایت کند.
پس از ورود به داخل، ذرات کوارتز با گریس مخلوط شده و خمیری بسیار ساینده تشکیل میدهند که عناصر غلطشی را خراشیده، راهنمایهای قفسه را از بین میبرد و خستگی فلزی را تسریع میکند؛ در نتیجه دمای کاری بلبرینگ بهسرعت افزایش مییابد.
تنش نیروی برشی و ارتعاش
برخورد پیوستهٔ روتور با سرعت بالا (که اغلب در واحدهای ضربهای شفت عمودی از ۶۰ تا ۸۰ متر بر ثانیه فراتر میرود) ارتعاشات ریز با فرکانس بالا را تولید میکند.
این ارتعاشات میتوانند باعث شوند که اتصالدهندههای سازهای شل شده و سایش صفحات سایشی داخلی، مخروطهای توزیع و لولههای تغذیه تسریع شود؛ بنابراین برنامههای نگهداری مبتنی بر میزان استفاده، نه فواصل زمانی سنتی مبتنی بر تقویم، مورد نیاز است.
✅ برنامهٔ نگهداری سهمرحلهای بهینهشده برای کارخانههای شن
برای کنترل هزینههای نگهداری در شرایط بارگذاری مداوم و سایشی بالای سیلیس، مدیران کارخانه باید برنامهای سلسلهمراتبی از بازرسی و خدمات را اجرا کنند.
| فرکانس نگهداری | تمرکز مهندسی حیاتی | وظایف هدف کلیدی | روش تأیید تشخیصی |
|---|---|---|---|
| پیش از شیفت روزانه | پایداری سازهای و درزبندی. | بازرسی سایش نوک روتور؛ بررسی کشش تسمهٔ محرک؛ بررسی واشرهای پوشش گرد و غبار. | بازرسی بصری با استفاده از خطکش حد سایش؛ اندازهگیری فیزیکی انحراف تسمه. |
| هفتگی / ماهانه | روغنکاری و تنظیم موقعیت یاتاقانها. | نمونهبرداری از روغنکاری؛ تنظیم گشتاور بولتهای پایهی یاتاقان؛ بررسی ترازبندی پایهی موتور. | تحلیل طیفی روغنکاری؛ بررسی ترازبندی با اندیکاتور دیال. |
| بازسازی سالانه | بازسازی سازهای. | تعادلسازی مجدد مجموعهی روتور؛ جایگزینی آستینهای اصلی محفظه؛ کالیبراسیون تنشدهندههای هیدرولیکی. | تعادلسازی پویا به استاندارد ISO ۱۹۴۰ G1.6؛ بازرسی جوشهای اولتراسونیک. |
⚙️ مهندسی روغنکاری: مبارزه با آلودگی در محیطهای شنی
روغنکاریهای استاندارد نمیتوانند در برابر ترکیبی از شرایط حرارتی، رطوبتی و ذرات معلق در خردکردن شن با محتوای بالای سیلیس مقاومت کنند.
استانداردهای انتخاب روغنکاری
نوع ضخیمکننده ضخیمکنندههای لیتیوم-کامپلکس یا کلسیم-سولفونات-کامپلکس بهطور فراوان توصیه میشوند. این مواد مقاومت عالی در برابر شستهشدن توسط آب و پایداری برشی حرارتی بالا را تحت بارهای سنگین فراهم میکنند.
ویسکوزیته روغن پایه انتخاب فرمولاسیونهایی با ویسکوزیته بالای روغن پایه (از ISO VG ۲۲۰ تا VG ۴۶۰) که حاوی افزودنیهای فشار شدید (EP) هستند تا لایه روانکننده محافظتی و پیوستهای بین عناصر غلتشی حفظ شود، حتی در مواجهه با ضربههای ریزشده شدید.
همگنی ثبات درجه NLGI ۲ استاندارد صنعتی برای اکثر یاتاقانهای غلتشی با سرعت بالا در شکلدهندههای VSI و آسیابهای مخروطی است.
پروتکلهای فعال آببندی و پورژ کردن
برای جلوگیری از نفوذ گرد و غبار، پوششهای یاتاقان باید از آببندیهای چندمرحلهای نوع لاوبرینت همراه با کانالهای فعال پورژ روغنکاری استفاده کنند. در زمان روغنکاری مجدد، روغن جدید باید بهآرامی و در حالی که محور در حال چرخش است، به داخل پوشش تزریق شود تا روغن قدیمیتر و آلوده به ذرات آلاینده از طریق دریچههای پورژ به بیرون هل داده شود.
قبل از اتصال قلابهای تفنگ روغنکاری به سوکتهای روغنکاری، تمامی سوکتها را با دقت تمیز کنید تا از ورود گرد و غبار سطحی مستقیماً به داخل محفظه یاتاقان جلوگیری شود.
مطالعه موردی در محل: متوقفکردن خرابیهای زودرس یاتاقان در یک شکلدهنده VSI
کارخانهای بزرگ تولید شن در کارولینای شمالی که شن گرانیتی با سختی بالا را پردازش میکرد، دچار خرابیهای مکرر و فاجعهبار یاتاقانها در شکنگر محور عمودی (VSI) با توان ۳۰۰ کیلووات شد؛ بهطوریکه میانگین هر ۴۵۰ ساعت کارکرد منجر به قفلشدن یاتاقان میگردید.
تشخیص علت
علت اصلی بررسی تیم تریبولوژی ما نشان داد که آببند لاستیکی پایینی پوشش یاتاقان بهدلیل تماس مستمر با آبوهوای سنگی ساینده از بین رفته بود. این امر اجازه داد ذرات ریز کوارتز وارد مسیر یاتاقان شوند، که در نتیجه چربی لیتیومی را آلوده کرده و سایش شدید سایندهای ایجاد نمود.
پروفایل زیان هر خرابی یاتاقان هزینهای بیش از ۱۴۰۰۰ دلار آمریکا برای قطعات جایگزین و ۱۶ ساعت ایستغیر برنامهریزیشده کارخانه به بار آورد و منجر به تأخیرهای قابلتوجه در تحویل قراردادها گردید.
اصلاحات مهندسی
کارخانه ارتقای مهندسی قویای را اجرا کرد:
ارتقاء آببند آببند لبهای استاندارد با آببند فلزی دوبل لاابیرنت بدون تماس، مجهز به کانال چربی با فشار مثبت یکپارچه جایگزین شد.
تنظیمات روانکاری نوع روغنکاری به روغن سنتتیک پremium سولفونات کلسیم با ویسکوزیتهٔ بالای روغن پایهٔ ISO VG 460 تغییر یافت و روش دستی روزانهٔ روغنکاری با یک پمپ خودکار تکنقطهای روغنکاری جایگزین شد که در هر ۱۵ دقیقه از زمان کار، ۲ گرم روغنکاری تزریق میکرد.
نظارت بر ارتعاش یک فرستندهٔ سرعت ارتعاشی دو محوری (با خروجی ۴ تا ۲۰ میلیآمپر) مستقیماً روی پ housing کارتریج یاتاقان اصلی نصب شد.
نتایج
پس از این اصلاحات، عمر یاتاقانهای آسیاب VSI از ۴۵۰ ساعت به بیش از ۳۲۰۰ ساعت کارکرد افزایش یافت.
سنسورهای ارتعاشی به اپراتور اجازه داد تا نامتعادلیهای جزئی نوک روتور را شناسایی و اصلاح کند، پیش از اینکه به یاتاقانها آسیب برساند؛ این امر هزینههای نگهداری سالانه را ۷۲ درصد کاهش داد و کیفیت سنگدانهها را پایدار ساخت.
چکلیست ممیزی مهندسی نگهداری آسیاب
پیش از اینکه پس از توقف برنامهریزیشدهٔ نگهداری، عملیات دوباره آغاز شود، سرپرست مکانیکی باید از رعایت موارد زیر اطمینان حاصل کند:
| شاخص بازرسی | معیار عملکرد | روش تأیید در محل |
|---|---|---|
| کیفیت تعادل روتور | مطابق با استاندارد ایزو ۱۹۴۰ درجهٔ جی۱٫۶ | اجرای ماشین موازنهٔ پویا؛ تأیید اینکه عدم تعادل باقیمانده از حد مجاز کمتر است. |
| سرعت ارتعاش | کمتر از ۴٫۵ میلیمتر بر ثانیه ریشهٔ میانگین مربعات (آراماس) در حالت عادی و تحت بار | پایش مداوم از طریق آشکارسازهای لرزشی با کالیبراسیون شده. |
| فاصلهٔ آبشاری در سیل | عرض شکاف ۰٫۵ تا ۱٫۰ میلیمتر در امتداد محور | تأیید فیزیکی با استفاده از گیج فیلر. |
| انحراف کشش نوار انتقال | انحراف ۱۵ تا ۲۰ میلیمتر تحت نیروی ۱۰ کیلوگرم | آزمون فیزیکی انحراف کشش با گیج فنری |