
 EN
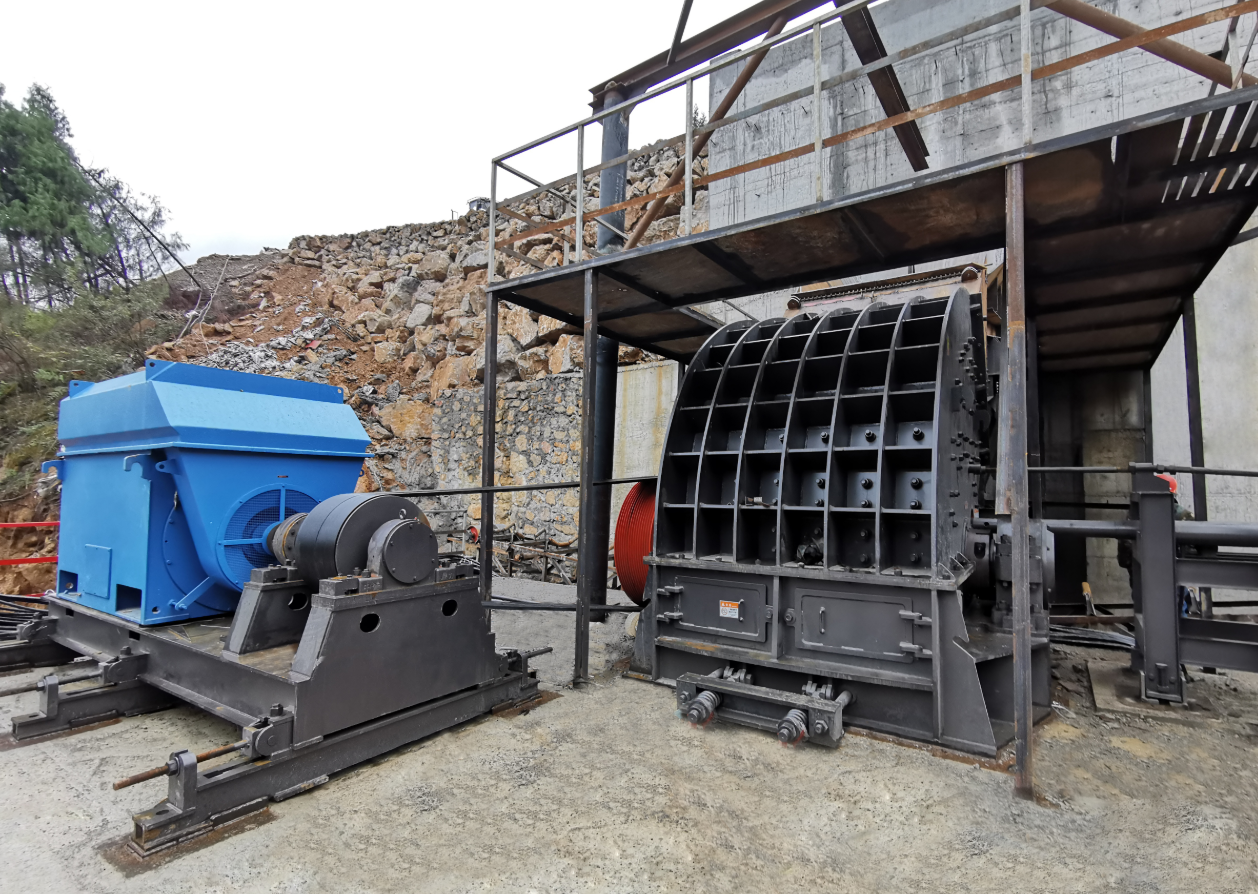
निर्मित रेत क्रशर अनुरक्षण: ट्राइबोलोजी, धूल नियन्त्रण, र भविष्यवाणी आधारित निदान
मुख्य निष्कर्ष : निर्मित बालुवा संयन्त्रहरूमा मुख्य क्रशरहरू अत्यधिक घर्षणको अवस्थामा सञ्चालित हुन्छन्, जहाँ सूक्ष्म सिलिका धूल (कण आकार < ७५ माइक्रोन) बेयरिङ्ग हाउसिङहरूमा प्रवेश गर्न सक्छ र विपरीत विफलताहरू ल्याउन सक्छ। उच्च संयन्त्र उपलब्धता बनाए राख्नका लागि उत्कृष्ट सिन्थेटिक लिथियम-कम्प्लेक्स ग्रिजको प्रयोग गर्नुपर्छ जसमा अत्यधिक दबाव (ईपी) योगफलहरू समावेश छन्, लेबिरिन्थ सीलहरूमा सक्रिय सकारात्मक दबाव वायु पर्जहरू कायम राख्नुपर्छ, र रोटर असन्तुलनलाई बेयरिङ्ग सीजर भएको अघि रोक्न निरन्तर कम्पन-वेग ट्रान्समिटरहरूको प्रयोग गर्नुपर्छ।
⚖️ बालुवा क्रशिङ्को ट्राइबोलोजी: अपघर्षक सिलिकाको प्रवेश व्यवस्थापन
निर्मित बालुवा क्रशरको रखरखाव प्रोफाइल मूलतः सूक्ष्म क्वार्ट्ज र सिलिका धूलको अत्यधिक अपघर्षक प्रकृतिद्वारा परिभाषित हुन्छ।
मानक एग्रिगेट क्रशिङ्को विपरीत, जहाँ मोटा पत्थरका कणहरूमा कम सतह-प्रति-आयतन धूल अनुपात हुन्छ, बालुवा निर्माणले माइक्रो-फाइनहरूको उच्च मात्रामा उत्पादन गर्छ (सामान्यतया कुल थ्रूपुटको १५% भन्दा बढी)।
अपघर्षक प्रवेशको यान्त्रिकी
सूक्ष्म सिलिका धूल औद्योगिक पीसने वालो संयोजकको रूपमा काम गर्छ। जब हावामा उड्ने धूल घूर्णन शाफ्टहरूमा बस्छ, त्यसले केशिका क्रियाले यी सूक्ष्म कणहरूलाई घिसिएको रबर लिप सीलहरूभित्र र बेयरिङ रेसमा सिधै खींच्न सक्छ।
भित्र पसेपछि, क्वार्ट्ज कणहरू ग्रिजसँग मिसिएर एउटा अत्यधिक क्षरणकारी पेस्ट बनाउँछन् जसले रोलिङ एलिमेन्टहरूमा खरोच लगाउँछ, केज गाइडहरू नष्ट गर्छ र धातु थकानलाई बढाउँछ, जसले बेयरिङको संचालन तापमानमा द्रुत वृद्धि गर्छ।
अपघटन बल र कम्पन तनाव
निरन्तर उच्च-गति रोटर प्रभाव (जुन प्रायः उर्ध्वाधर शाफ्ट प्रभाव एकाइहरूमा ६० देखि ८० मिटर प्रति सेकेण्ड भन्दा बढी हुन्छ) गर्छ गहिरो आवृत्तिको सूक्ष्म कम्पनहरू।
यी कम्पनहरूले संरचनात्मक फास्टनरहरूलाई ढिलो पार्न सक्छन् र आन्तरिक घिसिएका प्लेटहरू, वितरण शंकुहरू र फिड ट्यूबहरूमा घिसाउने प्रक्रियालाई बढाउँछन्, जसले पारम्परिक क्यालेण्डर-आधारित अन्तरालहरूको सट्टा प्रयोग-आधारित रखरखाव अनुसूचीको आवश्यकता पर्छ।
❓ रेत संयन्त्रहरूको लागि अनुकूलित तीन-चरणीय रखरखाव अनुसूची
निरन्तर, उच्च-क्षरण सिलिका लोडिङ्ग अवस्थामा रखिएको रखरखाव लागत नियन्त्रण गर्न, संयन्त्र प्रबन्धकहरूले स्तरीकृत निरीक्षण र सेवा कार्यक्रम लागू गर्नुपर्छ।
| मर्मतको आवृत्ति | महत्वपूर्ण इन्जिनियरिङ्ग केन्द्रित | प्रमुख लक्ष्य कार्यहरू | निदान पुष्टि विधि |
|---|---|---|---|
| दैनिक प्री-शिफ्ट | संरचनात्मक र सील अखण्डता। | रोटर टिप क्षरण निरीक्षण गर्नुहोस्; ड्राइभ बेल्ट तनाव पुष्टि गर्नुहोस्; धूल कवर ग्यास्केटहरू जाँच गर्नुहोस्। | दृश्य क्षरण-सीमा गेज जाँच; भौतिक बेल्ट-विक्षेप मापन। |
| साप्ताहिक / मासिक | बेयरिङ्ग लुब्रिकेसन र संरेखण। | ग्रिजको नमुना लिनुहोस्; बेयरिङ्ग हाउजिङ बोल्टहरूमा टर्क दिनुहोस्; मोटर आधारको संरेखण जाँच गर्नुहोस्। | ग्रिजको स्पेक्ट्रोग्राफिक विश्लेषण; डायल-इन्डिकेटर प्रयोग गरी संरेखण जाँच गर्नुहोस्। |
| वार्षिक मर्मत सम्भार | संरचनात्मक पुनर्स्थापना। | रोटर संयोजन पुनः सन्तुलित गर्नुहोस्; मुख्य कक्ष लाइनरहरू प्रतिस्थापन गर्नुहोस्; हाइड्रोलिक टेन्सनरहरू क्यालिब्रेट गर्नुहोस्। | आईएसओ १९४० जी१.६ मापदण्ड अनुसार गतिशील सन्तुलन; अल्ट्रासोनिक वेल्ड निरीक्षण। |
⚙️ स्नेहन इन्जिनियरिङ: बालुवा वातावरणमा दूषण विरुद्ध संघर्ष
मानक स्नेहन ग्रिजहरूले उच्च सिलिका बालुवा कुच्ने प्रक्रियामा तापीय, आर्द्रता र कणहरूको संयुक्त मागहरू सहन गर्न सक्दैनन्।
ग्रिज छनौट मापदण्डहरू
मोटो बनाउने पदार्थको प्रकार लिथियम-कम्प्लेक्स वा क्याल्सियम-सल्फोनेट कम्प्लेक्स मोटो बनाउने पदार्थहरू धेरै अनुशंसित छन्। यीहरूले भारी भार तल उत्कृष्ट पानी-वाशआउट प्रतिरोध र उच्च तापीय शियर स्थिरता प्रदान गर्दछन्।
आधार तेलको श्यानता : उच्च आधार तेल श्यानता सँगै (ISO VG 220 देखि VG 460 सम्म) अत्यधिक दबाव (EP) योगफलहरू चयन गर्नुहोस्, जसले रोलिङ तत्वहरू बीच निरन्तर, सुरक्षात्मक स्नेहन फिल्म कायम राख्छ, भले नै ती तत्वहरू तीव्र सूक्ष्म झटकाहरूमा परेका हुन्।
सतता : NLGI ग्रेड २ को स्थिरता VSI र कोन क्रशरहरूमा बहुमुखी उच्च-गति रोलर बेयरिङहरूको लागि औद्योगिक मापदण्ड हो।
सक्रिय सीलिङ र पर्जिङ प्रोटोकलहरू
धूल प्रवेश रोक्नका लागि, बेयरिङ हाउसिङहरूमा बहु-चरणीय लेबिरिन्थ सीलहरू प्रयोग गर्नुपर्छ जसमा सक्रिय ग्रीज पर्जिङ च्यानलहरू समावेश छन्। पुनः स्नेहन गर्दा, शाफ्ट घूर्णन गर्दै गर्दा नयाँ ग्रीज सावधानीपूर्वक हाउसिङमा पम्प गर्नुपर्छ, जसले पुरानो, दूषित ग्रीजलाई पर्जिङ पोर्टहरूबाट बाहिर धकेल्छ।
ग्रीज फिटिङहरूमा ग्रीज गन कपलरहरू जडान गर्नुभन्दा अघि तिनीहरू सफा गर्नुहोस्, जसले सतहको धूललाई सिधै बेयरिङ कक्षमा धकेल्न रोक्छ।
क्षेत्र अध्ययन: VSI शेपरमा बेयरिङको पूर्वकालिन विफलता रोक्ने
उत्तर क्यारोलिना मा एउटा ठूलो पैमानाको निर्मित बालुवा संयन्त्रले अत्यधिक क्षरणकारी ग्रेनाइट बालुवा प्रशोधन गर्दा आफ्नो ३०० किलोवाट भर्टिकल शाफ्ट इम्प्याक्ट (भीएसआई) क्रशरमा बारम्बार विनाशकारी बेयरिङ्ग दुर्घटनाहरू अनुभव गर्यो, जसले प्रत्येक ४५० घण्टा सञ्चालन पछि औसतन एउटा बेयरिङ्ग सीजर गर्यो।
निदान
मूल कारण हाम्रो ट्राइबोलोजी टोलीको अनुसन्धानले बेयरिङ्ग हाउसिङको तल्लो रबर लिप सील चट्टान-धूल स्लरीसँग निरन्तर सम्पर्कमा आएर विफल भएको खुलासा गर्यो। यसले सूक्ष्म क्वार्ट्ज कणहरूलाई बेयरिङ्ग रेसमा प्रवेश गर्न दियो, जहाँ तिनीहरूले लिथियम ग्रिजलाई दूषित गरे र गहिरो क्षरणकारी क्षरण ल्याए।
क्षति प्रोफाइल प्रत्येक बेयरिङ्ग दुर्घटनाले अपरेटरलाई प्रतिस्थापन भागहरूमा १४,००० डलर भन्दा बढी खर्च गर्नुपर्यो र संयन्त्रको अनियोजित १६ घण्टाको अवरोध ल्यायो, जसले महत्त्वपूर्ण अनुबन्ध प्रसव ढिलाइहरू ल्यायो।
इन्जिनियरिङ शुध्धिकरण
संयन्त्रले एउटा मजबूत इन्जिनियरिङ अद्यावधिक लागू गर्यो:
सील अद्यावधिक मानक लिप सीललाई एउटा गैर-सम्पर्क डुअल-ल्याबिरिन्थ धातु सीलसँग प्रतिस्थापन गरियो, जसमा एकीकृत, सकारात्मक-दबाव ग्रिज च्यानल समावेश छ।
लुब्रिकेसन समायोजनहरू ग्रिजको प्रकार आइएसओ भीजी ४६० को उच्च आधार तेल श्यानता भएको प्रीमियम सिन्थेटिक क्याल्सियम-सल्फोनेट ग्रिजमा परिवर्तन गरियो, र दैनिक हातले ग्रिज लगाउने प्रक्रियालाई १५ मिनेटमा २ ग्राम ग्रिज इन्जेक्ट गर्ने स्वचालित एकल-बिन्दु लुब्रिकेसन पम्पले प्रतिस्थापन गरियो।
स्पंदन मॉनिटरिङ्ग मुख्य बेयरिङ कार्ट्रिज आवासमा सिधै द्वि-अक्ष भाइब्रेसन-भेलोसिटी ट्रान्समिटर (४-२० मिए आउटपुट) स्थापना गरियो।
परिणामहरू
यी परिवर्तनहरू पछि, भीएसआई क्रशरको बेयरिङ जीवनकाल ४५० घण्टाबाट ३,२०० भन्दा बढी अपरेटिङ घण्टासम्म बढ्यो।
भाइब्रेसन सेन्सरहरूले अपरेटरलाई बेयरिङ क्षतिको कारण बन्नुभन्दा अघि रोटर टिपका साना असन्तुलनहरू पत्ता लगाएर सुधार गर्न सक्ने सुविधा प्रदान गर्यो, जसले वार्षिक समग्र रखरखाव खर्च ७२% ले घटायो र एग्रिगेटको गुणस्तरलाई स्थिर बनायो।
क्रशर रखरखाव इन्जिनियरिङ अडिट चेकलिस्ट
निर्धारित रखरखाव बन्दको पछि संचालन पुनः सुरु गर्नु अघि, यान्त्रिक सुपरभाइजरले तलका बुँदाहरूसँग अनुपालन गरेको छ भनी पुष्टि गर्नुपर्छ:
| जाँच मेट्रिक | प्रदर्शन बेन्चमार्क | क्षेत्र जाँच विधि |
|---|---|---|
| रोटर सन्तुलन गुणस्तर | आईएसओ १९४० ग्रेड जी१.६ सँग अनुपालन गरिएको | गतिशील सन्तुलन मेसिन सँग सँगै सञ्चालन गरिएको; अवशेष असन्तुलन सीमा भन्दा कम भएको छ कि छैन जाँच गर्नुहोस्। |
| कम्पन वेग | सामान्य लोड सँगै सञ्चालन हुँदा ४.५ मिमी/सेकेण्ड आरएमएस भन्दा कम | प्रमाणित कम्पन ट्रान्समिटर मार्फत निरन्तर निगरानी। |
| लेबिरिन्थ सील क्लियरेन्स | शाफ्टको साथमा ०.५ मिमी देखि १.० मिमी सम्मको ग्याप चौडाइ | फिलर गेज प्रयोग गरेर भौतिक जाँच। |
| बेल्ट टेन्सन डिफ्लेक्सन | १० किग्रा बल अन्तर्गत १५ मिमी देखि २० मिमी सम्मको डिफ्लेक्सन | वसन्त-पैमाना तनाव गेजको भौतिक विचलन परीक्षण। |