
 EN
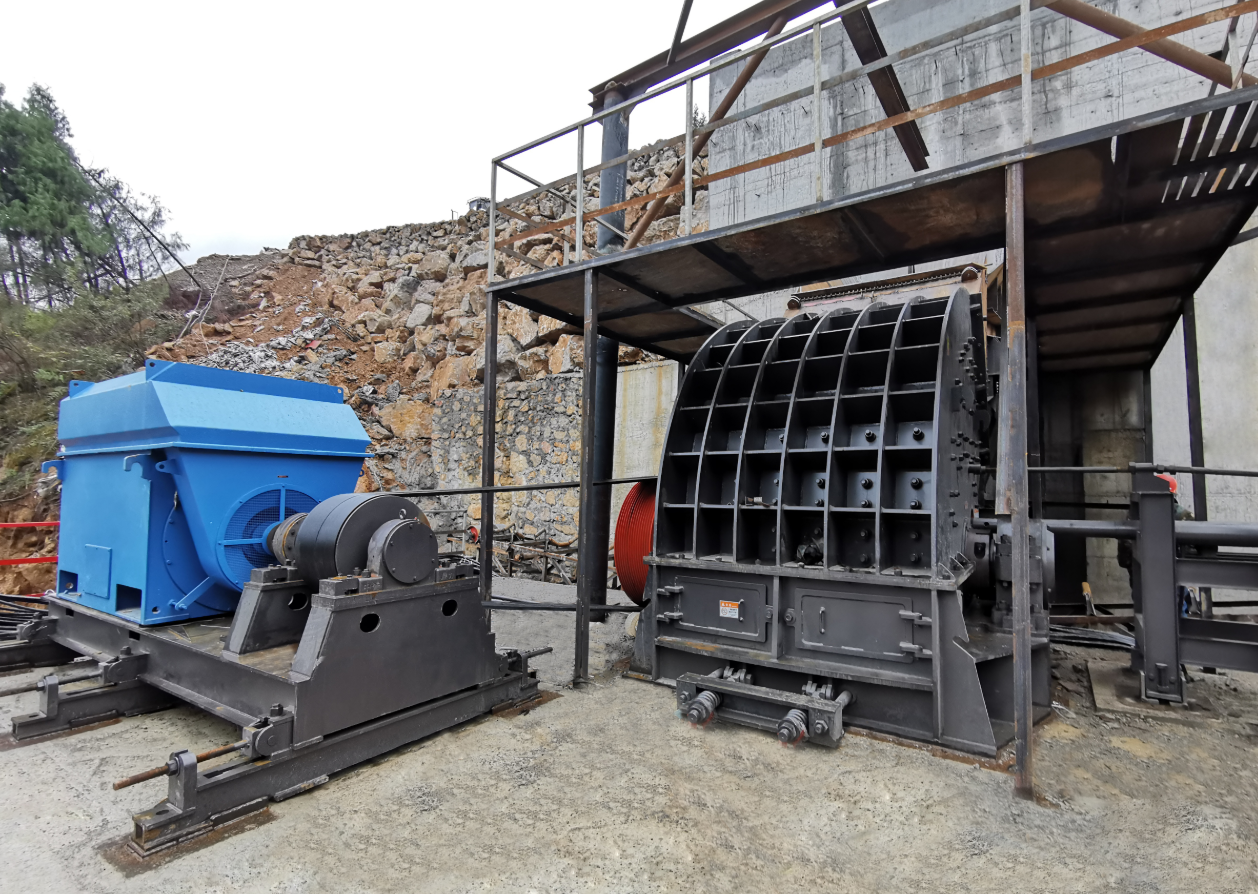
သဲထုတ်လုပ်ရေးအတွက် ခရပ်ရှားစက် ထိန်းသိမ်းခြင်း— သဲစက်ရုံ၏ အရေပြားသိပ်သည့် အများအားဖြင့် အသုံးပြုသော အရေပြားသိပ်သည့် နည်းပညာများ၊ မှုန်မှုန်ထုတ်လုပ်မှု ထိန်းချုပ်ခြင်းနှင့် ကြိုတင်ခန့်မှန်းသော ရေးသားစစ်ဆေးခြင်း
အဓိကအချက် အထုတ်လုပ်ထားသော သဲစက်ရုံများတွင် အဓိက သဲခွဲစက်များသည် အလွန်ကြမ်းတမ်းသော ပွန်းပဲမှုအောက်တွင် အလုပ်လုပ်ကြသည်။ အလွန်သေးငယ်သော စီလီကာ မှုန်များ (အမှုန်အရွယ်အစား ၇၅ မိုက်ခရွန်ထက် သေးငယ်) သည် ဘောင်ခံအိမ်များထဲသို့ ဝင်ရောက်ကာ ပြိုလဲမှုများကို ဖြစ်ပေါ်စေနိုင်သည်။ စက်ရုံအသုံးပြုမှုနှုန်းကို မြင့်မားစေရန်အတွက် အဆင့်မြင့် စင်သဲတီကယ် လီသီယမ်-ကွန်ပလက်စ် ဂရီဇ်ကို အသုံးပြုရမည်ဖြစ်ပြီး အထူးဖိအားမြင့် (EP) အထုတ်များ ပါဝင်ရမည်။ လေဘာရင်သ် စီလ်များပေါ်တွင် အပိုင်းအစိတ်အပေါ်မှ လေဖိအား အပိုင်းအစိတ်များကို အမြဲတမ်း လေးနက်စေရမည်။ ရိုတာ မမှန်မှုများကို ဘောင်ခံမှု ပိတ်ဆို့မှုမီ အမြန်နှုန်း အိုင်ဗြောင်းရှင် အိုင်စီများဖြင့် အမြန်ဆုံး ဖမ်းမိရမည်။
⚖️ သဲခွဲခြင်း၏ သဲကြမ်းမှု သိပ္ပံ: ကြမ်းတမ်းသော စီလီကာ ဝင်ရောက်မှုကို စီမံခန့်ခွဲခြင်း
အထုတ်လုပ်ထားသော သဲခွဲစက်များ၏ ပုံမှန် ပြုပြင်ထိန်းသိမ်းမှု ပုံစံသည် အလွန်ကြမ်းတမ်းသော ကွန်ဇာတ်နှင့် စီလီကာ မှုန်များ၏ ကြမ်းတမ်းမှုအပေါ်တွင် အခြေခံပါသည်။
အများအားဖြင့် အုတ်များကို ခွဲခြင်းနှင့် ကွဲပြားစွာ အထုတ်လုပ်ထားသော သဲများကို ခွဲခြင်းတွင် ကြမ်းတမ်းသော ကျောက်မှုန်များသည် မှုန်အများအပေါ် မျှော်လင့်ထားသော မှုန်အရွယ်အစား နှုန်းအောက်တွင် ရှိသည်။ သဲအထုတ်လုပ်မှုတွင် အလွန်သေးငယ်သော မှုန်များ (စုစုပေါင်း ထုတ်လုပ်မှု၏ ၁၅ ရှိသည်။
ကြမ်းတမ်းသော ဝင်ရောက်မှု၏ အလုပ်လုပ်ပုံ
အလွန်သေးငယ်သော စီလီကာမှုန်များသည် စက်မှုလုပ်ငန်းတွင် ခွဲခြမ်းစိတ်ဖြာရန်အတွက် အသုံးပြုသည့် ပစ္စည်းဖြစ်သည်။ လေထဲတွင် ပျံသန်းနေသော မှုန်များသည် လှည့်ပတ်နေသော ဝိုင်ယာများပေါ်သို့ ကပ်နေပြီး အိုနေသော ရေစိမ်မှုန်ပေါ်လီမာ အစိတ်အပိုင်းများကို ဖြတ်ကျော်ကာ မှုန်များကို ဘီယာရ်အတွင်းသို့ တိုက်ရိုက်ဝင်ရောက်စေသည်။
အတွင်းသို့ ဝင်ရောက်ပြီးနောက် ကွာတ်ဇ်မှုန်များသည် ဂရီစ်နှင့် ရောစပ်ကာ အလွန်ကြမ်းတမ်းသော ပေစ်တစ်များကို ဖွဲ့စည်းပေးပြီး ဘီယာရ်အတွင်းရှိ လှည့်ပတ်နေသော အစိတ်အပိုင်းများကို ပြတ်စေခြင်း၊ ကော်ဂ်အတွင်းရှိ လမ်းညွှန်များကို ဖျက်ဆီးခြင်းနှင့် သံမှုန်များ၏ ပိုမိုမြန်ဆန်သော ပျက်စီးမှုကို ဖြစ်ပေါ်စေခြင်းတို့ကို ဖြစ်ပေါ်စေသည်။ ထို့ကြောင့် ဘီယာရ်အသုံးပြုမှုအချိန်တွင် အပူချိန်များ အလွန်မြန်မြန် မြင့်တက်လာသည်။
ရှီယာဖိအားနှင့် ကြွေလှုပ်မှုဖိအား
အမြဲတမ်း အမြန်နှုန်းမြင့်မှုန်လှုပ်မှုများ (အထူးသဖြင့် ဒေါင်လိုက် ဝိုင်ယာ အက်ဖ်ဖ်လ်က်တ် ယူနစ်များတွင် စက္ကန်တစ်ခုလျှင် ၆၀ မှ ၈၀ မီတာအထိ ဖြစ်နိုင်သည်) သည် အလွန်မြင့်မားသော ကြိမ်နှန်းမြင့် မှုန်လှုပ်မှုများကို ဖြစ်ပေါ်စေသည်။
ထိုကြွေလှုပ်မှုများသည် ဖွဲ့စည်းပေးသည့် ပစ္စည်းများကို ဖုံးအုပ်မှုများမှ ဖြုတ်ထုတ်စေပြီး အတွင်းပိုင်းရှိ ပုံသောင်းများ၊ ဖြန့်ဖြူးမှု ကွန်များနှင့် အစားထိုးမှု ပိုက်များပေါ်တွင် ပိုမိုမြန်ဆန်စွာ ပုံပေါ်လာသော ပျက်စီးမှုများကို ဖြစ်ပေါ်စေသည်။ ထို့ကြောင့် အသုံးပြုမှုအပေါ် အခြေခံသော ပြုပြင်ထိန်းသိမ်းမှုအစီအစဥ်များကို အသုံးပြုရန် လိုအပ်ပြီး အချိန်ကာလအပေါ် အခြေခံသော ပုံမှန်အစီအစဥ်များကို မှီခိုရန် မလိုအပ်ပါ။
✅ သဲစက်ရုံများအတွက် အဆင့်သုံးဆင့် အကောင်းဆုံး ပြုပြင်ထိန်းသိမ်းမှုအစီအစဥ်
ဆီလီကာ ပိုမိုမှုန်စေသည့် အခြေအနေများတွင် အသုံးပြုမှုကြောင့် ထိန်းသိမ်းရေးစရိတ်များကို ထိန်းချုပ်ရန်အတွက် စက်ရုံစီမံခန့်ခွဲမှုအဖွဲ့သည် အဆင့်ဆင့် စစ်ဆေးခြင်းနှင့် ဝန်ဆောင်မှုပေးခြင်းအစီအစဉ်ကို အတိအကျ အကောင်အထောက်ပြုရမည်။
| ရွှေ့ပြီးမှတ်တွေအကြိမ်များ | အရေးကြီးသည့် အင်ဂျင်နီယာအာရုံစိုက်မှု | အဓိက ရည်ရွယ်ချက်အလုပ်များ | အဖွဲ့အစည်းအလုပ်လုပ်ပုံ အတည်ပြုခြင်းနည်းလမ်း |
|---|---|---|---|
| နေ့စဥ် အလုပ်စတင်မှီ | ဖွဲ့စည်းပုံနှင့် ပိတ်မိမှု အားကောင်းမှု | ရောတာ အဖျားအစွန်း ပုံပေါ်မှုကို စစ်ဆေးခြင်း။ မောင်းနှင်ဘောင်ဒ် တင်းမှုကို အတည်ပြုခြင်း။ ဖုန်ဖုံးခြင်း ဂါစကက်များကို စစ်ဆေးခြင်း။ | မျက်စိဖြင့် အသုံးပြုမှုအများဆုံး အတိုင်းအတာကို စစ်ဆေးခြင်း။ လက်ဖှဲ့ဖှဲ့ဖှဲ့ ဘောင်ဒ် အကွေးအမှုန်ကို တိုင်းတာခြင်း။ |
| တစ်ပတ်လျှင် တစ်ကြိမ် (သို့) တစ်လျှင် တစ်ကြိမ် | ဘေးယား အဆီပေးခြင်းနှင့် ညှိခြင်း | အဆီနမူနာများကို စုဆောင်းခြင်း။ ဘေရာင်းအိုင်တ် ဟော့စ်စင်း ဘော့လ်များကို တွေ့ရှိသည့်အတိုင်း ပေါင်းစပ်ခြင်း။ မော်တာအိုင်တ် အခြေခံ ညီမျှမှုကို စစ်ဆေးခြင်း။ | အဆီ စပက်ထရိုဂရပ်ဖစ် စစ်ဆေးမှု။ ဒိုင်ယယ်-အင်ဒီကေတာ ညီမျှမှု စစ်ဆေးမှု။ |
| နှစ်စဉ် ပြုပြင်ထိန်းသိမ်းမှု | ဖွဲ့စည်းပုံ ပြန်လည်ထူထောင်ရေး။ | ရိုတာ အစုအဖွဲ့ကို ပြန်လည် ဟန်ချက်ညှိခြင်း။ အဓိက အခန်း လိုင်နာများကို အစားထိုးခြင်း။ ဟိုက်ဒရောလစ် တင်ရှင်များကို ကေလိုင်ဘရေးတ်ခြင်း။ | ISO 1940 G1.6 စံနှုန်းများအရ ဒိုင်နမစ် ဟန်ချက်ညှိမှု။ အူလ်ထာဆောနစ် ဝယ်လ်ဒင်း စစ်ဆေးမှု။ |
⚙️ အဆီလေးသော အင်ဂျင်နီယာလုပ်ငန်း - သဲပတ်ဝန်းကျင်များတွင် ညစ်ညမ်းမှုကို တိုက်ဖျက်ခြင်း။
စံနှုန်းအတိုင်း အဆီလေးသော အဆီများသည် ဆီလီကာသဲ ကြုတ်ခြင်းတွင် ပေါင်းစပ်သည့် ပူပိုင်း၊ စိုထိုင်းမှုနှင့် အမှုန်များ၏ လိုအပ်ချက်များကို မကျေနပ်စေနိုင်ပါ။
အဆီရွေးချယ်မှု စံနှုန်းများ။
အထူဖော်မှု အမျိုးအစား။ လီသီယမ်-ကွန်ပလက်စ် သို့မဟုတ် ကယ်လ်စီယမ်-ဆော်ဖိုနေတ် ကွန်ပလက်စ် အထူဖော်မှုများကို အထူးအကြံပေးပါသည်။ ဤအထူဖော်မှုများသည် ရေဖြင့် ဆေးကြောခြင်းကို ကာကွယ်ရေး စွမ်းရည်ကောင်းမှုနှင့် အလေးချိန်များပေါ်တွင် ပူပိုင်း အားဖော်မှု တည်ငြိမ်မှုကို ပေးစေပါသည်။
အခြေခံသုံးဆီ၏ စိုးမ်းမှု အလွန်မြင့်မားသော အခြေခံသုံးဆီ၏ စိုးမ်းမှု (ISO VG 220 မှ VG 460) ပါဝင်သည့် ဖော်မူလေးရှင်းများကို ရွေးချယ်ပါ။ ထိုသို့သော ဖော်မူလေးရှိများတွင် အလွန်မြင့်မားသော ဖိအား (EP) အထူးပေါင်းစပ်မှုများ ပါဝင်ရမည်။ ထိုသို့ဖော်မူလေးရှိများကို အသုံးပြုခြင်းဖြင့် လှည့်ပတ်နေသော အစိတ်အပိုင်းများကြားတွင် ကာကွယ်ရေးအားဖေးမော်န်းဖော်မှုကို အဆက်မပါး ထိန်းသိမ်းပေးနိုင်ပါသည်။ ထိုအစိတ်အပိုင်းများသည် အလွန်မြင့်မားသော အဏုကြိတ်ခြင်းများကို ခံနေရသည့်အခါတွင်ပါ အဆိုပါ ကာကွယ်ရေးအားဖေးမော်န်းဖော်မှုကို ထိန်းသိမ်းပေးနိုင်ပါသည်။
Consistency nLGI အဆင့် ၂ သည် VSI နှင့် ကုန်းချောင်းခွဲခြင်းစက်များတွင် အများအားဖေးမော်န်းဖော်မှုများအတွက် စံနှုန်းအဖြစ် အသုံးပြုသည့် စက်မှုလုပ်ငန်းအတွက် အခြေခံအဆင့်ဖြစ်သည်။
အသုံးပြုနေသော ပိတ်မို့ခြင်းနှင့် သန့်စင်ခြင်း လုပ်ထိုးမှုများ
မှုန့်များ ဝင်ရောက်ခြင်းကို ကာကွယ်ရန် ဘီယာရှင်းများ၏ အိမ်နေရာများတွင် အဆင့်များစွာပါဝင်သော လေဘிரင်သ် ပိတ်မို့မှုများကို အသုံးပြုရမည်။ ထိုပိတ်မို့မှုများတွင် အသုံးပြုနေသော ဂရီးစ်များကို ဖော်ပေးသည့် လမ်းကြောင်းများ ပါဝင်ရမည်။ ဂရီးစ်များကို ပြန်လည်ဖော်ပေးသည့်အခါတွင် အသစ်သော ဂရီးစ်များကို ဖော်ပေးသည့်အခါတွင် ဝိုင်ယာရှဖ်သည် လှည့်ပတ်နေရမည်။ ထိုသို့ဖော်ပေးခြင်းဖြင့် အဟောင်းသော ဂရီးစ်များနှင့် ညစ်ညမ်းမှုများပါဝင်သော ဂရီးစ်များကို ဖော်ပေးသည့် လမ်းကြောင်းများမှတဆင့် အပြင်သို့ ဖော်ပေးရမည်။
ဂရီးစ်ဖော်ပေးသည့် အစိတ်အပိုင်းများကို ဂရီးစ်ဖော်ပေးသည့် အိုင်ဗီများနှင့် ချိတ်ဆက်ရန်မီ အသုံးပြုသည့် အစိတ်အပိုင်းများကို သန့်စင်ရမည်။ ထိုသို့ဖော်ပေးခြင်းဖြင့် မျက်နှာပုံပေါ်ရှိ မှုန့်များကို ဘီယာရှင်းအတွင်းသို့ တိုက်ရိုက်ဖော်ပေးခြင်းကို ကာကွယ်နိုင်ပါသည်။
လုပ်ငန်းခွင်အတွင်း အဖြစ်အပ်သော အကြောင်းအရာ - VSI ပုံစံဖော်သည့်စက်တွင် ဘီယာရှင်းများ အလွန်မြန်မြန်ပျက်စီးခြင်းကို ကာကွယ်ခြင်း
အမေရိကန်ပြည်ထောင်စု၊ နော့သ်ကယ်ရိုလိုင်းနားပြည်နယ်တွင် အရှိန်မြင့် ဂရနိုက်အသဲမှ ဖန်တီးထားသော သဲကို စက်မှုလုပ်ငန်းအဆင့်မှ ထုတ်လုပ်သည့် စက်ရုံကြီးတွင် ၃၀၀ ကီလိုဝပ် ဒေါင်လိုက်ဝန်အောက်ချိန်ခွဲခြင်း (VSI) ခွဲစက်ပေါ်တွင် ဘီယာအိုင်းများ ပုံမှန်အားဖြင့် အလုပ်လုပ်ချိန် ၄၅၀ နာရီကြာသည့်အထိ ပုံမှန်အားဖြင့် ပျက်စီးမှုများ ဖြစ်ပွားခဲ့သည်။
ရောဂါရှာဖွေခြင်း
အဓိကအကြောင်းရင်း ကျွန်ုပ်တို့၏ သဲကြေးနှင့် ပေါင်းစပ်မှု အဖွဲ့သည် ဘီယာအိုင်းများ၏ အောက်ခြေရှိ ရေကြေးပုံသော ပေါက်ကွဲမှုကို စုစုပေါင်း သဲမှုန်များနှင့် အမြဲတမ်းထိတွေ့မှုကြောင့် ဖြစ်ပွားကြောင်း စုံစမ်းတွေ့ရှိခဲ့သည်။ ထိုကြောင့် ကွန်ဇာ အမှုန်များသည် ဘီယာအိုင်းများအတွင်းသို့ ဝင်ရောက်ပြီး လီသီယမ် အဆီကို ညစ်ညမ်းစေကာ အလွန်အမင်း သဲကြေးပေါင်းစပ်မှုကို ဖြစ်စေခဲ့သည်။
ဆုံးရှုံးမှု အကြောင်းအရာ ဘီယာအိုင်းများ ပျက်စီးမှုတစ်ခုလျှင် အစိတ်အပိုင်းအသစ်များ အစားထိုးရန် ၁၄၀၀၀ ဒေါလာကျော် ကုန်ကျခဲ့ပြီး စက်ရုံအလုပ်လုပ်မှု ၁၆ နာရီ အချိန်မှန်မဟုတ်သော ရပ်နားမှုကို ဖြစ်စေခဲ့ပြီး စာချုပ်အတိုင်း ပေးပို့မှုများ နောက်ကောက်မှုများ ဖြစ်ပေါ်စေခဲ့သည်။
အင်ဂျင်နီယာ ပြုပြင်မှု
စက်ရုံသည် အားကောင်းသော အင်ဂျင်နီယာအဆင့်မြှင့်တင်မှုကို အကောင်အထောက်ပြုခဲ့သည်။
ပေါက်ကွဲမှု အဆင့်မြှင့်တင်မှု ပုံမှန်ပေါက်ကွဲမှုကို ထိတွေ့မှုမရှိသော နှစ်ထပ် လေးဘီရင်သ် သံပေါက်ကွဲမှုဖြင့် အစားထိုးခဲ့ပြီး အဆိုပါ ပေါက်ကွဲမှုတွင် အဆီဖြင့် ဖိအားပေးသည့် အချိန်မှန်မှန် အဆီဖေးထောက်မှု အမျှဝေမှု ပါဝင်သည်။
အဆီဖေးထောက်မှု ပြောင်းလဲမှုများ : အဆီအမျိုးအစားကို ISO VG 460 အရင်းအမြစ်ဆီ viscosity မြင့်မားသော အဆင့်မြင့်ကလပ်စီယမ်ဆူလ်ဖိုနိတ်အဆီအဖြစ် ပြောင်းလဲခဲ့ပြီး နေ့စဉ်လက်လုပ်ဆီလိမ်းခြင်း အစဉ်အလာကို ၁၅ မိနစ်တာ အလုပ်ချိန်တိုင်း အဆီ ၂ ဂရမ်ထိုးပေးတဲ့ အလိုအလျောက်တစ်ချက်တည်းသော ဆီလိ
တုန်ခါမှုစောင့်ကြည့်ခြင်း : နှစ်ဖက်ဝင်ရိုးရှိ တုန်ခါမှုနှုန်း ထုတ်လွှတ်ရေးကိရိယာ (ထွက်နှုန်း 4-20mA) ကို အဓိကအုံးအုံးအုံးပေါ် တိုက်ရိုက် တပ်ဆင်ထားသည်။
လုံးဝင်းမှုများ
ဒီပြင်ဆင်မှုတွေနဲ့အတူ VSI အချိုးစက်ရဲ့ အတင်အတင်သက်တမ်းဟာ နာရီ ၄၅၀ ကနေ နာရီ ၃၂၀၀ ကျော်အထိ တိုးပွားခဲ့တယ်။
တုန်ခါမှု အာရုံခံကိရိယာများကြောင့် စက်သုံးစက်သည် ရိုတာအဆုံးတွင် သေးငယ်သော မညီမျှမှုများကို လေ့ကျင့်ခန်းပျက်စီးမှု မဖြစ်စေမီ ရှာဖွေပြင်ဆင်နိုင်ခဲ့ရာ နှစ်စဉ် ထိန်းသိမ်းမှုကုန်ကျစရိတ်ကို ၇၂% လျှော့ချနိုင်ခဲ့ကာ စုစုပေါင်း အရည်အသွေးကို တည်ငြိမ်စေခဲ့သည်။
Crusher Maintenance Engineering Audit စစ်ဆေးရေးစာရင်း
အစီအစဉ်ချထားသော ထိန်းသိမ်းမှုရပ်နားမှုနောက်ပိုင်း လုပ်ငန်းများ ပြန်လည်စတင်ရန် မတိုင်မီ စက်မှု ကြီးကြပ်ရေးမှူးသည် အောက်ပါအချက်များနှင့်အညီ လိုက်နာမှုရှိသည်ကို စစ်ဆေးရမည်။
| စစ်ဆေးမှု မီတာ | စွမ်းဆောင်မှု နှိုင်းယှဉ်ကိန်း | ကွင်းဆင်းစစ်ဆေးမှုနည်း |
|---|---|---|
| ရိုတာ ဟန်ချက်ညီမှု အရည်အသွေး | ISO 1940 Grade G1.6 နှင့် ကိုက်ညီပါသည် | ဒိုင်နမစ် ဘက်လန်စင်း စက် ပတ်လည်ချိန်; ကျန်ရှိ မဟန်ချက်ညီမှု အကန့်အသတ်အောက်တွင် ရှိကြောင်း အတည်ပြုပါ |
| တုန်ခါမှု အလျင် | ပုံမှန် ဝန်တင် ပတ်လည်ချိန်အတွင်း 4.5 mm/s RMS အောက် | ကယ်လီဘရိုက် လုပ်ထားသော တုန်ခါမှု တိုင်းတာကိရိယာများမှတစ်ဆင့် အဆက်မပြတ် စောင့်ကြည့်ခြင်း |
| လက်ဘီရင့် ဆီးလ် ကလီးရင့် | ရှပ်တစ်လျှောက် ကွာဟချက် အကျယ် 0.5 mm မှ 1.0 mm | ဖီလားဂေ့ခ် ကို အသုံးပြု၍ ရုပ်ပိုင်းဆိုင်ရာ အတည်ပြုခြင်း |
| ဘောလ် တင်းမာမှု ခွေးငင်းခြင်း | 10 kg အားဖြင့် 15 mm မှ 20 mm အထိ ခွေးငင်းခြင်း | စပရင်-စကေး တင်ရှင် ဂေါင်ဂ် ဖီဇိုကယ် ဒီဖလက်ရှင် စမ်းသပ်မှု။ |
အကြောင်းအရာများ
-
သဲထုတ်လုပ်ရေးအတွက် ခရပ်ရှားစက် ထိန်းသိမ်းခြင်း— သဲစက်ရုံ၏ အရေပြားသိပ်သည့် အများအားဖြင့် အသုံးပြုသော အရေပြားသိပ်သည့် နည်းပညာများ၊ မှုန်မှုန်ထုတ်လုပ်မှု ထိန်းချုပ်ခြင်းနှင့် ကြိုတင်ခန့်မှန်းသော ရေးသားစစ်ဆေးခြင်း
- ⚖️ သဲခွဲခြင်း၏ သဲကြမ်းမှု သိပ္ပံ: ကြမ်းတမ်းသော စီလီကာ ဝင်ရောက်မှုကို စီမံခန့်ခွဲခြင်း
- ✅ သဲစက်ရုံများအတွက် အဆင့်သုံးဆင့် အကောင်းဆုံး ပြုပြင်ထိန်းသိမ်းမှုအစီအစဥ်
- ⚙️ အဆီလေးသော အင်ဂျင်နီယာလုပ်ငန်း - သဲပတ်ဝန်းကျင်များတွင် ညစ်ညမ်းမှုကို တိုက်ဖျက်ခြင်း။
- လုပ်ငန်းခွင်အတွင်း အဖြစ်အပ်သော အကြောင်းအရာ - VSI ပုံစံဖော်သည့်စက်တွင် ဘီယာရှင်းများ အလွန်မြန်မြန်ပျက်စီးခြင်းကို ကာကွယ်ခြင်း
- Crusher Maintenance Engineering Audit စစ်ဆေးရေးစာရင်း