
 EN
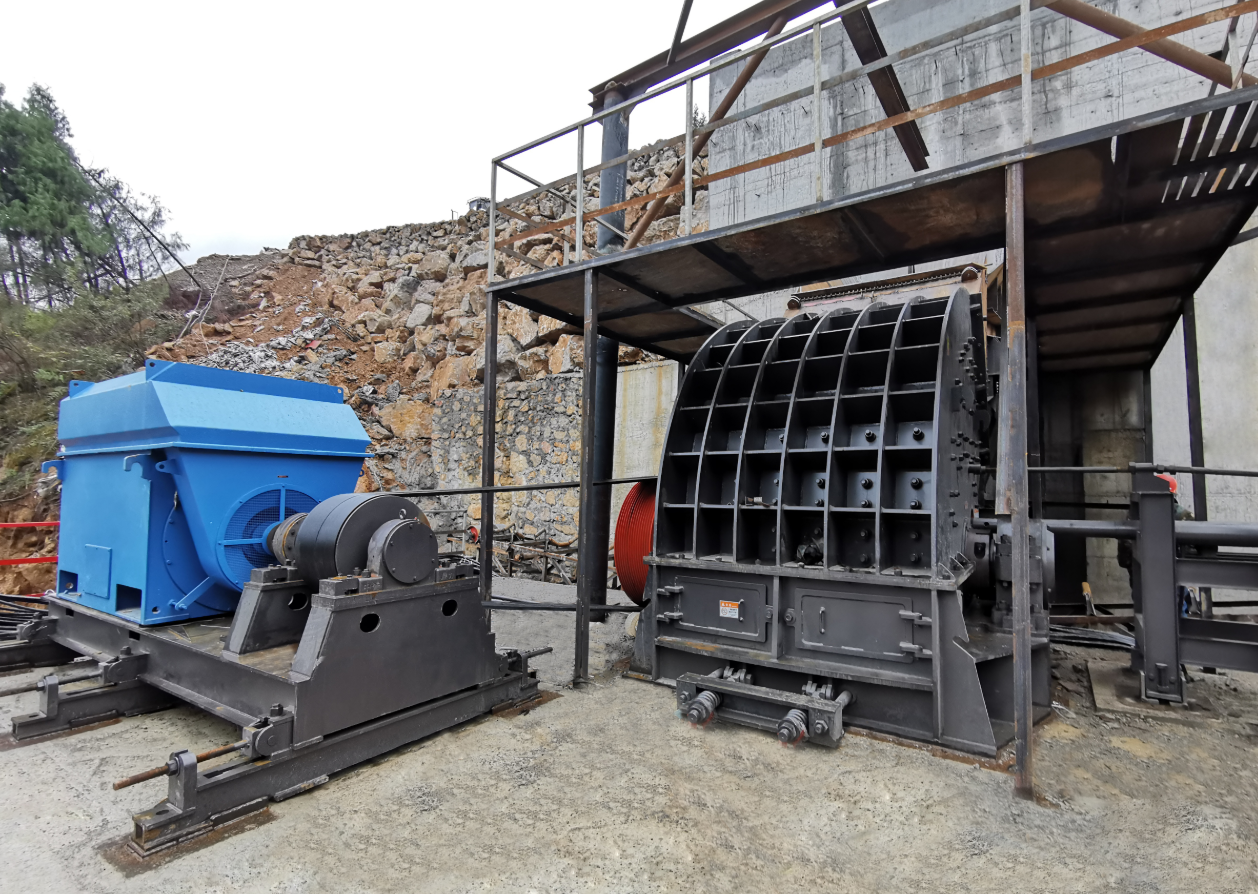
Underhåll av krossare för tillverkad sand: tribologi, dammkontroll och förutsägande diagnostik
Nyckel slutsats kärnkrossare i tillverkade sandanläggningar arbetar under extrema abrasionsförhållanden, där fin kiseldioxidstoft (partikelstorlek < 75 mikrometer) kan tränga in i lagerhus och orsaka katastrofala fel. För att upprätthålla hög anläggningstillgänglighet krävs användning av premium syntetisk litiumkomplexfett med extremtrycksadditiv (EP), aktivt positivt luftspolning på labyrinttätningsringar samt kontinuerliga vibrationshastighetstransmittare för att upptäcka rotoroobalans innan lagerfastnande inträffar.
⚖️ Tribologin vid sandkrossning: Hantering av abrasiv kiseldioxidintrång
Underhållsprofilen för en tillverkad sandkrossare definieras i grunden av den extrema abrasiviteten hos fint kvarts och kiseldioxidstoft.
Till skillnad från standardaggregatkrossning, där grova stenpartiklar har låga yta-till-volym-stoftförhållanden, producerar sandtillverkning en stor volym mikrofinkorn (vanligtvis mer än 15 % av total flöde).
Mekanismen för abrasivt intrång
Fin kvartsstoft verkar som ett industriellt slipmedel. När luftburet stoft sätter sig på roterande axlar kan kapillärverkan dra in dessa mikropartiklar förbi slitna gummiläppackningar och direkt in i lagerbanan.
När partiklarna väl är inne blandas kvartspartiklarna med fettet och bildar en starkt abrasiv pasta som skaver på rullande delar, förstör kageleder och accelererar metallutmattning, vilket leder till en snabb temperaturhöjning i lagrets drift.
Skärkraft och vibrationspåverkan
Kontinuerlig höghastighetsrotorimpakt (ofta över 60–80 meter per sekund i vertikala shaft-impact-enheter) genererar allvarliga högfrekventa mikrovibrationer.
Dessa vibrationer kan orsaka att strukturella förbindningsdelar lossnar och accelererar slitage på interna slitageplattor, fördelningskonar och matningsrör, vilket kräver underhållsscheman baserade på användning istället för traditionella kalenderbaserade intervall.
✅ Optimerat trestegsunderhållsschema för sandanläggningar
För att kontrollera underhållskostnaderna vid kontinuerlig, högabrasiv kisellast bör anläggningschefer införa ett differentierat inspektions- och service schema.
| Underhållsfrekvens | Kritisk ingenjörsfokus | Nyckeluppgifter | Diagnostisk verifieringsmetod |
|---|---|---|---|
| Daglig förskiftsinspektion | Strukturell integritet och täthet. | Inspektera slitage på rotorspetsar; verifiera drivremens spänning; kontrollera dammlockets packningar. | Visuell kontroll med slitagegränsmätare; fysisk mätning av remdeflektion. |
| Veckovis / månadsvis | Lagerfettning och justering. | Dra fettprov; återställ momentet på bultarna i lagerhuset; kontrollera justeringen av motorbasen. | Spektrografisk fettanalys; justeringskontroll med skivindikator. |
| Årlig Ombyggnad | Strukturell återställning. | Balansera om rotormontaget; byt ut fodringar i huvudkammaren; kalibrera hydrauliska spännare. | Dynamisk balansering enligt ISO 1940 G1.6; ultraljudsinspektion av svetsningar. |
⚙️ Smörjteknik: Bekämpa föroreningar i sandmiljöer
Standardfetter kan inte motstå de kombinerade termiska, fukt- och partikelkraven i krossning av kvartsrik sand.
Standarder för fettval
Tjocknande ämne : Litiumkomplex eller kalciumsulfonatkomplex rekommenderas starkt. De ger utmärkt motstånd mot utspolning med vatten samt hög termisk skärfasthet under tunga belastningar.
Basoljans viskositet : Välj formuleringar med hög viskositet för basolja (ISO VG 220 till VG 460) med extremtrycksadditiv (EP) för att bibehålla en kontinuerlig, skyddande smörjfilm mellan rullande element även vid intensiva mikroslag.
Konsekvens : NLGI-klass 2 är den industriella standarden för de flesta höghastighetsrullager i VSI- och koniskt krossar.
Aktiva tätnings- och spolningsprotokoll
För att förhindra damminträngning bör lagerhus utrustas med flerstegslabyrinttätningsanordningar med aktiva fettspolkanaler. Vid återsmörjning måste nytt fett pumpas långsamt in i huset medan axeln roterar, vilket tvingar ut äldre, förorenat fett genom spolportarna.
Rengör alla fettpunkter noggrant innan du kopplar fast fettpistolen för att undvika att trycka in ytdamm direkt i lagerkammaren.
?? Fallstudie från fältet: Att stoppa tidiga lagerfel på en VSI-formningsmaskin
En storskalig tillverkningsanläggning för sand i North Carolina, som bearbetar starkt abrasiv granitsand, upplevde upprepade katastrofala lagerfel på sin vertikala axelkrossare (VSI) med effekten 300 kW, med ett genomsnittligt lagerfastställande var 450 drifttimmar.
Diagnosen
Rotorsak en undersökning av vårt tribologilag avslöjade att den nedre gummiläppsegeln i lagerhuset misslyckades på grund av kontinuerlig kontakt med abrasiv bergdamm-slam. Detta tillät fina kvarts-partiklar att tränga in i lagerbanan, där de förorenade litiumfettet och orsakade allvarlig abrasiv slitage.
Förlustprofil varje lagerfel kostade operatören över 14 000 USD i reservdelar och ledde till 16 timmars oplanerad anläggningsnedstängning, vilket resulterade i betydande fördröjningar i kontraktets leverans.
Teknisk åtgärd
Anläggningen införde en robust teknisk uppgradering:
Segeluppgradering standardläppsegeln ersattes med en icke-kontakt-dubbellabyrintmetallsegel med integrerad fettkanal för positivt tryck.
Justeringar av smörjning : Fetttypen ändrades till ett premium syntetiskt kalciumsulfonatfett med hög basoljeviskositet (ISO VG 460), och den dagliga manuella fettningsschemat ersattes av en automatiserad enfettpump som injicerar 2 gram fett var 15:e minut under drift.
Vibrationsövervakning : En tvåaxlig vibrationshastighetstransmitter (4–20 mA-utgång) monterades direkt på huvudlagerhusets kassett.
Resultaten
Efter dessa förändringar ökade lagerlivslängden för VSI-krossaren från 450 timmar till över 3 200 drifttimmar.
Vibrationssensorerna möjliggjorde för operatören att upptäcka och åtgärda små obalanser i rotorspetsen innan de orsakade lagerskador, vilket minskade de totala årliga underhållskostnaderna med 72 % och stabiliserade ballastkvaliteten.
? Granskningsschema för krossunderhållsteknik
Innan verksamheten återupptas efter en schemalagd underhållsstopp måste den mekaniska övervakaren verifiera efterlevnaden av följande:
| Inspektionsmått | Prestandamätsticka | Fältverifieringsmetod |
|---|---|---|
| Rotors balanskvalitet | Överensstämmer med ISO 1940 klass G1.6 | Dynamisk balanseringsmaskin används; kontrollera att återstående obalans är under gränsen. |
| Vibrationshastighet | Under 4,5 mm/s RMS vid normal belastad drift | Kontinuerlig övervakning via kalibrerade vibrationsgivare. |
| Labyrinttätningens spel | spelbredd på 0,5 mm till 1,0 mm längs axeln | Fysisk kontroll med ett spelmått. |
| Remspänningsgenomböjning | genomböjning på 15 mm till 20 mm under en kraft på 10 kg | Fysisk genomböjningsprov med fjäderkraftmätare. |
Innehållsförteckning
-
Underhåll av krossare för tillverkad sand: tribologi, dammkontroll och förutsägande diagnostik
- ⚖️ Tribologin vid sandkrossning: Hantering av abrasiv kiseldioxidintrång
- ✅ Optimerat trestegsunderhållsschema för sandanläggningar
- ⚙️ Smörjteknik: Bekämpa föroreningar i sandmiljöer
- ?? Fallstudie från fältet: Att stoppa tidiga lagerfel på en VSI-formningsmaskin
- ? Granskningsschema för krossunderhållsteknik