
 EN
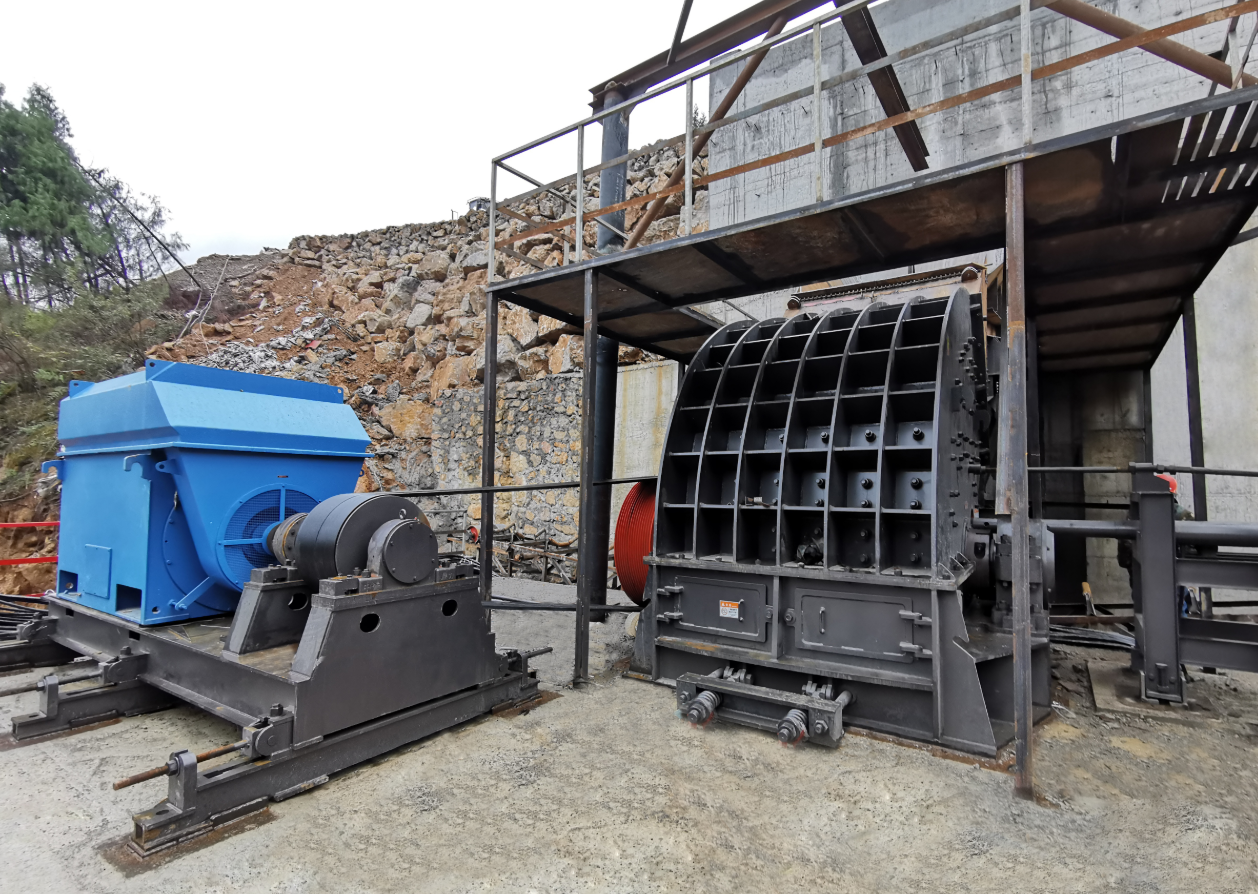
การบำรุงรักษาเครื่องบดทรายเทียม: ศาสตร์การเสียดสี, การควบคุมฝุ่น, และการวินิจฉัยเชิงทำนาย
ประเด็นสำคัญ เครื่องบดหลักในโรงงานผลิตทรายเทียมทำงานภายใต้สภาวะการสึกหรออย่างรุนแรง โดยฝุ่นซิลิกาละเอียด (ขนาดอนุภาคต่ำกว่า 75 ไมครอน) สามารถแทรกซึมเข้าไปในที่รองรับแบริ่งและก่อให้เกิดความล้มเหลวอย่างรุนแรงได้ การรักษาความสามารถในการใช้งานของโรงงานให้อยู่ในระดับสูงอย่างต่อเนื่องจำเป็นต้องใช้จาระบีสังเคราะห์เกรดพรีเมียมชนิดลิเธียมคอมเพล็กซ์ที่มีสารเสริมแบบแรงดันสูง (EP) ควบคู่ไปกับการใช้ระบบพัดลมเป่าอากาศภายใต้ความดันบวกอย่างต่อเนื่องที่ซีลแบบลาเบรินธ์ และติดตั้งเครื่องวัดความเร็วการสั่นสะเทือนแบบต่อเนื่องเพื่อตรวจจับความไม่สมดุลของโรเตอร์ก่อนที่แบริ่งจะล็อกตัว
⚖️ วิชาไทรโบโลยีของการบดทราย: การจัดการการแทรกซึมของซิลิกาเชิงกัดกร่อน
รูปแบบการบำรุงรักษาเครื่องบดทรายเทียมถูกกำหนดโดยพื้นฐานจากคุณสมบัติการกัดกร่อนอย่างรุนแรงของควอตซ์และฝุ่นซิลิกาละเอียด
ต่างจากกระบวนการบดวัสดุรวมทั่วไป ซึ่งเศษหินหยาบมีอัตราส่วนพื้นผิวต่อปริมาตรของฝุ่นต่ำ กระบวนการผลิตทรายกลับสร้างฝุ่นจุลภาคจำนวนมาก (โดยทั่วไปคิดเป็นมากกว่า 15% ของปริมาณการผลิตรวม)
กลไกของการแทรกซึมเชิงกัดกร่อน
ฝุ่นซิลิกาเนื้อละเอียดทำหน้าที่เป็นสารขัดเชิงอุตสาหกรรม เมื่อฝุ่นที่ลอยอยู่ในอากาศตกลงบนเพลาหมุน แรงดึงดูดแบบคาปิลารีจะดึงอนุภาคนาโนเหล่านี้ผ่านซีลยางที่สึกหรอเข้าไปยังร่องลูกปืนโดยตรง
เมื่ออนุภาคควอตซ์เข้าไปอยู่ภายในแล้ว จะผสมกับจาระบีจนเกิดเป็นครีมขัดที่มีความหยาบสูง ซึ่งก่อให้เกิดรอยขีดข่วนบนองค์ประกอบที่หมุน ทำลายรางรองรับของกรงลูกปืน และเร่งการเหนื่อยล้าของโลหะ ส่งผลให้อุณหภูมิในการทำงานของลูกปืนเพิ่มสูงขึ้นอย่างรวดเร็ว
แรงเฉือนและแรงสั่นสะเทือน
การกระแทกของโรเตอร์ที่ความเร็วสูงอย่างต่อเนื่อง (มักเกิน 60 ถึง 80 เมตรต่อวินาที ในหน่วยกระทบเพลาแนวตั้ง) ก่อให้เกิดการสั่นสะเทือนระดับไมโครที่มีความถี่สูงอย่างรุนแรง
การสั่นสะเทือนเหล่านี้อาจทำให้สกรูยึดโครงสร้างหลุดคลายออก และเร่งการสึกหรอของแผ่นรองรับภายใน กรวยกระจายวัสดุ และท่อบำรุงอาหาร จึงจำเป็นต้องใช้ตารางการบำรุงรักษาที่กำหนดตามปริมาณการใช้งาน แทนที่จะใช้ตามช่วงเวลาแบบดั้งเดิม
✅ ตารางการบำรุงรักษาแบบสามขั้นตอนที่ปรับแต่งให้เหมาะสมสำหรับโรงงานผลิตทราย
เพื่อควบคุมต้นทุนการบำรุงรักษาภายใต้สภาวะที่มีการโหลดซิลิกาอย่างต่อเนื่องและกัดกร่อนสูง ผู้จัดการโรงงานควรบังคับใช้ตารางการตรวจสอบและบริการแบบขั้นตอน
| ความถี่ในการบำรุงรักษา | จุดสนใจด้านวิศวกรรมที่สำคัญ | ภาระงานเป้าหมายหลัก | วิธีการยืนยันผลการวินิจฉัย |
|---|---|---|---|
| ก่อนเริ่มกะประจำวัน | ความสมบูรณ์ของโครงสร้างและซีล | ตรวจสอบการสึกหรอของปลายโรเตอร์ ตรวจสอบแรงตึงของสายพานขับเคลื่อน และตรวจสอบปะเก็นฝาครอบฝุ่น | ตรวจสอบด้วยมาตรวัดการสึกหรอแบบมองเห็นได้ วัดการหย่อนของสายพานด้วยวิธีสัมผัสโดยตรง |
| รายสัปดาห์ / รายเดือน | การหล่อลื่นและการจัดแนวแบริ่ง | เก็บตัวอย่างจาระบี; ตรวจสอบแรงบิดของสลักเกลียวที่ยึดฝาครอบแบริ่ง; ตรวจสอบการจัดแนวฐานมอเตอร์ | วิเคราะห์จาระบีด้วยสเปกโตรกราฟี; ตรวจสอบการจัดแนวด้วยดัชนีแบบเข็มชี้ |
| การปรับปรุงประจำปี | การซ่อมแซมโครงสร้าง | ปรับสมดุลชุดโรเตอร์ใหม่; เปลี่ยนแผ่นบุภายในห้องหลัก; ปรับค่าตัวตั้งแรงดันไฮดรอลิกให้ถูกต้อง | ปรับสมดุลแบบไดนามิกตามมาตรฐาน ISO 1940 G1.6; ตรวจสอบรอยเชื่อมด้วยคลื่นอัลตราโซนิก |
⚙️ วิศวกรรมการหล่อลื่น: การต่อสู้กับสิ่งปนเปื้อนในสภาพแวดล้อมที่มีทราย
จาระบีหล่อลื่นทั่วไปไม่สามารถทนต่อความท้าทายร่วมกันจากความร้อน ความชื้น และอนุภาคฝุ่นทรายที่มีซิลิกาสูงในการบดทรายได้
มาตรฐานการเลือกจาระบี
ประเภทสารทำข้น แนะนำให้ใช้สารทำข้นแบบลิเทียมคอมเพล็กซ์ หรือแคลเซียมซัลโฟเนตคอมเพล็กซ์ เนื่องจากมีความสามารถสูงในการต้านการถูกชะล้างด้วยน้ำ และมีความเสถียรต่อแรงเฉือนจากความร้อนภายใต้ภาระหนัก
ความหนืดของน้ำมันพื้นฐาน เลือกสูตรน้ำมันพื้นฐานที่มีความหนืดสูง (ISO VG 220 ถึง VG 460) ที่ผสมสารเพิ่มประสิทธิภาพแบบแรงดันสูงพิเศษ (EP) เพื่อรักษาฟิล์มหล่อลื่นป้องกันอย่างต่อเนื่องระหว่างองค์ประกอบที่หมุน แม้เมื่อเผชิญกับแรงกระแทกจุลภาคอย่างรุนแรง
ความสม่ําเสมอ ความข้นตามมาตรฐาน NLGI เกรด 2 เป็นเกณฑ์อุตสาหกรรมทั่วไปสำหรับตลับลูกปืนแบบลูกกลิ้งความเร็วสูงส่วนใหญ่ในเครื่องบดแบบ VSI และเครื่องบดแบบกรวย
มาตรการซีลและล้างเชิงรุก
เพื่อป้องกันฝุ่นเข้าสู่ภายใน ตัวเรือนตลับลูกปืนควรใช้ซีลแบบลาเบรินธ์หลายขั้นตอนพร้อมช่องทางการล้างด้วยจาระบีแบบเชิงรุก ขณะเติมจาระบีใหม่ ต้องฉีดจาระบีบริสุทธิ์เข้าไปในตัวเรือนอย่างช้าๆ ในขณะที่เพลาหมุน เพื่อผลักดันจาระบีเก่าที่ปนเปื้อนออกจากตัวเรือนผ่านช่องล้าง
เช็ดข้อต่อจาระบีให้สะอาดทั้งหมดก่อนต่อหัวปั๊มจาระบี เพื่อป้องกันไม่ให้ฝุ่นบนพื้นผิวถูกดันเข้าไปยังห้องภายในตลับลูกปืนโดยตรง
กรณีศึกษาภาคสนาม: การยุติภาวะล้มเหลวของตลับลูกปืนก่อนกำหนดบนเครื่องแต่งรูปแบบ VSI
โรงงานผลิตทรายขนาดใหญ่ในรัฐนอร์ทแคโรไลนา ซึ่งประมวลผลทรายแกรนิตที่มีความกัดกร่อนสูงมาก ประสบปัญหาตลับลูกปืนเสียหายอย่างรุนแรงซ้ำแล้วซ้ำเล่าบนเครื่องบดแบบ Vertical Shaft Impact (VSI) กำลัง 300 กิโลวัตต์ โดยเฉลี่ยเกิดการล็อกของตลับลูกปืนทุกๆ 450 ชั่วโมงของการทำงาน
การวิเคราะห์ปัญหา
สาเหตุหลัก การสอบสวนโดยทีมงานด้านไทรโบโลยีของเราเปิดเผยว่า ซีลยางแบบริมฝีปากด้านล่างของที่รองรับตลับลูกปืนล้มเหลวเนื่องจากการสัมผัสอย่างต่อเนื่องกับส่วนผสมของฝุ่นหินและน้ำที่มีความกัดกร่อนสูง ส่งผลให้อนุภาคควอตซ์ขนาดเล็กแทรกเข้าไปในรางหมุนของตลับลูกปืน ทำให้จาระบีลิเทียมปนเปื้อนและเกิดการสึกหรอเชิงกลอย่างรุนแรง
ภาพรวมของความสูญเสีย แต่ละครั้งที่ตลับลูกปืนล้มเหลว ส่งผลให้ผู้ดำเนินการต้องสูญเสียค่าใช้จ่ายมากกว่า 14,000 ดอลลาร์สหรัฐฯ สำหรับชิ้นส่วนทดแทน และเกิดเวลาหยุดเดินเครื่องโดยไม่ได้วางแผนไว้ 16 ชั่วโมง ซึ่งนำไปสู่ความล่าช้าอย่างมีนัยสำคัญในการส่งมอบตามสัญญา
การปรับปรุงทางวิศวกรรม
โรงงานได้นำมาตรการปรับปรุงทางวิศวกรรมที่แข็งแกร่งมาใช้
การปรับปรุงซีล ซีลริมฝีปากแบบมาตรฐานถูกแทนที่ด้วยซีลโลหะแบบลาเบรินธ์คู่แบบไม่สัมผัส พร้อมช่องจ่ายจาระบีภายใต้แรงดันบวกในตัว
การปรับเปลี่ยนระบบหล่อลื่น : ได้เปลี่ยนชนิดของจาระบีเป็นจาระบีสังเคราะห์คุณภาพสูงแบบแคลเซียมซัลโฟเนต ที่มีความหนืดของน้ำมันพื้นฐานสูงถึง ISO VG 460 และแทนที่ขั้นตอนการหล่อลื่นด้วยมือทุกวันด้วยปั๊มหล่อลื่นแบบจุดเดียวอัตโนมัติ ซึ่งฉีดจาระบีครั้งละ 2 กรัมทุกๆ 15 นาทีของการทำงาน
การตรวจสอบการสั่นสะเทือน : ติดตั้งตัวส่งสัญญาณความเร็วการสั่นสะเทือนแบบสองแกน (ส่งออกสัญญาณ 4–20 mA) โดยตรงเข้ากับโครงห้องแบริ่งหลัก
ผลลัพธ์
หลังจากดำเนินการปรับปรุงเหล่านี้ ระยะเวลารับใช้งานของแบริ่งในเครื่องบด VSI เพิ่มขึ้นจาก 450 ชั่วโมง เป็นมากกว่า 3,200 ชั่วโมงของการทำงาน
เซ็นเซอร์วัดการสั่นสะเทือนช่วยให้ผู้ปฏิบัติงานตรวจจับและปรับสมดุลปลายโรเตอร์ที่คลาดเคลื่อนเล็กน้อยได้ก่อนที่จะก่อให้เกิดความเสียหายต่อแบริ่ง ทำให้ค่าใช้จ่ายในการบำรุงรักษาประจำปีลดลง 72% โดยรวม และทำให้คุณภาพของวัสดุรวมคงที่
? รายการตรวจสอบการประเมินวิศวกรรมการบำรุงรักษาเครื่องบด
ก่อนกลับมาดำเนินการตามปกติหลังจากการหยุดเพื่อบำรุงรักษาตามกำหนด หัวหน้าฝ่ายกลไกต้องตรวจสอบให้แน่ใจว่าปฏิบัติตามข้อกำหนดต่อไปนี้
| ตัวชี้วัดการตรวจสอบ | มาตรฐานประสิทธิภาพ | วิธีการตรวจสอบภาคสนาม |
|---|---|---|
| คุณภาพสมดุลของโรเตอร์ | สอดคล้องตามมาตรฐาน ISO 1940 ระดับ G1.6 | ดำเนินการสมดุลแบบไดนามิกด้วยเครื่องจักร; ตรวจสอบให้แน่ใจว่าค่าความไม่สมดุลที่เหลืออยู่ต่ำกว่าขีดจำกัดที่กำหนด |
| ความเร็วของการสั่นสะเทือน | ต่ำกว่า 4.5 มิลลิเมตรต่อวินาที (RMS) ขณะทำงานภายใต้ภาระปกติ | ตรวจสอบอย่างต่อเนื่องผ่านตัวส่งสัญญาณการสั่นสะเทือนที่ผ่านการสอบเทียบแล้ว |
| ช่องว่างของซีลแบบลาเบรินธ์ | ความกว้างของช่องว่างระหว่าง 0.5 ถึง 1.0 มิลลิเมตร ตามแนวเพลา | ตรวจสอบด้วยเครื่องมือวัดความหนาแบบฟีเลอร์เกจ |
| การยืดหยุ่นของแรงตึงสายพาน | การยืดหยุ่นระหว่าง 15 ถึง 20 มิลลิเมตร ภายใต้แรง 10 กิโลกรัม | การทดสอบแรงตึงด้วยเครื่องวัดแรงแบบสปริงพร้อมวัดการยืดหยุ่นจริง |
สารบัญ
-
การบำรุงรักษาเครื่องบดทรายเทียม: ศาสตร์การเสียดสี, การควบคุมฝุ่น, และการวินิจฉัยเชิงทำนาย
- ⚖️ วิชาไทรโบโลยีของการบดทราย: การจัดการการแทรกซึมของซิลิกาเชิงกัดกร่อน
- ✅ ตารางการบำรุงรักษาแบบสามขั้นตอนที่ปรับแต่งให้เหมาะสมสำหรับโรงงานผลิตทราย
- ⚙️ วิศวกรรมการหล่อลื่น: การต่อสู้กับสิ่งปนเปื้อนในสภาพแวดล้อมที่มีทราย
- กรณีศึกษาภาคสนาม: การยุติภาวะล้มเหลวของตลับลูกปืนก่อนกำหนดบนเครื่องแต่งรูปแบบ VSI
- ? รายการตรวจสอบการประเมินวิศวกรรมการบำรุงรักษาเครื่องบด