
 EN
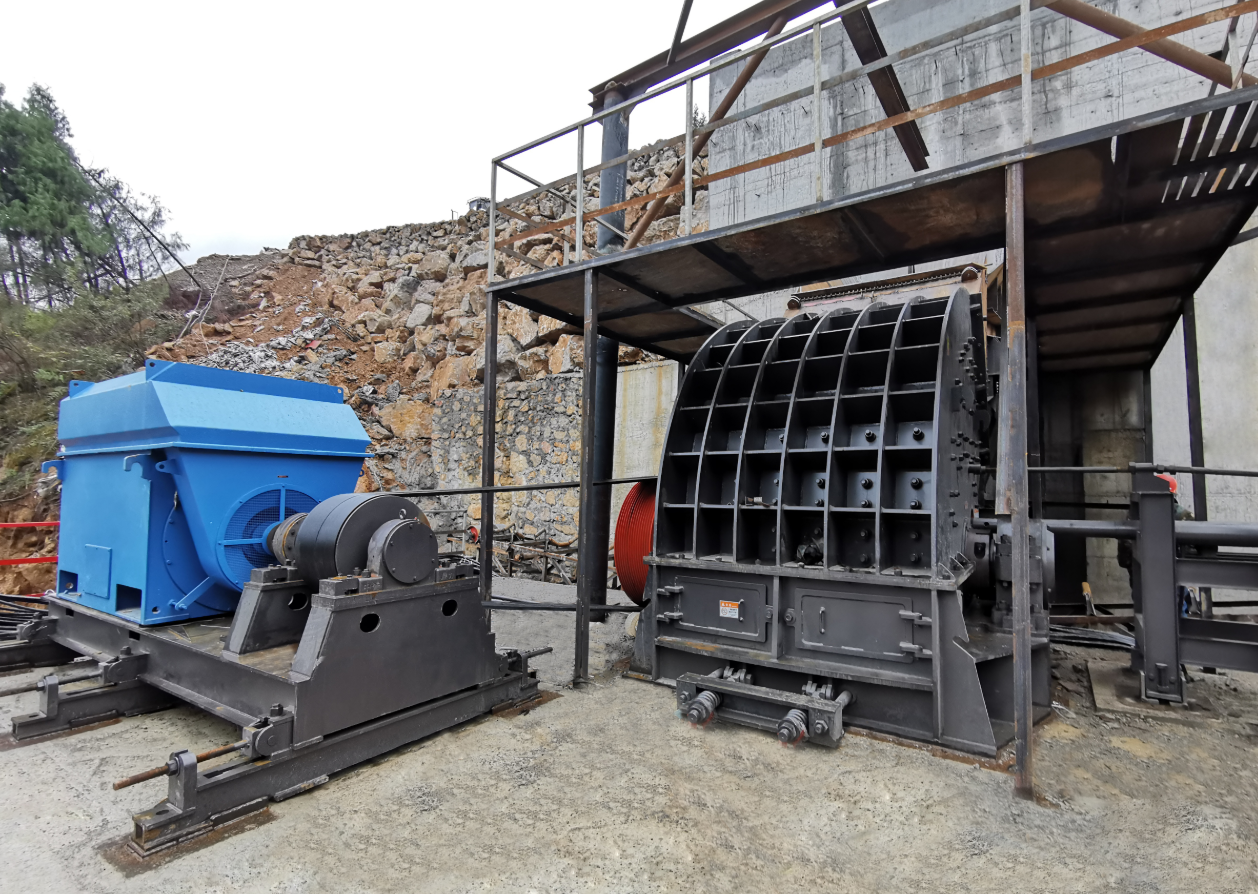
صيانة كسارات الرمل المُصنَّع: علم الاحتكاك، والتحكم في الغبار، والتشخيص التنبؤي
الخلاصة الرئيسية تعمل كاسرات المحور الأساسية في مصانع الرمال المصنَّعة في ظروف احتكاك شديدة، حيث يمكن لغبار السيليكا الناعم (بحجم جسيمات أقل من ٧٥ ميكرون) أن يخترق غلاف المحامل مسبِّبًا أعطالاً كارثية. ولضمان توافر عالٍ مستمر للمصنع، لا بد من استخدام زيت تشحيم اصطناعي فائق الجودة من نوع الليثيوم-كومبلكس مع إضافات مقاومة للضغوط القصوى (EP)، والحفاظ على تدفقات هوائية إيجابية نشطة عبر أختام المتاهة، واستخدام محولات سرعة الاهتزاز المستمرة لرصد عدم توازن الدوار قبل حدوث التصاق المحامل.
⚖️ علم الاحتكاك في سحق الرمال: إدارة دخول السيليكا المسببة للاحتكاك
يتحدد نمط الصيانة لكاسرة الرمال المصنَّعة بشكل أساسي بدرجة الاحتكاك الشديدة التي يولّها غبار الكوارتز والسيليكا الناعم.
وخلافًا لكسر الركام القياسي، الذي تمتلك فيه جزيئات الحجر الخشنة نسب سطح إلى حجم منخفضة من الغبار، فإن تصنيع الرمال يُنتج كمية كبيرة من الجزيئات الدقيقة جدًّا (عادةً ما تتجاوز ١٥٪ من إجمالي الإنتاج).
آلية دخول المواد المسببة للاحتكاك
تُستخدم غبار السيليكا الناعم كمركب صناعي لعملية الطحن. وعندما يستقر الغبار العالق في الهواء على المحاور الدوارة، فإن العمل الشعري قد يسحب هذه الجسيمات المتناهية الصغر عبر أختام الشفاه المطاطية البالية مباشرةً إلى مسار المحمل.
وبمجرد دخولها، تمتزج جزيئات الكوارتز مع الشحوم مكونة عجينة شديدة التآكل تُحدث خدوشًا على العناصر المتدرّجة وتدمّر أدلة القفص وتسرّع إجهاد التعب المعدني، ما يؤدي إلى ارتفاع سريع في درجات حرارة تشغيل المحمل.
إجهاد قوة القص والاهتزاز
يؤدي التصادم المستمر للدوار عالي السرعة (والذي غالبًا ما يتجاوز ٦٠ إلى ٨٠ مترًا في الثانية في وحدات التصادم العمودية للمحور) إلى اهتزازات دقيقة عالية التردد شديدة.
ويمكن أن تتسبب هذه الاهتزازات في انفراج المثبتات الإنشائية وتسريع التآكل على ألواح التآكل الداخلية ومخاريط التوزيع وأنابيب التغذية، مما يستلزم جداول صيانة مبنية على الاستخدام بدلًا من الفترات الزمنية التقليدية القائمة على التقويم.
✅ جدول صيانة مُحسَّن من ثلاثة مراحل لمصانع الرمل
للتّحكم في تكاليف الصيانة تحت تحميلٍ مستمرٍ عالي التآكل من السيليكا، يجب على مدراء المنشآت تطبيق جدول فحص وصيانة متدرج.
| تكرار الصيانة | التركيز الهندسي الحرج | المهام المستهدفة الرئيسية | طريقة التحقق التشخيصي |
|---|---|---|---|
| قبل بدء الوردية اليوميّة | سلامة الهيكل والختم. | تفقُّد تآكل أطراف الدوّار؛ والتحقق من شد حزام القيادة؛ وفحص حشوات غطاء الغبار. | فحص بصري باستخدام مقياس حد التآكل؛ وقياس انحراف الحزام يدويًّا. |
| أسبوعيًّا / شهريًّا | تشحيم المحامل وضبط محاذاة المحاور. | سحب عينات من الشحوم؛ وشَدّ براغي غلاف المحمل بالعزم المطلوب؛ والتحقق من محاذاة قاعدة المحرك. | تحليل الطيفي للشحوم؛ والتحقق من المحاذاة باستخدام مؤشر القراءة الدوراني. |
| التجديد السنوي | إعادة تأهيل البنية التحتية. | إعادة موازنة تجميع الدوار؛ واستبدال بطانات الغرفة الرئيسية؛ ومعايرة مشدّات الهيدروليك. | موازنة ديناميكية وفق معايير الآيزو ١٩٤٠ (G1.6)؛ وفحص اللحامات بالموجات فوق الصوتية. |
⚙️ هندسة التشحيم: مكافحة التلوث في البيئات الرملية
لا تستطيع الشحوم القياسية تحمل المتطلبات الحرارية والرطوبية والجسيمية المتزامنة الناتجة عن سحق الرمال عالية المحتوى من السيليكا.
معايير اختيار الشحوم
نوع المُكثِّف يُوصى بشدة باستخدام مُكثِّفات معقدة الليثيوم أو معقدات كبريتات الكالسيوم، لأنها توفر مقاومة ممتازة لغسل المياه واستقرارًا حراريًّا عاليًا تحت الأحمال الثقيلة.
لزوجة زيت القاعدة : اختر تركيبات ذات لزوجة عالية لزيت القاعدة (من فئة ISO VG 220 إلى VG 460) المُضاف إليها مواد مضافة مقاومة للضغط الشديد (EP)، للحفاظ على فيلم تزييت واقيٍ مستمر بين العناصر الدوارة، حتى عند التعرُّض لصدمات دقيقة شديدة.
الاتساق : درجة القوام NLGI Grade 2 تُعَدُّ المعيار الصناعي السائد لأغلب محامل الأسطوانات عالية السرعة المستخدمة في كاسرات VSI والمخروطية.
بروتوكولات الختم النشط والتطهير
ولمنع دخول الغبار، يجب أن تستخدم غرف المحامل أختام متاهة متعددة المراحل مزوَّدة بقنوات تطهير نشطة بالشحم. وخلال عملية إعادة التزييت، يجب ضخ الشحم الجديد ببطءٍ داخل الغرفة بينما يكون العمود قيد الدوران، مما يدفع الشحم القديم الملوَّث خارجًا عبر منافذ التطهير.
نظِّف جميع وصلات الشحم جيدًا قبل تركيب موصلات مسدس الشحم لتفادي دفع الغبار السطحي مباشرةً إلى داخل غرفة المحمل.
؟؟ دراسة حالة ميدانية: إيقاف حالات فشل المحامل المبكرة في ماكينة تشكيل VSI
مصنع كبير لإنتاج الرمال في ولاية كارولاينا الشمالية، يعالج رمال الجرانيت شديدة التآكل، واجه أعطالاً كارثية متكررة في المحامل الخاصة بمطحنة التأثير العمودي (VSI) ذات القدرة ٣٠٠ كيلوواط، حيث بلغ متوسط حدوث انسداد في المحامل كل ٤٥٠ ساعة تشغيل.
التشخيص
السبب الجذري كشف تحقيق أجرته فريق التربيولوجيا الخاص بنا أن ختم الشفة المطاطية السفلي لجسم المحمل كان يفشل بسبب التلامس المستمر مع طين الصخور التآكلي. وقد سمح ذلك لجزيئات الكوارتز الدقيقة بالدخول إلى مسار المحمل، فلوثت زيت التشحيم الليثيومي وتسببت في تآكل تآكلي شديد.
ملف الخسائر كانت تكلفة كل عطل في المحمل تتجاوز ١٤٠٠٠ دولار أمريكي في قطع الغيار البديلة، وأدى إلى توقف تشغيل المصنع غير المخطط له لمدة ١٦ ساعة، ما نتج عنه تأخيرات كبيرة في تسليم العقود.
التصحيح الهندسي
وقام المصنع بتنفيذ ترقية هندسية متينة:
ترقية الختم استُبدِل الختم القياسي للشفة بختم معدني مزدوج متعرج غير تماسكي، مزوَّدٍ بقناة تشحيم ذات ضغط إيجابي مدمجة.
تعديلات التشحيم تم تغيير نوع الشحوم إلى شحوم صناعية ممتازة من كبريتات الكالسيوم، ذات لزوجة عالية للزيت الأساسي وفق المعيار الدولي ISO VG 460، واستُبدلت عملية التزييت اليدوي اليوميّة بنظام تزييت آلي بنقطة واحدة يحقن ٢ غرام من الشحوم كل ١٥ دقيقة من التشغيل.
مراقبة الاهتزاز وُضِع جهاز إرسال سرعة اهتزاز ثنائي المحور (بمخرج ٤–٢٠ مللي أمبير) مباشرةً على هيكل حاملة المحور الرئيسية.
النتائج
وبعد هذه التعديلات، ازداد عمر محامل كاسرة VSI من ٤٥٠ ساعة إلى أكثر من ٣٢٠٠ ساعة تشغيل.
سمحت أجهزة استشعار الاهتزاز للمُشغِّل باكتشاف ومعالجة اختلالات طرف الدوار الطفيفة قبل أن تتسبب في تلف المحامل، مما خفض النفقات السنوية الإجمالية للصيانة بنسبة ٧٢٪، وحسّن ثبات جودة الركام.
قائمة تدقيق هندسة صيانة الكاسرات
قبل استئناف العمليات بعد إيقاف التشغيل المجدول للصيانة، يجب على المشرف الميكانيكي التأكد من الامتثال لما يلي:
| معيار الفحص | معيار الأداء | طريقة التحقق الميداني |
|---|---|---|
| جودة توازن الدوار | متوافق مع معيار الآيزو ١٩٤٠ من الدرجة جي ١.٦ | تشغيل آلة التوازن الديناميكي؛ والتحقق من أن عدم التوازن المتبقي أقل من الحد المسموح به. |
| سرعة الاهتزاز | أقل من ٤.٥ ملليمتر/ثانية جذر متوسط المربعات أثناء التشغيل العادي تحت الحمل. | مراقبة مستمرة عبر أجهزة إرسال الاهتزاز المعايرة. |
| مسافة فتحة الختم المتعرج. | عرض الفجوة بين ٠.٥ و١.٠ ملليمتر على طول العمود. | التحقق المادي باستخدام مقياس الشقوق. |
| انحناء توتر الحزام. | انحناء يتراوح بين ١٥ و٢٠ ملليمترًا تحت قوة مقدارها ١٠ كيلوجرام. | اختبار الانحناء المادي باستخدام مقياس توتر يعمل بالزنبرك. |