
 EN
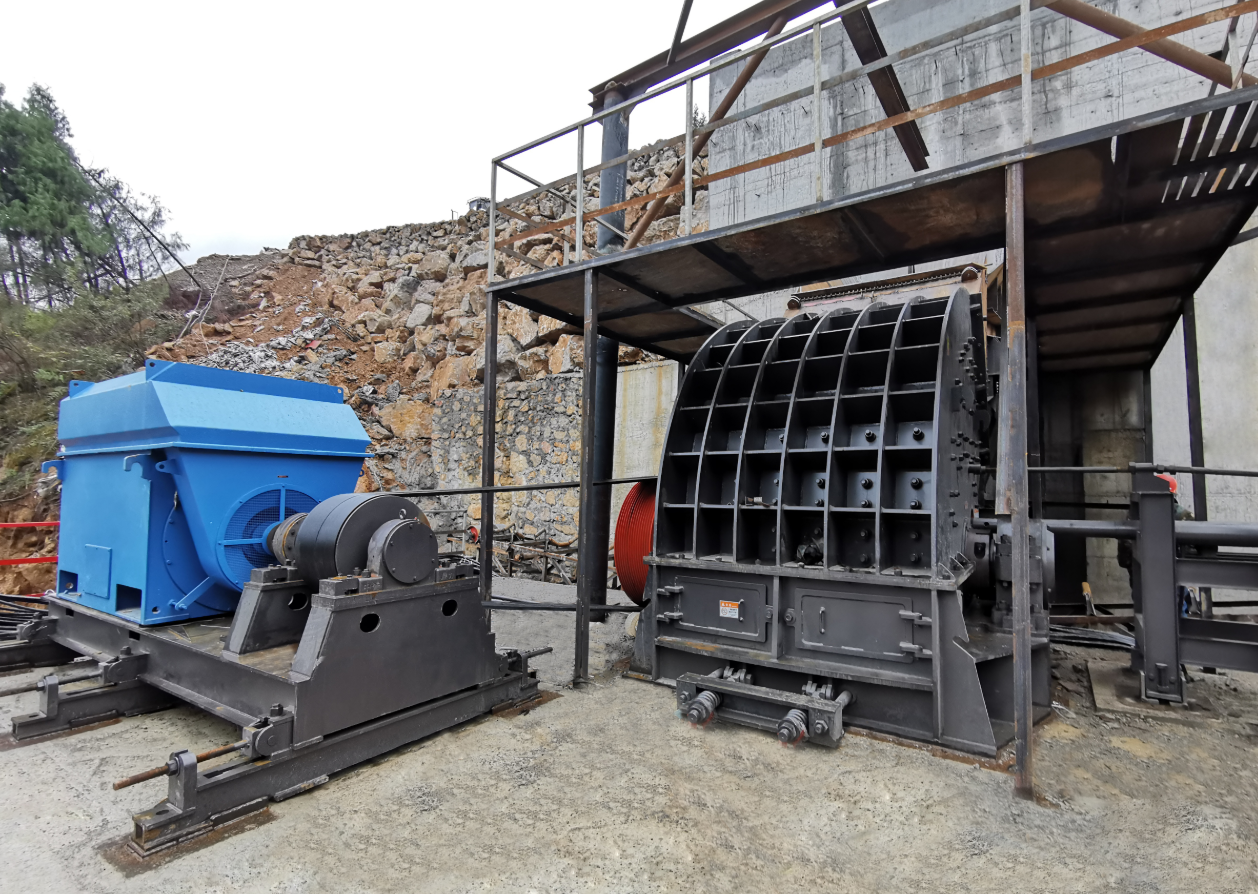
Vedlikehold av kvern for fremstilt sand: tribologi, støvkontroll og prediktive diagnostikk
Nøkkelkonklusjon kjerneknusere i anlegg for fremstilling av kunstig sand opererer under ekstrem abrasjon, der fin kvartsstøv (partikkelstørrelse < 75 mikrometer) kan trenge inn i lagerhus og føre til katastrofale svikt. Å opprettholde høy anleggsdriftstilgjengelighet krever bruk av premium syntetisk litiumkompleksfett med ekstremtrykksadditiver (EP), vedlikehold av aktiv luftrensing med positivt trykk på labyrinttettheter samt bruk av kontinuerlige vibrasjonsfartssendere for å oppdage rotorujevekt før lagersvikt inntreffer.
⚖️ Tribologien bak sandknusing: Håndtering av abrasiv kvartsstøvinntrang
Vedlikeholdsprofilen til en knuser for kunstig sand er grunnleggende definert av den ekstreme abrasiviteten til fint kvarts- og kvartsstøv.
I motsetning til standard aggregatknusing, der grove steinpartikler har lav overflate-til-volum-støvforhold, produserer sandfremstilling en stor mengde mikrofines (vanligvis mer enn 15 % av total gjennomstrømning).
Mekanismen bak abrasiv inntrang
Fint kvartsstøv virker som et industrielt slipesubstrat. Når luftbårent støv setter seg på roterende aksler, kan kapillærkraft trekke disse mikropartiklene forbi slitte gummilippepakninger og direkte inn i leiekassen.
Når partiklene først er inne, blander kvartsen seg med smøren, og danner en svært abrasiv pasta som skraper på rullende elementer, ødelegger kasseveggene og akselererer metallutmattelse, noe som fører til en rask stigning i leiekassens driftstemperatur.
Skjærkraft og vibrasjonsbelastning
Kontinuerlig høyhastighetsrotorimpakt (ofte over 60–80 meter per sekund i vertikalaksel-impaktanlegg) genererer alvorlige høyfrekvente mikrovibrasjoner.
Disse vibrasjonene kan føre til at strukturelle festeskruer løsner seg og akselererer slitasje på interne slitasjebelag, fordelingskonuser og tilførselsrør, noe som krever vedlikeholdsplaner basert på bruksmengde i stedet for tradisjonelle kalenderbaserte intervaller.
✅ Optimalisert trestadie-vedlikeholdsplan for sandanlegg
For å kontrollere vedlikeholdsutgiftene under kontinuerlig, høyabrasiv silikalast, bør anleggsledere pålegge en trinnvis inspeksjons- og serviceplan.
| Vedlikeholdsfrekvens | Viktig ingeniørfokus | Nøkkelmålaktiviteter | Diagnostisk verifikasjonsmetode |
|---|---|---|---|
| Daglig før-skift | Strukturell og tetthetsintegritet. | Insperer slitasje på rotorspisser; bekreft spenningen i drivremmen; sjekk tetthetspakninger på støvdeksler. | Visuell sjekk med slitasjemålestav; fysisk måling av remdefleksjon. |
| Ukentlig / månedlig | Smøring og justering av leier. | Trek fettprøver; stram boltene i leiehuset; sjekk justeringen av motorbasen. | Spektrografisk fettanalyse; justeringskontroll med dialindikator. |
| Årlig ombygning | Strukturell gjenoppretting. | Balanser rotoren på nytt; bytt ut liner i hovedkammeret; kalibrer hydrauliske spennere. | Dynamisk balansering i henhold til ISO 1940 G1.6-standarder; ultralydssveisesjekk. |
⚙️ Smøringsteknikk: Bekjempe forurensning i sandmiljøer
Standard smørefetter kan ikke tåle de kombinerte termiske, fuktige og partikkelrelaterte kravene ved krossing av sand med høy kvartsinnhold.
Standarder for valg av fett
Tykkemiddeltype : Litiumkompleks- eller kalsiumsulfonatkomplekstykkemidler anbefales sterkt. De gir utmerket motstand mot vannutvasking og høy termisk skjærstabilitet under tunge belastninger.
Baseoljeviskositet : Velg formuleringer med høy baseoljeviskositet (ISO VG 220 til VG 460) med ekstremtrykksadditiver (EP-additiver) for å opprettholde en kontinuerlig, beskyttende smørefilm mellom rulleelementene, selv ved intens mikroslag.
Samstemmigheit : NLGI-grad 2 er den industrielle standarden for de fleste høyhastighetsrullager i VSI- og kjegleknusere.
Aktive tettnings- og spylprosedyrer
For å hindre støvinntrang bør lagerhus bruke flertrinnslabyrinttetninger utstyrt med aktive smørespylekanaler. Under gjenfetting må ny smøremiddel pumpes sakte inn i huset mens aksen roterer, slik at eldre, forurenet smøremiddel presses ut gjennom spyleåpningene.
Tørk alle smørefittings grundig før du kobler på smørepistolen, for å unngå å presse overflatestøv direkte inn i lagerrommet.
?? Feltstudie: Hvorfor lager sviktet for tidlig i en VSI-former – og hvordan vi stoppet det
En storindustrial sandfabrikk i Nord-Carolina som behandler svært abrasiv granittsand opplevde gjentatte katastrofale lagerfeil på sin 300 kW vertikalaksial virkningsmåte (VSI)-kverner, med en gjennomsnittlig lagerlåsing hver 450 driftstimer.
Diagnosen
Rodårsag en undersøkelse utført av vårt tribologilag avslørte at den nedre gummilippen på lagerhuset sviktet på grunn av kontinuerlig kontakt med abrasiv bergstøvslam. Dette tillot fine kvartspartikler å trenge inn i lagerbanen, der de forurenset litiumfettet og forårsaket alvorlig abrasiv slitasje.
Tapprofil hver lagerfeil kostet operatøren over 14 000 USD i reservedeler og førte til 16 timer uplanlagt anleggsnedleggelse, noe som resulterte i betydelige forsinkelser i kontraktleveranser.
Teknisk retting
Anlegget implementerte en robust teknisk oppgradering:
Tettningsoppgradering standard lipptetting ble erstattet med en ikke-kontakt dobbel-labyrintmetalltetning med integrert fettkanal under positivt trykk.
Smøringstilpasninger smøretypen ble endret til et premium syntetisk kalsium-sulfonat-smøremiddel med høy baseoljeviskositet (ISO VG 460), og den daglige manuelle smøringen ble erstattet av en automatisk enkelpunktsmatingpumpe som injiserer 2 gram smøremiddel hver 15. minutt med drift.
Vibrasjonsovervåking en toakset vibrasjonsfartssensor (4–20 mA-utgang) ble montert direkte på hovedlagerets boks.
Resultatene
Etter disse endringene økte levetiden til VSI-kverns lager fra 450 timer til over 3 200 driftstimer.
Vibrasjonssensorene gjorde det mulig for operatøren å oppdage og rette opp små ubalanser i rotorspisene før de forårsaket skade på lagrene, noe som reduserte de totale årlige vedlikeholdsutgiftene med 72 % og stabiliserte aggregatkvaliteten.
? Kvernkontrollsjekkliste for vedlikeholdsteknikk
Før drift gjenopptas etter en planlagt vedlikeholdsavstengning, må mekanikksjefen bekrefte at følgende krav er oppfylt:
| Inspeksjonsmetrikk | Ytelsesmål | Feltverifikasjonsmetode |
|---|---|---|
| Rotors balansekvalitet | Overholder ISO 1940 klasse G1.6 | Dynamisk balansering utført; bekreft at restuubalanse er under grensen. |
| Vibrasjonsfart | Under 4,5 mm/s RMS under normal belastet drift | Kontinuerlig overvåking via kalibrerte vibrasjonssendere. |
| Labyrinttettingsavstand | 0,5 mm til 1,0 mm spaltebredde langs akselen | Fysisk verifikasjon ved hjelp av en følermåler. |
| Remspenningsutbøyning | 15 mm til 20 mm utbøyning under 10 kg kraft | Fysisk utbøyningstest med fjærvektspenningsmåler. |
Innholdsfortegnelse
-
Vedlikehold av kvern for fremstilt sand: tribologi, støvkontroll og prediktive diagnostikk
- ⚖️ Tribologien bak sandknusing: Håndtering av abrasiv kvartsstøvinntrang
- ✅ Optimalisert trestadie-vedlikeholdsplan for sandanlegg
- ⚙️ Smøringsteknikk: Bekjempe forurensning i sandmiljøer
- ?? Feltstudie: Hvorfor lager sviktet for tidlig i en VSI-former – og hvordan vi stoppet det
- ? Kvernkontrollsjekkliste for vedlikeholdsteknikk