
 EN
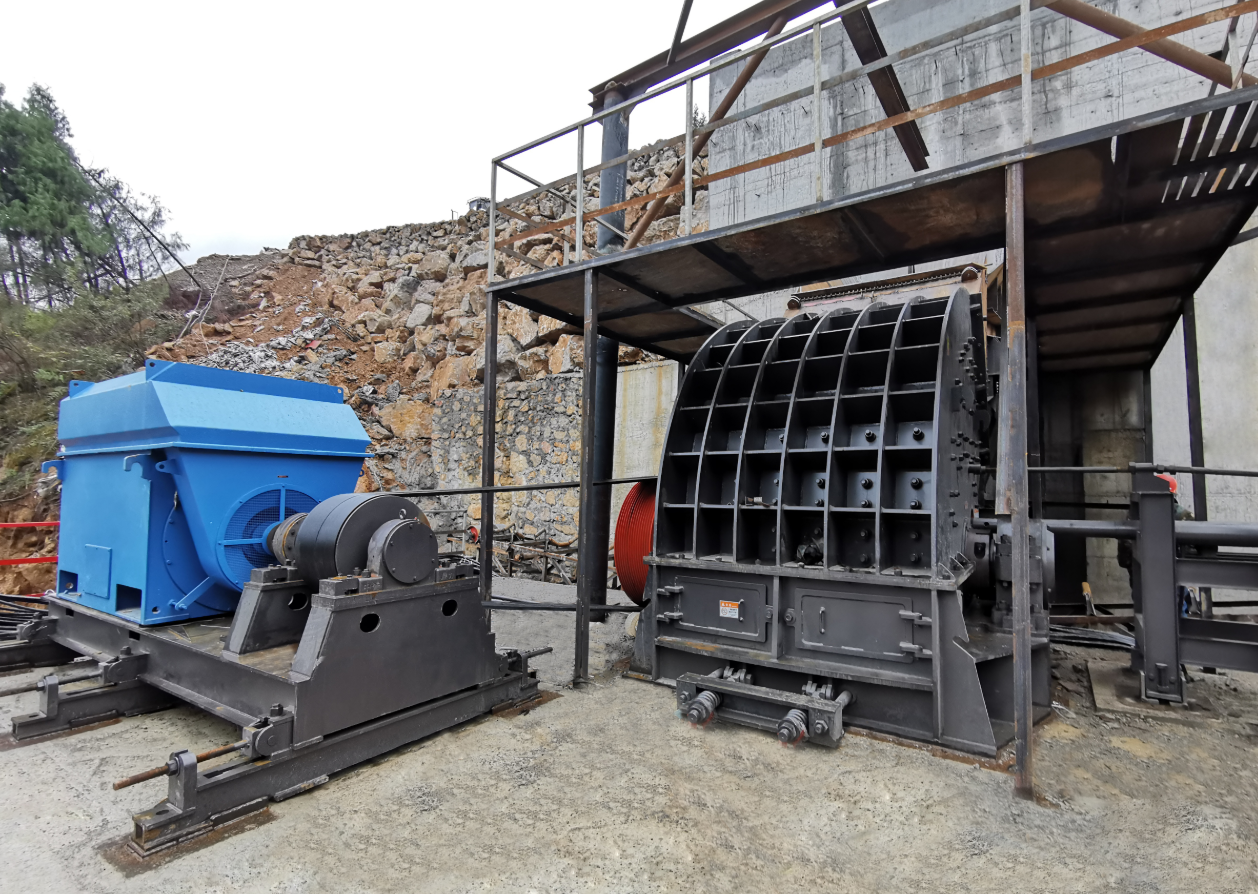
Gyártott homok törőgépeinek karbantartása: tribológia, porcsapdázás és előrejelző diagnosztika
Fő összefoglaló a gyártott homoküzemek magvas törőgépei extrém kopásnak vannak kitéve, ahol a finom szilícium-dioxid por (részecskeméret < 75 mikron) behatolhat a csapágyházakba, és katasztrofális meghibásodásokat okozhat. A magas üzemelési rendelkezésre állás fenntartásához prémium szintetikus lítium-komplex zsírt kell alkalmazni extrém nyomású (EP) adalékanyagokkal, aktív pozitív nyomású levegőtisztítást kell biztosítani a labirintuszárókon, valamint folyamatos rezgéssebesség-érzékelőket kell használni a forgórész egyensúlytalanságának észlelésére a csapágyragadás előtt.
⚖️ A homoktörés tribológiája: a kopó szilícium-dioxid behatolás kezelése
Egy gyártott homoktörő karbantartási profilját alapvetően meghatározza a finom kvarc és szilícium-dioxid por extrém kopásra kiváltó hatása.
Ellentétben a szokásos aggregátum-töréssel, ahol a durva kődarabok alacsony felület-térfogat arányú port tartalmaznak, a homokgyártás nagy mennyiségű mikrofinom részecskét (általában a teljes áteresztés több mint 15%-át) termel.
A kopó anyag behatolásának mechanizmusa
A finom szilícium-dioxid por ipari csiszolóanyagként működik. Amikor a levegőben lebegő por leülepedik a forgó tengelyekre, a kapilláris hatás miatt ezek a mikro-részecskék átjuthatnak a kopott gumilippecsni zárakon, és közvetlenül a csapágy futópályájába juthatnak.
Bent a kvarcrészecskék összekeverednek a zsírral, és erősen csiszoló pép keletkezik, amely karcolja a gördülő elemeket, tönkreteszi a kalodavezetőket, és gyorsítja a fémfáradást, ami gyors hőmérséklet-emelkedést eredményez a csapágy üzemelése során.
Nyíróerő és rezgés okozta feszültség
A folyamatos, nagy sebességű rotor-ütközés (gyakran meghaladja a 60–80 méter/másodperc sebességet a függőleges tengelyű ütőegységekben) súlyos, magasfrekvenciás mikrorezgéseket generál.
Ezek a rezgések okozhatják a szerkezeti rögzítőelemek kilazulását, és gyorsítják a belső kopólemezek, elosztókúpok és tápkönyökök kopását, így a karbantartási ütemtervek a felhasználás alapján kerülnek meghatározásra, nem pedig a hagyományos naptáralapú időszakok szerint.
?️ Optimalizált háromszakaszos karbantartási ütemterv homokfeldolgozó üzemek számára
A karbantartási költségek folyamatos, erős szilícium-dioxid-terhelés melletti ellenőrzése érdekében a gyárigazgatóknak fokozott (szintezett) ellenőrzési és karbantartási ütemtervet kell bevezetniük.
| Karbantartási gyakoriság | Kritikus mérnöki hangsúly | Fő célfeladatok | Diagnosztikai ellenőrzési módszer |
|---|---|---|---|
| Napi, műszak előtti | Szerkezeti és tömítési integritás. | Ellenőrizze a forgóelem hegyének kopását; ellenőrizze a hajtószíj feszességét; ellenőrizze a porvédő tömítéseket. | Látványos kopási határskála-ellenőrzés; fizikai szíj-elhajlás-mérés. |
| Hetente / havonta | Csapágyolajozás és igazítás. | Zsírminták begyűjtése; csavarok nyomatékkulccsal történő meghúzása a csapágyházban; a motor alapjának igazításának ellenőrzése. | Zsír szpektrális elemzése; mérőóra segítségével történő igazítás-ellenőrzés. |
| Éves átdolgozás | Szerkezeti helyreállítás. | Forgórész-összeszerelés újraegyensúlyozása; fő kamra belső burkolatának cseréje; hidraulikus feszítők kalibrálása. | Dinamikus kiegyensúlyozás az ISO 1940 G1.6 szabvány szerint; ultrahangos hegesztési vizsgálat. |
⚙️ Kenőmérnöki tudomány: Szennyeződések elleni küzdelem homokos környezetekben
A szokásos kenőzsírok nem bírják el a magas szilíciumtartalmú homok tördelésének együttes hőmérsékleti, nedvesség- és részecskeszennyeződés-terhelését.
Kenőzsír-kiválasztási szabványok
Sűrítő típusa : A litium-komplex vagy kalcium-szulfonát komplex sűrítők erősen ajánlottak. Kiváló vízkimosási ellenállást és nagy hőmérsékleti nyírási stabilitást biztosítanak nehéz terhelés mellett.
Alapolaj-viszkozitás : Válasszon magas alapolaj-viszkozitású összetételeket (ISO VG 220–VG 460) extrém nyomású (EP) adalékanyagokkal, hogy folyamatos, védő kenőfilmet alakítson ki a gördülő elemek között, még az intenzív mikro-ütközések hatására is.
Konzisztencia : Az NLGI 2-es minőségi osztály az ipari szabvány a legtöbb nagysebességű görgőscsapágyhoz VSI- és kúpos törőkben.
Aktív tömítési és kiürítési protokollok
A por behatolásának megelőzése érdekében a csapágyházaknak többfokozatú labirintus-tömítéseket kell használniuk, amelyek aktív zsírkiürítő csatornákkal vannak felszerelve. A újraolajozáskor a friss zsírt lassan kell bejuttatni a házba, miközben a tengely forog, így a régi, szennyeződésekkel tele zsírt kifelé nyomja a kiürítő nyílásokon keresztül.
Tisztítsa meg a zsírzócsatlakozókat, mielőtt a zsírpisztoly csatlakozóit rákapcsolja, hogy elkerülje a felületi port a csapágykamrába való közvetlen bejuttatását.
?? Gyakorlati esettanulmány: A VSI-formázógép csapágyainak idő előtti meghibásodásának megállítása
Észak-Karolinában egy nagy léptékű gyártott homoküzem, amely erősen abrasív gránithomokot dolgoz fel, ismétlődő katasztrofális csapágyhibákat tapasztalt 300 kW-os függőleges tengelyű ütő (VSI) törőgépén, átlagosan minden 450 üzemórában bekövetkezett egy csapágyragadás.
A diagnózis
Gyökérok a tribológiai csapatunk vizsgálata azt mutatta ki, hogy a csapágyház alsó gumilip-sealje meghibásodott a homokkőporos szennyeződés folyamatos érintkezése miatt. Ez lehetővé tette a finom kvarc-részecskék bejutását a csapágy futópályájába, ahol szennyezték a litiumzsírt, és súlyos abrasív kopást okoztak.
Költségprofil minden egyes csapágyhiba több mint 14 000 dollárba került a cserére szolgáló alkatrészekért, és 16 órás üzemzavarhoz vezetett, amely jelentős szerződéses szállítási késedelmet eredményezett.
A műszaki javítás
Az üzem egy megbízható mérnöki fejlesztést vezetett be:
Tömítés-fejlesztés a szokásos lip-tömítést egy nem érintkező, kettős labirintus-fémes tömítésre cserélték, amelybe integrált, pozitív nyomású zsírcsatorna épült be.
Kenési beállítások a kenőanyag típusát premium szintetikus kalcium-szulfonát kenőzsírra cserélték, amelynek alapolaj-viszkozitása ISO VG 460, és a napi kézi kenési rutint egy automatizált egypontos kenőszivattyú váltotta fel, amely működés közben 15 percenként 2 gramm kenőzsírt juttatott be.
Rezgésfigyelés egy kéttengelyes rezgés-sebesség-átalakítót (4–20 mA kimenettel) közvetlenül a főcsapágy-tartály házára szereltek.
Az eredmények
Ezek után a VSI törő csapágyélettartama 450 óráról több mint 3200 üzemórára nőtt.
A rezgésérzékelők lehetővé tették az üzemeltető számára, hogy észlelje és kijavítsa a forgórész-hegyek kis egyensúlyhiányát, mielőtt azok károsítanák a csapágyakat, így az éves karbantartási költségek 72%-kal csökkentek, és az aggregát minősége stabilizálódott.
? Törő karbantartási mérnöki ellenőrzőlista
Üzembe helyezés előtt, ütemezett karbantartási leállás után a gépészeti felügyelőnek ellenőriznie kell a következők teljesülését:
| Ellenőrzési mutató | A teljesítmény referenciamutató | Terepi ellenőrzési módszer |
|---|---|---|
| Forgórész-egyensúly minősége | Megfelel az ISO 1940 G1.6 osztálynak | Dinamikus kiegyensúlyozógépes futás; ellenőrizni kell, hogy a maradék egyensúlytalanság a határérték alatt van-e. |
| Rezgéssébesség | 4,5 mm/s effektív érték alatt terhelt üzemi állapotban | Folyamatos ellenőrzés kalibrált rezgésérzékelőkkel. |
| Labirintusos tömítés hézagmérete | 0,5–1,0 mm-es hézag szélesség a tengely mentén | Mérőlapkával történő fizikai ellenőrzés. |
| Szíjfeszesség lehajlása | 10 kg erő hatására 15–20 mm-es lehajlás | Rugós mérleggel végzett fizikai lehajlási teszt. |
Tartalomjegyzék
-
Gyártott homok törőgépeinek karbantartása: tribológia, porcsapdázás és előrejelző diagnosztika
- ⚖️ A homoktörés tribológiája: a kopó szilícium-dioxid behatolás kezelése
- ?️ Optimalizált háromszakaszos karbantartási ütemterv homokfeldolgozó üzemek számára
- ⚙️ Kenőmérnöki tudomány: Szennyeződések elleni küzdelem homokos környezetekben
- ?? Gyakorlati esettanulmány: A VSI-formázógép csapágyainak idő előtti meghibásodásának megállítása
- ? Törő karbantartási mérnöki ellenőrzőlista