
 EN
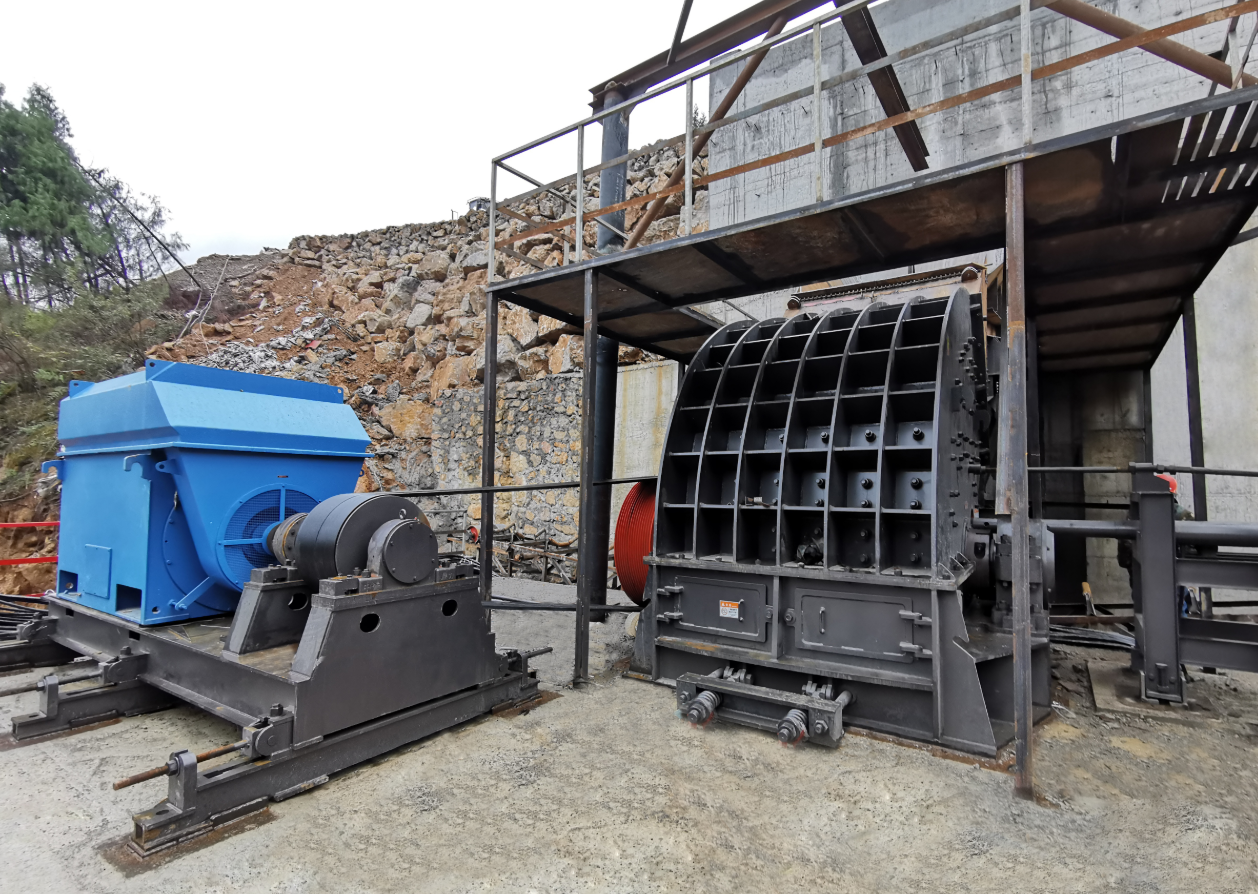
Konserwacja kruszarek do piasku produkowanego: tribologia, kontrola pyłu oraz diagnostyka predykcyjna
Główne wnioski drobarki główne w zakładach produkujących piasek sztuczny pracują w warunkach skrajnego zużycia, gdzie drobny pył krzemionkowy (o wielkości cząstek < 75 mikronów) może przenikać do obudów łożysk i powodować katastrofalne awarie. Zapewnienie wysokiej gotowości zakładu wymaga stosowania wysokiej klasy syntetycznego smaru litowo-złożonego z dodatkami przeciwzużyciowymi (EP), utrzymywania aktywnych strumieni powietrza pod nadciśnieniem na uszczelkach labiryntowych oraz wykorzystywania ciągłych przetworników prędkości drgań w celu wykrycia niestabilności wirnika jeszcze przed zaklinowaniem łożyska.
⚖️ Tribologia procesu kruszenia piasku: kontrola przenikania abrazywnego pyłu krzemionkowego
Profil konserwacyjny drobarki do piasku sztucznego jest zasadniczo określony przez skrajną abrazywność drobnych cząstek kwarcu i pyłu krzemionkowego.
W przeciwieństwie do standardowego kruszenia kruszyw, w którym grube kamienie mają niskie stosunki powierzchni do objętości pyłu, produkcja piasku generuje dużą ilość mikro-pyłu (zazwyczaj przekraczającą 15% całkowitego przepływu).
Mechanizm przenikania abrazywnego
Drobnopulverne pyłki krzemionkowe działają jako przemysłowy materiał szlifujący. Gdy unoszące się w powietrzu pyłki osadzają się na wirujących wałach, siła kapilarna może wprowadzić te mikrocząstki przez zużyte gumowe uszczelki typu „wargowa” i bezpośrednio do bieżni łożyska.
Po dostaniu się do wnętrza cząstki krzemionki mieszają się z tłuszczem, tworząc wysoce ścierny pastę, która zadrapuje elementy toczne, niszczy prowadnice klatek i przyspiesza zmęczenie metalu, powodując szybki wzrost temperatury pracy łożyska.
Naprężenia wynikające z siły ścinania i drgań
Ciągłe uderzenia wirnika z wysoką prędkością (często przekraczającą 60–80 metrów na sekundę w jednostkach uderzeniowych o pionowej osi) generują intensywne drgania o wysokiej częstotliwości.
Te drgania mogą powodować poluzowanie elementów łączących oraz przyspieszać zużycie wewnętrznych płyt ścieralnych, stożków rozdzielczych i rur doprowadzających materiały, co wymaga harmonogramów konserwacji opartych na rzeczywistym użytkowaniu, a nie na tradycyjnych odstępach czasowych.
?️ Zoptymalizowany trzystopniowy harmonogram konserwacji dla zakładów piaskowniczych
Aby kontrolować koszty konserwacji przy ciągłym, intensywnym obciążeniu krzemionką, kierownicy zakładu powinni wprowadzić wielopoziomowy harmonogram inspekcji i serwisu.
| Częstotliwość konserwacji | Kluczowy obszar inżynierski | Główne zadania do realizacji | Metoda weryfikacji diagnostycznej |
|---|---|---|---|
| Codzienna kontrola przed zmianą | Integralność konstrukcyjna i uszczelek. | Sprawdzić zużycie końcówek wirnika; zweryfikować napięcie paska napędowego; sprawdzić uszczelki pokrywy ochronnej przed pyłem. | Wizualna kontrola za pomocą wskaźnika granicznego zużycia; pomiar odgięcia paska metodą fizyczną. |
| Raz w tygodniu / raz w miesiącu | Smarowanie łożysk i ich wyważenie. | Pobieranie próbek smaru; dokręcanie śrub obudowy łożyska; sprawdzanie współosiowości podstawy silnika. | Spektrograficzna analiza smaru; kontrola współosiowości za pomocą wskaźnika zegarowego. |
| Remont roczny | Przywracanie integralności konstrukcyjnej. | Powtórne wyważenie zespołu wirnika; wymiana wkładów komory głównej; kalibracja napinaczy hydraulicznych. | Wyważanie dynamiczne zgodnie ze standardem ISO 1940 G1.6; inspekcja spoin ultradźwiękowa. |
⚙️ Inżynieria smarowania: walka z zanieczyszczeniami w środowiskach piaskowych
Standardowe smary nie wytrzymują jednoczesnego oddziaływania wysokiej temperatury, wilgoci i cząstek stałych w procesie kruszenia piasku o wysokiej zawartości krzemionki.
Standardy doboru smaru
Typ zagęszczacza : Zalecane są zagęszczacze kompleksowe litowe lub kompleksowe wapniowo-siarkowe. Zapewniają one doskonałą odporność na wypłukiwanie wodą oraz wysoką stabilność termiczną przy dużych obciążeniach.
Wiskozność oleju bazowego : Wybierz formuły o wysokiej wiskozności oleju bazowego (klasy ISO VG 220 do VG 460) z dodatkami przeciwciśnieniowymi (EP), aby utrzymać ciągłą, ochronną warstwę smarującą pomiędzy elementami tocznymi nawet pod wpływem intensywnych mikrouderzeń.
Konsekwencja : Spójność klasy NLGI 2 jest przemysłowym standardem dla większości łożysk tocznych wysokoprędkościowych stosowanych w młynach VSI i kruszarkach stożkowych.
Aktywne protokoły uszczelniania i przepłukiwania
Aby zapobiec przedostawaniu się pyłu, obudowy łożysk powinny być wyposażone w wielostopniowe uszczelki labiryntowe z kanałami aktywnego przepłukiwania smarem. Podczas ponownego smarowania świeży smar należy powoli pompować do wnętrza obudowy przy obracającej się osi, co zmusza zużyty, zanieczyszczony smar do odpływu na zewnątrz przez otwory przepłukujące.
Przed założeniem sprzęgła pistoletu smarowniczego dokładnie oczyść wszystkie nakrętki smarownicze, aby uniknąć wprowadzenia pyłu z powierzchni bezpośrednio do komory łożyska.
?? Przypadek praktyczny: Zapobieganie wczesnym awariom łożysk w kształtowaniu VSI
Duża fabryka piasku w stanie Karolina Północna, przetwarzająca wysoce ścierna piasek granitowy, doświadczyła powtarzających się katastrofalnych awarii łożysk w swoim kruszarku typu Vertical Shaft Impact (VSI) o mocy 300 kW, przy średniej częstotliwości zatarcia łożyska co 450 godzin pracy.
Diagnoza
Główna przyczyna badania zespołu tribologicznego ujawniły, że dolne gumowe uszczelnienie wargowe obudowy łożyska ulegało uszkodzeniu wskutek ciągłego kontaktu z ścierną zawiesiną pyłu skalnego. Pozwalało to drobnym cząstkom kwarcu przedostać się do bieżni łożyska, gdzie zanieczyściły smar litowo-mydłowy i spowodowały intensywne zużycie ścierniowe.
Profil strat każda awaria łożyska kosztowała operatora ponad 14 000 USD na części zamienne oraz 16 godzin nieplanowanej przerwy w pracy zakładu, co skutkowało znacznymi opóźnieniami w realizacji umów kontraktowych.
Korekta inżynierska
Zakład wdrożył solidną inżynieryjną modernizację:
Modernizacja uszczelnienia standardowe uszczelnienie wargowe zastąpiono bezkontaktowym metalowym uszczelnieniem labiryntowym podwójnym z wbudowanym kanałem smarowniczym działającym pod nadciśnieniem.
Dostosowanie smarowania rodzaj smaru został zmieniony na wysokiej klasy syntetyczny smar wapniowo-sulfonanowy o wysokiej lepkości oleju bazowego zgodnej z normą ISO VG 460, a codzienna ręczna smarowanie zostało zastąpione automatyczną pompą jednopunktowego smarowania, która wprowadzała 2 gramy smaru co 15 minut pracy.
Monitorowanie drgań przetwornicę prędkości drgań o dwóch osiach (wyjście 4–20 mA) zamontowano bezpośrednio w obudowie karty łożyskowej.
Wyniki
Po wprowadzeniu tych modyfikacji czas użytkowania łożysk w kruszarkach VSI wzrósł z 450 do ponad 3200 godzin pracy.
Czujniki drgań umożliwiły operatorowi wykrycie i skorygowanie niewielkich niedoborów równowagi końcówek wirnika jeszcze przed uszkodzeniem łożysk, co zmniejszyło całkowite roczne koszty konserwacji o 72% oraz zapewniło stabilną jakość kruszywa.
? Lista kontrolna audytu inżynierskiego obsługi kruszarek
Przed wznowieniem eksploatacji po zaplanowanym postoju konserwacyjnym kierownik mechaniczny musi zweryfikować zgodność z poniższymi punktami:
| Parametr inspekcji | Wskaźnik wyników | Metoda weryfikacji w terenie |
|---|---|---|
| Jakość wyważenia wirnika | Zgodne z normą ISO 1940 klasa G1.6 | Przeprowadzenie dynamicznego wyważania na maszynie; sprawdzenie, czy pozostała niestabilność jest poniżej dopuszczalnego limitu. |
| Prędkość drgań | Mniej niż 4,5 mm/s RMS podczas normalnego obciążonego działania | Ciągłe monitorowanie za pomocą skalibrowanych przetworników drgań. |
| Luzy uszczelki labiryntowej | szerokość szczeliny od 0,5 mm do 1,0 mm wzdłuż wału | Weryfikacja fizyczna za pomocą miarki szczelinowej. |
| Ugięcie napięcia paska | ugięcie od 15 mm do 20 mm pod działaniem siły 10 kg | Fizyczny test ugięcia za pomocą dynamometru sprężynowego. |
Spis treści
-
Konserwacja kruszarek do piasku produkowanego: tribologia, kontrola pyłu oraz diagnostyka predykcyjna
- ⚖️ Tribologia procesu kruszenia piasku: kontrola przenikania abrazywnego pyłu krzemionkowego
- ?️ Zoptymalizowany trzystopniowy harmonogram konserwacji dla zakładów piaskowniczych
- ⚙️ Inżynieria smarowania: walka z zanieczyszczeniami w środowiskach piaskowych
- ?? Przypadek praktyczny: Zapobieganie wczesnym awariom łożysk w kształtowaniu VSI
- ? Lista kontrolna audytu inżynierskiego obsługi kruszarek