
 EN
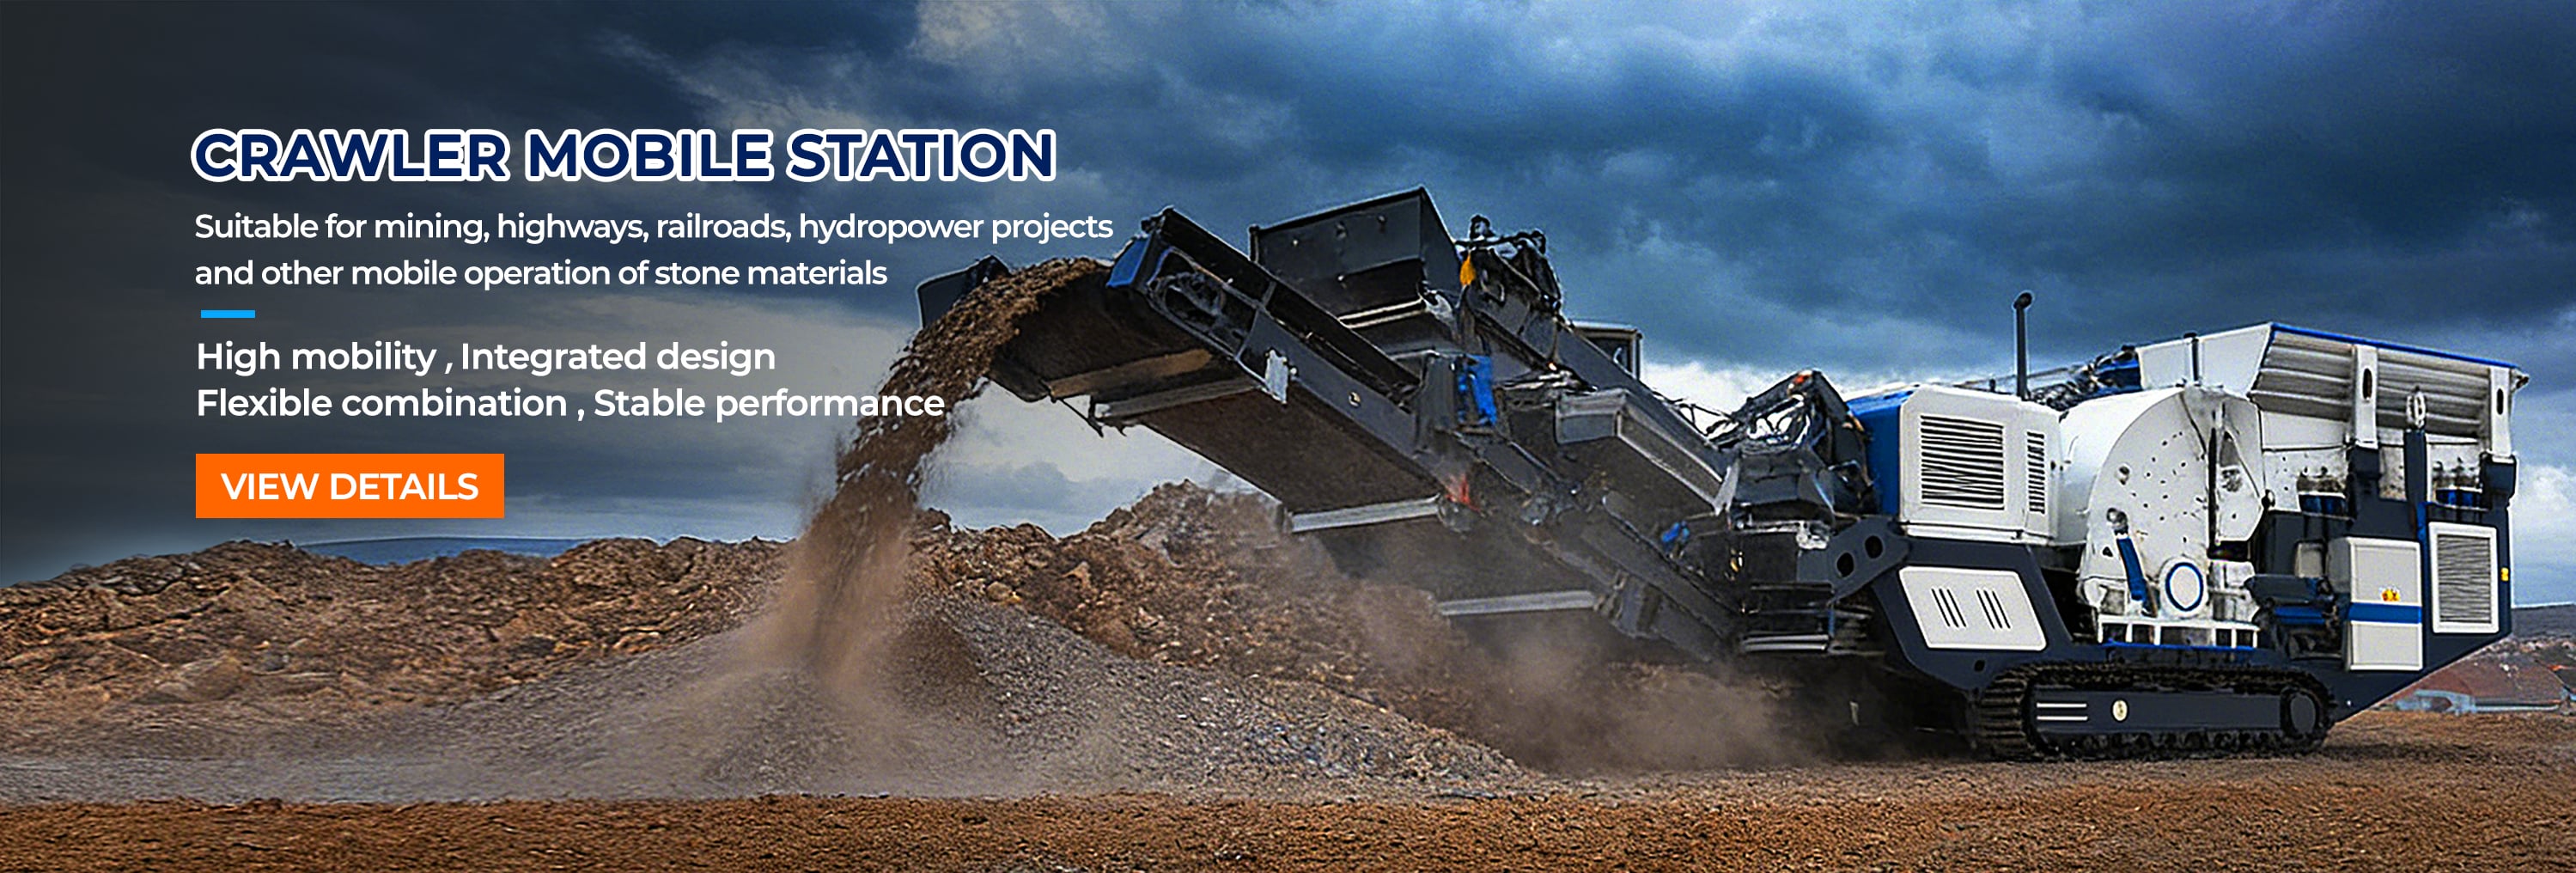
Moderne Gesteinskörnungs-Anlagen leben oder sterben an ihrer Leistung in Tonnen pro Stunde; der Durchsatz bei der Steinbruch-Zerkleinerung wird selten durch die Nennleistung des Brechers begrenzt, sondern vielmehr durch Art und Weise, wie die gesamte Anlage beschickt, gesiebt und gewartet wird. Viele Standorte verfügen bereits über leistungsfähige Ausrüstung, erzielen aber dennoch geringere Ausbeuten aufgrund vermeidbarer Engpässe. Die folgenden Empfehlungen konzentrieren sich auf die Steuerungsmöglichkeiten, die Bediener täglich während jeder Schicht nutzen können: Einhaltung der Zuführkorngröße, Management der Korngrößenverteilung und geplante Ausfallzeiten. Das Ziel ist klar: mehr verkaufsfähige Gesteinskörnung durch dieselben bestehenden Anlagen bewegen – ohne kapitalintensive Erweiterung.
Korngrößen-Management der Zufuhr bestimmt die Obergrenze des Durchsatzes
Warum zu große Zuführkorngrößen die Zerkleinerungskammer verstopfen
Brechraumkonstruktionen für Steinbrüche orientieren sich an einer vorgegebenen Maximalgröße des Ausgangsmaterials – nicht an einer Wunschliste. Überschreiten Felsbrocken die konstruktiv vorgesehene Eintrittsöffnung, verstopft der Brechraum statt dass das Gestein bruchverdichtet wird; gleichzeitig steigen die Motorlastspitzen schlagartig an, während die tatsächliche Förderleistung in Tonnen pro Stunde zusammenbricht. Die Physik ist eindeutig: zu große Gesteinsstücke beanspruchen Volumen im Brechraum, ohne zerkleinert zu werden, und entziehen dadurch dem Austragsband das fertige Schottermaterial. Ein Vibrationsförderer mit Siebabschnitt entfernt Feinteile vor dem Primärbrecher, wodurch der Brechraum geschützt und das Reduktionsverhältnis stabilisiert wird. Auch die Materialhärte und der Quarzgehalt bestimmen, wie stark der Brechraum belastet werden darf. Eine Geländebefahrung, die die Korngrößenverteilung des Zufuhrmaterials erfasst, verwandelt Schätzung in eine steuerbare Größe.
Abstimmung der Zuführkorngröße auf das Reduktionsverhältnis
Bei Brechkreisläufen für Steinbrüche bestimmt das Reduktionsverhältnis – das Verhältnis von Zuführkorngröße zu Austragskorngröße –, wie viele Brechstufen eine Produktionsanlage benötigt. Ein einzelnes Brechstadium über sein angenehmes Verhältnis hinauszutreiben erzwingt Umlauf und Erwärmung der Linerplatte und beschleunigt den Verschleiß von Verschleißteilen. Eine praktische Regel hält die Primärreduktion nahe bei 4:1 bis 6:1 und verlässt sich auf einen sekundären Kegelbrecher oder einen Prallbrecher zur Kornformung. Die EPC-Teams von Zhongyu Dingli führen routinemäßig eine Machbarkeitsstudie durch, bevor die Anzahl der Stufen endgültig festgelegt wird, denn eine Überreduktion an einer Station mindert die Durchsatzleistung der gesamten Brechanlage. Ein moderater Spielraum beim Reduktionsverhältnis in jeder Stufe bewahrt Reserven für Schwankungen in der Zufuhr.
Korngrößenkontrolle durch Optimierung der Siebung
Auswahl der Siebdecks und Strategie der Öffnungsgrößen
Bei der Brechung im Steinbruch nimmt der Vibrationssieb eine zentrale Stellung für die Produktivität ein, denn die Korngrößenverteilung ist das, was der Markt tatsächlich kauft. Die Anzahl der Siebdecks, die Form der Öffnungen und die Neigung bestimmen, ob das Gesteinskorn in einen verkaufsfähigen Größenbereich fällt oder als Abfall erneut zerkleinert werden muss. Ein mehrstufiger Vibrationssieb vom Typ 3YKQ in Kombination mit der richtigen Maschenweite sorgt für eine enge Partikelgrößenverteilung und erhöht den Anteil des spezifikationskonformen Produkts – ohne zusätzlichen Energieaufwand für die Zerkleinerung. Betreiber sollten den Verschleiß der Öffnungen monatlich überprüfen, da gedehnte Maschen stumm die Austrittsgröße vergrößern und damit den Wert mindern. Ein gut abgestimmter Vibrationssieb verringert die Belastung der Förderbänder, indem ausschließlich sortiertes Material weitertransportiert wird, wodurch die Genauigkeit der Bandwaage gewahrt bleibt.
Vermeidung einer zunehmenden Rückführbelastung
Effektives Brechen im Steinbruch minimiert die Rezirkulation – den stillen Dieb der Durchsatzleistung. Wenn Unterschreitungsmaterial des Siebs irrtümlich wieder zum Brecher zurückgeführt wird, verarbeitet die Brechanlage denselben Gesteinsstrom zweimal, was den Energieverbrauch pro Tonne verdoppelt und die Brechkammer überlastet. Ein geschlossener Regelkreis mit einer Förderbandwaage und einem intelligenten Steuerungssystem ermöglicht es den Teams, Lastkriechen frühzeitig zu erkennen. Eine Rezirkulationslast unter rund 20 Prozent hält Leistungsbedarf des Motors und Betriebskosten in einem gesunden Bereich und schont gleichzeitig den Ersatzteilebestand.
Ausfallzeit-Reduzierung durch Wartungsplanung
Verschleißteile-Strategie und Liner-Monitoring
In einem Steinbruch-Zerkleinerungswerk sind ungeplante Stillstände die teuersten Stunden. Der Verschleiß von Linerplatten und Rotoren verändert die Geometrie der Zerkleinerungskammer, und ein abgenutzter Liner senkt schleichend die Förderleistung, bevor er schließlich ausfällt. Ein Verschleißteile-Programm überwacht die Dicke im Verhältnis zur geförderten Tonnage und tauscht Komponenten während geplanter Wartungsfenster aus – nicht erst nach einem Ausfall. Die Lagerhaltung der richtigen Ersatzteile vor Ort sowie die Terminplanung von Austauschvorgängen mithilfe von Inbetriebnahme-Daten verkürzen die Zeitspanne zwischen Ausfallerkennung und Wiederinbetriebnahme. Auch die Ausrichtung von Förderbändern verdient gleiche Aufmerksamkeit, denn ein falsch laufendes Band verschüttet Material und erzwingt ungeplante Stillstände.
Geplante Abschaltungen versus reaktive Ausfälle
Reaktive Wartung tauscht ein preiswertes Lager gegen einen verlorenen Produktionstag ein. Eine geplante Anlagenabschaltung bündelt Austausch von Auskleidungen, Prüfung von Förderbändern und Inspektion der Staubkontrolle in einem kontrollierten Zeitfenster – oft abgestimmt auf die OSHA- und ANSI-Anforderungen an Maschinenschutzvorrichtungen für sicheren Zugang. Die NFPA-Richtlinien zu Staubanlagen sind entscheidend, wo der Quarzgehalt hoch ist, da brennbare Feinteilchen eine disziplinierte Hauswirtschaft erfordern. Die Amortisationsdauer eines Wartungskalenders wird üblicherweise bereits durch eine einzige vermiedene Störung wieder hereingeholt – mit Schutz sowohl der Produktionsleistung als auch des Personals.
Nachgewiesene Ergebnisse aus einer modularen Granit-Steinbruch-Linie
Hintergrund und die Produktivitätslücke
Dieses Szenario spiegelt eine reale modulare Granit-Anlage wider, die für einen Kunden in Timor-Leste errichtet wurde, wobei ein modulares Stahlkonstrukt mit einer Kapazität von 50–500 t/h eine langsamere herkömmliche Anlage ersetzte. Der Hintergrund war ein abgelegener Standort, ein knappes Arbeitskräfteangebot und die Notwendigkeit eines schnellen Hochlaufs. Das auftretende Problem war eine niedrige anfängliche Betriebszeit – manuelle Montage und unzureichende Steuerung der Zuführkorngröße begrenzten die Gesteinsproduktion deutlich unter die geplante Tonnage pro Stunde. Herkömmliche Betonfundamente hätten diese Produktivitätslücke um Monate verlängert.
Angewandte Lösung und messbare Wirkung
Die gewählte Lösung war ein vorgefertigtes, containerfähiges Modulardesign mit Montage vor Ort und einem integrierten intelligenten Steuerungssystem für Zuführung und Siebung, geliefert im Rahmen des ISO-9001-Qualitätsmanagements. Messbarer Effekt: Die Installationszeit sank um rund 50 Prozent und der Arbeitsaufwand um etwa 40 Prozent gegenüber einer herkömmlichen Errichtung, sodass die Produktionslinie das Ziel-Durchsatzvolumen deutlich früher erreichte. Durch disziplinierte Steuerung der Zuführkorngröße und der Korngrößenverteilung gewährleistet die Anlage nun eine konstante Brechleistung im Steinbruch im Bereich von 50 bis 500 TPH. Der Fall zeigt, dass Durchsatzsteigerungen ebenso sehr durch Anlagenlayout und Steuerung wie durch den Brecher selbst erzielt werden.
Die Maximierung der Ausbeute hängt weniger vom Kauf größerer Maschinen ab und mehr davon, den bestehenden Kreislauf straffer zu führen. Eine disziplinierte Steuerung der Eintrittskorngröße schützt die Brechkammer, eine gezielte Korngrößenverteilungssteuerung erhöht den Anteil des verkaufsfähigen Gesteinskorns, und eine geplante Wartung wandelt ausgefallene Stunden in konstante Tonnen pro Stunde um. Für Betriebe, die eine neue Anlage prüfen, legen eine Geländebesichtigung und eine Machbarkeitsstudie die tatsächliche Chance fest, bevor Kapitalmittel gebunden werden. Effektives Steinbruchbrechen ist vorrangig eine betriebliche Disziplin und erst sekundär eine Hardware-Entscheidung – diese Disziplin ist es, die sich zu hoher Produktivität steigert.
Häufig gestellte Fragen
Frage
Welche Grenze für die Eintrittskorngröße schützt die Durchsatzleistung in einem Brechkreislauf?
Antwort: Eine zu große Zuführung über der Kammeröffnung führt zu Verbrückung und verringert die Tonnage pro Stunde. Halten Sie die maximale Korngröße bei oder unter der für die Zuführöffnung ausgelegten Größe und vorsieben Sie Feinkornanteile mit einem Rüttelvorabsieb (Grizzly-Feeder). Eine vor Ort durchgeführte Vermessung der Korngrößenverteilung identifiziert die tatsächliche Obergrenze. Die Kontrolle der Zuführkorngröße ist der kosteneffektivste Hebel zur Steigerung der Durchsatzleistung, da sie die Brechkammer schützt und das Reduktionsverhältnis stabilisiert – ohne zusätzliche Investitionen.
Frage
Wie verbessert ein Rüttelsieb die Gesteinskornzusammensetzung?
Antwort: Ein mehrstufiges Rüttelsieb trennt das Material in enge Korngruppen auf und erhöht den Anteil des spezifikationskonformen Produkts. Die richtige Lochform und Neigung der Siebfläche reduzieren Fehlauslenkungen von Feinkornanteilen, die andernfalls erneut zirkulieren würden. Ein effektiver Steinbruchbetrieb setzt voraus, dass das Sieb mit einer disziplinierten Zuführung kombiniert wird, sodass das Gesamtsystem beim ersten Durchlauf verkaufsfähiges Gestein erzeugt. Monatliche Maschenkontrollen verhindern, dass sich die Öffnungen unmerklich dehnen, wodurch die Austragskorngröße zunimmt und der Produktwert sinkt.
Frage
Warum ist geplante Wartung besser als reaktive Reparatur?
Antwort: Reaktive Ausfälle tauschen eine preiswerte Komponente gegen einen verlorenen Produktionstag ein. Eine geplante Anlagenabschaltung bündelt Zylinderlaufbuchsenwechsel, Riemenprüfungen und Staubinspektionen in einem kontrollierten Zeitfenster. Die Überwachung der Dicke verschleißbehafteter Teile im Verhältnis zur geförderten Tonnage ermöglicht den Austausch vor dem Versagen und verkürzt die Wiederinbetriebnahmezeit. Die Abstimmung der Arbeiten auf OSHA- und ANSI-Zugangsstandards verbessert zudem die Arbeitssicherheit. Die Amortisationsdauer eines Wartungskalenders wird häufig bereits durch eine einzige vermiedene Anlagenstillstandszeit erreicht.
Frage
Können intelligente Steuerungssysteme die Förderleistung in Tonnen pro Stunde steigern?
Antwort: Ja. Ein intelligentes Steuerungssystem liest Daten von Förderbandwaagen und Siebbeanspruchung aus und passt dann die Zuführergeschwindigkeit sowie die Öffnungsweiten an, um den Prozesskreislauf stets im Gleichgewicht zu halten. Die frühzeitige Erkennung einer zunehmenden Rückführung verhindert eine Überlastung der Brechkammer und sichert so eine konstante Durchsatzleistung. Die Fernüberwachung verkürzt zudem die Reaktionszeit bei Abweichungen der Korngrößenverteilung. Auch wenn keine Technologie eine sorgfältige Beschickungsdisziplin ersetzen kann, wandelt digitale Regelung kleine, über eine Schicht verteilte Leistungsverluste in messbare tägliche Gewinne um.
Frage
Welche Normen leiten sichere Steinbruch- und Staubpraktiken an?
Antwort: OSHA und ANSI regeln die Arbeitssicherheit und Maschinenschutzvorrichtungen für den Zugang zu Zerkleinerungsausrüstung. NFPA-Richtlinien gelten dort, wo brennbarer Staub und ein hoher Quarzgehalt Explosions- oder Gesundheitsrisiken darstellen und eine disziplinierte Hauswirtschaft erfordern. ISO 9001 unterstützt ein konsistentes Qualitätsmanagement entlang der Fertigungslinie. Die Einhaltung dieser Rahmenbedingungen verringert die Exposition gegenüber Vorfällen und gewährleistet die Betriebsverfügbarkeit der Anlage. Die Festlegung der Konformität während der Beschaffung schützt sowohl das Personal als auch die Betriebskontinuität.