
 EN
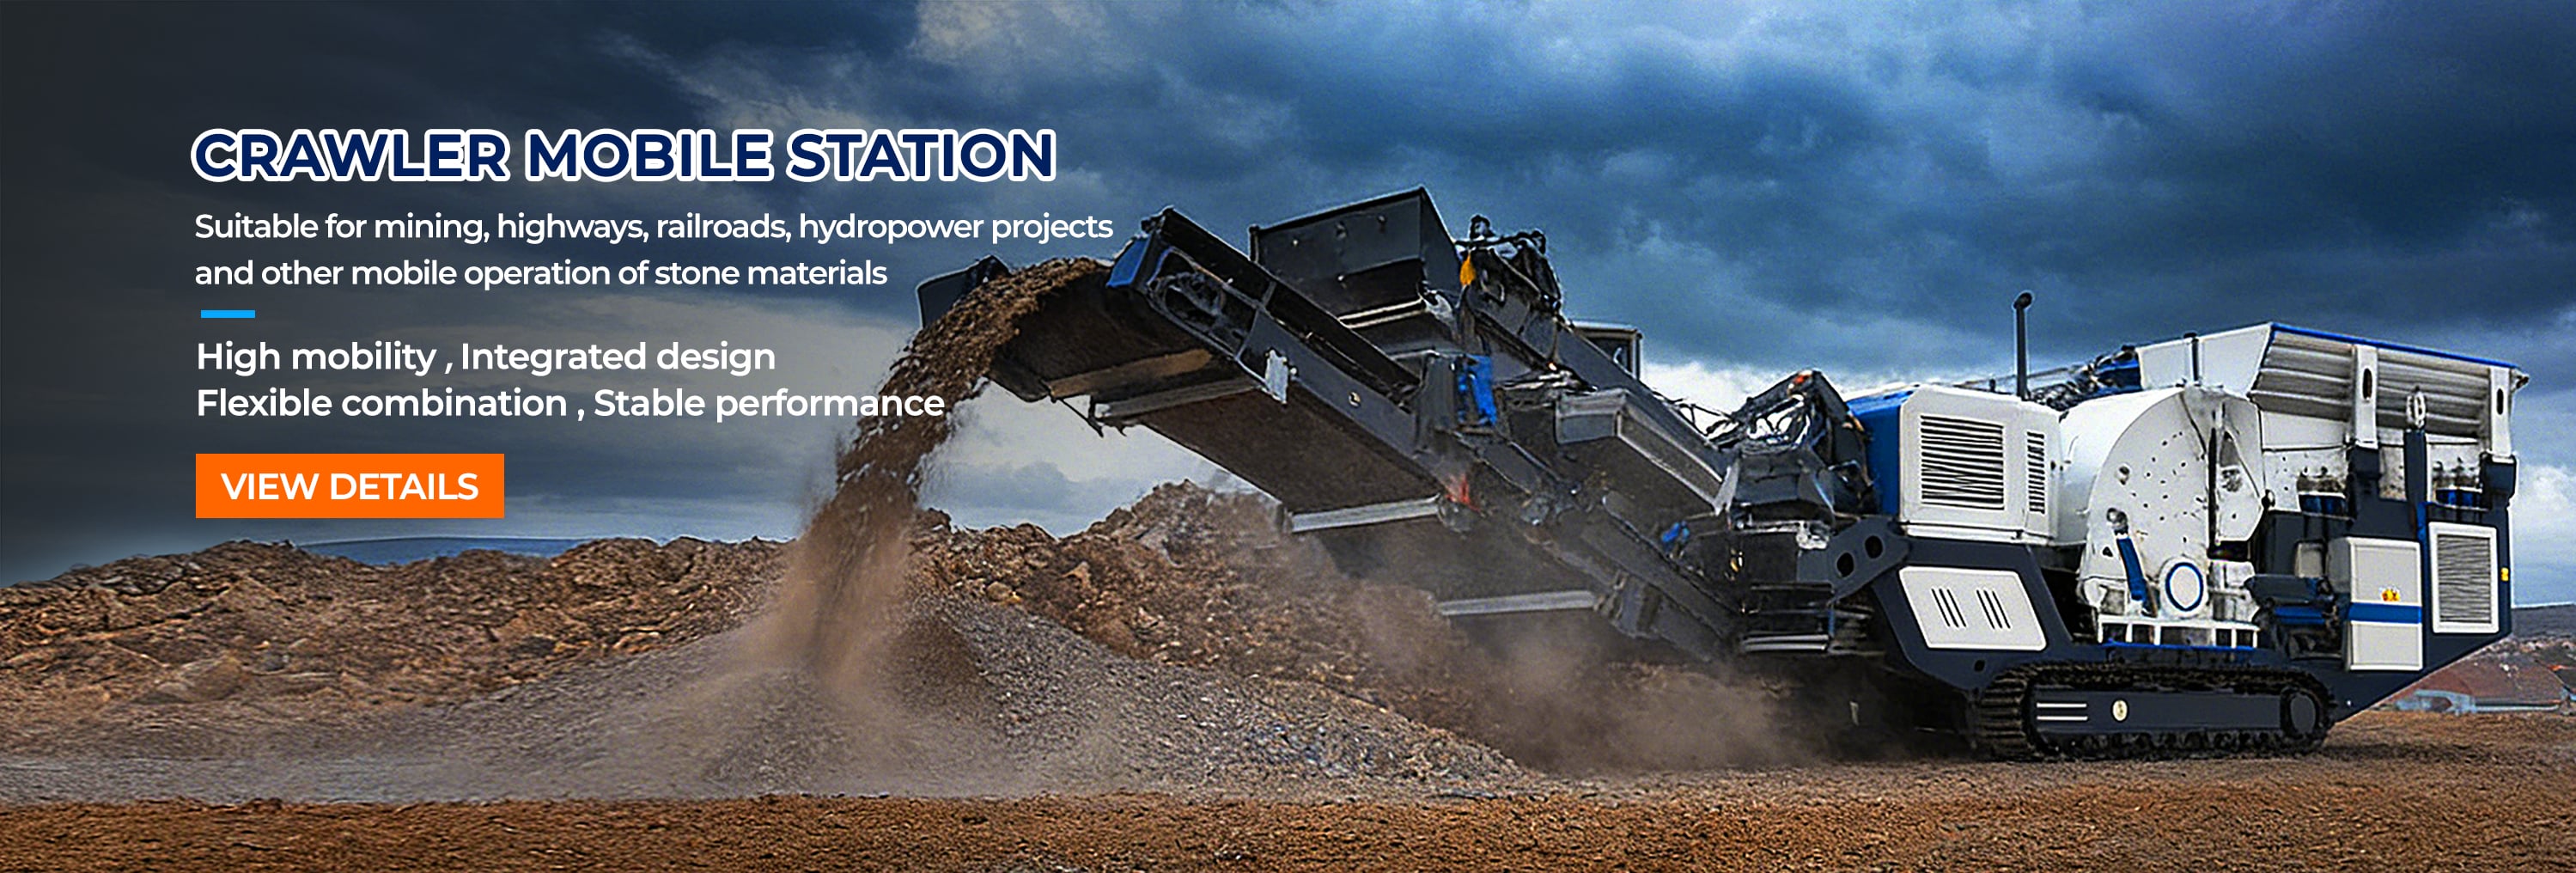
Modern toplu işlemler saatte tonlarla yaşar ya da ölür; taş ocaklarında kırma kapasitesi nadiren kırıcıya yazılan nominal kapasiteyle sınırlıdır — bunun yerine tüm devrenin nasıl beslendiği, elekten geçirildiği ve bakıldığıyla sınırlıdır. Birçok sahada zaten yeterli ekipman bulunmasına rağmen, kaçınılabilir darboğazlar nedeniyle üretim kaybı yaşanmaktadır. Aşağıdaki rehber, operatörlerin her vardiyada kontrol ettiği unsurlara odaklanır: besleme boyutu disiplini, tane dağılımı yönetimi ve planlı bakım duruşları. Hedef açıktır — sermaye yoğun genişleme olmadan aynı sabit varlıklar üzerinden daha fazla satılabilir agrega geçirmek.
Besleme Boyutu Yönetimi, Kapasite Tavanını Belirler
Neden Büyük Boyutlu Besleme Kırma Odasını Tıkamaktadır
Kırma odaları, bir dilek listesine değil, hedeflenen maksimum boyuta göre tasarlanmıştır. Kaya parçaları tasarlanan besleme açıklığını aştığında, kırma odası kırılma-sıkıştırma yerine tıkanır ve anlık motor yükü artarken saatte gerçek tonaj çöker. Fiziğin kendisi basittir: aşırı büyük kayalar, indirgenmeden odanın hacmini doldurur ve bitmiş agrega üretimini sağlayan boşaltım bantlarını beslemeyi engeller. Bir titreyen besleyici ile ızgaralı bölüm, birincil kırıcıya girmeden önce ince malzemeyi ayırarak kırma odasını korur ve indirgeme oranını stabilize eder. Malzemenin sertliği ve silika içeriği de kırma odasının ne kadar yoğun yüklenebileceğini belirler. Besleme boyutu dağılımını haritalayan bir saha analizi, tahminleri kontrol edilebilir bir değişkene dönüştürür.
Besleme Boyutunu İndirgeme Oranına Uydurma
Kırma devrelerinde, kırma oranı — besleme boyutunun çıkışı boyutuna oranı — bir üretim hattının kaç aşamalı kırma gerektirdiğini belirler. Tek bir aşamayı rahat oranının ötesine zorlamak, astar plakasında dolaşım ve ısınmaya neden olur ve aşınan parçaların tüketimini hızlandırır. Pratik bir kural, birincil kırmanın 4:1 ile 6:1 arasında tutulmasını ve şekillendirme için ikincil konik kırıcı veya darbeli kırıcı kullanılmasını önerir. Zhongyu Dingli EPC ekipleri, aşama sayısını kesinleştirmeden önce rutin olarak bir uygulanabilirlik çalışması yürütür; çünkü tek bir istasyonda aşırı kırma, tüm kırma tesisinin verimini düşürür. Her aşamada küçük bir kırma oranı payı, besleme dalgalanmaları için yedek kapasite sağlar.
Eleme Optimizasyonu Aracılığıyla Granülometri Kontrolü
Elek Tabakası Seçimi ve Açıklık Stratejisi
Kırma ocaklarında titreşimli elek, üretkenliğin merkezinde yer alır; çünkü piyasa aslında tane boyu dağılımını satın alır. Elek katman sayısı, açıklık şekli ve eğim, agrega ürünün satılabilir boyut aralığına mı yoksa atık olarak tekrar döngüye mi gireceğine karar verir. Doğru göz aralığına sahip 3YKQ çok katmanlı elek, tane boyu dağılımını dar tutarak, ekstra kırma enerjisi harcamadan spesifikasyona uygun ürün oranını artırır. Operatörler, açıklıklardaki aşınmayı aylık olarak kontrol etmelidir; çünkü uzayan elek gözleri sessizce çıkış boyutunu büyütür ve ürün değerini azaltır. İyi ayarlanmış bir titreşimli elek, yalnızca belirlenmiş boyuttaki malzemeyi aşağı akışa göndererek konveyör yükünü azaltır ve bant terazisini doğru çalıştırır.
Döngüye dönüş yükünün birikmesinden kaçınma
Etkili taş ocakları kırma işlemi, verimliliğin sessiz hırsızı olan devir daimi (recirculation) miktarını en aza indirir. Elek altı malzeme yanlışlıkla kırıcıya geri yönlendirildiğinde, kırma tesisi aynı kayayı iki kez işler; bu da ton başına enerji tüketimini ikiye katlar ve kırma odasını tıkar. Konveyör bant tartısı ve akıllı kontrol sistemi ile kapalı devre dengeleme sayesinde ekipler, yükteki yavaş artışları (load creep) erken fark edebilir. Devir daim yükünü yaklaşık %20’nin altına çekmek, motor gücü ve işletme maliyetlerini sağlıklı bir aralıkta tutarken yedek parça stokunu da korur.
Bakım Planlamasıyla Çalışma Süresi Kaybının Azaltılması
Aşınmaya Dayanıklı Parçalar Stratejisi ve Kaplama Takibi
Bir taş ocak kırma tesisi boyunca plansız duruşlar en pahalı saatlerdir. Kaplama plakaları ve rotorlarda meydana gelen aşınma, kırma odasının geometrisini değiştirir; dolayısıyla aşınmış bir kaplama, nihai arızasından önce sessizce verimi düşürür. Bir aşınma parçaları programı, tonaj verilerine göre kalınlık değişimini izler ve bileşenleri arıza sonrası değil, planlı bakım pencerelerinde değiştirir. Doğru yedek parçaların sahada stokta tutulması ile devreye alma verileriyle değişimi zamanlamak, arıza tespiti ile onarım arasındaki süreyi kısaltır. Konveyör bant hizalaması da aynı düzeyde dikkat gerektirir; çünkü yanlış yönlendirilen bir bant malzeme dökerek plansız duruşlara neden olur.
Planlı Durdurmalar Karşılaştırmalı Olarak Reaktif Arızalara
Reaktif bakım, ucuz bir rulmanı kaybedilen bir üretim günüyle değiştirir. Planlı bir duruş, kaplama değişimlerini, kayış kontrollerini ve toz kontrolü denetimini tek bir kontrol edilebilir pencerede birleştirir; bu genellikle güvenli erişim için OSHA ve ANSI makine koruma beklentileriyle uyumlu olarak planlanır. Silika içeriğinin yüksek olduğu yerlerde toz sistemleriyle ilgili NFPA rehberi önemlidir, çünkü yanıcı ince partiküller disiplinli temizlik gerektirir. Bakım takviminin geri ödeme süresi, genellikle tek bir önlenen arıza ile karşılanır ve bu hem üretim hacmini hem de personeli korur.
Modüler Granit Ocak Hattından Kanıtlanmış Sonuçlar
Arka Plan ve Verimlilik Açığı
Bu senaryo, Timor-Leste’de bir müşteri için inşa edilen gerçek bir modüler granit hattını yansıtır; burada 50–500 TPH kapasiteli modüler çelik yapı tasarımı, daha yavaş geleneksel inşayı değiştirmiştir. Arka plan, uzak bir saha, dar bir iş gücü havuzu ve hızlı üretim başlangıcı ihtiyacıydı. Karşılaşılan sorun, düşük başlangıç kullanılabilirliğiydi — elle montaj ve zayıf besleme boyutu kontrolü, agreganın saatte tasarım tonundan çok daha aşağı çıktı vermesine neden oldu. Geleneksel beton temeller, bu verimlilik farkını aylarca uzatırdı.
Benimsenen Çözüm ve Ölçülebilir Etki
Kabul edilen çözüm, sahada montajı yapılacak, konteynerleştirilebilir modüler bir tasarım ve besleme ile eleme için entegre akıllı kontrol sistemiyle birlikte ISO 9001 kalite çerçevesi kapsamında teslim edilmiştir. Ölçülebilir etki: Kurulum süresi geleneksel inşaata kıyasla yaklaşık %50 azalmış, iş gücü ise yaklaşık %40 azalmıştır; bu da üretim hattının hedef kapasiteye çok daha erken ulaşmasını sağlamıştır. Disiplinli besleme boyutu yönetimi ve gradasyon kontrolüyle devre, şimdi 50–500 TPH aralığında taş ocakları kırma verimliliğini sürdürebilmektedir. Bu örnek, verim artışı kazanımlarının kırıcıdan ziyade yerleşim düzeni ve kontrol sisteminden de kaynaklandığını göstermektedir.
Çıktıyı maksimize etmek, daha büyük makineler satın almakla değil, mevcut devreyi daha sıkı çalıştırmakla ilgilidir. Besleme boyutu disiplini kırma odasını korur; gradasyon kontrolü satılabilir agrega payını artırır; planlı bakım ise kaybedilen saatleri saatte sabit tonlara dönüştürür. Yeni bir üretim hattı değerlendiren işletmeler için bir saha incelemesi ve uygunluk çalışması, sermaye harcaması yapılmadan önce gerçek fırsatı ortaya koyar. Etkili ocak kırma işlemi öncelikle bir işletme disiplinidir, ikincil olarak donanım seçimidir — bu disiplin, yüksek verimliliğe dönüşen bileşendir.
Sıkça Sorulan Sorular
Soru
Bir kırma devresinde geçiş kapasitesini koruyan besleme boyutu sınırı nedir?
Cevap: Kırma odası girişinin üzerindeki aşırı büyük besleme, tıkanmaya ve saatte ton sayısında düşüşe neden olur. En büyük parçanın boyutunu tasarlanan besleme açıklığına eşit ya da daha küçük tutun ve ince malzemeyi bir çentikli titreşimli besleyiciyle önceden elekten geçirin. Boyut dağılımını haritalayan saha araştırması, gerçek üst sınırı belirler. Besleme boyutunu kontrol etmek, üretim kapasitesini artırmak için en maliyet-etkin yöntemdir; çünkü bu işlem, kırma odasını korur ve yeni sermaye yatırımı olmadan indirgeme oranını dengede tutar.
Soru
Titreşimli elek, agrega gradasyonunu nasıl iyileştirir?
Cevap: Çok-katmanlı titreşimli elek, malzemeyi dar boyut aralıklarına ayırarak spesifikasyona uygun ürün oranını artırır. Doğru delik şekli ve eğim, aksi takdirde devreye geri dönen yanlış yönlendirilmiş ince partikülleri azaltır. Etkili taş ocak kırma işlemi, elek ile disiplinli besleme arasındaki uyum üzerine kuruludur; böylece devre, ürünün ilk geçişte satılabilir hale gelmesini sağlar. Aylık tel örgü kontrolleri, deliklerin gizlice genişleyerek çıkış boyutunu artırmasını ve ürün değerini düşürmesini önler.
Soru
Neden planlı bakım, acil onarımdan daha iyidir?
Cevap: Reaktif arızalar, ucuz bir parça karşılığında üretim günü kaybına neden olur. Planlı bir duruş, kaplama değişimlerini, kayış kontrollerini ve toz incelemelerini tek bir kontrol edilebilir pencerede birleştirir. Aşınma parçalarının kalınlığını tonaj programlarına göre izlemek, arızadan önce değiştirme işlemlerini sağlar ve iyileşme süresini kısaltır. İşleri OSHA ve ANSI erişim standartlarına uygun hâle getirmek aynı zamanda güvenliği de artırır. Bakım takviminin geri ödeme süresi, genellikle tek bir önlenen duruşla karşılanır.
Soru
Akıllı kontrol sistemleri saatte ton miktarını artırabilir mi?
Cevap: Evet. Akıllı bir kontrol sistemi, konveyör bant tartılarını ve elek yükünü okur; ardından devre dengesini korumak için besleyici hızını ve açıklıkları ayarlar. Geri dönüşümdeki yavaş artışın erken tespiti, kırma odasının aşırı dolmasını önler ve sabit verimliliği sürdürür. Uzaktan izleme, granülometri sapmalarında tepki süresini de kısaltır. Her ne kadar hiçbir teknoloji iyi besleme disiplinini yerine koymasa da dijital kontrol, bir vardiyada ortaya çıkan küçük kayıpları ölçülebilir günlük kazançlara dönüştürür.
Soru
Güvenli ocak ve toz uygulamalarını hangi standartlar yönetir?
Cevap: OSHA ve ANSI, kırma ekipmanlarına erişim için çalışan güvenliği ve makine korumalarını kapsar. Patlayıcı toz ve yüksek silika içeriği nedeniyle patlama veya sağlık riski oluştuğunda NFPA yönergeleri geçerlidir; bu durum disiplinli temizlik uygulamaları gerektirir. ISO 9001, üretim hattı boyunca tutarlı kalite yönetimini destekler. Bu çerçevelere uyulması, olay maruziyetini azaltır ve tesisi çalışır durumda tutar. Satın alma aşamasında uyum şartı belirtilmesi, hem personelin hem de işletme sürekliliğinin korunmasını sağlar.