
 EN
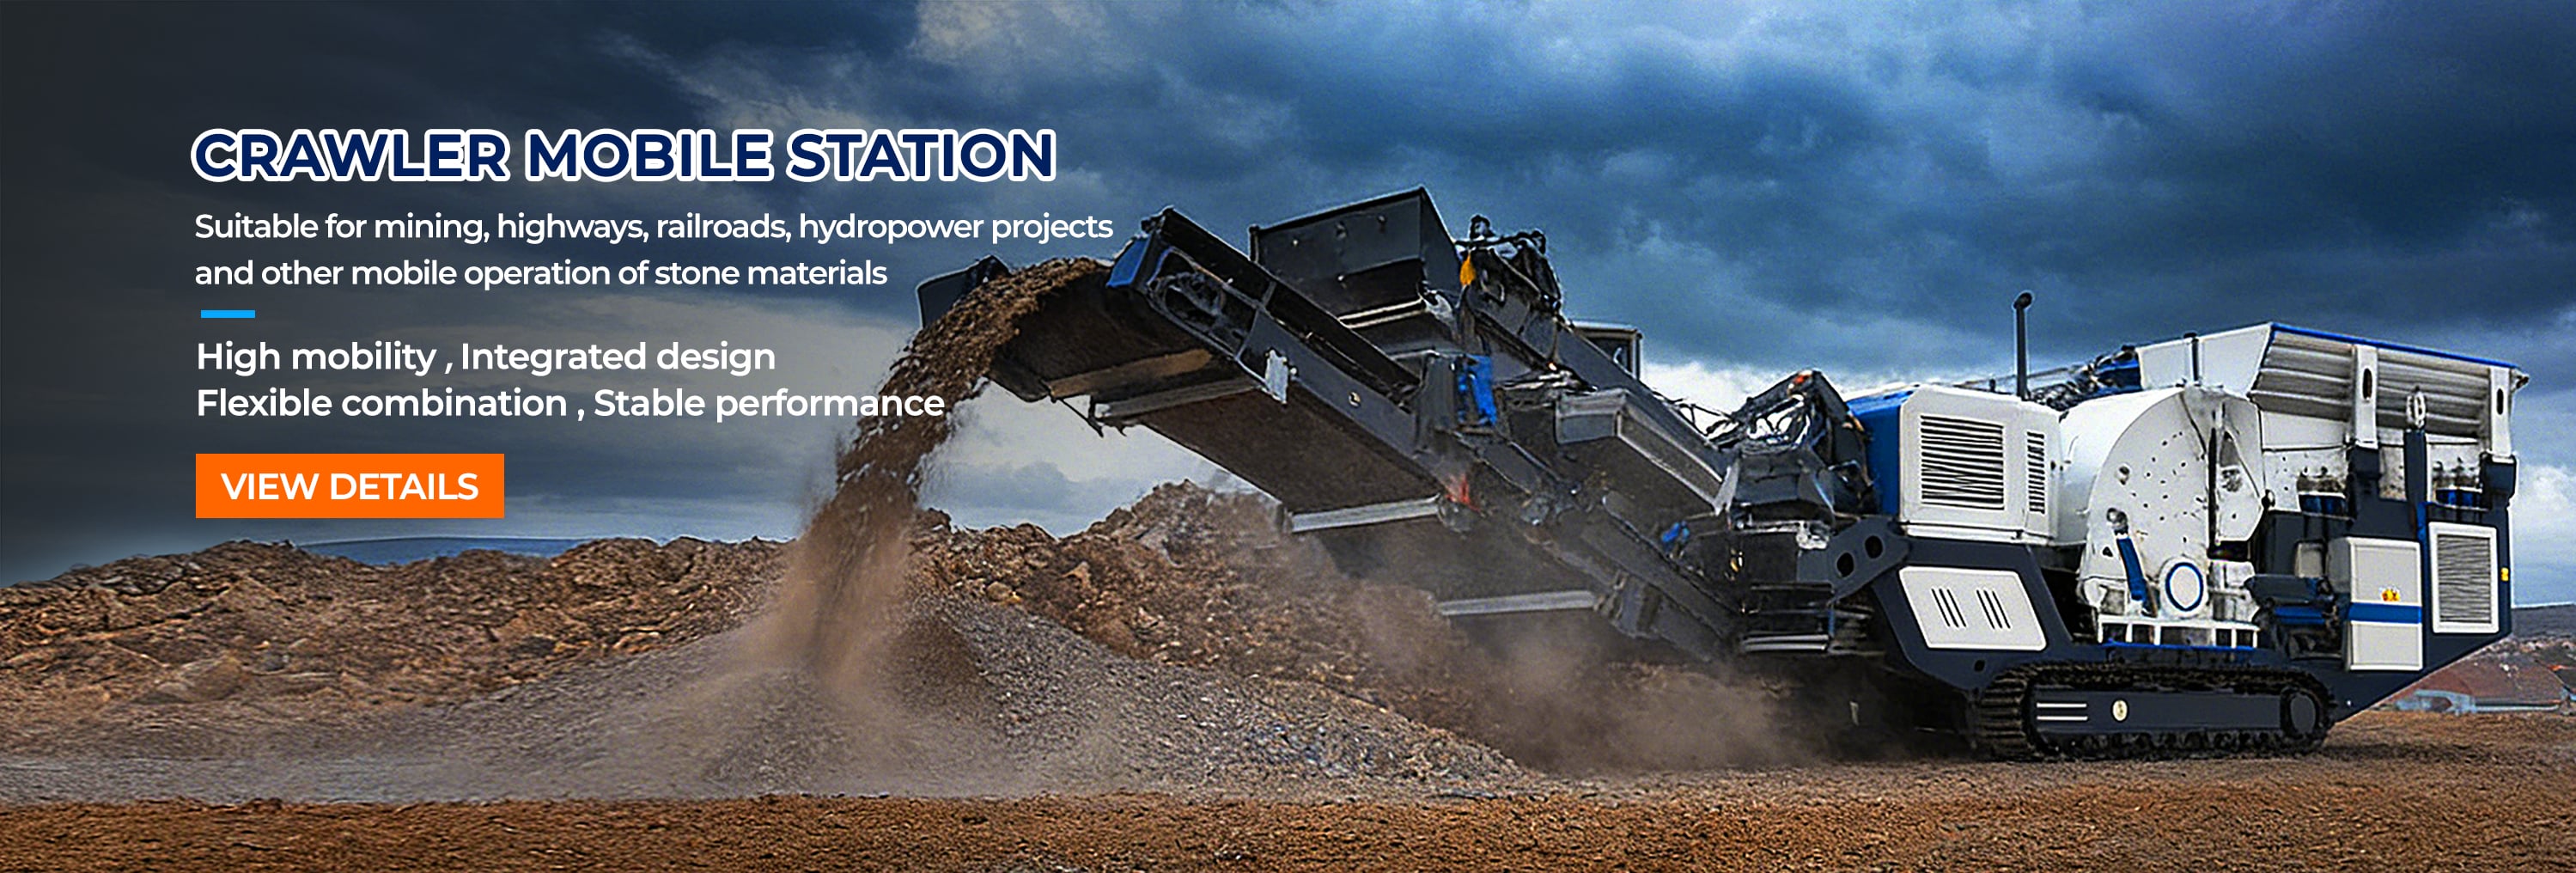
आधुनिक संग्रह अपरेसनहरू प्रति घण्टा टनको आधारमा जीवित वा मर्ने हुन्छन्, र खानी बाट बारिलाई कुच्याउने क्षमता सामान्यतया कुच्याउने यन्त्रको नामप्लेटबाट सीमित हुँदैन — यो सम्पूर्ण परिपथलाई कसरी फिड गरिन्छ, छानिन्छ र रखरखाव गरिन्छ भन्ने कुरामा निर्भर गर्दछ। धेरै स्थानहरूमा पहिले नै क्षमतापूर्ण उपकरणहरू छन्, तर तिनीहरू टाल्न सकिने बाधाहरूका कारण उत्पादन गुमाइरहेका छन्। तलको निर्देशन अपरेटरहरूले प्रत्येक शिफ्टमा नियन्त्रण गर्न सक्ने कारकहरूमा केन्द्रित छ: फिड-आकार अनुशासन, मापदण्ड व्यवस्थापन र योजनाबद्ध अवरोध समय। लक्ष्य स्पष्ट छ — पूँजी-घना विस्तार बिना नै उही निश्चित सम्पत्तिहरूबाट बिक्री योग्य संग्रह अधिक मात्रामा सार्नु।
फिड-आकार व्यवस्थापनले क्षमता सीमा तोक्छ
किन ठूलो फिड बारिलाई कुच्याउने कक्षलाई अवरुद्ध गर्छ
खानीका क्रशिङ कक्षहरू एउटा लक्षित उच्चतम आकारको आधारमा डिजाइन गरिएका हुन्छन्, इच्छा सूचीको आधारमा होइन। जब बोल्डरहरू डिजाइन गरिएको फिड खुलाइको भन्दा ठूला हुन्छन्, कक्ष फ्र्याक्चर-कम्प्याक्टिङको सट्टामा ब्रिज बनाउँछ, र वास्तविक टन प्रति घण्टा ढल्दै जाँदा तत्काल मोटर लोडमा चोट लाग्छ। भौतिक विज्ञान सरल छ: अत्यधिक ठूलो शिला कक्षको आयतन ओक्लो गर्छ तर कम गरिएको हुँदैन, जसले निकास बेल्टलाई सम्पन्न एग्रिगेटबाट वंचित बनाउँछ। प्राथमिक क्रशरअघि महीन कणहरू हटाउन ग्रिजली अनुभागसँगको कम्पन्न फिडरले कक्षलाई सुरक्षित राख्छ र न्यूनीकरण अनुपातलाई स्थिर बनाउँछ। सामग्रीको कठोरता र सिलिका सामग्रीले पनि कक्षलाई कति धेरै भर्न सकिन्छ भन्ने निर्धारण गर्छ। फिड आकार वितरण नक्सा बनाउने साइट सर्वेक्षणले अनुमानलाई नियन्त्रण योग्य चरमा परिणत गर्छ।
फिड आकारलाई न्यूनीकरण अनुपातसँग मिलाउनु
खनन क्षेत्रका लागि चूर्णन परिपथहरूमा, आकार घटाउने अनुपात — जुन आहार आकार र निकास आकार बीचको अनुपात हो — उत्पादन लाइनले कति चूर्णन चरणहरू आवश्यक पार्छ भन्ने निर्धारण गर्छ। एउटा मात्र चरणलाई यसको सहज अनुपातभन्दा बाहिर धकेल्नाले पुनः परिसंचरण र लाइनर प्लेटमा तापन बढाउँछ, जसले घिसिएर जाने भागहरूको खपत बढाउँछ। व्यावहारिक नियमले प्राथमिक आकार घटाउने अनुपात ४:१ देखि ६:१ सम्म राख्ने र आकार दिनका लागि द्वितीयक कोन क्रशर वा इम्प्याक्ट क्रशरमा निर्भरता राख्ने गर्छ। झोङ्यु डिङ्ली ईपीसी टोलीहरू सामान्यतया चरण सङ्ख्या अन्तिम गर्नुअघि सम्भाव्यता अध्ययन सञ्चालन गर्छन्, किनकि एउटा स्टेशनमा अत्यधिक आकार घटाउनुले सम्पूर्ण चूर्णन संयन्त्रको उत्पादन क्षमता घटाउँछ। प्रत्येक चरणमा सामान्य आकार घटाउने अनुपातको सामान्य सीमा राख्नाले आहारमा भएको उतारचढावका लागि पर्याप्त स्थान सुरक्षित रहन्छ।
छनन अनुकूलन मार्फत मापदण्ड नियन्त्रण
स्क्रीन डेक छनौट र छिद्र रणनीति
खानी बाट ग्रशित गर्दा, कम्पन भएको स्क्रिनले उत्पादकताको केन्द्रमा आफ्नो स्थान प्राप्त गर्छ, किनभने बजारले वास्तवमै ग्रेडेशन खरिद गर्छ। डेक सङ्ख्या, छिद्रको आकार र झुकावले निर्धारण गर्छ कि एग्रिगेट बिक्री योग्य आकारको ब्याण्डमा पर्छ वा फेरि चक्रमा फर्केर अपशिष्टको रूपमा जान्छ। ३YKQ बहु-डेक स्क्रिनलाई उचित मेश आकारसँग जोडेर कण आकार वितरण सङ्कुचित राख्न सकिन्छ, जसले अतिरिक्त क्रशिङ ऊर्जा बिना नै विनिर्दिष्ट उत्पादको हिस्सा बढाउँछ। अपरेटरहरूले महिनामा एक पटक छिद्रको घिसाइ जाँच गर्नुपर्छ, किनभने फैलिएका मेशहरू चुपचाप निकास आकार बढाउँछन् र मूल्य घटाउँछन्। राम्रोसँग समायोजित कम्पन भएको स्क्रिनले केवल आकार निर्धारित सामग्री मात्र अगाडि पठाएर कन्भेयर लोड घटाउँछ, जसले बेल्ट स्केललाई सही राख्छ।
चक्रीय लोड सङ्चयबाट बच्नु
प्रभावकारी खनन क्षेत्रमा कुचन गर्दा पुनः प्रवाहलाई न्यूनीकरण गरिन्छ, जुन उत्पादन क्षमताको चुपचाप चोर हो। जब स्क्रिन अन्डरसाइजलाई कुचन मशिनमा फेरि पठाइन्छ, कुचन संयन्त्रले एउटै ढुङ्गालाई दुई पटक प्रशोधन गर्छ, जसले प्रति टन ऊर्जा दोब्बर बनाउँछ र कुचन कक्षलाई भर्दछ। कन्भेयर बेल्ट स्केल र बुद्धिमान नियन्त्रण प्रणालीसँगको बन्द-चक्र सन्तुलनले टोलीहरूलाई लोड क्रिपलाई छिटो नै पहिचान गर्न सक्छ। लगभग २० प्रतिशतभन्दा कम पुनः प्रवाह लोड लक्षित गर्दा मोटर शक्ति र सञ्चालन लागत स्वस्थ सीमामा रहन्छ र स्पेयर पार्ट्सको इन्भेन्टरी पनि सुरक्षित रहन्छ।
रोकथामको योजना बनाएर अवरोध समय घटाउनु
पहिरन-भागहरूको रणनीति र लाइनर निगरानी
खानीको क्रशिङ प्लान्टमा, अनियोजित रोकहरू भएको समय सबैभन्दा महँगो हुन्छ। लाइनर प्लेट र रोटरको घिसिएको अवस्थाले क्रशिङ कक्षको ज्यामितिलाई परिवर्तन गर्छ, र घिसिएको लाइनरले अन्ततः विफल हुनुभन्दा पहिले नै उत्पादन क्षमता चुपचाप घटाउँछ। घिसिएका भागहरूको कार्यक्रमले टनेज अनुसार मोटाइ ट्र्याक गर्छ, र विफलतापछि नभएर नियोजित समयमा घटकहरू परिवर्तन गर्छ। साइटमा उचित स्पेयर पार्टहरू स्टक गर्ने र कमिसनिङ डाटा प्रयोग गरेर परिवर्तनको समय निर्धारण गर्ने गर्दा विफलता पत्ता लगाएपछि र उबर्ने बीचको अन्तर छोटो हुन्छ। कन्भेयर बेल्टको संरेखणलाई पनि समान ध्यान दिनुपर्छ, किनकि गलत संरेखण भएको बेल्टले सामग्री छर्काउँछ र अनियोजित रोकहरू बलात् गर्छ।
नियोजित शटडाउन बनाम प्रतिक्रियात्मक विफलताहरू
प्रतिक्रियाशील रखरखावले सस्तो बेयरिङ्ग लिन्छ, तर उत्पादनको एउटा दिन गुमाउँछ। योजनाबद्ध बन्दगीले लाइनर परिवर्तन, बेल्ट जाँच र धूल नियन्त्रण निरीक्षण जस्ता कार्यहरू एउटै नियन्त्रित समयमा समूहित गर्छ, जुन धेरैजसो ओएसएचए र एनएसआई मशिन-गार्ड अपेक्षाहरूसँग सुसंगत हुन्छ जसले सुरक्षित पहुँच सुनिश्चित गर्छ। धूल प्रणालीहरूको लागि एनएफपीए दिशानिर्देशहरू सिलिका सामग्री उच्च हुँदा महत्त्वपूर्ण हुन्छन्, किनभने ज्वलनशील सूक्ष्म कणहरूले अनुशासित सफाइ आवश्यकता पर्छ। रखरखाव क्यालेण्डरमा लगानीको फिर्ता सामान्यतया एउटै टालिएको दुर्घटनाबाट प्राप्त हुन्छ, जसले उत्पादन र क्रु दुवैलाई सुरक्षित राख्छ।
एक विभाज्य ग्रेनाइट क्वारी लाइनबाट प्रमाणित परिणामहरू
पृष्ठभूमि र उत्पादकता अन्तर
यो अवस्था टिमोर-लेस्टे मा एउटा ग्राहकको लागि निर्माण गरिएको वास्तविक मोड्युलर ग्रेनाइट लाइनलाई प्रतिबिम्बित गर्दछ, जहाँ ५०–५०० टन प्रति घण्टा (TPH) को मोड्युलर स्टील-स्ट्रक्चर डिजाइनले पुरानो धीमा परम्परागत निर्माणलाई प्रतिस्थापन गर्यो। पृष्ठभूमिमा टाढा स्थित साइट, सीमित श्रम शक्ति, र छिटो उत्पादन सुरु गर्ने आवश्यकता थियो। सामना गरिएको समस्या थियो कम प्रारम्भिक अपटाइम — हातले जोड्ने कार्य र कच्चा पदार्थको आकार नियन्त्रणमा कमजोरीले उत्पादनलाई डिजाइन गरिएको टन प्रति घण्टाभन्दा धेरै कम बनाएको थियो। पारम्परिक कंक्रिट फाउन्डेशनले त्यो उत्पादकता अन्तरलाई महिनौंसम्म बढाउने थियो।
अपनाइएको समाधान र मापन योग्य प्रभाव
अपनाइएको समाधान एउटा पूर्व-निर्मित, कन्टेनरमा राख्न सकिने मोड्युलर डिजाइन थियो जसमा स्थानमा सङ्ग्रह गर्ने प्रणाली र खाद्य पदार्थ र छान्ने कार्यका लागि एकीकृत स्मार्ट नियन्त्रण प्रणाली समावेश थियो, जुन आइएसओ ९००१ गुणस्तर ढाँचाअन्तर्गत वितरण गरिएको थियो। मापन गर्न सकिने प्रभाव: स्थापना समय परम्परागत निर्माणको तुलनामा लगभग ५० प्रतिशत घट्यो र श्रम ४० प्रतिशत घट्यो, जसले उत्पादन लाइनलाई लक्ष्य उत्पादन क्षमतामा पुग्न धेरै छिटो सक्षम बनायो। अनुशासित खाद्य आकार प्रबन्धन र ग्रेडेसन नियन्त्रणसँगै, यो सर्किट अहिले ५०–५०० टन प्रति घण्टा (TPH) को दायरामा खानको क्रशिङ उत्पादकता बनाए राख्छ। यो उदाहरणले देखाउँछ कि उत्पादन क्षमतामा वृद्धि क्रशरको स्वयंसँगै व्यवस्थापन र नियन्त्रणबाट पनि आउँछ।
उत्पादन अधिकतम बनाउनु भनेको ठूला मेसिनहरू किन्नु भन्दा वर्तमान परिपथलाई घनिष्ठ रूपमा संचालन गर्नु हो। फिड-साइज अनुशासनले क्रशिङ कक्षलाई सुरक्षित राख्छ, ग्रेडेशन नियन्त्रणले बिक्री योग्य एग्रिगेटको हिस्सा बढाउँछ, र योजनाबद्ध रखरखावले गुमाएका घण्टाहरूलाई स्थिर टन प्रति घण्टामा रूपान्तरण गर्छ। नयाँ लाइन मूल्याङ्कन गर्ने संचालनहरूका लागि, साइट सर्वेक्षण र सम्भाव्यता अध्ययनले पूँजी खर्च गर्नु अघि वास्तविक अवसरलाई स्पष्ट रूपमा प्रस्तुत गर्छ। प्रभावकारी खदान क्रशिङ पहिलो तौरमा संचालन अनुशासन हो र दोस्रो तौरमा हार्डवेयर छनौट हो — यो अनुशासन नै उच्च उत्पादकतामा संचयित हुन्छ।
बारम्बार सोधिने प्रश्नहरू
प्रश्न
क्रशिङ परिपथमा थ्रूपुटलाई सुरक्षित राख्न कुन फिड-साइज सीमा आवश्यक छ?
उत्तर: कक्ष खुलाइको माथि ठूलो आकारको प्रवेशले ब्रिजिङ गर्छ र प्रति घण्टा टन संख्या घटाउँछ। डिजाइन गरिएको प्रवेश खुलाइभन्दा ठूलो आकार नराखी र ग्रिजली कम्पन फिडर प्रयोग गरेर सानो आकारको सामग्री अगाडि नै छान्नुहोस्। साइट सर्वेक्षणले आकार वितरणको नक्सा बनाएर वास्तविक सीमा पहिचान गर्छ। प्रवेश आकार नियन्त्रण गर्नु उत्पादन क्षमताको सबैभन्दा लागत-प्रभावकारी उपाय हो, किनभने यसले क्रशिङ कक्षलाई सुरक्षित राख्छ र कुनै नयाँ पूँजी लगानी बिना नै घटाउने अनुपात स्थिर राख्छ।
प्रश्न
कम्पन स्क्रिनले एग्रिगेट ग्रेडेसन कसरी सुधार्छ?
उत्तर: बहु-डेक कम्पन स्क्रिनले सामग्रीलाई ठूलो आकारका ब्याण्डमा छान्छ, जसले निर्दिष्ट आकारको उत्पादनको हिस्सा बढाउँछ। उचित छिद्र आकार र झुकावले गलत रूपमा भित्र पठाइएका सानो आकारका कणहरूलाई कम गर्छ जसले अन्यथा पुनः परिसंचरण गर्छ। प्रभावकारी खदान क्रशिङको लागि स्क्रिनलाई नियन्त्रित प्रवेशसँग जोड्नु आवश्यक छ ताकि सर्किटले पहिलो पासमै बिक्री योग्य एग्रिगेट बनाउन सकोस्। मासिक मेश जाँचले छिद्रहरू फैलिएर निर्गत आकार बढाउने र उत्पादनको मूल्य घटाउने समस्यालाई रोक्छ।
प्रश्न
योजनाबद्ध रखरखावले प्रतिक्रियात्मक मर्मतभन्दा किन राम्रो छ?
उत्तर: प्रतिक्रियाशील टुटनीहरूले सस्तो घटकको बदलामा उत्पादनको एउटा दिन हराउँछन्। योजनाबद्ध बन्दगीले लाइनर परिवर्तन, बेल्ट जाँच र धूलो निरीक्षणलाई एउटै नियन्त्रित समयमा समावेश गर्छ। टनेज अनुसार घिसिएका भागहरूको मोटाइ ट्र्याक गरेर विफलताअघि तिनीहरूको परिवर्तन गर्ने कार्यक्रम रिकभरी समय छोटो बनाउँछ। ओएसएचए र एनएसआई पहुँच मापदण्डहरूसँग कार्यहरू समायोजित गर्नुले सुरक्षा पनि सुधार्छ। रखरखाव क्यालेण्डरमा लगानीको फिर्ता समय धेरैजसो एउटै टाढा गरिएको रोकाबाट नै प्राप्त गर्न सकिन्छ।
प्रश्न
के स्मार्ट नियन्त्रण प्रणालीले प्रति घण्टा टन बढाउन सक्छ?
उत्तर: हो। स्मार्ट नियन्त्रण प्रणालीले कन्भेयर बेल्ट स्केल र स्क्रिन लोड पढ्छ, र त्यसपछि फिडर गति र खुलाइहरू समायोजित गरेर सर्किटलाई सन्तुलित राख्छ। पुनर्चक्रणको धीमो वृद्धिलाई छिटो पहिचान गर्नुले क्रशिङ कक्षमा भीड लाग्नबाट रोक्छ, जसले निरन्तर उत्पादन दर कायम राख्छ। दूरस्थ निगरानीले पनि ग्रेडेसनमा परिवर्तन आएमा प्रतिक्रिया समय छोटो बनाउँछ। यद्यपि कुनै पनि प्रविधिले राम्रो फिड अनुशासनको स्थान लिँदैन, डिजिटल नियन्त्रणले एउटा शिफ्टमा हुने साना नोक्सानीहरूलाई मापन योग्य दैनिक लाभमा रूपान्तरण गर्छ।
प्रश्न
कुन कानूनहरूले सुरक्षित खदान र धूलो सँग सम्बन्धित अभ्यासलाई निर्देशन गर्छन्?
उत्तर: OSHA र ANSI ले कर्मचारी सुरक्षा र क्रशिङ उपकरणहरूमा प्रवेश गर्ने जागाका लागि मेशिन गार्डहरूको बारेमा व्यवस्था गर्छन्। जहाँ ज्वलनशील धूलो र उच्च सिलिका सामग्रीले विस्फोट वा स्वास्थ्य जोखिम सिर्जना गर्छ, त्यहाँ NFPA को निर्देशन लागू हुन्छ, जसले अनुशासित सफाइ प्रबन्धन माग गर्छ। ISO ९००१ ले उत्पादन लाइनभर स्थिर गुणस्तर प्रबन्धनलाई समर्थन गर्छ। यी ढाँचाहरूको पालना गर्दा घटनाको सम्भावित जोखिम घट्छ र संयन्त्र सञ्चालनमा निरन्तरता बनी रहन्छ। खरिद प्रक्रियामा यी अनुपालन आवश्यकताहरू निर्दिष्ट गर्दा कर्मचारीहरू र संयन्त्रको सञ्चालन दुवैको सुरक्षा सुनिश्चित हुन्छ।