
 EN
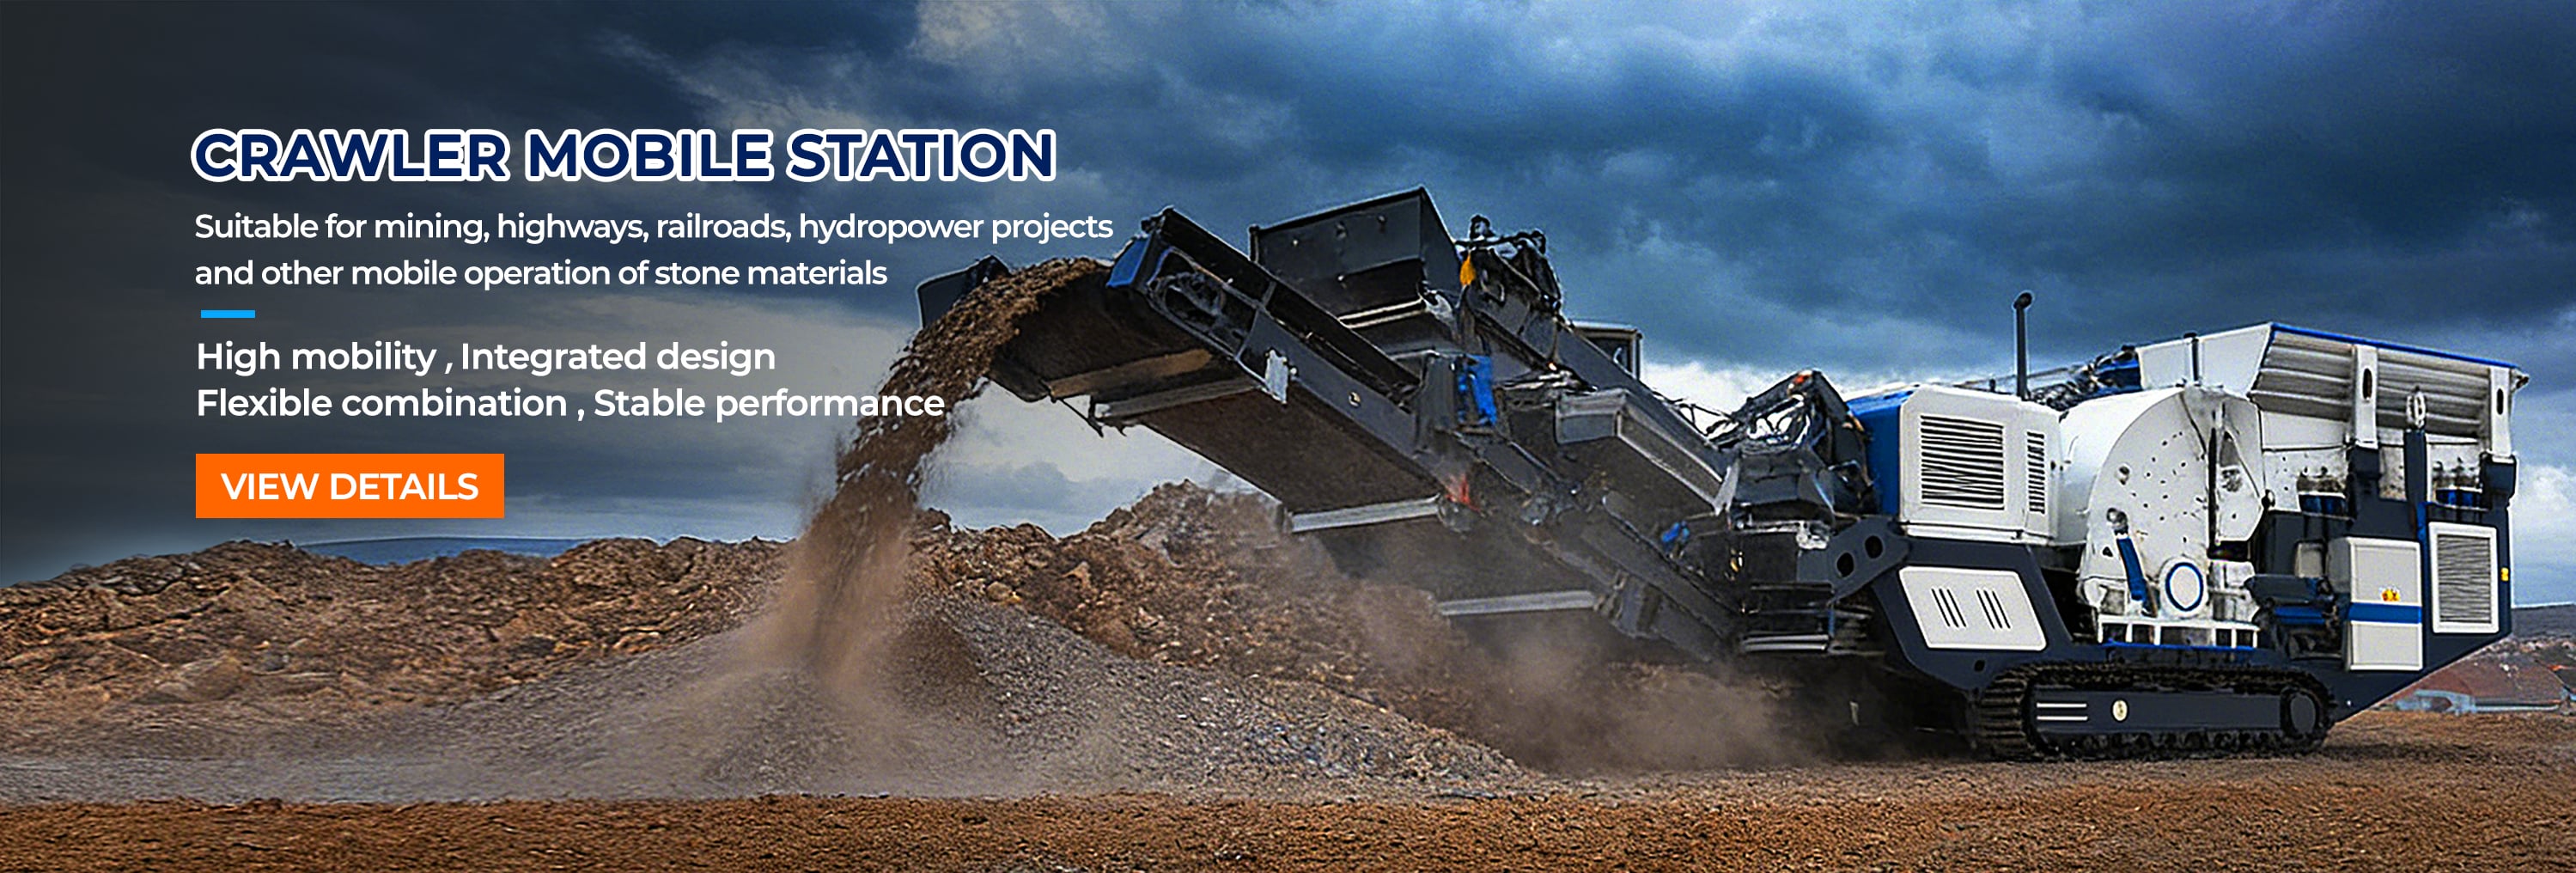
आधुनिक संग्रह संचालन घंटे प्रति टन पर निर्भर करते हैं, और खदान के दलन की क्षमता आमतौर पर दलन यंत्र के नामपट्ट के कारण सीमित नहीं होती है — बल्कि यह पूरे परिपथ को कैसे आहारित किया जाता है, छाना जाता है और रखरखाव किया जाता है, इस पर निर्भर करती है। कई स्थलों पर पहले से ही योग्य उपकरण मौजूद हैं, फिर भी टाले जा सकने वाली संकरी गलियों के कारण उत्पादन कम हो रहा है। निम्नलिखित मार्गदर्शिका ऑपरेटरों द्वारा प्रत्येक शिफ्ट में नियंत्रित किए जाने वाले कारकों पर केंद्रित है: प्रवेश आकार का अनुशासन, आकार-वितरण प्रबंधन और योजनाबद्ध अवधि। लक्ष्य स्पष्ट है — बिना महंगे पूंजीगत विस्तार के, समान स्थायी संपत्तियों के माध्यम से अधिक बिक्री योग्य संग्रह को स्थानांतरित करना।
प्रवेश आकार प्रबंधन क्षमता की ऊपरी सीमा निर्धारित करता है
अतिरिक्त बड़े आकार के प्रवेश के कारण दलन कक्ष अवरुद्ध क्यों हो जाता है
खदान के क्रशिंग चैम्बर्स को एक लक्ष्य शीर्ष-आकार के आधार पर डिज़ाइन किया जाता है, कोई इच्छा-सूची नहीं। जब बोल्डर्स डिज़ाइन किए गए फीड ओपनिंग से बड़े होते हैं, तो चैम्बर फ्रैक्चर-कॉम्पैक्टिंग के बजाय ब्रिजिंग करता है, और मोटर का लोड तुरंत बढ़ जाता है जबकि प्रति घंटा टन की वास्तविक मात्रा गिर जाती है। भौतिकी सरल है: अतिरिक्त आकार का चट्टान चैम्बर के आयतन को घेर लेता है बिना कम हुए, जिससे निकास बेल्ट को पूर्ण एग्रीगेट की कमी हो जाती है। एक कंपनशील फीडर जिसमें ग्रिज़ली खंड होता है, प्राथमिक चरण से पहले फाइन्स को हटा देता है, जिससे चैम्बर की रक्षा होती है और कमी अनुपात स्थिर रहता है। सामग्री की कठोरता और सिलिका सामग्री भी यह निर्धारित करती है कि चैम्बर को कितनी तीव्रता से लोड किया जा सकता है। फीड-आकार वितरण को मानचित्रित करने वाला एक साइट सर्वेक्षण अनुमान को एक नियंत्रित चर में बदल देता है।
फीड आकार का कमी अनुपात के साथ मिलान
खनन के लिए क्रशिंग सर्किट में, कमी का अनुपात — जो फीड आकार और डिस्चार्ज आकार के बीच का अनुपात है — यह निर्धारित करता है कि उत्पादन लाइन को कितने क्रशिंग चरणों की आवश्यकता है। किसी एकल चरण को उसके सहज अनुपात से अधिक धकेलने से रीसर्कुलेशन और लाइनर प्लेट में गर्मी उत्पन्न होती है, जिससे वियर पार्ट्स के उपयोग की दर तेज़ हो जाती है। एक व्यावहारिक नियम के अनुसार प्राथमिक कमी ४:१ से ६:१ के आसपास रखी जाती है और आकार देने के लिए द्वितीयक कोन क्रशर या इम्पैक्ट क्रशर पर निर्भर किया जाता है। झोंगयू डिंगली ईपीसी टीमें चरणों की संख्या के अंतिम निर्धारण से पहले नियमित रूप से एक संभाव्यता अध्ययन करती हैं, क्योंकि एक स्टेशन पर अत्यधिक कमी पूरे क्रशिंग प्लांट के थ्रूपुट को कम कर देती है। प्रत्येक चरण पर एक संयमित कमी अनुपात की सीमा, फीड में उतार-चढ़ाव के लिए अतिरिक्त क्षमता सुरक्षित रखती है।
स्क्रीनिंग अनुकूलन के माध्यम से ग्रेडेशन नियंत्रण
स्क्रीन डेक चयन और एपर्चर रणनीति
खनन क्षेत्र में करशिंग में, कंपन वाली स्क्रीन उत्पादकता के केंद्र में अपनी जगह प्राप्त करती है, क्योंकि ग्रेडेशन वही है जो बाज़ार वास्तव में खरीदता है। डेक की संख्या, छिद्र का आकार और झुकाव निर्धारित करते हैं कि एग्रीगेट का आकार बिक्री योग्य सीमा में आता है या अपशिष्ट के रूप में पुनर्चक्रित होता है। 3YKQ बहु-डेक स्क्रीन को सही मेश आकार के साथ जोड़ने से कण आकार वितरण सटीक बना रहता है, जिससे विनिर्दिष्ट उत्पाद का हिस्सा बिना अतिरिक्त करशिंग ऊर्जा के बढ़ जाता है। ऑपरेटरों को मासिक रूप से छिद्र के क्षरण की पुष्टि करनी चाहिए, क्योंकि फैले हुए मेश धीरे-धीरे निकास आकार को बढ़ा देते हैं और मूल्य को कम कर देते हैं। एक सुव्यवस्थित कंपन वाली स्क्रीन केवल आकार निर्धारित सामग्री को नीचे की ओर भेजकर कन्वेयर भार को कम करती है, जिससे बेल्ट स्केल सटीक बनी रहती है।
पुनर्चक्रण भार के संचय से बचें
प्रभावी खदान के दलदलन में पुनर्चक्रण को कम किया जाता है, जो उत्पादन की मात्रा का चुपचाप चोर है। जब स्क्रीन के नीचे के आकार के कणों को गलत तरीके से क्रशर की ओर वापस भेज दिया जाता है, तो क्रशिंग संयंत्र एक ही चट्टान को दो बार संसाधित करता है, जिससे प्रति टन ऊर्जा की खपत दोगुनी हो जाती है और क्रशिंग कक्ष भर जाता है। कन्वेयर बेल्ट स्केल और एक स्मार्ट नियंत्रण प्रणाली के साथ बंद-चक्र संतुलन से टीमें लोड के धीरे-धीरे बढ़ने को शुरुआत में ही पहचान सकती हैं। लगभग २० प्रतिशत से कम पुनर्चक्रण लोड को लक्षित करने से मोटर शक्ति और संचालन लागत स्वस्थ सीमा में बनी रहती है, जबकि स्पेयर पार्ट्स के स्टॉक की रक्षा भी होती है।
रखरखाव योजना के माध्यम से अवरोध का कमी
पहन-भाग रणनीति और लाइनर निगरानी
एक क्वारी क्रशिंग प्लांट में, अनपलान्ड स्टॉप सबसे महंगे घंटे होते हैं। लाइनर प्लेट और रोटर के क्षरण से क्रशिंग चैम्बर की ज्यामिति बदल जाती है, और एक क्षीण लाइनर धीरे-धीरे उत्पादन को कम कर देता है, जिससे अंततः विफलता आ जाती है। एक वियर-पार्ट्स कार्यक्रम टनेज के आधार पर मोटाई की निगरानी करता है और घटकों को योजनाबद्ध समय के दौरान, विफलता के बाद नहीं, बदल देता है। साइट पर सही स्पेयर पार्ट्स का स्टॉक रखना और कमीशनिंग डेटा के आधार पर चेंज-आउट्स की शेड्यूलिंग करना, विफलता का पता लगाने और रिकवरी के बीच के अंतर को कम कर देता है। कन्वेयर बेल्ट की संरेखण को भी उतना ही ध्यान देने की आवश्यकता होती है, क्योंकि एक गलत ट्रैकिंग वाली बेल्ट सामग्री को गिरा देती है और अनशेड्यूल्ड स्टॉप को बाध्य करती है।
योजनाबद्ध शटडाउन बनाम प्रतिक्रियाशील विफलताएँ
प्रतिक्रियाशील रखरखाव एक सस्ती बेयरिंग के बदले में उत्पादन का एक दिन खो देता है। एक नियोजित बंदी में लाइनर परिवर्तन, बेल्ट जाँच और धूल नियंत्रण निरीक्षण को एक नियंत्रित समय-विंडो में समूहित किया जाता है, जो अक्सर OSHA और ANSI के मशीन-गार्ड अपेक्षाओं के अनुरूप होता है ताकि सुरक्षित पहुँच सुनिश्चित की जा सके। जहाँ सिलिका की मात्रा अधिक होती है, वहाँ धूल प्रणालियों के संबंध में NFPA के दिशानिर्देश महत्वपूर्ण होते हैं, क्योंकि ज्वलनशील कणों के लिए अनुशासित सफाई आवश्यक होती है। एक रखरखाव कैलेंडर पर निवेश की वापसी की अवधि आमतौर पर एकमात्र टाले गए विफलता से ही प्राप्त की जाती है, जो उत्पादन और क्रू दोनों की रक्षा करती है।
एक मॉड्यूलर ग्रेनाइट क्वारी लाइन से सिद्ध परिणाम
पृष्ठभूमि और उत्पादकता अंतर
यह परिदृश्य तिमोर-लेस्टे में एक ग्राहक के लिए निर्मित एक वास्तविक मॉड्यूलर ग्रेनाइट लाइन को दर्शाता है, जहाँ ५०–५०० टीपीएच की मॉड्यूलर स्टील-स्ट्रक्चर डिज़ाइन ने धीमी पारंपरिक निर्माण पद्धति को प्रतिस्थापित कर दिया। पृष्ठभूमि में एक दूरस्थ स्थल, सीमित श्रमबल और त्वरित उत्पादन आरंभ की आवश्यकता थी। सामने आई समस्या कम प्रारंभिक उपलब्धता थी — हस्तचालित असेंबली और दुर्बल फीड-आकार नियंत्रण के कारण एग्रीगेट उत्पादन डिज़ाइन के अनुसार प्रति घंटा टन से काफी कम था। पारंपरिक कंक्रीट फाउंडेशन इस उत्पादकता अंतर को महीनों तक बढ़ा देते।
अपनाया गया समाधान और मापने योग्य प्रभाव
अपनाया गया समाधान एक पूर्व-निर्मित, कंटेनर-योग्य मॉड्यूलर डिज़ाइन था, जिसमें साइट पर असेंबली और फीड तथा स्क्रीनिंग के लिए एकीकृत स्मार्ट नियंत्रण प्रणाली शामिल थी, जो ISO 9001 गुणवत्ता ढांचे के तहत वितरित की गई। मापनीय प्रभाव: स्थापना समय में लगभग 50 प्रतिशत और श्रम में लगभग 40 प्रतिशत की कमी हुई, जिससे उत्पादन लाइन लक्ष्य थ्रूपुट तक पहुँचने में काफी कम समय लगा। अनुशासित फीड-आकार प्रबंधन और ग्रेडेशन नियंत्रण के साथ, सर्किट अब 50–500 TPH श्रेणी में खदान के चक्की प्रक्रिया की उत्पादकता को बनाए रखता है। यह मामला दर्शाता है कि थ्रूपुट में वृद्धि न केवल क्रशर स्वयं से, बल्कि लेआउट और नियंत्रण से भी होती है।
उत्पादन को अधिकतम बनाना बड़ी मशीनें खरीदने के बारे में कम, और मौजूदा परिपथ को अधिक कसकर चलाने के बारे में अधिक है। फीड-आकार की अनुशासनपूर्ण नियंत्रण से क्रशिंग कक्ष की रक्षा होती है, कण-वितरण नियंत्रण से बिक्री योग्य एग्रीगेट के हिस्से में वृद्धि होती है, और योजनाबद्ध रखरखाव से नष्ट हुए घंटों को प्रति घंटा स्थिर टन में बदला जा सकता है। जो संचालन एक नई लाइन का मूल्यांकन कर रहे हैं, उनके लिए एक साइट सर्वे और व्यवहार्यता अध्ययन पूंजी व्यय के प्रतिबद्ध होने से पहले वास्तविक अवसर को परिभाषित करता है। प्रभावी क्वारी क्रशिंग सबसे पहले एक संचालन अनुशासन है और दूसरे स्थान पर हार्डवेयर का चुनाव — यही अनुशासन उच्च उत्पादकता में संचयित होता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न
क्रशिंग परिपथ में प्रवाह की रक्षा के लिए क्या फीड-आकार सीमा है?
उत्तर: कक्ष खुलने के ऊपर अतिवृद्धि आकार का आहरण पुल-बनाने का कारण बनता है और प्रति घंटा टन को कम कर देता है। शीर्ष-आकार को डिज़ाइन किए गए आहरण खुलने के बराबर या उससे कम रखें और एक ग्रिज़ली कंपन फीडर के साथ महीन कणों को पूर्व-चालन करें। आकार वितरण को मानचित्रित करने वाला एक स्थल सर्वेक्षण वास्तविक सीमा की पहचान करता है। आहरण आकार को नियंत्रित करना सबसे लागत-प्रभावी उत्पादन नियंत्रण उपाय है, क्योंकि यह कुचलन कक्ष की रक्षा करता है और कोई नया पूंजी निवेश किए बिना अपचय अनुपात को स्थिर करता है।
प्रश्न
कंपन छलनी संग्रही ग्रेडेशन को कैसे सुधारती है?
उत्तर: बहु-डेक कंपन छलनी सामग्री को तंग आकार बैंडों में अलग करती है, जिससे विनिर्दिष्ट उत्पाद के हिस्से को बढ़ाया जाता है। सही छिद्र आकृति और झुकाव मिस-मार्गीकृत महीन कणों को कम करते हैं, जो अन्यथा पुनर्चक्रित हो जाते हैं। प्रभावी खदान कुचलन के लिए छलनी को अनुशासित आहरण के साथ जोड़ना आवश्यक है, ताकि परिपथ पहली पास में ही बिक्री योग्य संग्रही उत्पाद बना सके। मासिक जाल जाँच फैले हुए छिद्रों को रोकती है, जो चुपचाप निर्गम आकार को बढ़ा देते हैं और उत्पाद मूल्य को कम कर देते हैं।
प्रश्न
नियोजित रखरखाव प्रतिक्रियाशील मरम्मत से क्यों बेहतर है?
उत्तर: प्रतिक्रियाशील विफलताएँ एक सस्ते घटक के बदले में उत्पादन का एक दिन खो देती हैं। एक नियोजित बंदी में लाइनर परिवर्तन, बेल्ट जाँच और धूल निरीक्षण को एक नियंत्रित समय-विंडो में समूहित किया जाता है। टनेज अनुसूची के आधार पर घिसावट-भागों की मोटाई की निगरानी करने से विफलता से पहले ही प्रतिस्थापन किया जा सकता है, जिससे पुनर्प्राप्ति का समय कम हो जाता है। ओएसएचए और एएनएसआई पहुँच मानकों के अनुरूप कार्य को संरेखित करने से सुरक्षा में भी सुधार होता है। एक रखरखाव कैलेंडर पर निवेश की वापसी की अवधि अक्सर एकमात्र टाले गए रोक के माध्यम से प्राप्त की जा सकती है।
प्रश्न
क्या स्मार्ट नियंत्रण प्रणालियाँ प्रति घंटा टन बढ़ा सकती हैं?
उत्तर: हाँ। एक स्मार्ट नियंत्रण प्रणाली कन्वेयर बेल्ट स्केल और स्क्रीन लोड को पढ़ती है, फिर फीडर की गति और छिद्रों को संतुलित परिपथ बनाए रखने के लिए समायोजित करती है। पुनर्चक्रण की धीमी वृद्धि का प्रारंभिक पता लगाने से क्रशिंग कक्ष के भर जाने को रोका जा सकता है, जिससे स्थिर उत्पादन दर बनी रहती है। दूरस्थ निगरानी से ग्रेडेशन में परिवर्तन के समय प्रतिक्रिया का समय भी कम हो जाता है। हालाँकि कोई भी प्रौद्योगिकी अच्छी फीड अनुशासन की जगह नहीं ले सकती, डिजिटल नियंत्रण एक पाली में छोटे-छोटे नुकसानों को मापने योग्य दैनिक लाभ में बदल देती है।
प्रश्न
सुरक्षित खदान और धूल संबंधी अभ्यास के लिए कौन-से मानक मार्गदर्शन प्रदान करते हैं?
उत्तर: ओएसएचए (OSHA) और एएनएसआई (ANSI) कर्मचारी सुरक्षा तथा क्रशिंग उपकरणों तक पहुँच के लिए मशीन गार्ड्स को शामिल करते हैं। जहाँ ज्वलनशील धूल और उच्च सिलिका सामग्री विस्फोट या स्वास्थ्य जोखिम पैदा करती है, वहाँ एनएफपीए (NFPA) के दिशानिर्देश लागू होते हैं, जो अनुशासित सफाई प्रबंधन की माँग करते हैं। आईएसओ ९००१ (ISO 9001) उत्पादन लाइन के समग्र भाग में निरंतर गुणवत्ता प्रबंधन का समर्थन करता है। इन ढांचों का पालन करने से घटनाओं के संपर्क के जोखिम में कमी आती है और संयंत्र की उपलब्धता बनी रहती है। खरीद प्रक्रिया के दौरान अनुपालन की आवश्यकता निर्दिष्ट करने से कर्मियों और संचालन निरंतरता दोनों की सुरक्षा सुनिश्चित होती है।