
 EN
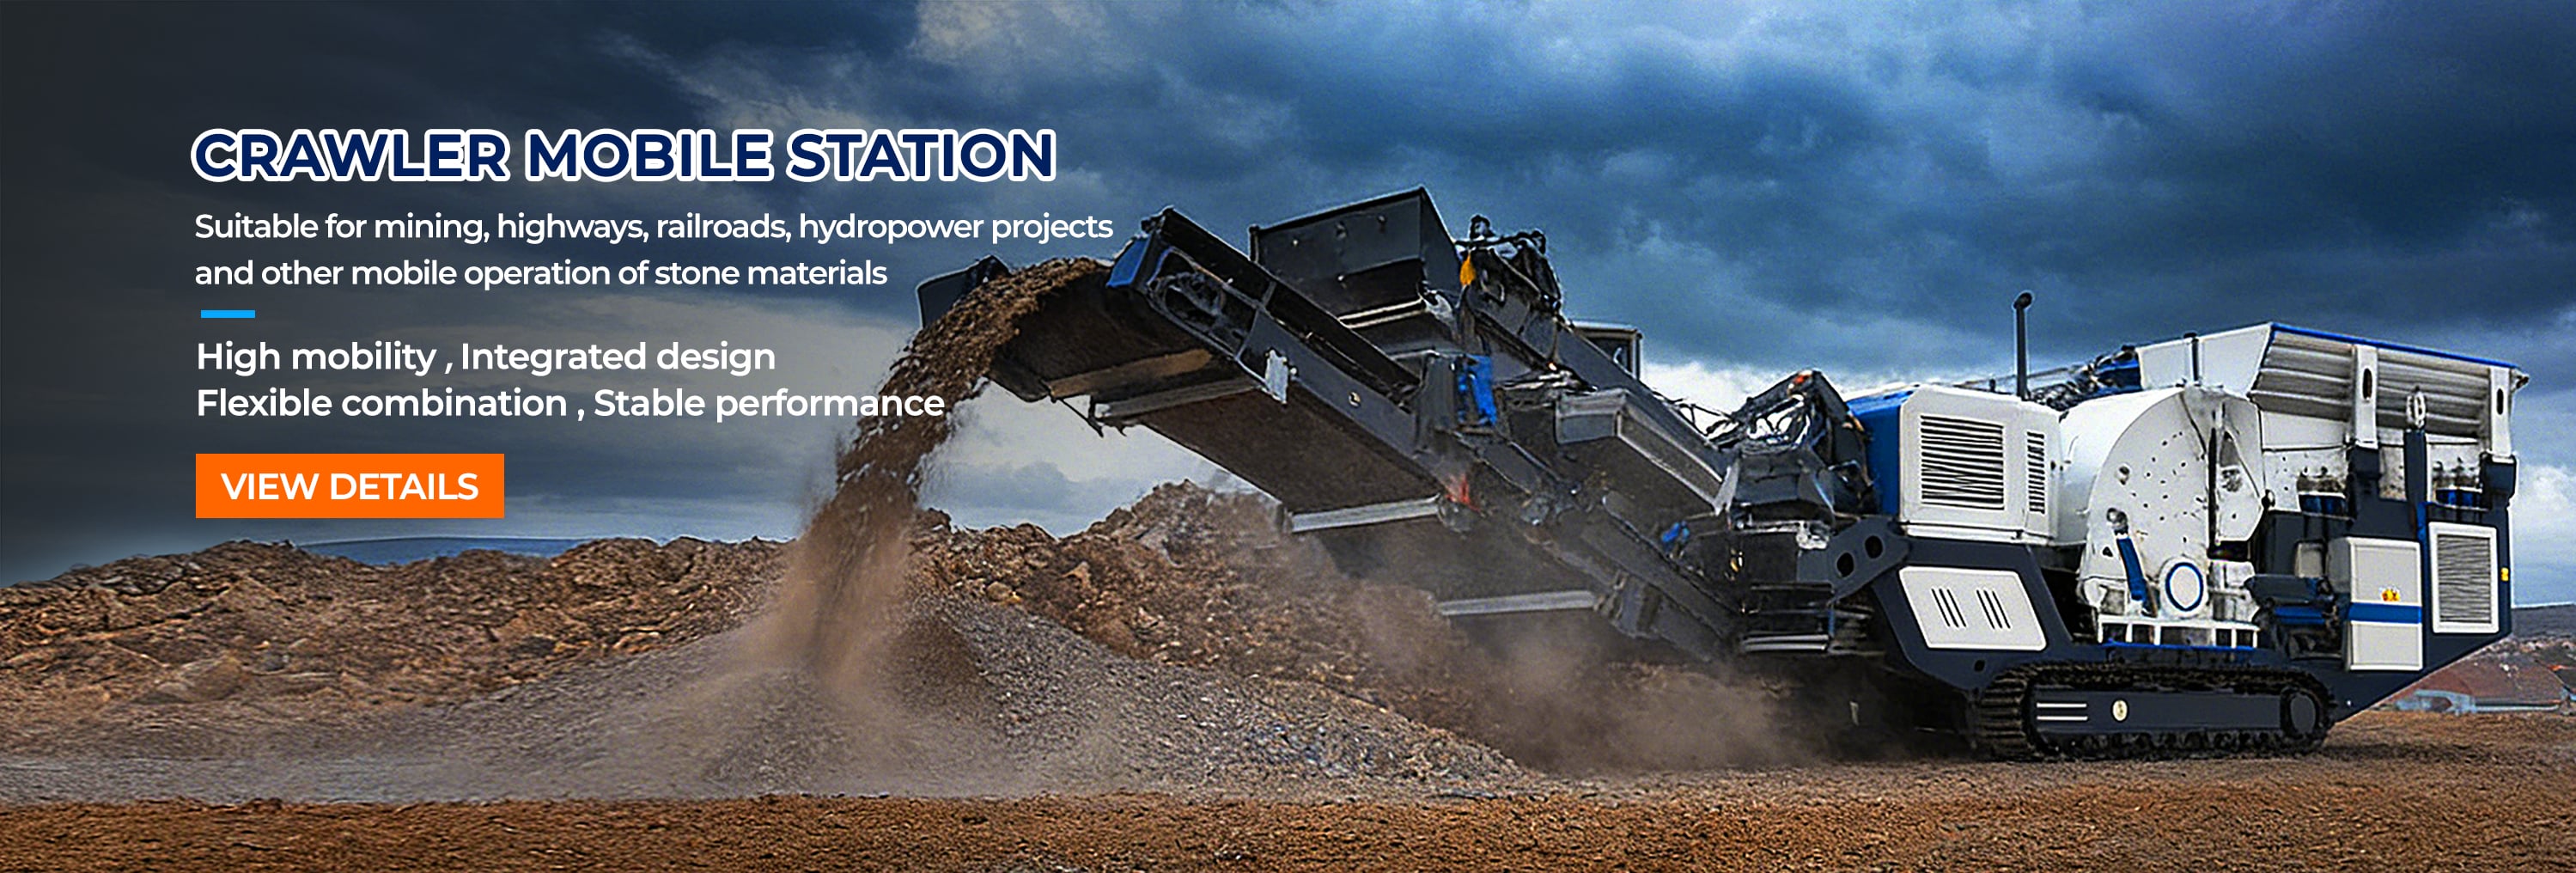
Le moderne operazioni di produzione di aggregati dipendono criticamente dalle tonnellate all’ora; la capacità di frantumazione in cava raramente è limitata dalla potenza nominale del frantoio, ma piuttosto da come l’intero circuito viene alimentato, vagliato e mantenuto. Molti siti possiedono già attrezzature performanti, ma perdono comunque produttività a causa di colli di bottiglia evitabili. Le indicazioni seguenti si concentrano sui parametri che gli operatori possono controllare ogni turno: disciplina sulle dimensioni dell’alimentazione, gestione della granulometria e pianificazione dei fermi. L’obiettivo è chiaro: movimentare una maggiore quantità di aggregati commercializzabili attraverso le stesse risorse fisse, senza ricorrere a costosi ampliamenti strutturali.
La gestione delle dimensioni dell’alimentazione definisce il tetto della capacità di elaborazione
Perché un’alimentazione eccessivamente grossolana ostruisce la camera di frantumazione
Le camere di frantumazione per cave sono progettate in base a una dimensione massima desiderata del prodotto, non a una semplice lista di desideri. Quando i massi superano l’apertura di alimentazione progettata, la camera si ostruisce invece di frantumare e compattare, causando picchi istantanei del carico sul motore e un crollo effettivo della produzione in tonnellate all’ora. La fisica è chiara: le rocce troppo grandi occupano volume nella camera senza essere ridotte, privando così il nastro di scarico dell’aggregato finito. Un alimentatore vibrante con sezione grizzly rimuove le frazioni fini prima del frantoio primario, proteggendo la camera e stabilizzando il rapporto di riduzione. Anche la durezza del materiale e il contenuto di silice determinano quanto aggressivamente la camera possa essere caricata. Un sopralluogo in cantiere che mappi la distribuzione delle dimensioni dell’alimentazione trasforma le ipotesi in una variabile controllabile.
Adattamento della dimensione dell’alimentazione al rapporto di riduzione
Nei circuiti di frantumazione per cave, il rapporto di riduzione — ossia il rapporto tra la dimensione del materiale in alimentazione e quella in scarico — determina il numero di stadi di frantumazione necessari a una linea produttiva. Spingere un singolo stadio oltre il suo rapporto ottimale comporta ricircolo e surriscaldamento della piastra rivestita, accelerando il consumo dei componenti soggetti ad usura. Una regola pratica prevede un rapporto di riduzione primario intorno a 4:1–6:1, affidando la fase di modellatura a un frantumatore conico secondario o a un frantumatore a impatto. I team EPC di Zhongyu Dingli eseguono sistematicamente uno studio di fattibilità prima di definire il numero definitivo di stadi, poiché una riduzione eccessiva in una sola stazione riduce la portata complessiva dell’intero impianto di frantumazione. Un margine moderato nel rapporto di riduzione a ogni stadio garantisce flessibilità in caso di variazioni nella granulometria del materiale in alimentazione.
Controllo della granulometria mediante ottimizzazione della vagliatura
Selezione del piano di vaglio e strategia degli aperti
Nella frantumazione in cava, il vibratore a grigliato occupa una posizione centrale per la produttività, poiché è la granulometria ciò che il mercato acquista effettivamente. Il numero di piani, la forma delle aperture e l’inclinazione determinano se gli aggregati rientrano in una fascia dimensionale vendibile oppure vengono ricircolati come scarto. Un vibratore a grigliato multi-piano 3YKQ, abbinato a maglie di dimensione corretta, mantiene stretta la distribuzione delle dimensioni delle particelle, aumentando la percentuale di prodotto conforme alle specifiche senza richiedere ulteriore energia di frantumazione. Gli operatori devono verificare mensilmente l’usura delle aperture, poiché le maglie allungate ampliano silenziosamente le dimensioni in uscita, riducendo il valore del prodotto. Un vibratore a grigliato ben regolato riduce il carico sui nastri trasportatori inviando a valle soltanto materiale già dimensionato, garantendo così l’affidabilità della bilancia a nastro.
Evitare l’accumulo di carico di ricircolo
Una frantumazione efficace in cava riduce al minimo la ricircolazione, il ladro silenzioso della produttività. Quando il materiale sotto misura del setaccio viene erroneamente reindirizzato al frantoio, l’impianto di frantumazione elabora la stessa roccia due volte, raddoppiando il consumo energetico per tonnellata e intasando la camera di frantumazione. Il bilanciamento in circuito chiuso, realizzato mediante una bilancia a nastro trasportatore e un sistema di controllo intelligente, consente ai team di individuare tempestivamente l’aumento progressivo del carico. Mantenere il carico di ricircolazione al di sotto del 20 percento circa mantiene potenza motore e costi operativi entro un intervallo ottimale, proteggendo contemporaneamente le scorte di ricambi.
Riduzione dei fermi attraverso la pianificazione della manutenzione
Strategia per i componenti usurabili e monitoraggio delle piastre di rivestimento
Nei impianti di frantumazione in cava, le fermate non programmate sono le ore più costose. L’usura delle piastre di rivestimento e dei rotori modifica la geometria della camera di frantumazione, e un rivestimento usurato riduce silenziosamente la produttività prima di cedere definitivamente. Un programma per i componenti soggetti a usura tiene traccia dello spessore in relazione alla tonnellata trattata, sostituendo i componenti durante finestre programmate anziché dopo un guasto. Tenere in magazzino i ricambi giusti in loco e pianificare le sostituzioni con i dati di messa in servizio riduce il tempo tra rilevamento del guasto e ripristino. Anche l’allineamento delle cinghie trasportatrici richiede pari attenzione, poiché una cinghia fuori pista disperde materiale e costringe a fermate non programmate.
Fermate programmate versus guasti reattivi
La manutenzione reattiva scambia un cuscinetto economico per una giornata di produzione persa. Una fermata programmata raggruppa la sostituzione dei rivestimenti, il controllo delle cinghie e l’ispezione del sistema di controllo della polvere in un’unica finestra controllata, spesso allineata alle norme OSHA e ANSI sui dispositivi di protezione delle macchine per garantire un accesso sicuro. Le linee guida NFPA sui sistemi antipolvere sono fondamentali dove il contenuto di silice è elevato, poiché le particelle infiammabili richiedono una pulizia accurata e disciplinata. Il periodo di recupero dell’investimento per un calendario di manutenzione viene solitamente recuperato con un solo guasto evitato, proteggendo sia la produzione sia il personale.
Risultati comprovati da una linea modulare per cave di granito
Contesto e divario di produttività
Questo scenario riflette una vera linea modulare in granito realizzata per un cliente nel Timor Est, dove una progettazione modulare in struttura d’acciaio da 50–500 TPH ha sostituito una costruzione tradizionale più lenta. Il contesto era un sito remoto, una disponibilità limitata di manodopera e la necessità di un avvio rapido. Il problema riscontrato era un basso tempo iniziale di funzionamento — l’assemblaggio manuale e il controllo insufficiente della dimensione degli alimenti riducevano fortemente la produzione di aggregati, ben al di sotto della capacità progettuale espressa in tonnellate all’ora. Fondazioni tradizionali in calcestruzzo avrebbero prolungato tale divario produttivo per mesi.
Soluzione adottata ed effetto misurabile
La soluzione adottata è stata un design modulare prefabbricato e containerizzabile, con assemblaggio in loco e un sistema integrato di controllo intelligente per l’alimentazione e la vagliatura, fornito nel quadro della qualità ISO 9001. Effetto misurabile: i tempi di installazione sono diminuiti di circa il 50 per cento e la manodopera di circa il 40 per cento rispetto a una costruzione tradizionale, consentendo alla linea di produzione di raggiungere la capacità produttiva obiettivo molto prima. Con una gestione disciplinata delle dimensioni dell’alimentazione e del controllo della granulometria, il circuito mantiene ora la produttività di frantumazione in cava nell’intervallo da 50 a 500 TPH. Il caso dimostra che i guadagni di portata derivano tanto dalla disposizione e dal controllo quanto dal frantoio stesso.
Massimizzare la produzione dipende meno dall’acquisto di macchinari più grandi e più dal funzionamento del circuito esistente in modo più efficiente. Il rispetto dei limiti dimensionali dell’alimentazione protegge la camera di frantumazione, il controllo della granulometria aumenta la percentuale di aggregati commercializzabili e la manutenzione programmata trasforma le ore perse in tonnellate orarie costanti. Per le operazioni che valutano una nuova linea, un sopralluogo sul sito e uno studio di fattibilità definiscono l’effettiva opportunità prima di impegnare capitali. Una frantumazione efficace in cava è innanzitutto una disciplina operativa e solo in secondo luogo una scelta hardware: è tale disciplina a generare, nel tempo, un’elevata produttività.
Domande frequenti
Domanda
Qual è il limite dimensionale dell’alimentazione che protegge la portata in un circuito di frantumazione?
Risposta: Un'alimentazione eccessiva rispetto all'apertura della camera causa il formarsi di archi e riduce le tonnellate all'ora. Mantenere la dimensione massima del materiale in ingresso pari o inferiore all'apertura progettata e pre-screenare le frazioni fini con un alimentatore vibrante a griglia. Un sopralluogo sul sito per mappare la distribuzione granulometrica identifica il vero limite operativo. Il controllo della dimensione dell'alimentazione è il fattore più efficace dal punto di vista dei costi per aumentare la portata, poiché protegge la camera di frantumazione e stabilizza il rapporto di riduzione senza richiedere nuovi investimenti in capitale.
Domanda
In che modo un setaccio vibrante migliora la gradazione degli aggregati?
Risposta: Un setaccio vibrante a più piani separa il materiale in fasce dimensionali molto precise, incrementando la percentuale di prodotto conforme alle specifiche. La forma corretta delle aperture e l'inclinazione adeguata riducono la dispersione di frazioni fini verso circuiti errati, evitando così il loro ricircolo. Una frantumazione efficace in cava dipende dall'accoppiamento tra setaccio e alimentazione controllata, affinché il circuito produca aggregati commercializzabili già al primo passaggio. Controlli mensili della maglia impediscono che le aperture si allunghino silenziosamente, causando un aumento indesiderato della dimensione in uscita e una conseguente riduzione del valore del prodotto.
Domanda
Perché la manutenzione programmata è preferibile alla riparazione reattiva?
Risposta: I guasti reattivi scambiano un componente economico con una giornata di produzione persa. Un fermo programmato raggruppa la sostituzione dei rivestimenti, il controllo delle cinghie e l'ispezione della polvere in una finestra controllata. Monitorare lo spessore dei componenti soggetti a usura rispetto alla tonnellata programmati consente di effettuare le sostituzioni prima del guasto, riducendo i tempi di ripristino. Allineare i lavori agli standard OSHA e ANSI per l'accesso migliora anche la sicurezza. Il periodo di recupero dell'investimento per un calendario di manutenzione viene spesso recuperato con un singolo fermo evitato.
Domanda
I sistemi di controllo intelligenti possono aumentare le tonnellate all'ora?
Risposta: Sì. Un sistema di controllo intelligente legge le bilance della cinghia trasportatrice e il carico dello screening, quindi regola la velocità dell'alimentatore e le aperture per mantenere bilanciato il circuito. Il rilevamento precoce del fenomeno di ricircolo graduale impedisce il sovraccarico della camera di frantumazione, garantendo una portata costante. Il monitoraggio remoto accorcia inoltre i tempi di intervento quando la granulometria subisce variazioni. Sebbene nessuna tecnologia possa sostituire una buona disciplina nell'alimentazione, il controllo digitale trasforma piccole perdite accumulate durante un turno in guadagni giornalieri misurabili.
Domanda
Quali norme guidano le pratiche sicure nelle cave e nella gestione della polvere?
Risposta: OSHA e ANSI coprono la sicurezza dei lavoratori e le protezioni delle macchine per l’accesso agli impianti di frantumazione. Le linee guida NFPA si applicano là dove la polvere combustibile e l’elevato contenuto di silice creano rischi di esplosione o danni alla salute, richiedendo un’accurata pulizia degli ambienti. ISO 9001 supporta una gestione della qualità coerente lungo tutta la linea di produzione. L’applicazione di questi quadri normativi riduce l’esposizione a incidenti e garantisce la disponibilità dell’impianto. Specificare la conformità durante le fasi di approvvigionamento tutela sia il personale sia la continuità operativa.