
 EN
Dobrze zaplanowana agregatowa elektrownia kruszarkowa zaczyna się długą chwilę przed tym, jak stal dotknie gruntu. Układ, typ obwodu oraz strategia przesiewania decydują o tym, czy linia spełnia wymagane uziarnienie przy nominalnej wydajności, czy też zawiesza się w rzeczywistych warunkach kamieniołomu. Inżynierowie procesowi muszą traktować projekt elektrowni jako system, a nie jako listę maszyn. Nieudane wcześniejsze decyzje zwiększają koszty eksploatacji przez cały okres użytkowania aktywów i zmniejszają zwrot z inwestycji, dlatego fazie konfiguracji należy poświęcić taką samą staranność jak doborowi sprzętu.
Badania terenowe i planowanie przepływu procesowego
Charakterystyka materiału zasilającego
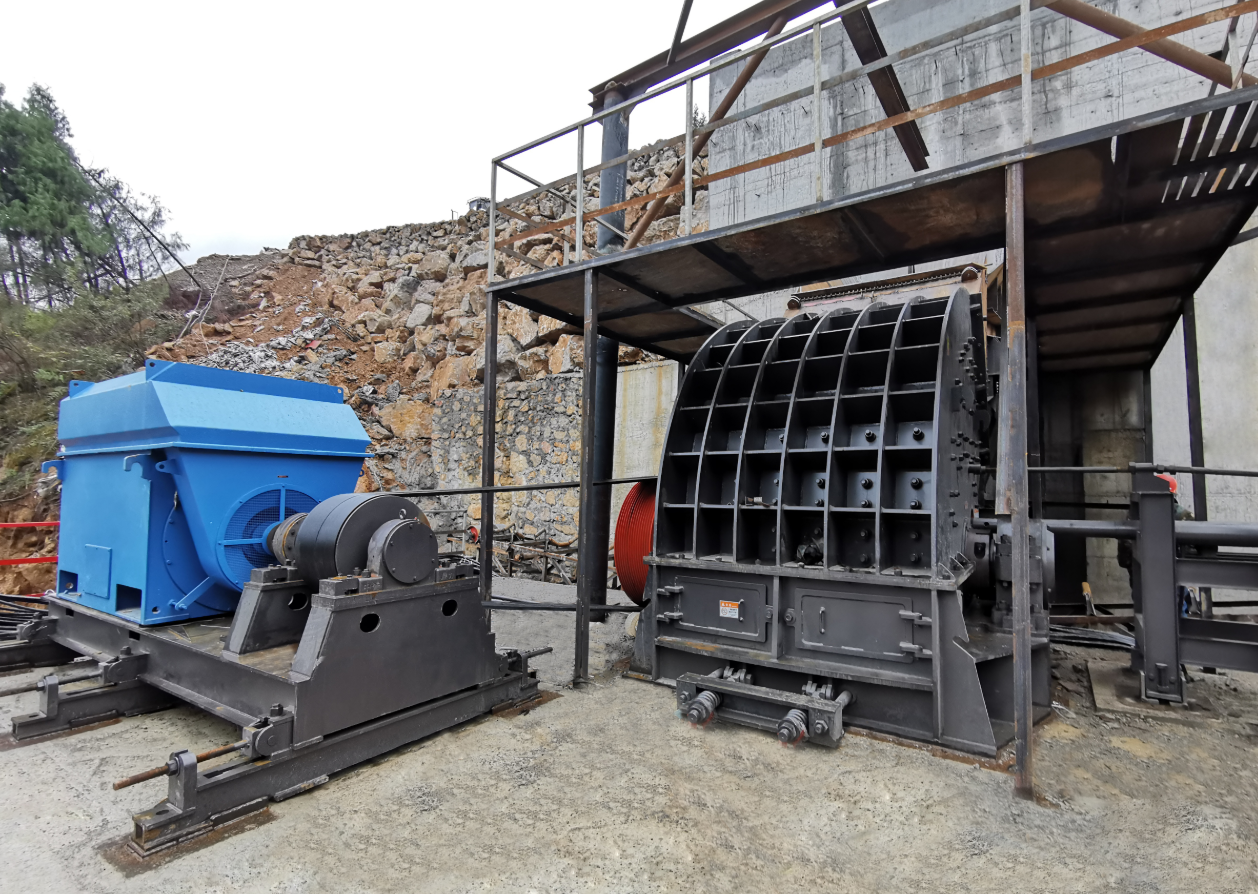
Pierwszym krokiem w każdym projekcie elektrowni do kruszenia materiałów jest badanie terenu, które określa twardość skały do zasilania, zawartość krzemionki oraz wilgotność. Linia do produkcji żwiru w Renshou w prowincji Syczuan, przetwarzająca 600 ton na godzinę (TPH) skały górskiej, wykorzystała ciężkoobciążoną młotkową maszynę do kruszenia PCZ1615 po potwierdzeniu poziomu ścieralności w trakcie badań terenowych. Dostosowanie wirnika i płyty obudowy do twardości materiału chroni części podlegające zużyciu, zapewnia stabilny stosunek redukcji oraz stałą wydajność wynoszącą 600 TPH przy dłuższych odstępach między wymianami części zużywanych. Wilgotne materiały zasilające wpływają również na skuteczność sortowania, dlatego badania rdzeni wiertniczych i pobieranie próbek wilgotności powinny być częścią tego samego badania. Badanie terenowe powinno także uwzględniać rozkład wielkości ziaren materiału zasilającego oraz indeks ścieralności, ponieważ oba te parametry mają wpływ na dobór płyty obudowy i wirnika dla kruszarki pierwszego stopnia.
Cele wydajnościowe i doboru pojemności
W przypadku każdej agregatowej elektrowni zgniatającej do doboru pojemności niezbędne jest przeprowadzenie studium wykonalności, które określa docelową wydajność w tonach na godzinę oraz wymagane rozmiary frakcji wyjściowych. Linia produkcyjna granitu w Xichang osiąga wydajność 250–300 TPH w pięciu frakcjach produktu o rozmiarach od 1–5 mm do 26–31 mm. Zbyt duża (nadmiernie wymiarowana) żądza lub młotek uderzeniowy powoduje marnowanie środków inwestycyjnych, podczas gdy zbyt mała (niedowymiarowana) wymusza obieg zwrotny materiału, co zwiększa koszty eksploatacji. Pojemniki buforowe oraz inteligentne systemy sterowania wspomagają równoważenie obciążenia między poszczególnymi stopniami procesu oraz łagodzą wahania ilości materiału dopływowego. Maksymalne zapotrzebowanie godzinne różni się od średniej dziennej wydajności w tonach, dlatego projekt powinien uwzględniać wymiarowanie pierwszego stopnia z uwzględnieniem buforowania, a stopni końcowych – z uwzględnieniem stanu ustalonego.
Obwód zgniatania otwarty vs zamknięty
Kiedy wybrać obwód otwarty
Obwód otwarty w zakładzie do kruszenia surowców przekazuje materiał zmielony bezpośrednio do kolejnego etapu, bez powrotu nadmiernie dużych frakcji. Takie ułożenie jest odpowiednie dla pierwszego stopnia kruszenia, gdzie rozmiar materiału wejściowego jest duży, a dopuszczalne odchylenia w uziarnieniu końcowym są stosunkowo luźne. Układy otwarte skracają długość taśm transportowych i upraszczają wprowadzanie instalacji do eksploatacji, co obniża początkowe nakłady inwestycyjne (capex) na oddalonych lub modułowych stanowiskach przetwarzających jednorodną skałę. Unikaj obwodów otwartych, gdy specyfikacja produktu wymaga ścisłej i powtarzalnej klasy uziarnienia.
Obwód zamknięty dla ścisłego uziarnienia
Zamknięty obwód w zakładzie do kruszenia surowców przekierowuje nadmiarowo duże frakcje ponownie przez sita wibracyjne, co zapewnia węższy rozkład wielkości cząstek. Gdy specyfikacja wymaga spójnej frakcji kruszywa do betonu lub asfaltu, zamknięty obwód kontroluje uziarnienie w wąskich przedziałach. Kompromisem jest dodatkowe zużycie mocy silników oraz większe zużycie powierzchni roboczych sit, ale zwrot z inwestycji przejawia się w wyższej wartości produktu końcowego i mniejszej liczbie odrzutów. Skuteczność sitowania oraz obciążenie obwodu cyrkulacyjnego należy uwzględnić w modelowaniu, aby prawidłowo dobrać parametry obwodu. Dobór odpowiedniej średnicy otworów na płycie sita oraz zapewnienie wysokiej skuteczności sitowania pozwalają utrzymać obciążenie obwodu cyrkulacyjnego poniżej trzydziestu procent świeżego dopływu. Poprawnie dostrojony obwód obniża także koszty cyrkulacji, ponieważ mniejsza ilość nadmiarowo dużych frakcji do przepompowania pozwala oszczędzić energię napędu taśmociągów oraz wydłużyć żywotność powierzchni roboczych sit w całym układzie kruszenia, co zmniejsza liczbę interwencji serwisowych.
Etapy sitowania i kontrola uziarnienia
Układ wielopłytowych sit wibracyjnych
W agregatowej elektrowni kruszarkowej wielopiętrowe sita wibracyjne dzielą strumień materiału na kilka frakcji w jednym przejściu, co jest kluczowe dla kontroli uziarnienia. Umieszczenie sit typu 2YKZ lub 3YKQ po stożkowej kruszarce wtórnej umożliwia zaprojektowanie elektrowni tak, aby uzyskać wiele rozmiarów wydawanych frakcji bez konieczności stosowania dodatkowych kruszarek. Rozmiar otworów sita, nachylenie oraz częstotliwość drgań muszą być dopasowane do docelowej wielkości cząstek, aby uniknąć zatykania i przenoszenia materiału między piętрамi. Środki poliuretanowe zmniejszają zacinanie się drobnych frakcji. Regularna kontrola stanu sit oraz prawidłowe napięcie pięter zapewniają ostre oddzielenie frakcji, podczas gdy dobrze określony zakres wielkości materiału dopływowego przed etapem sitowania chroni ten etap przed przeciążeniem.
Komora kruszenia i dopasowanie stopnia redukcji
Każda komora kruszenia ma optymalny stosunek redukcji związany z rozmiarem materiału do kruszenia i profilem płyt wyłożeniowych. Młot kruszący doskonale nadaje się do wapienia, podczas gdy kruszarka uderzeniowa lepiej radzi sobie z skałami abrazyjnymi, zapewniając lepszy kształt ziaren. Dostosowanie komory do twardości materiału pozwala uzyskać produkt o kształcie zbliżonym do sześcianu oraz zmniejsza obciążenie urządzeń situjących w kolejnych etapach procesu, co poprawia całkowitą wydajność zakładu i wydłuża żywotność części zamiennych w całej linii produkcyjnej. Zasyp blokujący (choke feeding) oraz równomierne rozprowadzanie materiału chronią komorę kruszenia przed nieregularnym zużyciem. Ustawienie odległości między ściankami w punkcie zamknięcia (closed-side gap) zgodnie z docelowym rozmiarem wyjściowym zapobiega nadmiernemu kruszeniu i oszczędza moc silnika na każdym etapie.
Przepływ materiału, kontrola pyłu oraz wprowadzanie do eksploatacji
Trasy taśmociągów i projekt zbiorników
Przepływ materiału w zakładzie z agregatowym młynem zderzeniowym zależy od geometrii pojemnika i trasy taśmy transportowej, która unika długich podnoszeń oraz ostrych przejść. Niewłaściwie zaprojektowany pojemnik powoduje tworzenie się mostów, co zatrzymuje linię produkcyjną; dlatego badania terenowe powinny obejmować modelowanie procesu opróżniania. Kontrola pyłu w punktach przeładunku, zgodnie z wytycznymi NFPA i OSHA, chroni pracowników oraz zmniejsza nakłady pracy związane z czyszczeniem zakładu mielenia. Zamknięte kanały przeładunkowe oraz dobrana prędkość taśmy ograniczają zarówno pył, jak i hałas. Prędkość i szerokość taśmy oblicza się na podstawie maksymalnego przepływu materiału, a kanały przeładunkowe nachyla się tak, aby strumień materiału pozostawał wyśrodkowany.
Plan uruchomienia i konserwacji EPC
Dostawa EPC obejmuje dobór sprzętu, projektowanie procesu, instalację i uruchomienie w ramach jednego kontraktu, co skraca okres zwrotu inwestycji. Plan konserwacji oparty na zapasie części zużywających się oraz zaplanowanych przeglądach zapewnia wysoką gotowość. Fabryki zarządzane zgodnie ze standardem ISO 9001 oraz maszyny wyposażone w zabezpieczenia zgodne z normą ANSI dają zespołom zakupowym pewność co do długoterminowych kosztów eksploatacji oraz zgodności z wymogami bezpieczeństwa podczas ciągłej pracy. Szkolenia operatorów oraz inteligentna tablica kontrolna systemu sterowania przekształcają dane z etapu uruchomienia w codzienne korzyści w postaci wydłużonego czasu działania.
Dobrze zaprojektowana instalacja przyczynia się do równowagi między wyborem obwodu, etapami sitowania oraz przepływem materiału a nakładami inwestycyjnymi i kosztami eksploatacji. Profesjonalnie zaprojektowana instalacja do kruszenia kruszyw zapewnia stabilną uziarnienie, kontrolowany pył oraz niezawodny przepływ od pierwszego dnia uruchomienia.
Najczęściej zadawane pytania
Pytanie
Co decyduje o tym, czy instalacja do kruszenia kruszyw powinna działać w obwodzie otwartym czy zamkniętym?
Odpowiedź: Wybór obwodu zależy od wymaganej dokładności uziarnienia oraz wartości produktu. Obwody otwarte nadają się do etapów wstępnych z luźnymi tolerancjami i niższymi nakładami inwestycyjnymi (capex), przesyłając materiał dalej bez recyrkulacji. Obwody zamknięte przekierowują nadmiarowo uziarniony materiał przez sita wibracyjne, co zapewnia ścisłe kontrolowane uziarnienie stosowane np. w betonie lub mieszankach asfaltowych. Inżynierowie porównują dodatkową moc silników i zużycie urządzeń z wyższą ceną końcowego produktu. Przed doborem sprzętu przeprowadza się audyt terenowy oraz analizę wykonalności, aby potwierdzić optymalny kompromis.
Pytanie
Ile etapów sortowania jest potrzebnych do ścisłej kontroli uziarnienia?
Odpowiedź: Większość linii produkcyjnych kruszyw wykorzystuje od dwóch do trzech etapów sortowania w celu oddzielenia frakcji drobnej, średniej i grubej. Sito podstawowe po drugim młynie usuwa gotowy produkt, podczas gdy sito w obwodzie zamkniętym przekierowuje nadmiarowo uziarniony materiał na ponowne przetworzenie. Wielopiętrowe sita wibracyjne pozwalają na jednoczesne rozdzielenie kilku frakcji w jednym przejściu, co redukuje złożoność układu taśmociągów. Liczba pięter zależy od specyfikacji produktu; najczęściej stosuje się konstrukcje 3YKQ lub 2YKZ dla trzech do pięciu frakcji.
Pytanie
Który typ kruszarki nadaje się do skał abrazyjnych a który do miękkich skał?
Odpowiedź: Twardość materiału i zawartość krzemionki decydują o wyborze kruszarki. Kruszarki młotkowe oraz ciężkie kruszarki młotkowe nadają się do wapienia i materiałów o umiarkowanej abrazji, zapewniając wysoki stopień redukcji w jednej fazie. Kruszarki uderzeniowe radzą sobie lepiej z twardszymi, abrazyjnymi skałami i zapewniają lepszy kształt ziaren. Kruszarki stożkowe są szczególnie skuteczne w obwodach trzeciorzędowych (tercji) z zamkniętą pętlą, produkując kruszywo o kształcie kostkowym. Dostosowanie komory kruszącej i płyt wykładzinowych do twardości skały chroni części zużywające się i stabilizuje stosunek redukcji w całym procesie produkcyjnym.
Pytanie
Czy kontrolę pyłu i hałasu można zintegrować w układzie zakładu?
Odpowiedź: Tak. Kontrola pyłu rozpoczyna się w punktach przeładunku przy użyciu zamkniętych taśmociągów, systemów natryskowych oraz filtrów workowych dobranych do przepustowości. Kontrola hałasu obejmuje tłumione wykładziny w komorach zbiorczych, buforowe odstępy oraz ekranowane obudowy. Wskazówki NFPA kierują działaniami z zakresu bezpieczeństwa elektrycznego i zapobiegania wybuchom pyłu, podczas gdy oczekiwania OSHA chronią pracowników przed narażeniem na szkodliwe czynniki. Wbudowanie tych rozwiązań w układ zagospodarowania terenu już na etapie badań terenowych pozwala uniknąć kosztownych modyfikacji późniejszych oraz wspiera zgodność z zasadami zrównoważonego górnictwa i wymogami społeczności lokalnej.
Pytanie
Co zespół zakupów powinien zweryfikować w trakcie wprowadzania instalacji do eksploatacji?
Odpowiedź: Zweryfikować uziarnienie zgodnie ze specyfikacją produktu, stosując próbki wielkości materiału odprowadzanego z każdej sekcji sita wibracyjnego. Potwierdzić, że przepustowość osiąga nominalną wartość w tonach na godzinę przy ciągłym zasilaniu. Przeprowadzić kontrolę części zużywających się, rozmieszczenia osłon zgodnie z normą ANSI oraz alarmów inteligentnego systemu sterowania. Przejrzeć plan konserwacji, stan zapasowych części zamiennych oraz dokumenty przekazania od wykonawcy EPC. Zorganizowana lista kontrolna wprowadzania do eksploatacji zabezpiecza zwrot z inwestycji oraz skraca okres zwrotu nakładów po uruchomieniu.