
 EN
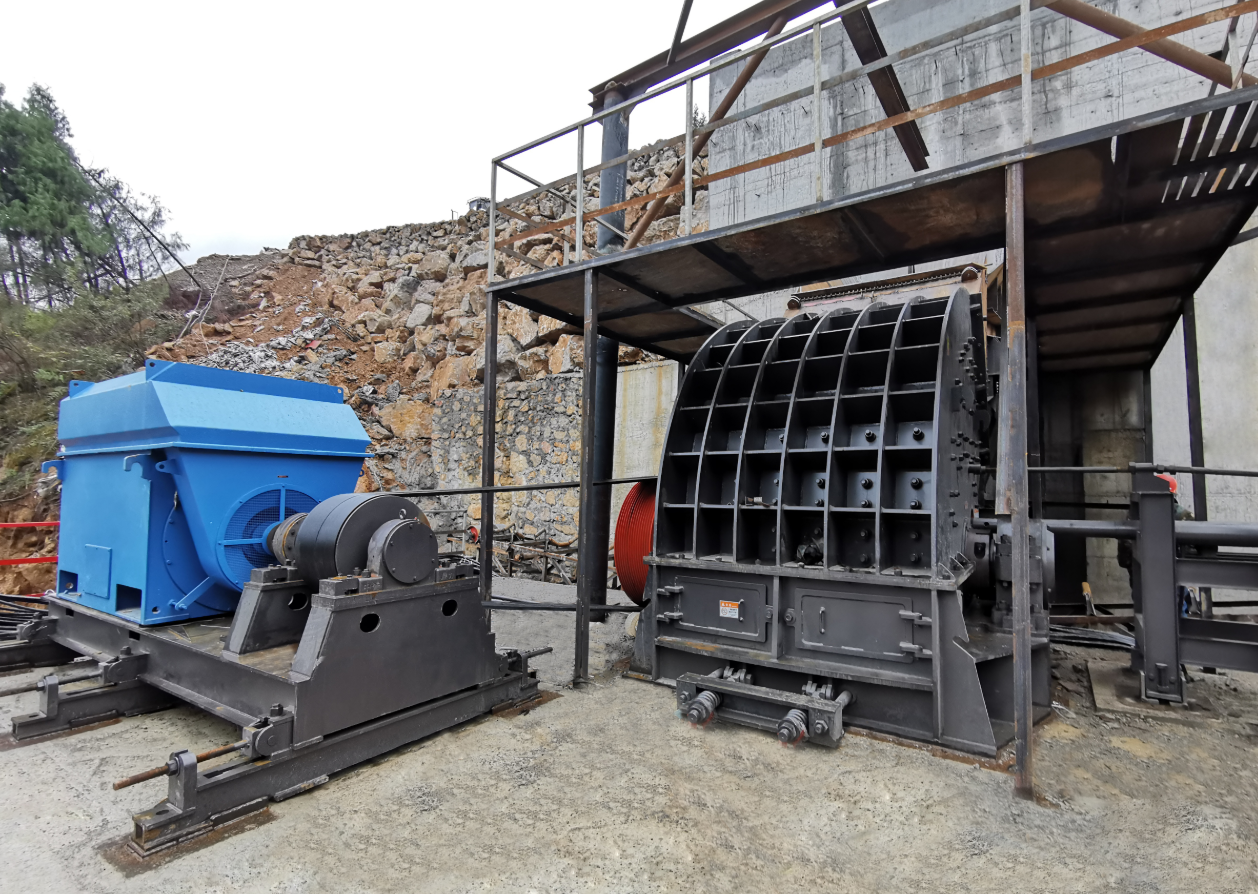
優れた骨材用クラッシャー設備の計画は、鋼材が現場に搬入されるずっと前から始まります。設備の配置、回路方式、および篩分け戦略が、定格処理能力において仕様通りの粒度分布を達成できるか、あるいは実際の採石場条件下で処理が滞るかを決定づけます。プロセスエンジニアは、設備設計を単なる機器の羅列ではなく、全体として機能するシステムとして捉える必要があります。初期段階での不適切な判断は、設備の全寿命にわたって運転コストを押し上げ、投資収益率(ROI)を低下させます。そのため、構成設計段階には、機器選定と同程度の厳密さが求められます。
現地調査およびプロセスフローの計画
供給原料の特性評価
あらゆる一次破砕プラントプロジェクトにおいて、最初のステップは、原料岩石の硬度、シリカ含有量、水分量を把握するための現地調査です。四川省仁寿県で操業中の crushed-stone(砕石)ラインでは、山岳岩を時量600トン(TPH)で処理しており、現地調査で摩耗性が確認された後、PCZ1615型頑丈なハンマーコンクラッシャーが採用されました。ローターやライナープレートの材質を原料の硬度に合わせることで、消耗部品の保護が図られ、還元比の安定化と、より長い消耗部品交換間隔を実現し、安定した時量600トンの出力を達成しました。また、湿った原料は篩分け効率にも影響を与えるため、ドリルコア試験および水分量サンプリングも同様の調査に含める必要があります。さらに、原料の粒度分布および摩耗性指数も調査で記録すべき項目であり、これらは一次破砕機のライナープレートおよびローター仕様を決定する上で重要な要素となります。
処理能力目標および設備規模の設定
あらゆる総合式砕石プラントにおいて、処理能力の設計は、目標時産出量(t/h)および所要排出粒度を定める実現可能性調査から始まります。西昌市の花崗岩生産ラインでは、1~5 mmから26~31 mmまでの5種類の製品サイズ帯を対象に、時産出量250~300 tを実現しています。顎砕機やインパクト砕機の能力を過大に設定すると設備投資が無駄になり、逆に過小に設定すると再循環が発生し、運転コストが上昇します。サージバイン(一時貯留槽)およびスマート制御システムを導入することで、各工程間の負荷バランスを最適化し、原料供給の変動を吸収できます。時間単位のピーク需要と1日平均の処理量は異なるため、一次工程はサージ対応能力を基準に設計し、仕上げ工程は定常運転を前提に設計する必要があります。
開放系 vs 閉回路式砕石プロセス
開放系を採用すべきケース
集合破砕プラントにおけるオープンサーキットでは、 oversized(サイズが大きい破砕物)を再粉砕せずに次の工程へ直接送られます。この構成は、原料の粒径が大きく、最終的な粒度規格が緩い一次破砕プラントに適しています。オープンレイアウトはコンベアベルトの長さを短縮し、据付作業を簡素化するため、均質な岩石を処理する遠隔地やモジュール式設計の現場において初期投資(CAPEX)を低減できます。ただし、製品仕様で厳密で再現性の高い粒度帯が求められる場合は、オープンサーキットを避けてください。
粒度規格が厳しい場合のクローズドサーキット
集合材破砕プラント内に閉ループ回路を設けると、 oversized(規格外の大きな粒子)が振動篩を再び通過し、より均一な粒度分布が得られます。コンクリートやアスファルト用に一定品質の集合材が求められる場合、この閉ループにより、級配(粒度分布)を狭い範囲内に厳密に制御できます。ただし、モーターの追加消費電力が増し、篩面の摩耗も大きくなるというトレードオフがあります。一方で、投資対効果は高付加価値製品の実現と不良品の削減という形で明確に現れます。閉ループの適切な規模設計には、篩選効率と循環負荷の正確なモデリングが不可欠です。適切な篩面開口径を選定し、高い篩選効率を維持することで、循環負荷を新規供給量の30%未満に抑えることができます。また、良好に調整された閉ループは、循環量の低減によりコンベアの動力消費を抑え、全破砕回路における篩面の寿命を延ばし、保守作業の頻度も低下させます。
篩選工程と級配制御
多段振動篩の配置
集合破砕プラント内では、多段振動篩(マルチデッキ・バイブレーティング・スクリーン)が一次処理で原料を複数の粒度帯に分級し、これが粒度管理の核となる。二次円錐破砕機の直後に2YKZまたは3YKQ型の多段篩を配置することで、追加の破砕機を用いずに複数の排出粒径を実現できる。篩孔径、篩面傾斜角、振動周波数は、目標とする粒子サイズに合わせて最適化する必要があり、目詰まりや段間の混入(キャリーオーバー)を防ぐ。微粒子帯の分級では、ポリウレタン製篩面材が目詰まり(ペギング)を低減する。定期的な篩面点検と適切な張力調整により分級精度を維持し、また上流側での供給粒径範囲を明確に管理することで、篩分工程への過負荷を防止する。
破砕チャンバーと還元比のマッチング
各破砕チャンバーには、供給される原料の粒度やライナープレートの形状に応じた最適な還元比があります。ハンマーコンプレッサーは石灰岩の処理に優れており、インパクトコンプレッサーは磨耗性の高い岩石をより良好な形状で破砕できます。原料の硬度に応じて適切なチャンバーを選定することで、製品の立方体形状が保たれ、下流の篩分け工程への負荷が軽減されます。その結果、全体のプラント処理能力が向上し、生産ライン全体における消耗部品の寿命も延びます。チャンバーへの「チョークフィード(満充填供給)」および均一な供給は、偏摩耗からチャンバーを守ります。また、閉側ギャップを目標排出粒度に合わせて設定することで、過剰破砕を防ぎ、各段階でのモーター消費電力を節約できます。
原料の流れ、粉塵制御、および試運転
コンベアのルーティングとホッパー設計
集約型クラッシャー工場における材料の流れは、ホッパーの形状およびコンベアベルトのルーティングに依存しており、長距離の揚重や急な方向転換を避けなければなりません。形状が不適切なホッパーでは「ブリッジング」が発生し、生産ラインが停止してしまうため、現場調査では排出口からの材料流出挙動(ドローダウン)をモデル化する必要があります。転送ポイントにおける粉塵対策は、NFPAおよびOSHAの基準を踏まえて実施され、作業員の安全確保とクラッシャー工場内の清掃作業負荷低減に寄与します。密閉型の転送シュートおよび最適化されたベルト速度により、粉塵と騒音の両方を抑制できます。ベルトの速度および幅は、最大材料流量に基づいて算出され、転送シュートの角度は、材料の流れがベルト中央に保たれるよう設計されます。
EPC工事の試運転および保守計画
EPC納入サービスでは、機器選定、工程設計、据付および試運転を一括契約で提供するため、投資回収期間を短縮できます。摩耗部品の在庫管理と定期点検を軸とした保守計画により、設備稼働率を高水準に維持します。ISO 9001認証工場での製造およびANSI規格に基づく安全ガード付き機械は、調達担当者が連続運転時の長期的な運用コストや安全性の確保に対して信頼を持つうえで重要な要素です。また、オペレーター向けの教育プログラムとスマート制御システムのダッシュボードを活用することで、試運転時に得られたデータを日常的な稼働率向上へと確実に結びつけます。
優れたプラント設計とは、回路方式の選択、篩分け段階、原料の流れといった技術的要件を、初期投資額および運用コストとバランスよく調整することです。適切に設計・構築された骨材用粉砕プラントは、試運転初日から安定した粒度分布、制御された粉塵発生、そして信頼性の高い処理能力を実現します。
よくあるご質問
質問
骨材用粉砕プラントにおいて、オープン回路方式とクローズド回路方式のどちらを採用すべきかを決定する要因は何ですか?
回答:回路方式の選択は、必要な粒度分布の厳密度および製品価値に応じて決定されます。オープン回路は、許容範囲が緩く初期投資(CAPEX)が抑えられる一次工程に適しており、素材を再循環させずに前工程へ送り出します。一方、クローズド回路では、振動篩を用いて oversized( oversized:規定より粗い粒子)を再循環させ、コンクリートやアスファルト用骨材など、より厳密な粒度制御を実現します。エンジニアは、追加のモーター動力および摩耗増加と、高単価製品による収益性向上とのバランスを慎重に検討します。最終的な機器選定に先立ち、現場調査および実現可能性調査(フィージビリティスタディ)を実施し、最適なバランスを確認します。
質問
粒度分布の厳密な制御には、何段階の篩分けが必要ですか?
回答:ほとんどの骨材生産ラインでは、細粒・中粒・粗粒の各級分を分離するために、2~3段階の篩分け工程を採用しています。二次破砕機直後の一次篩では、完成品を除去し、クローズドループ式の篩ではoversizedを再循環させます。多層振動篩(マルチデッキ)を用いれば、一度の通過で複数の級分を同時に分離でき、コンベア系統の構成を簡素化できます。デッキ数は製品仕様に応じて決定され、3~5級分の分離には、一般的に3YKQ型または2YKZ型の多層篩が使用されます。
質問
どのタイプの破砕機が、摩耗性の高い岩石と軟らかい岩石のそれぞれに適していますか?
回答:原料の硬度とシリカ含有量が破砕機選定の主な要因です。ハンマーミルおよびヘビーハンマーミルは、石灰岩や中程度の摩耗性を有する岩石に適しており、1段階で高い減容比を実現します。インパクト破砕機は、より硬く摩耗性の高い岩石に対応でき、粒形も良好です。コンウォール破砕機は、立方体形状の製品を得るための第3段階閉回路に最適です。岩石の硬度に応じて破砕チャンバーおよびライナープレートを選定することで、消耗部品の保護と生産ライン全体における安定した減容比の維持が可能になります。
質問
粉塵および騒音対策を工場配置に組み込むことは可能ですか?
回答:はい。粉塵対策は、転送ポイントにおいて密閉型コンベア、スプレー装置、および処理能力に応じて設計されたバッグハウス集塵装置を導入することから始まります。騒音対策には、減衰材を施したホッパライナー、距離による緩衝、および遮音囲いを採用します。電気安全および粉塵爆発防止についてはNFPAのガイドラインを、作業員の暴露防止についてはOSHAの要求事項をそれぞれ遵守します。これらの対策を現地調査段階で敷地配置に組み込むことで、高額な後付け工事を回避し、グリーンマインおよび地域社会への配慮を実現する運用を支援します。
質問
納入検収時に調達チームが確認すべき項目は何ですか?
回答:各振動篩の排出物サンプルを用いて、製品仕様書に定める粒度分布(グラデーション)が満たされているかを確認します。連続給料条件下で、設計通りのトン/時(t/h)の処理能力が達成されているかも検証します。また、摩耗部品の状態、ANSI規格に基づく保護カバーの設置状況、スマート制御システムのアラーム機能も点検します。さらに、保守計画、予備部品の在庫状況、EPC事業者からの引渡し関連文書も確認します。体系的な納入検収チェックリストを活用することで、投資回収率の確保と、操業開始後の投資回収期間の短縮が可能になります。