
 EN
ایک اچھی طرح منصوبہ بند مِلّی کرشنر پلانٹ کا آغاز اس سے کہیں زیادہ پہلے ہوتا ہے جب کہ فولاد زمین پر نہیں ٹکرایا گیا ہوتا۔ لی آؤٹ، سرکٹ کی قسم اور اسکریننگ کی حکمت عملی طے کرتی ہے کہ لائن درجہ بندی کے معیارات کو ریٹڈ تھروپُٹ پر پورا کرتی ہے یا حقیقی کوئری کی حالتوں میں بند ہو جاتی ہے۔ عملی انجینئرز کو پلانٹ کے ڈیزائن کو ایک نظام کے طور پر دیکھنا چاہیے، نہ کہ مشینوں کی فہرست کے طور پر۔ غلط ابتدائی فیصلے پورے اثاثے کی عمر بھر آپریٹنگ لاگت بڑھا دیتے ہیں اور سرمایہ کاری پر منافع کو کم کر دیتے ہیں، اس لیے ترتیب کے مرحلے میں اُپکرنش کے انتخاب کے برابر سختی اور درستگی کی ضرورت ہوتی ہے۔
سائٹ سروے اور عملی بہاؤ کی منصوبہ بندی
فیڈ مواد کی خصوصیات
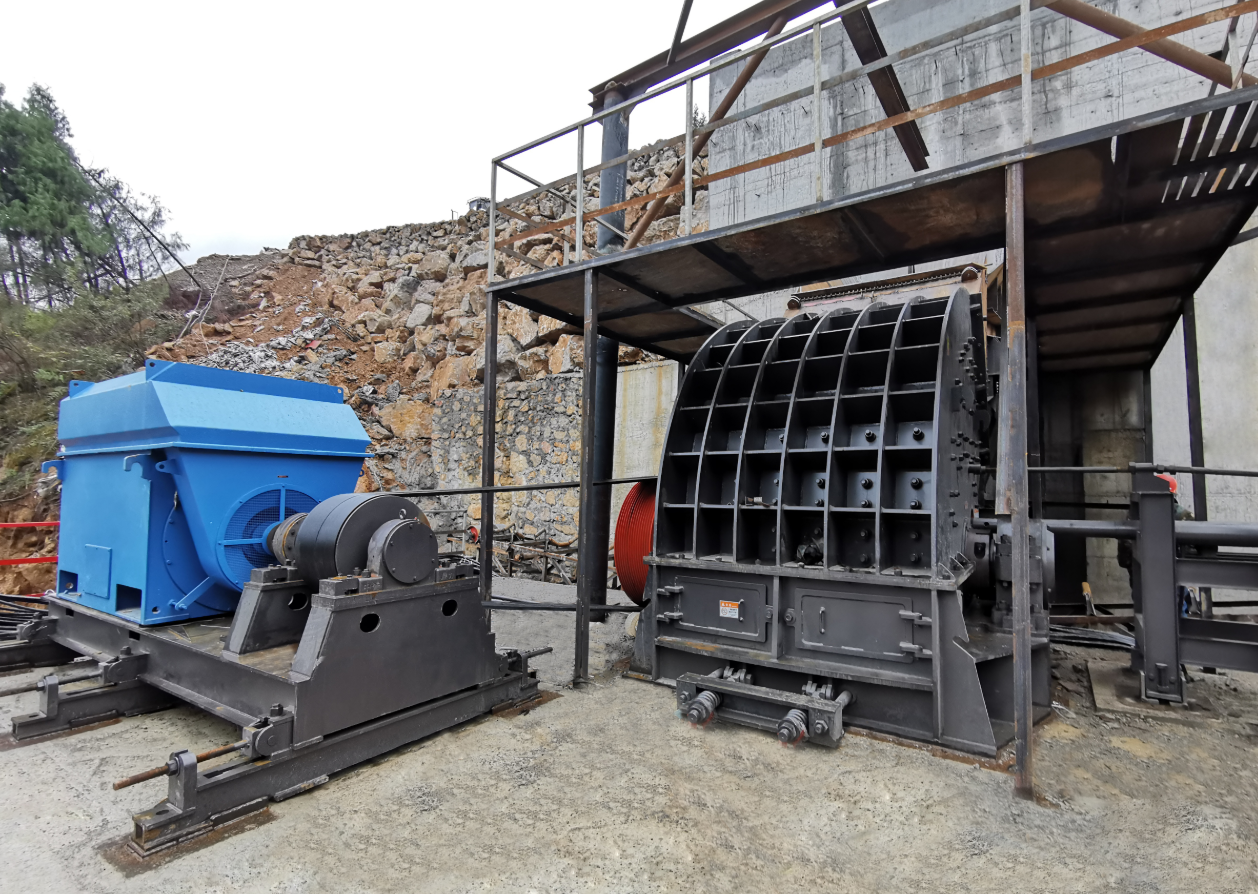
کسی بھی مجموعی کرشنر پلانٹ منصوبے کا پہلا قدم ایک سائٹ سروے ہوتا ہے جو فیڈ راک کی سختی، سلیکا کی مقدار اور نمی کو طے کرتا ہے۔ سچوان کے رین شو میں ایک کرشیدہ پتھر کی لائن جو پہاڑی پتھر کے 600 ٹن فی گھنٹہ (TPH) کو پروسیس کرتی ہے، سروے کے بعد جب ساندراپن کی سطح کی تصدیق ہو گئی تو اس نے PCZ1615 مضبوط ہیمر کرشنر استعمال کیا۔ راٹر اور لائنر پلیٹ کو مواد کی سختی کے مطابق موزوں بنانا پہننے والے اجزاء کی حفاظت کرتا ہے، کمی کے تناسب کو مستقل رکھتا ہے اور لمبے وقفے کے بعد بھی مستقل 600 TPH آؤٹ پٹ فراہم کرتا ہے۔ گیلا فیڈ سکریننگ کی کارکردگی کو بھی متاثر کرتا ہے، اس لیے ڈرل کور ٹیسٹنگ اور نمی کے نمونوں کو اسی مطالعے میں شامل کرنا چاہیے۔ سروے میں فیڈ سائز کی تقسیم اور ساندراپن کا اشاریہ بھی درج کرنا چاہیے، کیونکہ دونوں ہی ابتدائی کرشنر کے لیے لائنر پلیٹ اور راٹر کی خصوصیات کو شکل دیتے ہیں۔
آؤٹ پٹ کے اہداف اور صلاحیت کا سائز
کسی بھی مجموعی کرشنگ پلانٹ کے لیے، صلاحیت کا تعین ایک قابلیتِ جانچ سے شروع ہوتا ہے جو گھنٹے میں ٹن کا ہدف اور درکار خارج کرنے کے سائز طے کرتی ہے۔ سیچانگ میں ایک گرانائٹ تیاری لائن 1–5 ملی میٹر سے 26–31 ملی میٹر تک پانچ مصنوعاتی درجوں پر 250–300 ٹی پی ایچ چلاتی ہے۔ جاہ کرشنر یا امپیکٹ کرشنر کا سائز زیادہ رکھنا سرمایہ کے اخراجات ضائع کرتا ہے، جبکہ سائز کم رکھنا دوبارہ گردش کو مجبور کرتا ہے جو آپریٹنگ لاگت بڑھا دیتا ہے۔ سرج بنس اور اسمارٹ کنٹرول سسٹمز مرحلہ جات کے درمیان لوڈ کو متوازن رکھنے اور فیڈ کے اتار چڑھاؤ کو جذب کرنے میں مدد دیتے ہیں۔ گھنٹے کی اعلیٰ طلب اور روزانہ کی اوسط ٹنیج مختلف ہوتی ہے، اس لیے ڈیزائن میں ابتدائی مرحلے کا سائز سرج کے لیے اور آخری مرحلے کا سائز مستقل حالت کے لیے طے کرنا چاہیے۔
کھلا بمقابلہ بند کرشنگ سرکٹ
کھلا سرکٹ کب منتخب کریں
ایک مجموعی کرشنر پلانٹ میں کھلا سرکٹ ہوتا ہے جو توڑے ہوئے مواد کو بڑے سائز کے ٹکڑوں کو واپس نہ بھیجنے کے باوجود اگلے مرحلے میں براہ راست بھیج دیتا ہے۔ یہ ترتیب ایک ابتدائی کرشنر پلانٹ کے لیے مناسب ہوتی ہے جہاں فیڈ کا سائز بڑا ہو اور حتمی گریڈیشن کی ٹالرنس یلا ہو۔ کھلے طرزِ ترتیب سے کنوریئر بیلٹ کی لمبائی کم ہوتی ہے اور شروعاتی کام کو آسان بنایا جاتا ہے، جس سے دور دراز یا ماڈولر ڈیزائن والی جگہوں پر یکساں پتھر کو سنبھالنے کے لیے ابتدائی کیپیکس کم ہو جاتا ہے۔ جب مصنوعات کی خصوصیات سخت اور بار بار دہرائی جانے والی سائز بینڈز کی ضرورت رکھتی ہوں تو کھلے سرکٹ سے گریز کرنا چاہیے۔
سخت گریڈیشن کے لیے بند سرکٹ
ایک مجموعی کرشنر پلانٹ کے اندر ایک بند سرکٹ اوورسائز کو وائبریٹنگ اسکرین کے ذریعے دوبارہ موڑ دیتا ہے، جس سے ذرات کے سائز کا توزیع اور بھی درست ہو جاتا ہے۔ جب خاص درجہ بندی کانکریٹ یا ایسفالٹ کے لیے مستقل مجموعی کی ضرورت ہوتی ہے، تو بند لوپ گریڈیشن کو تنگ حدود کے اندر کنٹرول کرتا ہے۔ اس کا مقابلہ اضافی موٹر طاقت اور اسکریننگ میڈیا پر زیادہ پہننے کا ہوتا ہے، لیکن سرمایہ کاری پر واپسی پریمیم مصنوعات کی قدر اور کم ریجیکٹس میں نظر آتی ہے۔ لوپ کو صحیح سائز کرنے کے لیے اسکرین کی کارکردگی اور سرکولیٹنگ لوڈ کو ماڈل کرنا ضروری ہے۔ درست اسکرین ڈیک الپرچر کا انتخاب کرنا اور اعلیٰ اسکرین کارکردگی یقینی بنانا سرکولیٹنگ لوڈ کو تازہ فیڈ کے تیس فیصد سے کم رکھتا ہے۔ ایک اچھی طرح سے ٹیون کردہ لوپ ریسرکولیشن کی لاگت بھی کم کرتا ہے، کیونکہ کم اوورسائز واپس بھیجنے سے کنوریئر کی طاقت بچتی ہے اور پورے کرشن سرکٹ میں اسکرین میڈیا کی عمر بڑھ جاتی ہے اور مرمت کے لیے بلز کم ہوتے ہیں۔
اسکریننگ کے مراحل اور گریڈیشن کنٹرول
ملٹی ڈیک وائبریٹنگ اسکرین کا انتظام
ایک مجموعی کرشنر پلانٹ کے اندر، ایک متعدد ڈیک والی وائبریٹنگ اسکرین ایک ہی مرحلے میں سٹریم کو کئی فریکشنز میں تقسیم کرتی ہے، جو گریڈیشن کنٹرول کا مرکزی عنصر ہے۔ ثانوی کون کرشنر کے بعد 2YKZ یا 3YKQ ڈیکس لگانا پلانٹ کے ڈیزائن کو اضافی کرشنرز کے بغیر متعدد ڈسچارج سائز حاصل کرنے کی اجازت دیتا ہے۔ اسکرین کے سوراخ، ڈھال اور وائبریشن فریکوئنسی کو ہدف ذرات کے سائز کے مطابق ہونا ضروری ہے تاکہ بلائنڈنگ اور ڈیکس کے درمیان کیری اوور سے بچا جا سکے۔ پولی یوریتھین میڈیا باریک فریکشنز پر پیگنگ کو کم کرتا ہے۔ باقاعدہ اسکرین کا معائنہ اور مناسب ڈیک ٹینشن علیحدگی کو تیز رکھتے ہیں، جبکہ فیڈ سائز کی واضح کھڑکی اپ اسٹریم اسکریننگ مرحلے کو اوورلوڈ سے بچاتی ہے۔
کرشن چیمبر اور ریڈکشن ریشو کا موزوں ہونا
ہر کرشن چیمبر کا ایک بہترین ریڈکشن ریشو ہوتا ہے جو فیڈ سائز اور لائنر پلیٹ کے پروفائل سے منسلک ہوتا ہے۔ ہیمر کرشر چونے کے پتھر پر بہترین کارکردگی دکھاتا ہے، جب کہ امپیکٹ کرشر جسامت میں بہتر شکل کے ساتھ سخت چٹانوں کو سنبھال سکتا ہے۔ چیمبر کو مواد کی سختی کے مطابق منتخب کرنا مصنوعات کو کیوبک بنائے رکھتا ہے اور نچلے درجے کی سکریننگ پر بوجھ کو کم کرتا ہے، جس سے پورے پلانٹ کی پیداواری صلاحیت بڑھ جاتی ہے اور تولیدی لائن میں اسپیئر پارٹس کی عمر بڑھ جاتی ہے۔ چوک فیڈنگ اور یکساں تقسیم کرشن چیمبر کو غیر یکساں پہننے سے بچاتی ہے۔ بند سائیڈ گیپ کو ہدف خروجی سائز کے مطابق سیٹ کرنا اوور-کرشن کو روکتا ہے اور ہر مرحلے پر موٹر کی طاقت بچاتا ہے۔
مواد کا بہاؤ، دھول کا کنٹرول اور کمیشننگ
کنوریئر کی رُوٹنگ اور ہاپر کا ڈیزائن
ایک مجموعی کرشنر پلانٹ میں مواد کے بہاؤ کا انحصار ہاپر کی جیومیٹری اور کنوریئر بیلٹ کے ریوٹنگ پر ہوتا ہے جو لمبی اُٹھان اور تیز موڑ والے منتقلی کے نقاط سے گریز کرتا ہے۔ غیر مناسب شکل کا ہاپر برجنگ کا باعث بنتا ہے جس سے پیداواری لائن روک دی جاتی ہے، اس لیے مقامی سروے میں ڈرا-ڈاؤن کی ماڈلنگ کی جانی چاہیے۔ این ایف پی اے اور او ایس ایچ اے کی ہدایات کے مطابق منتقلی کے نقاط پر دھول کے کنٹرول سے ورکرز کی حفاظت ہوتی ہے اور کرشنر پلانٹ میں صفائی کے لیے درکار محنت کم ہوتی ہے۔ بند منتقلی کیوٹس اور منظم بیلٹ کی رفتار دونوں ہی دھول اور آواز کو محدود کرتی ہے۔ بیلٹ کی رفتار اور چوڑائی کا حساب چوٹی کے مواد کے بہاؤ کے مطابق لگایا جاتا ہے، جبکہ منتقلی کیوٹس کا زاویہ اس طرح طے کیا جاتا ہے کہ مواد کا بہاؤ مرکز میں رہے۔
ای پی سی کمیشننگ اور دیکھ بھال کا منصوبہ
ای ایم سی ڈیلیوری میں سامان کا انتخاب، عمل کی ڈیزائننگ، انسٹالیشن اور کمیشننگ ایک ہی معاہدے کے تحت شامل ہوتے ہیں، جس سے واپسی کا دورانیہ مختصر ہو جاتا ہے۔ پہننے والے پرزے کے ذخیرہ اور منصوبہ بند معائنے پر مبنی ایک روزانہ کی دیکھ بھال کا منصوبہ دستیابی کو بلند رکھتا ہے۔ آئی ایس او ۹۰۰۱ کے تحت منظم فیکٹریاں اور این ایس آئی کے تحت تحفظ فراہم کردہ مشینیں خریداری کی ٹیموں کو طویل المدتی آپریٹنگ لاگت اور مسلسل آپریشن کے دوران حفاظتی ضوابط کے حوالے سے اعتماد فراہم کرتی ہیں۔ آپریٹر کی تربیت اور ایک اسمارٹ کنٹرول سسٹم کا ڈیش بورڈ کمیشننگ کے اعداد و شمار کو روزانہ کی بحالی کے فائدے میں تبدیل کر دیتا ہے۔
اچھی پلانٹ ڈیزائن سرکٹ کے انتخاب، سکریننگ کے مراحل اور مواد کے بہاؤ کو سرمایہ کاری اور آپریٹنگ لاگت کے مقابلے میں متوازن کرتی ہے۔ درست انجینئرنگ کے ذریعے تیار کردہ ایگریگیٹ کرشر پلانٹ کمیشننگ کے پہلے ہی دن مستحکم گریڈیشن، کنٹرولڈ دھول اور قابل اعتماد گزر کی صلاحیت فراہم کرتا ہے۔
اکثر پوچھے گئے سوالات
سوال
کون سے عوامل طے کرتے ہیں کہ ایگریگیٹ کرشر پلانٹ میں کھلا یا بند سرکٹ استعمال کرنا چاہیے؟
جواب: سرکٹ کا انتخاب مطلوبہ گریڈیشن کی سختی اور مصنوعات کی قیمت پر منحصر ہوتا ہے۔ کھلے سرکٹس ابتدائی مراحل کے لیے مناسب ہیں جہاں ٹالرنس کم سخت ہو اور سرمایہ کاری کم ہو، جو مواد کو دوبارہ گھمائے بغیر آگے بھیجتے ہیں۔ بند سرکٹس بڑے سائز کے ذرات کو وائبریٹنگ اسکرین کے ذریعے واپس بھیجتے ہیں، جس سے کانکریٹ یا ایسفالٹ کے اگریگیٹ کے لیے ذرات کا سائز سخت ہو جاتا ہے۔ انجینئرز اضافی موٹر پاور اور پہننے کے خلاف بلند قیمت کو تولتے ہیں۔ سائٹ سروے اور عملی جواز کے مطالعہ سے درست توازن کی تصدیق کی جاتی ہے، جس کے بعد آلات کا انتخاب کیا جاتا ہے۔
سوال
سخت گریڈیشن کنٹرول کے لیے کتنے اسکریننگ مراحل کی ضرورت ہوتی ہے؟
جواب: زیادہ تر اگریگیٹ لائنز میں باریک، درمیانہ اور موٹے حصوں کو الگ کرنے کے لیے دو سے تین اسکریننگ مراحل استعمال کیے جاتے ہیں۔ ثانوی کرشر کے بعد ایک ابتدائی اسکرین مکمل شدہ مصنوعات کو الگ کرتی ہے، جبکہ بند لوپ اسکرین بڑے سائز کے ذرات کو دوبارہ گھماتی ہے۔ متعدد ڈیک والی وائبریٹنگ اسکرینیں ایک ہی مرتبہ میں کئی سائز کو الگ کر دیتی ہیں، جس سے کنوریئر کی پیچیدگی کم ہو جاتی ہے۔ ڈیکس کی تعداد مصنوعات کی خصوصیات پر منحصر ہوتی ہے، جہاں تین سے پانچ حصوں کے لیے عام طور پر 3YKQ یا 2YKZ ڈیکس استعمال کیے جاتے ہیں۔
سوال
کون سا کرشر کا قسم خشک اور نرم پتھر کے لیے مناسب ہے؟
جواب: مواد کی سختی اور سلیکا کی مقدار کرشر کے انتخاب کو طے کرتی ہے۔ ہیمر کرشرز اور بھاری ہیمر کرشرز چونے کے پتھر اور درمیانی خشکی کے لیے موزوں ہیں، جو ایک مرحلے میں زبردست کمی فراہم کرتے ہیں۔ امپیکٹ کرشرز سخت اور خشک پتھر کو بہتر ذرہ کی شکل کے ساتھ سنبھال سکتے ہیں۔ کون کرشرز تیسرے درجے کے بند سرکٹس میں مکعبی مصنوعات کے لیے بہترین ہیں۔ پتھر کی سختی کے مطابق کرشنگ کیمرے اور لائنر پلیٹ کا انتخاب پہن رکنے والے حصوں کی حفاظت کرتا ہے اور پیداواری لائن میں کمی کے تناسب کو مستحکم رکھتا ہے۔
سوال
کیا دھول اور شور کے کنٹرول کو پلانٹ کی ترتیب میں شامل کیا جا سکتا ہے؟
جواب: ہاں۔ دھول کے کنٹرول کا آغاز ٹرانسفر پوائنٹس سے ہوتا ہے، جہاں بند کنوریئرز، اسپرے سسٹمز اور گنجائش کے مطابق سائز کردہ بیگ ہاؤس کلیکشن استعمال کی جاتی ہے۔ شور کے کنٹرول کے لیے ڈیمپنڈ ہاپر لائنرز، فاصلہ کے بفرز اور اسکرینڈ انکلوژرز کا استعمال کیا جاتا ہے۔ بجلی اور دھول کے دھماکوں کی حفاظت کے لیے این ایف پی اے کی رہنمائی کو بنیاد بنایا جاتا ہے، جبکہ ورکرز کے محفوظ رہنے کے لیے او ایس ایچ اے کی ضروریات کو پورا کیا جاتا ہے۔ سائٹ سروے کے دوران ان تمام عناصر کو منصوبہ بندی کے حصے کے طور پر شامل کرنا مہنگے ریٹروفٹس سے بچاتا ہے اور آپریشن کے لیے گرین مائن اور کمیونٹی کی قانونی پابندیوں کو یقینی بناتا ہے۔
سوال
کمیشننگ کے دوران خریداری ٹیم کو کیا تصدیق کرنا چاہیے؟
جواب: ہر وائبریٹنگ اسکرین ڈیک سے نمونہ لیے گئے ڈسچارج سائز کے ذریعے مصنوعات کی خصوصیات کے مطابق گریڈیشن کی تصدیق کریں۔ مستقل فیڈ کے تحت گنجائش کو ہر گھنٹہ ٹن کی درج شدہ شرح تک پہنچانے کی تصدیق کریں۔ پہنے جانے والے پرزے، این ایس آئی کے مطابق گارڈ کی جگہ اور اسمارٹ کنٹرول سسٹم کے الرٹس کا معائنہ کریں۔ مرمت کے منصوبے، اضافی پرزے کے اسٹاک اور ای پی سی ہینڈ اوور دستاویزات کا جائزہ لیں۔ ایک منظم کمیشننگ چیک لسٹ سرمایہ کاری پر واپسی کو محفوظ بناتی ہے اور شروع ہونے کے بعد واپسی کے وقت کو کم کرتی ہے۔