
 EN
تبدأ عملية التخطيط الجيد لمحطة تكسير الركام قبل وقت طويل من تركيب أول قطعة فولاذ في الموقع. فالتصميم العام للمحطة ونوع الدائرة المستخدمة واستراتيجية الغربلة هي العوامل الحاسمة التي تحدد ما إذا كانت الخطوط الإنتاجية ستُحقّق المواصفات المطلوبة للتدرج الحبيبي عند الطاقة الإنتاجية المُعلنة أم ستعاني من شللٍ تحت ظروف المحجر الفعلية. ويجب على مهندسي العمليات أن يعاملوا تصميم المحطة كنظام متكامل وليس مجرد قائمة بآلات منفصلة. كما أن اتخاذ قرارات خاطئة في المراحل المبكرة يرفع تكاليف التشغيل طوال عمر الأصل ويُضعف العائد على الاستثمار، ولذلك تتطلب مرحلة التكوين والتهيئة نفس درجة الدقة والصرامة المطلوبة في اختيار المعدات.
مسح الموقع وتخطيط تدفق العملية
وصف خصائص المادة الداخلة
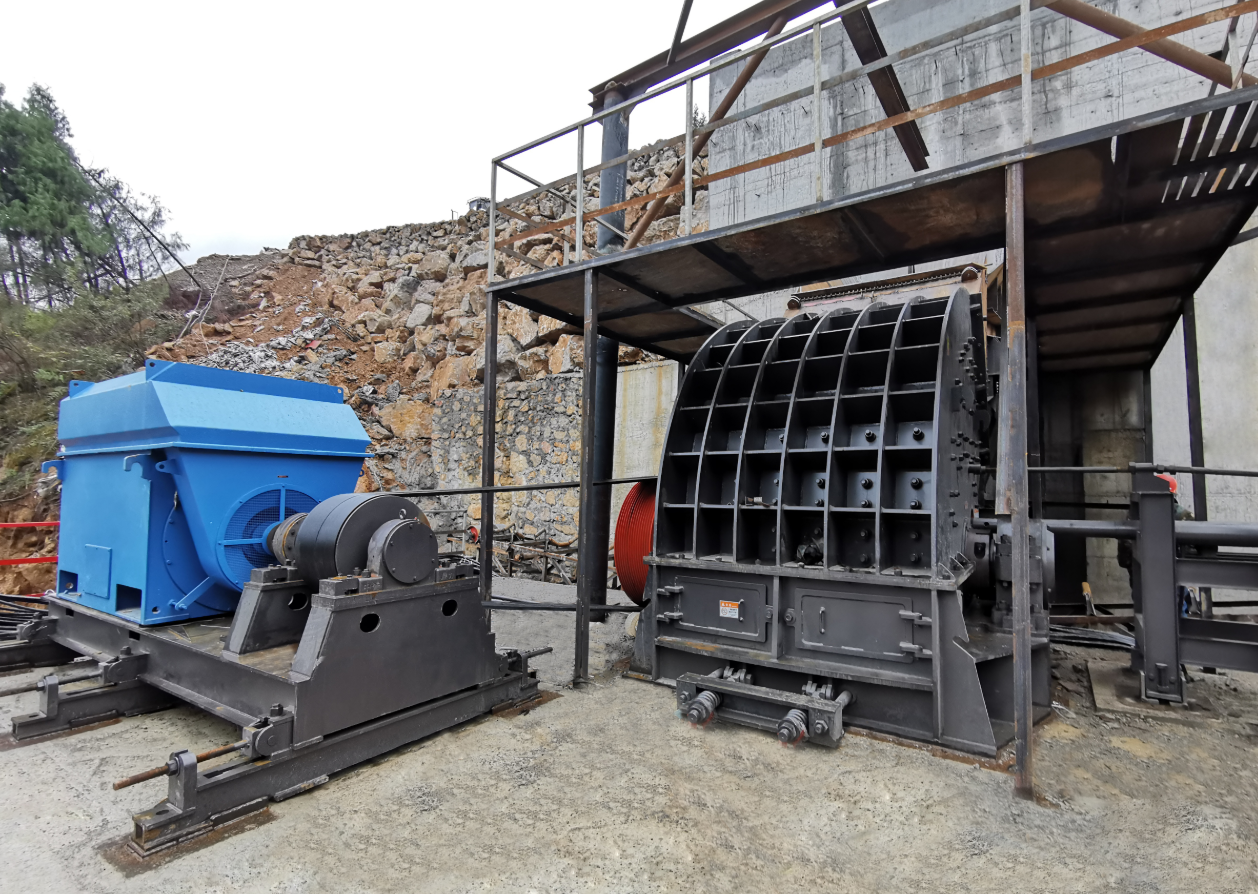
أول خطوة في أي مشروع لمحطة سحق الركام هي إجراء مسح ميداني يُحدِّد صلادة صخور التغذية ومحتواها من السيليكا ورطوبتها. واستخدمت خط حجر مكسور في رنشو بسيتشوان، يعالج ٦٠٠ طن في الساعة من صخور الجبال، كسارَة مطرقة ثقيلة من طراز PCZ1615 بعد أن أكَّد المسح الميداني مستويات التآكل. ويحمي توافق عمود الدوران ولوح البطانة مع صلادة المادة أجزاء التآكل، ويحافظ على نسبة التكسير ثابتة، ويضمن إنتاجًا ثابتًا بمعدل ٦٠٠ طن في الساعة مع فترات أطول بين استبدال أجزاء التآكل. كما أن تغذية المواد الرطبة تؤثِّر أيضًا في كفاءة الغربلة، ولذلك يجب إدراج اختبار العينات المثقوبة واختبارات الرطوبة ضمن الدراسة نفسها. وينبغي أن يسجِّل المسح أيضًا توزيع أحجام صخور التغذية ومؤشر التآكل، لأن كليهما يؤثِّر في مواصفات لوحة البطانة وعمود الدوران لكاسرة التغذية الأساسية.
أهداف الإنتاجية وتحديد السعة
في أي مصنعٍ لسحق المواد المجمَّعة، تبدأ عملية تحديد سعة المعدات بدراسة جدوى تُحدِّد معدل الإنتاج المستهدف بالطن لكل ساعة والأحجام المطلوبة للنواتج. وتُشغِّل خط إنتاج الجرانيت في شيتشانغ ما بين ٢٥٠ و٣٠٠ طن لكل ساعة عبر خمسة أجزاء منتجة تتراوح أحجامها بين ١–٥ مم و٢٦–٣١ مم. ويؤدي اختيار كسرة فكٍّ أو كسرة تصادمية أكبر من اللازم إلى هدر في النفقات الرأسمالية، بينما يؤدي اختيار أصغر من اللازم إلى اضطرار النظام لإعادة التدوير، ما يرفع تكاليف التشغيل. وتساعد الحاويات المؤقِّتة وأنظمة التحكُّم الذكية في موازنة الحمل بين المراحل المختلفة وامتصاص التقلبات في كمية التغذية الداخلة. وبما أن الطلب الأقصى خلال الساعة الواحدة يختلف عن متوسط الكمية اليومية المنتجة، فإن التصميم يجب أن يراعي حجم المرحلة الأولية وفقاً لقدرتها على استيعاب التقلبات المؤقتة، بينما تُحسب أحجام المراحل النهائية وفقاً للتشغيل المستقر.
الدائرة المفتوحة مقابل الدائرة المغلقة في السحق
متى يجدر الاختيار بدائرة سحق مفتوحة
يُرسل دائرة مفتوحة في محطة سحق التجميع المواد المسحوقة مباشرةً إلى المرحلة التالية دون إرجاع الجسيمات الأكبر حجمًا. وتصلح هذه الترتيبات لمحطات السحق الأولي، حيث يكون حجم التغذية كبيرًا وتسامح التدرج النهائي واسعًا. وتقلل التصاميم المفتوحة من طول سيور النقل وتُبسّط عملية التشغيل الأولي، ما يخفض رأس المال الأولي المطلوب في المواقع النائية أو الوحداتية التي تتعامل مع صخور متجانسة. ويجب تجنّب الدوائر المفتوحة عندما تتطلب مواصفات المنتج نطاقات تحجيم دقيقة وقابلة للتكرار.
دائرة مغلقة للتحجيم الدقيق
يُعيد مسار مغلق داخل محطة سحق المجاميع توجيه المواد الأكبر حجمًا عبر غربال اهتزازي، ما يُنتج توزيعًا أضيق لحجم الجسيمات. وعندما تتطلب المواصفات استخدام مجاميع متسقة في الخرسانة أو الأسفلت، فإن هذا المسار المغلق يتحكم في درجة التدرج ضمن نطاقات ضيقة جدًّا. أما المقابل فهو استهلاك إضافي للطاقة الكهربائية للمحركات وزيادة التآكل في وسائط الغربلة، لكن العائد على الاستثمار يظهر في القيمة المرتفعة للمنتج النهائي وانخفاض عدد الرفضات. ويجب نمذجة كفاءة الغربال والحمولة الدائرية لتحديد أبعاد المسار المغلق بدقة. كما أن اختيار فتحة الطبقة الغربالية المناسبة وضمان كفاءة عالية للغربال يحافظان على الحمولة الدائرية عند أقل من ثلاثين في المئة من التغذية الجديدة. وبالمثل، يؤدي ضبط المسار المغلق بدقة إلى خفض تكلفة إعادة التدوير، لأن إرجاع كمية أقل من المواد الأكبر حجمًا يوفِّر طاقة الناقلات ويطيل عمر وسائط الغربلة في كامل دائرة السحق، ويقلل من عمليات الصيانة.
مراحل الغربلة والتحكم في التدرج
ترتيب الغربال الاهتزازي متعدد الطبقات
في مصنع تكسير مجمع، يُقسِّم غربال اهتزازي متعدد الطبقات التدفق إلى عدة أجزاء في عملية واحدة، وهي وظيفة جوهرية للتحكم في التدرج الحبيبي. ويسمح تركيب طبقات 2YKZ أو 3YKQ بعد الكسارة المخروطية الثانوية بتحقيق أحجام خرج متعددة في تصميم المصنع دون الحاجة إلى كاسرات إضافية. ويجب أن تتطابق فتحات الغربال وميله وتكرار اهتزازه مع حجم الجسيمات المستهدف لتفادي الانسداد والتسرب بين الطبقات. وتقلل وسائط البولي يوريثان من ظاهرة التصاق الجسيمات الدقيقة. وتحافظ عمليات الفحص المنتظم للغربال والشد الصحيح للطبقات على دقة الفصل، بينما يحمي نافذة حجم التغذية الواضحة في المرحلة السابقة مرحلة الغربلة من التشغيل فوق الطاقة.
غرفة التكسير ومطابقة نسبة التصغير
يوجد لكل غرفة تكسير نسبة تقليل مثلى مرتبطة بحجم التغذية وملف لوحة البطانة. ويتفوق كسار المطارق في معالجة الحجر الجيري، بينما يتعامل كسار التصادم مع الصخور المسببة للتآكل بشكل أفضل من حيث الشكل. ويعمل توافق الغرفة مع صلادة المادة على جعل المنتج مكعبًا وتقليل العبء الواقع على عمليات الغربلة اللاحقة، مما يحسّن الإنتاج الكلي للمصنع ويمدّد عمر قطع الغيار في خط الإنتاج بأكمله. وتحمي التغذية المُختنَقة والتوزيع المتجانس غرفة التكسير من التآكل غير المنتظم. كما أن ضبط فجوة الجانب المغلق بما يتوافق مع حجم التفريغ المستهدف يمنع التكسير المفرط ويوفّر طاقة المحرك في كل مرحلة.
تدفق المادة والتحكم في الغبار والتشغيل الأولي
مسار الناقلات وتصميم الهوبر
يعتمد تدفق المادة في مصنع سحق المجاميع على هندسة المخزن والمسار الذي تتبعه حزام النقل، مع تجنب الرفع لمسافات طويلة والتحويلات الحادة. ويؤدي شكل المخزن غير الملائم إلى حدوث انسداد يوقف خط الإنتاج، ولذلك يجب أن يتضمن المسح الميداني نمذجة الانخفاض التدريجي للمواد. وتساعد مراقبة الغبار عند نقاط التحويل، وفقاً لتوقعات الجمعية الوطنية للحماية من الحرائق (NFPA) وإدارة السلامة والصحة المهنية (OSHA)، في حماية العمال وتقليل الجهد اللازم لتنظيف مصنع السحق. كما تحدّ القواطير المغلقة المخصصة للتحويل وضبط سرعة الحزام من كلاً من الغبار والضوضاء. وتُحسب سرعة وعرض الحزام استناداً إلى أقصى معدل لتدفق المواد، بينما تُحدد زاوية القواطير المخصصة للتحويل بحيث تبقى تدفقات المواد مركزية.
خطة التشغيل والصيانة الشاملة (EPC)
تغطي تسليم مشروع التصميم والشراء والبناء (EPC) اختيار المعدات، وتصميم العمليات، والتركيب، والتشغيل التجريبي في عقد واحد، ما يقلل من فترة استرداد الاستثمار. ويحافظ خطة الصيانة التي تعتمد على مخزون قطع الغيار المعرضة للتآكل والتفتيش المجدول على ارتفاع معدل التوافر. وتمنح المصانع الخاضعة لإدارة معيار ISO 9001 والآلات المزودة بحماية وفق معايير ANSI فرق المشتريات ثقةً في التكاليف التشغيلية طويلة الأجل والامتثال لمتطلبات السلامة أثناء التشغيل المستمر. كما تحوّل برامج تدريب المشغلين ولوحة التحكم الذكية البيانات الناتجة عن مرحلة التشغيل التجريبي إلى مكاسب يومية في وقت التشغيل الفعلي.
يتمثل التصميم الجيد للمصنع في تحقيق توازن بين نوع الدائرة، ومراحل التصنيف، وتدفق المواد من جهة، والنفقات الرأسمالية والتكاليف التشغيلية من جهة أخرى. ويضمن محطة سحق الركام المصممة هندسيًّا بدقة تحقيق تدرج حبيبي مستقر، والتحكم في الغبار، وثبات الإنتاجية منذ اليوم الأول للتشغيل التجريبي.
الأسئلة المتكررة
سؤال
ما العوامل التي تحدد ما إذا كان ينبغي لمحطة سحق الركام أن تستخدم دائرة مفتوحة أم مغلقة؟
الإجابة: يعتمد اختيار الدائرة على درجة الدقة المطلوبة في التصنيف وقيمة المنتج. وتصلح الدوائر المفتوحة للمراحل الأولية التي تتطلب تسامحًا واسعًا واستثمارًا أوليًا منخفضًا، حيث تُرسل المادة إلى الأمام دون إعادة تدوير. أما الدوائر المغلقة فترجع الجسيمات الأكبر حجمًا عبر غربال اهتزازي لضمان دقة أكبر في أحجام الجسيمات المستخدمة في الخرسانة أو الرصف الإسفلتي. ويقوم المهندسون بتقييم استهلاك الطاقة الإضافي وارتداء المعدات مقابل السعر المرتفع للمنتج النهائي. وتُجرى دراسة ميدانية وتقييم جدوى قبل تحديد المعدات المناسبة لضمان التوازن الأمثل.
سؤال
كم عدد مراحل الغربلة المطلوبة للتحكم الدقيق في التصنيف؟
الإجابة: تستخدم معظم خطوط إنتاج الركام عادةً مرحلتين إلى ثلاث مراحل غربلة لفصل الكسور الناعمة والمتوسطة والخشنـة. ويُركَّب غربال أولي بعد الكسارة الثانوية لإزالة المنتج النهائي، بينما يُعيد الغربال ذو الحلقة المغلقة الجسيمات الأكبر حجمًا إلى الدورة. وتُمكِّن الغرابيل الاهتزازية متعددة الطبقات من فصل عدة أحجام في عملية واحدة، مما يقلل من تعقيد أنظمة النقل الحزامي. ويعتمد عدد الطبقات على مواصفات المنتج، وتكون الطبقات ٣YKQ أو ٢YKZ شائعة الاستخدام عند الحاجة إلى فصل ثلاثة إلى خمسة مقاسات.
سؤال
أي نوع من الكسارات مناسب للصخور المسببة للتآكل مقارنةً بالصخور اللينة؟
الإجابة: إن صلادة المادة ومحتوى السيليكا فيها هما العاملان الرئيسيان في اختيار الكسارة. وتصلح الكسارات ذات المطارق والكسارات ذات المطارق الثقيلة لتكسير الحجر الجيري والصخور ذات التآكل المعتدل، حيث تُحقِّق نسبة تكسير عالية في مرحلة واحدة. أما الكسارات التصادمية فتتعامل بكفاءة مع الصخور الأشد صلادة والمسببة للتآكل، وتوفر شكلًا أفضل للجسيمات الناتجة. وتتفوق الكسارات المخروطية في الدوائر المغلقة التكميلية لإنتاج ركام ذي شكل مكعب. ويؤدي توافق غرفة التكسير ولوحات البطانة مع درجة صلادة الصخر إلى حماية أجزاء التآكل واستقرار نسبة التكسير عبر خط الإنتاج.
سؤال
هل يمكن دمج أنظمة التحكم في الغبار والضوضاء ضمن تصميم المصنع؟
الإجابة: نعم. تبدأ مكافحة الغبار عند نقاط النقل باستخدام ناقلات مغلقة وأنظمة رش ووحدات جمع الغبار (Baghouse) ذات أبعاد مناسبة لسعة التدفق. أما التحكم في الضوضاء فيتم عبر بطانات مخفِّضة للصوت في الصوامع، ومسافات فاصلة، ومحاجر مُغطاة بشبكات حماية. وتستند إجراءات السلامة الكهربائية ووقاية المنشآت من انفجارات الغبار إلى إرشادات الرابطة الوطنية للحماية من الحرائق (NFPA)، بينما تحمي متطلبات إدارة السلامة والصحة المهنية (OSHA) العمال من التعرُّض المفرط. وإدماج هذه العناصر في التصميم أثناء المسح الميداني للموقع يجنّب الحاجة إلى تعديلات لاحقة مكلفة، ويدعم الامتثال لمفاهيم التعدين الأخضر وللمجتمع المحلي.
سؤال
ماذا يجب أن يتحقق منه فريق المشتريات أثناء التشغيل الأولي؟
الإجابة: التحقق من توزيع الحجم الجزيئي وفق مواصفات المنتج، وذلك بتحليل عيّنات من المواد الخارجة من كل طبقة من طبقات الغربال الاهتزازي. والتأكد من أن سعة التدفق تصل إلى المعدل المحدَّد بالطن لكل ساعة تحت ظروف التغذية المستمرة. وفحص قطع الغيار القابلة للتآكل ومواقع الحواجز وفق معايير المعهد الأمريكي الوطني للمعايير (ANSI)، وكذلك تنبيهات نظام التحكم الذكي. ومراجعة خطة الصيانة ومخزون قطع الغيار ووثائق تسليم المشروع من قِبل المقاول العام (EPC). ويحمي قائمة تفقدية منهجية للتشغيل الأولي العائد على الاستثمار، ويختصر فترة استرداد التكاليف بعد بدء التشغيل.