
 EN
एक अच्छी तरह से योजना बनाई गई समग्र क्रशर प्लांट की शुरुआत इससे कहीं अधिक पहले होती है जब इस्पात भूमि को छूता है। व्यवस्था, सर्किट का प्रकार और छलनी रणनीति तय करती है कि लाइन निर्धारित प्रवाह दर पर विनिर्देशित ग्रेडेशन को पूरा करती है या वास्तविक क्वारी की स्थितियों के तहत रुक जाती है। प्रक्रिया इंजीनियरों को प्लांट डिज़ाइन को एक प्रणाली के रूप में, मशीनों की सूची के रूप में नहीं देखना चाहिए। शुरुआती खराब निर्णय पूरी संपत्ति के जीवनकाल के दौरान संचालन लागत बढ़ा देते हैं और निवेश पर रिटर्न को कम कर देते हैं, इसलिए कॉन्फ़िगरेशन चरण को उतनी ही कठोरता के साथ लिया जाना चाहिए जितनी उपकरण चयन के लिए ली जाती है।
साइट सर्वे और प्रक्रिया प्रवाह योजना
फीड सामग्री का विश्लेषण
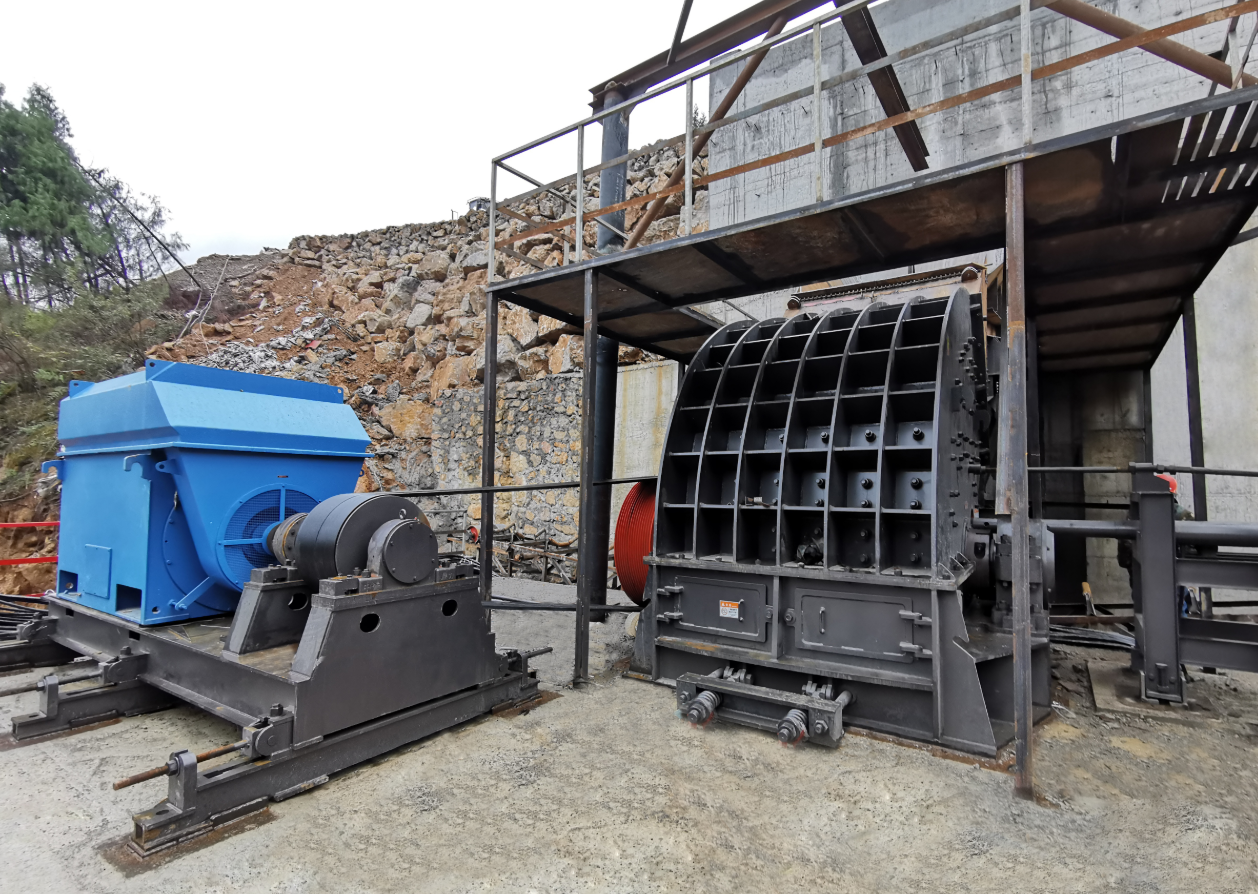
किसी भी समग्र करशर प्लांट परियोजना का पहला चरण एक साइट सर्वे है, जो फीड रॉक की कठोरता, सिलिका सामग्री और नमी को परिभाषित करता है। सिचुआन के रेनशू में एक क्रश्ड-स्टोन लाइन, जो पहाड़ी चट्टान के ६०० टीपीएच का संसाधन करती है, सर्वे में घर्षण स्तरों की पुष्टि के बाद PCZ1615 भारी ड्यूटी हैमर करशर का उपयोग करती है। रोटर और लाइनर प्लेट को सामग्री की कठोरता के अनुरूप चुनना घिसावट वाले भागों की रक्षा करता है, कमी अनुपात को स्थिर रखता है और लंबे समय तक चलने वाले घिसावट भागों के अंतराल के साथ स्थिर ६०० टीपीएच आउटपुट प्रदान करता है। गीला फीड छनन दक्षता को भी प्रभावित करता है, इसलिए ड्रिल-कोर परीक्षण और नमी नमूनाकरण को उसी अध्ययन में शामिल किया जाना चाहिए। सर्वे में फीड आकार वितरण और घर्षण सूचकांक का भी रिकॉर्ड किया जाना चाहिए, क्योंकि दोनों प्राथमिक करशर के लिए लाइनर प्लेट और रोटर विनिर्देश को आकार देते हैं।
उत्पादन लक्ष्य और क्षमता आकार निर्धारण
किसी भी समग्र क्रशर प्लांट के लिए, क्षमता आकार निर्धारण एक व्यवहार्यता अध्ययन के साथ शुरू होता है जो प्रति घंटा टन के लक्ष्य मान और आवश्यक निकास आकारों को निर्धारित करता है। शिचांग में एक ग्रेनाइट उत्पादन लाइन १–५ मिमी से २६–३१ मिमी तक पाँच उत्पाद अंशों पर प्रति घंटा २५०–३०० टन की दर से चलती है। जॉ क्रशर या इम्पैक्ट क्रशर का अत्यधिक आकार निर्धारण पूंजी व्यय को बर्बाद कर देता है, जबकि अपर्याप्त आकार निर्धारण पुनर्चक्रण को बाध्य करता है, जिससे संचालन लागत बढ़ जाती है। सर्ज बिन्स और स्मार्ट नियंत्रण प्रणालियाँ चरणों के बीच भार को संतुलित करने और फीड में उतार-चढ़ाव को अवशोषित करने में सहायता करती हैं। शिखर घंटावार मांग और औसत दैनिक टनेज अलग-अलग होते हैं, अतः डिज़ाइन में प्राथमिक चरण को सर्ज के लिए और समापन चरणों को स्थिर अवस्था के लिए आकारित किया जाना चाहिए।
खुला बनाम बंद क्रशिंग सर्किट
खुला सर्किट कब चुनें
एक समूह चूषण संयंत्र में खुला परिपथ चूर्णित सामग्री को अतिरिक्त आकार के वापसी के बिना अगले चरण में सीधे भेजता है। यह विन्यास एक प्राथमिक चूषण संयंत्र के लिए उपयुक्त है, जहाँ प्रवेश आकार बड़ा होता है और अंतिम ग्रेडेशन सहनशीलता ढीली होती है। खुले विन्यास कंवेयर बेल्ट की लंबाई कम करते हैं और शुरू करने को सरल बनाते हैं, जिससे एकरूप चट्टानों को संभालने वाले दूरस्थ या मॉड्यूलर डिज़ाइन साइटों के लिए प्रारंभिक पूंजीगत व्यय कम हो जाता है। जब उत्पाद विनिर्देश में कड़ी, दोहराए जा सकने वाली आकार बैंड की आवश्यकता होती है, तो खुले परिपथों से बचा जाना चाहिए।
कड़ी ग्रेडेशन के लिए बंद परिपथ
एक संयुक्त क्रशर प्लांट में एक बंद परिपथ अतिरिक्त आकार के कणों को कंपनशील छलनी के माध्यम से वापस भेजता है, जिससे कण आकार वितरण अधिक सटीक हो जाता है। जब कंक्रीट या एस्फाल्ट के लिए स्थिर कंक्रीट की आवश्यकता होती है, तो बंद लूप कण आकार के वितरण को संकीर्ण सीमाओं के भीतर नियंत्रित करता है। इसका दुष्प्रभाव अतिरिक्त मोटर शक्ति की आवश्यकता और छलनी माध्यम पर अधिक क्षरण है, लेकिन निवेश पर लौटता लाभ प्रीमियम उत्पाद मूल्य और कम अस्वीकृतियों में स्पष्ट दिखाई देता है। लूप के सही आकार के लिए छलनी दक्षता और परिसंचरण भार का मॉडलन आवश्यक है। सही छलनी डेक छिद्र का चयन करना और उच्च छलनी दक्षता सुनिश्चित करना परिसंचरण भार को ताज़ा आपूर्ति के तीस प्रतिशत से कम रखता है। एक अच्छी तरह से समायोजित लूप परिसंचरण लागत को भी कम करता है, क्योंकि कम अतिरिक्त आकार के कणों को वापस भेजने से कन्वेयर शक्ति की बचत होती है और पूरे क्रशिंग परिपथ में छलनी माध्यम का जीवनकाल बढ़ जाता है तथा रखरखाव के लिए आवश्यकता कम हो जाती है।
छलनी चरण और कण आकार वितरण नियंत्रण
बहु-डेक कंपनशील छलनी व्यवस्था
एक समग्र क्रशर प्लांट के भीतर, एक बहु-डेक कंपनशील स्क्रीन धारा को एक ही पास में कई अंशों में विभाजित करती है, जो ग्रेडेशन नियंत्रण के लिए केंद्रीय है। द्वितीयक कोन क्रशर के बाद 2YKZ या 3YKQ डेक लगाने से प्लांट डिज़ाइन को अतिरिक्त क्रशर के बिना कई डिस्चार्ज आकारों तक पहुँचने की अनुमति मिलती है। स्क्रीन के छिद्र, ढलान और कंपन आवृत्ति को लक्ष्य कण आकार के अनुरूप होना चाहिए, ताकि डेकों के बीच ब्लाइंडिंग और कैरीओवर से बचा जा सके। पॉलीयूरेथेन माध्यम सूक्ष्म अंशों पर पेगिंग को कम करता है। नियमित स्क्रीन निरीक्षण और उचित डेक टेंशन से अलगाव स्पष्ट बना रहता है, जबकि ऊपर की ओर स्पष्ट फीड आकार की सीमा स्क्रीनिंग चरण को अतिभार से बचाती है।
क्रशिंग चैंबर और रिडक्शन अनुपात का मिलान
प्रत्येक क्रशिंग चैम्बर का एक आदर्श रिडक्शन अनुपात होता है, जो फीड के आकार और लाइनर प्लेट के प्रोफाइल से जुड़ा होता है। हैमर क्रशर चूना पत्थर पर उत्कृष्ट प्रदर्शन करता है, जबकि इम्पैक्ट क्रशर कठोर चट्टानों को बेहतर आकार के साथ संभालता है। चैम्बर को सामग्री की कठोरता के अनुसार चुनने से उत्पाद क्यूबिक बना रहता है और डाउनस्ट्रीम स्क्रीनिंग पर भार कम होता है, जिससे पूरे प्लांट की थ्रूपुट में सुधार होता है और उत्पादन लाइन में स्पेयर पार्ट्स का जीवनकाल बढ़ता है। चोक फीडिंग और समान वितरण क्रशिंग चैम्बर को असमान घिसावट से बचाते हैं। क्लोज़्ड-साइड गैप को लक्ष्य डिस्चार्ज आकार के अनुरूप सेट करने से ओवर-क्रशिंग रोकी जाती है और प्रत्येक चरण पर मोटर शक्ति की बचत होती है।
सामग्री प्रवाह, धूल नियंत्रण और शुरुआती संचालन
कन्वेयर मार्ग निर्धारण और हॉपर डिज़ाइन
एक समग्र क्रशर प्लांट में सामग्री का प्रवाह हॉपर की ज्यामिति और कन्वेयर बेल्ट के मार्ग पर निर्भर करता है, जो लंबी ऊँचाइयों और तीव्र स्थानांतरणों से बचता है। एक खराब आकार का हॉपर ब्रिजिंग का कारण बनता है, जिससे उत्पादन लाइन रुक जाती है; अतः साइट सर्वे में ड्रॉ-डाउन का मॉडलन किया जाना चाहिए। ट्रांसफर बिंदुओं पर धूल नियंत्रण, जो NFPA और OSHA की अपेक्षाओं के अनुसार निर्देशित हो, कर्मचारियों की सुरक्षा करता है और क्रशर प्लांट पर सफाई के लिए श्रम को कम करता है। संवर्धित ट्रांसफर च्यूट्स और समायोजित बेल्ट गति दोनों धूल और शोर को सीमित करती हैं। बेल्ट की गति और चौड़ाई की गणना अधिकतम सामग्री प्रवाह से की जाती है, जबकि ट्रांसफर च्यूट्स को इस प्रकार कोणित किया जाता है कि सामग्री का प्रवाह केंद्रित बना रहे।
EPC कमीशनिंग और रखरखाव योजना
ईपीसी डिलीवरी में उपकरण चयन, प्रक्रिया डिज़ाइन, स्थापना और कमीशनिंग एक ही अनुबंध के तहत शामिल हैं, जिससे रिटर्न की अवधि कम हो जाती है। घिसावट वाले भागों के स्टॉक और नियोजित निरीक्षण पर आधारित रखरखाव योजना उपलब्धता को उच्च स्तर पर बनाए रखती है। आईएसओ ९००१ द्वारा प्रबंधित कारखाने और एएनएसआई द्वारा सुरक्षित मशीनें खरीद टीम को लंबे समय तक चलने वाली संचालन लागत और सुरक्षा अनुपालन में आत्मविश्वास प्रदान करती हैं। ऑपरेटर प्रशिक्षण और एक स्मार्ट नियंत्रण प्रणाली डैशबोर्ड कमीशनिंग के डेटा को दैनिक अपटाइम लाभ में बदल देते हैं।
अच्छा प्लांट डिज़ाइन सर्किट के चयन, स्क्रीनिंग चरणों और सामग्री प्रवाह को पूंजी व्यय और संचालन लागत के विरुद्ध संतुलित करता है। उचित रूप से इंजीनियर किया गया समूह क्रशर प्लांट कमीशनिंग के पहले दिन से ही स्थिर ग्रेडेशन, नियंत्रित धूल और विश्वसनीय प्रवाह प्रदान करता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न
यह क्या तय करता है कि किसी समूह क्रशर प्लांट में ओपन सर्किट या क्लोज्ड सर्किट का उपयोग करना चाहिए?
उत्तर: सर्किट का चयन आवश्यक ग्रेडेशन की कसोटी और उत्पाद के मूल्य पर निर्भर करता है। खुले सर्किट का उपयोग प्राथमिक चरणों के लिए उपयुक्त है, जहाँ सहनशीलता ढीली होती है और पूंजीगत व्यय कम होता है; इसमें सामग्री को पुनर्चक्रण के बिना आगे की ओर भेजा जाता है। बंद सर्किट में अतिरिक्त आकार के कणों को कंपनशील छलनी के माध्यम से वापस भेजा जाता है, जिससे कंक्रीट या एस्फाल्ट एग्रीगेट के लिए कण आकार को कसा जा सकता है। इंजीनियर अतिरिक्त मोटर शक्ति और घिसावट के खिलाफ प्रीमियम मूल्य को तौलते हैं। उपकरण के चयन से पहले एक साइट सर्वे और व्यवहार्यता अध्ययन उचित संतुलन की पुष्टि करता है।
प्रश्न
कसे हुए ग्रेडेशन नियंत्रण के लिए कितने छानने के चरणों की आवश्यकता होती है?
उत्तर: अधिकांश एग्रीगेट लाइनों में बारीक, मध्यम और मोटे अंशों को अलग करने के लिए दो से तीन छानने के चरणों का उपयोग किया जाता है। द्वितीयक क्रशर के बाद एक प्राथमिक छलनी तैयार उत्पाद को अलग करती है, जबकि एक बंद-लूप छलनी अतिरिक्त आकार के कणों को पुनर्चक्रित करती है। बहु-डेक कंपनशील छलनियाँ एक ही पास में कई आकारों को अलग कर देती हैं, जिससे कन्वेयर की जटिलता कम हो जाती है। डेकों की संख्या उत्पाद विशिष्टता पर निर्भर करती है, जहाँ तीन से पाँच अंशों के लिए 3YKQ या 2YKZ डेक आमतौर पर प्रयुक्त होते हैं।
प्रश्न
कौन सा क्रशर प्रकार कठोर बनाम मुलायम चट्टान के लिए उपयुक्त है?
उत्तर: सामग्री की कठोरता और सिलिका सामग्रि क्रशर के चयन को निर्धारित करती है। हैमर क्रशर और भारी हैमर क्रशर चूना पत्थर और मध्यम क्षरण के लिए उपयुक्त हैं, जो एक चरण में उच्च कमी प्रदान करते हैं। इम्पैक्ट क्रशर कठोर, क्षरणकारी चट्टान को संभाल सकते हैं और बेहतर कण आकृति प्रदान करते हैं। कोन क्रशर घनाकार उत्पाद के लिए तृतीयक बंद सर्किट में उत्कृष्ट प्रदर्शन करते हैं। चट्टान की कठोरता के अनुसार क्रशिंग चैम्बर और लाइनर प्लेट का मिलान करने से घिसावट भागों की रक्षा होती है और उत्पादन लाइन में कमी अनुपात को स्थिर रखा जाता है।
प्रश्न
क्या धूल और शोर नियंत्रण को प्लांट लेआउट में शामिल किया जा सकता है?
उत्तर: हाँ। धूल नियंत्रण परिवहन बिंदुओं पर शुरू होता है, जहाँ सीमित कन्वेयर, स्प्रे प्रणाली और प्रवाह क्षमता के अनुसार आकारित बैगहाउस संग्रह का उपयोग किया जाता है। शोर नियंत्रण के लिए डैम्पन किए गए हॉपर लाइनर, दूरी बफर और स्क्रीन किए गए आवरण का उपयोग किया जाता है। विद्युत एवं धूल-विस्फोट सुरक्षा के लिए NFPA दिशानिर्देशों का पालन किया जाता है, जबकि कर्मचारी अनुज्ञेय संपर्क की रक्षा के लिए OSHA की अपेक्षाओं का पालन किया जाता है। इन सभी तत्वों को साइट सर्वे के दौरान लेआउट में शामिल करने से महँगे पुनर्स्थापना कार्यों से बचा जा सकता है तथा खदान के हरित संचालन एवं समुदाय अनुपालन को समर्थन प्रदान किया जा सकता है।
प्रश्न
कमीशनिंग के दौरान खरीद टीम को क्या सत्यापित करना चाहिए?
उत्तर: प्रत्येक कंपनित छलनी के डेक से लिए गए नमूना निकास आकारों के आधार पर उत्पाद विशिष्टता के साथ कण आकार वितरण की तुलना करें। निरंतर आपूर्ति के तहत घोषित टन प्रति घंटा तक प्रवाह दर प्राप्त करने की पुष्टि करें। ANSI के अनुसार घिसावट भागों और सुरक्षा ढालों की जाँच करें, तथा स्मार्ट नियंत्रण प्रणाली के अलार्म की जाँच करें। रखरखाव योजना, स्पेयर पार्ट्स का स्टॉक तथा EPC हैंडओवर दस्तावेज़ों की समीक्षा करें। एक संरचित कमीशनिंग चेकलिस्ट निवेश पर रिटर्न की रक्षा करती है तथा चालू होने के बाद रिकवरी अवधि को कम करती है।