
 EN
İyi planlanmış bir toprakaltı taşımaya yönelik kırma tesisi, çelik ilk kez zemine yerleştirilmeden çok önce başlar. Yerleşim düzeni, devre tipi ve elek stratejisi; üretim hattının nominal kapasitede belirtilen granülometriye ulaşmasını mı yoksa gerçek taş ocak koşullarında durmasına mı neden olacağını belirler. Süreç mühendisleri, tesis tasarımını tek tek makine listesi olarak değil, bütüncül bir sistem olarak ele almalıdır. Erken dönem kötü kararlar, varlığın tüm ömrü boyunca işletme maliyetlerini artırır ve yatırım getirisini azaltır; bu nedenle yapılandırma aşaması, ekipman seçimi kadar titizlik gerektirir.
Alan Araştırması ve Süreç Akışı Planlaması
Besleme Malzemesinin Karakterizasyonu
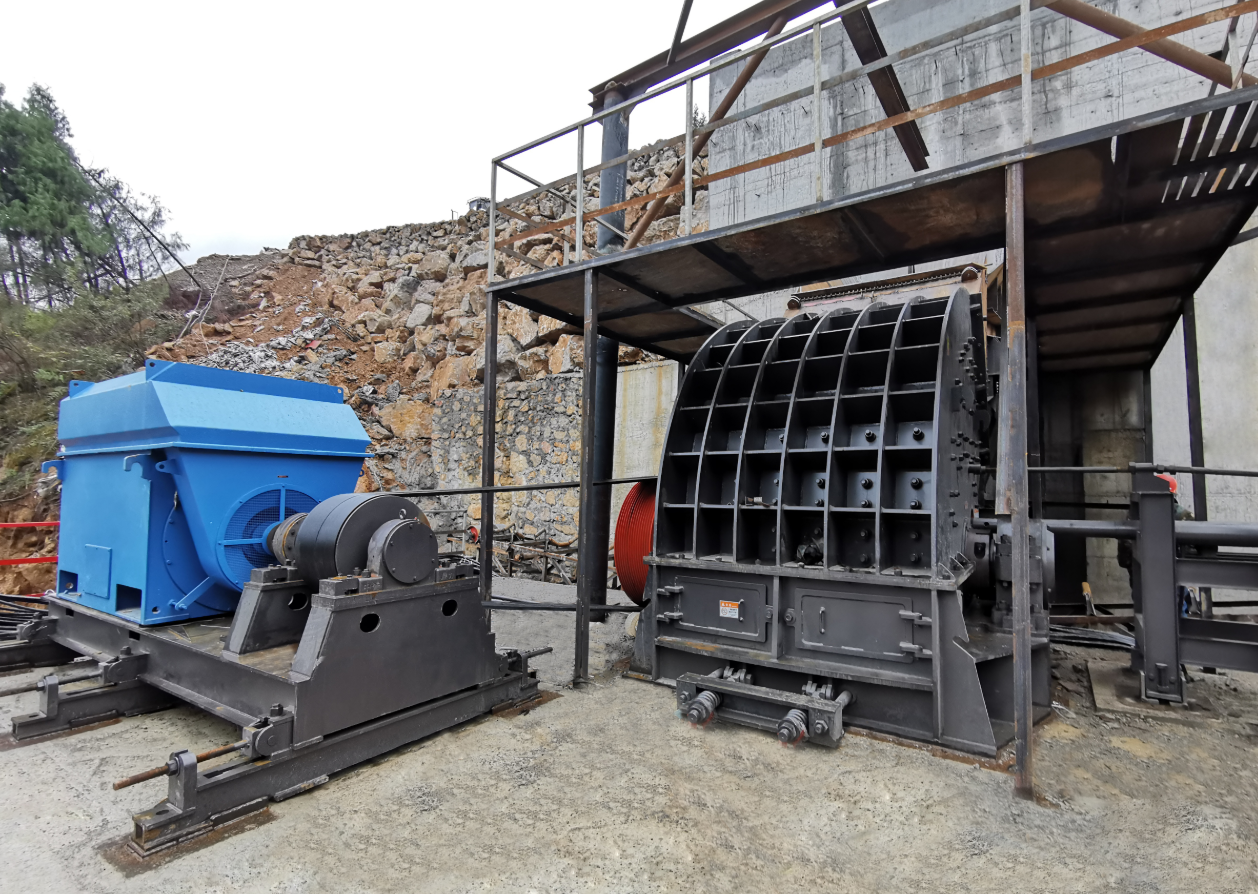
Herhangi bir agrega kırma tesisi projesinin ilk adımı, besleme kayasının sertliğini, silisyum dioksit içeriğini ve nem oranını belirleyen bir saha araştırmasıdır. Sichuan eyaletindeki Renshou'da yer alan ve dağ kayasından saatte 600 ton (TPH) kırmaya yönelik tasarlanan çakıl taşı hattı, aşınma seviyelerini doğrulayan saha araştırmasının ardından PCZ1615 ağır iş tipi çekiçli kırıcı kullanmıştır. Rotor ve astar plakasının malzeme sertliğine uygun seçilmesi, aşınmaya dayanıklı parçaları korur, küçültme oranını sabit tutar ve daha uzun aşınma parçası değişim aralıklarıyla kararlı bir saatte 600 tonluk çıkış kapasitesi sağlar. Nemli besleme ayrıca elek verimliliğini de değiştirir; bu nedenle sondaj çekirdeği testleri ve nem örnekleme aynı çalışmaya dahil edilmelidir. Araştırmanın besleme boyut dağılımını ve aşındırıcılık indeksini de kaydetmesi gerekir; çünkü her ikisi de birincil kırıcı için astar plakası ve rotor özelliklerini belirler.
Üretim Hedefleri ve Kapasite Boyutlandırılması
Herhangi bir kırma tesisi için kapasite boyutlandırması, saatte hedef tonajı ve gerekli çıkışı boyutlarını belirleyen bir uygunluk çalışmasıyla başlar. Xichang'daki bir granit üretim hattı, 1–5 mm ile 26–31 mm arasında beş ürün fraksiyonu üzerinden saatte 250–300 ton (TPH) kapasiteyle çalışır. Çene kırıcıyı veya darbeli kırıcıyı aşırı büyük seçmek sermaye harcamalarını israf ederken, küçük seçmek geri dönüşümü zorunlu kılar ve bu da işletme maliyetlerini artırır. Geçici depolama siloları ve akıllı kontrol sistemleri, aşamalar arasındaki yükü dengelemeye ve besleme dalgalanmalarını karşılamaya yardımcı olur. Saatlik tepe talep ile günlük ortalama tonaj farklılık gösterdiğinden, tasarımın birincil aşaması geçici depolama için, son aşamaları ise sürekli çalışma durumu için boyutlandırılmalıdır.
Açık Devre vs Kapalı Devre Kırma
Ne Zaman Açık Devre Seçilmelidir
Bir agregat kırma tesisi içindeki açık devre, fazla boyutlu malzemenin geri dönüşünü önler ve kırılmış malzemeyi doğrudan bir sonraki aşamaya yönlendirir. Bu yapılandırma, besleme boyutunun büyük olduğu ve nihai gradasyon toleransının gevşek olduğu birincil kırma tesisleri için uygundur. Açık düzenler, konveyör bant uzunluğunu kısaltır ve devreye alma işlemini basitleştirir; bu da homojen kayaları işleyen, uzak veya modüler tasarım alanlarında başlangıçtaki yatırım maliyetini (capex) düşürür. Ürün spesifikasyonu sıkı ve tekrarlanabilir boyut aralıkları gerektirdiğinde açık devrelerden kaçınılmalıdır.
Sıkı Gradasyon İçin Kapalı Devre
Bir agrega kırma tesisi içinde kapalı bir devre, fazla büyük parçaları titreşimli bir elekten tekrar geçirerek daha dar bir tanecik boyutu dağılımı oluşturur. Beton veya asfalt için tutarlı agrega gerekliliği olduğunda, bu kapalı devre gradasyonu dar bantlar içinde kontrol eder. Bunun karşılığı olarak ekstra motor gücü tüketimi ve elek yüzeylerinde daha yüksek aşınma oluşur; ancak yatırımın getirisi, ürünün artmış pazar değeri ve daha az red edilen malzeme şeklinde kendini gösterir. Devrenin doğru boyutlandırılması için elek verimliliği ve dolaşım yükü mutlaka modellenmelidir. Doğru elek tabla açıklığı seçimi ve yüksek elek verimliliğinin sağlanması, dolaşım yükünü taze besleme miktarının yüzde otuzundan aşağıda tutar. İyi ayarlanmış bir devre ayrıca geri dönüş miktarını azaltarak konveyör gücü tüketimini düşürür, tüm kırma devresindeki elek yüzeylerinin ömrünü uzatır ve bakım çağrılarını azaltır.
Eleklemeler Aşamaları ve Gradasyon Kontrolü
Çok-Katmanlı Titreşimli Elek Düzeni
Bir toplu kırma tesisi içinde çoklu seviyeli titreşimli elek, akışı tek geçişte birkaç fraksiyona ayırarak gradasyon kontrolü açısından merkezi bir işlev görür. İkincil konik kırıcıdan sonra 2YKZ veya 3YKQ tipi elek seviyeleri yerleştirilerek, ekstra kırıcılar kullanılmadan birden fazla boşaltım boyutuna ulaşmak için tesis tasarımı optimize edilebilir. Hedef parçacık boyutuna ulaşmak için elek açıklığı, eğimi ve titreşim frekansı birbirleriyle uyumlu olmalıdır; aksi takdirde tıkanma ve seviyeler arasında taşıma sorunları yaşanabilir. Poliüretan malzeme, ince fraksiyonlarda saplanmayı azaltır. Düzenli elek denetimleri ve doğru seviye gerilimi, ayırma işleminin keskinliğini korurken, besleme noktasındaki net boyut aralığı, eleme aşamasını aşırı yüklemeden korur.
Kırma Odası ve Azaltma Oranı Uyumu
Her kırma odası, besleme boyutu ve kaplama plakası profiline bağlı olarak optimum bir küçültme oranına sahiptir. Örsleyici kırıcı, kireçtaşı üzerinde üstün performans gösterirken, darbeli kırıcı aşındırıcı kayaları daha iyi şekil vererek işler. Kırma odasının malzemenin sertliğine uygun olarak seçilmesi, ürünün kübik kalmasını sağlar ve aşağı akıştaki eleklemeye yönelik yükü azaltarak toplam tesisi verimini artırır; üretim hattı boyunca yedek parça ömrünü uzatır. Tıkanıklıkla besleme ve eşit dağıtım, kırma odasını düzensiz aşınmaya karşı korur. Kapalı taraf açıklığının hedef boşaltım boyutuna ayarlanması, aşırı kırılmayı önler ve her aşamada motor gücü tasarrufu sağlar.
Malzeme Akışı, Toz Kontrolü ve Devreye Alma
Konveyör Yönlendirilmesi ve Hopper Tasarımı
Topaklayıcı tesisteki malzeme akışı, huni geometrisine ve uzun kaldırma işlemleri ile keskin aktarmaları önleyen konveyör bant yönlendirmesine bağlıdır. Uygun olmayan bir huni şekli, üretim hattını durduran tıkanıklığa neden olur; bu nedenle saha incelemesi, malzeme çekme işlemini modellemelidir. NFPA ve OSHA standartlarına uygun olarak aktarma noktalarında toz kontrolü, çalışanları korur ve kırma tesisinde temizlik işçiliğini azaltır. Kapalı aktarma kanalları ve ayarlanmış bant hızı, hem tozu hem de gürültüyü sınırlandırır. Bant hızı ve genişliği, maksimum malzeme akışına göre hesaplanır; aktarma kanalları ise malzeme akışını merkezde tutacak şekilde açılı olarak tasarlanır.
EPC Devreye Alma ve Bakım Planı
EPC teslimatı, ekipman seçimi, süreç tasarımı, kurulum ve devreye alma işlemlerini tek bir sözleşme kapsamında kapsar; bu da geri ödeme süresini kısaltır. Aşınan parçalar stoku ve planlı denetimlere dayalı bir bakım planı, kullanılabilirliği yüksek düzeyde tutar. ISO 9001 sertifikalı fabrikalar ve ANSI standartlarına uygun korumalı makineler, satın alma takımlarına sürekli işletme sırasında uzun vadeli işletme maliyetleri ve güvenlik uyumluluğu konusunda güven verir. Operatör eğitimi ve akıllı kontrol sistemi panosu, devreye alma verilerini günlük kullanım süresi kazançlarına dönüştürür.
İyi bir tesis tasarımı, devre seçimi, eleme aşamaları ve malzeme akışını sermaye harcamaları ile işletme maliyetlerine karşılık dengeler. Doğru şekilde mühendislik yapılmış bir agrega kırma tesisi, devreye almanın ilk gününden itibaren kararlı gradasyon, kontrol edilmiş toz emisyonu ve güvenilir üretim kapasitesi sağlar.
Sıkça Sorulan Sorular
Soru
Bir agrega kırma tesisinin açık devre mi yoksa kapalı devre mi kullanılması gerektiğine hangi faktörler karar verir?
Cevap: Devre seçimi, gerekli gradasyon sıkılığına ve ürün değerine bağlıdır. Açık devreler, gevşek toleranslı ve daha düşük yatırım maliyetli birincil aşamalar için uygundur; malzemeyi geri döngüye sokmadan ileriye yönlendirir. Kapalı devreler, fazla büyük parçacıkları titreşimli elekten geçirerek beton veya asfalt agrega için parçacık boyutunu daraltır. Mühendisler, ekstra motor gücü ve aşınma ile yüksek fiyatlandırma arasındaki dengeyi değerlendirir. Ekipman seçimi öncesinde saha incelemesi ve uygulanabilirlik çalışması ile doğru denge belirlenir.
Soru
Sık gradasyon kontrolü için kaç adet elekleme aşaması gereklidir?
Cevap: Çoğu agrega hattı, ince, orta ve kaba fraksiyonları ayırmak için iki ila üç elekleme aşaması kullanır. İkincil kırıcıdan sonra yerleştirilen birincil elek, bitmiş ürünü ayırır; kapalı döngülü elek ise fazla büyük parçacıkları geri döngüye gönderir. Çok katlı titreşimli elekler, tek geçişte birden fazla boyutu ayırarak konveyör karmaşıklığını azaltır. Katman sayısı ürün spesifikasyonuna bağlıdır; üç ila beş fraksiyon için 3YKQ veya 2YKZ tipi çok katlı elekler yaygındır.
Soru
Aşındırıcı ve yumuşak kayaçlar için hangi kırıcı türü uygundur?
Cevap: Malzemenin sertliği ve silisyum içeriği, kırıcı seçimi üzerinde belirleyici rol oynar. Çekiç kırıcılar ve ağır çekiç kırıcılar, kireçtaşı ve orta düzey aşınmaya dayanıklı malzemeler için uygundur; tek aşamada yüksek küçültme oranı sağlarlar. Darbeli kırıcılar, daha sert ve aşındırıcı kayaçları işlerken daha iyi parçacık şekli verir. Konik kırıcılar, kübik ürün elde etmek amacıyla üçüncül kapalı devrelerde üstün performans gösterir. Kırma odası ve astar plakasının kayaç sertliğine uygun olarak seçilmesi, aşınmaya dayanıklı parçaları korur ve üretim hattı boyunca küçültme oranını sabit tutar.
Soru
Toz ve gürültü kontrolü, tesise yerleşim aşamasında entegre edilebilir mi?
Cevap: Evet. Toz kontrolü, kapalı konveyörler, püskürtme sistemleri ve kapasiteye göre boyutlandırılmış torba toplama sistemleriyle aktarma noktalarında başlar. Gürültü kontrolü için yumuşatılmış huni astarları, mesafe tamponları ve süzgeçli muhafazalar kullanılır. Elektriksel güvenlik ve toz patlaması güvenliği için NFPA yönergeleri temel alınırken, çalışanların maruziyetini korumak amacıyla OSHA beklentileri dikkate alınır. Bu önlemlerin saha incelemesi sırasında yerleşim planına entegre edilmesi, maliyetli geri dönüşüm çalışmalarını önler ve işletme için yeşil maden ve topluluk uyumluluğunu destekler.
Soru
Satın alma ekibi, devreye alma sırasında neleri doğrulamalıdır?
Cevap: Her titreşimli elek tablağından alınan örnek boşaltım boyutlarıyla ürün spesifikasyonuna göre tane dağılımını doğrulayın. Sürekli besleme altında saatte ton cinsinden belirtilen kapasitenin sağlanıp sağlanmadığını teyit edin. ANSI’ye uygun aşınma parçalarını ve koruyucu yerleştirmesini, ayrıca akıllı kontrol sistemi alarm sistemlerini denetleyin. Bakım planını, yedek parça stokunu ve EPC teslim belgelerini gözden geçirin. Yapılandırılmış bir devreye alma kontrol listesi, yatırım getirisini korur ve işletmeye alınmadan sonra geri ödeme süresini kısaltır.