
 EN
Egy jól megtervezett aggregátum-törőüzem tervezése már jóval azelőtt elkezdődik, hogy az acél a földre érne. Az elrendezés, a kör típusa és a szűrési stratégia dönti el, hogy a vonal teljesíti-e a megadott szemcseméret-eloszlást a névleges teljesítmény mellett, vagy leáll-e a valós kőbányai körülmények között. A folyamatmérnököknek rendszerként, nem gépek listájaként kell kezelniük az üzemtervezést. A korai, rossz döntések az eszköz egész élettartama alatt növelik az üzemeltetési költséget, és csökkentik a tőkebefektetés hozamát, ezért a konfigurációs fázis ugyanolyan szigorú megközelítést igényel, mint a berendezések kiválasztása.
Helyszínfelmérés és folyamatáramlás-tervezés
Bemeneti anyag jellemzése
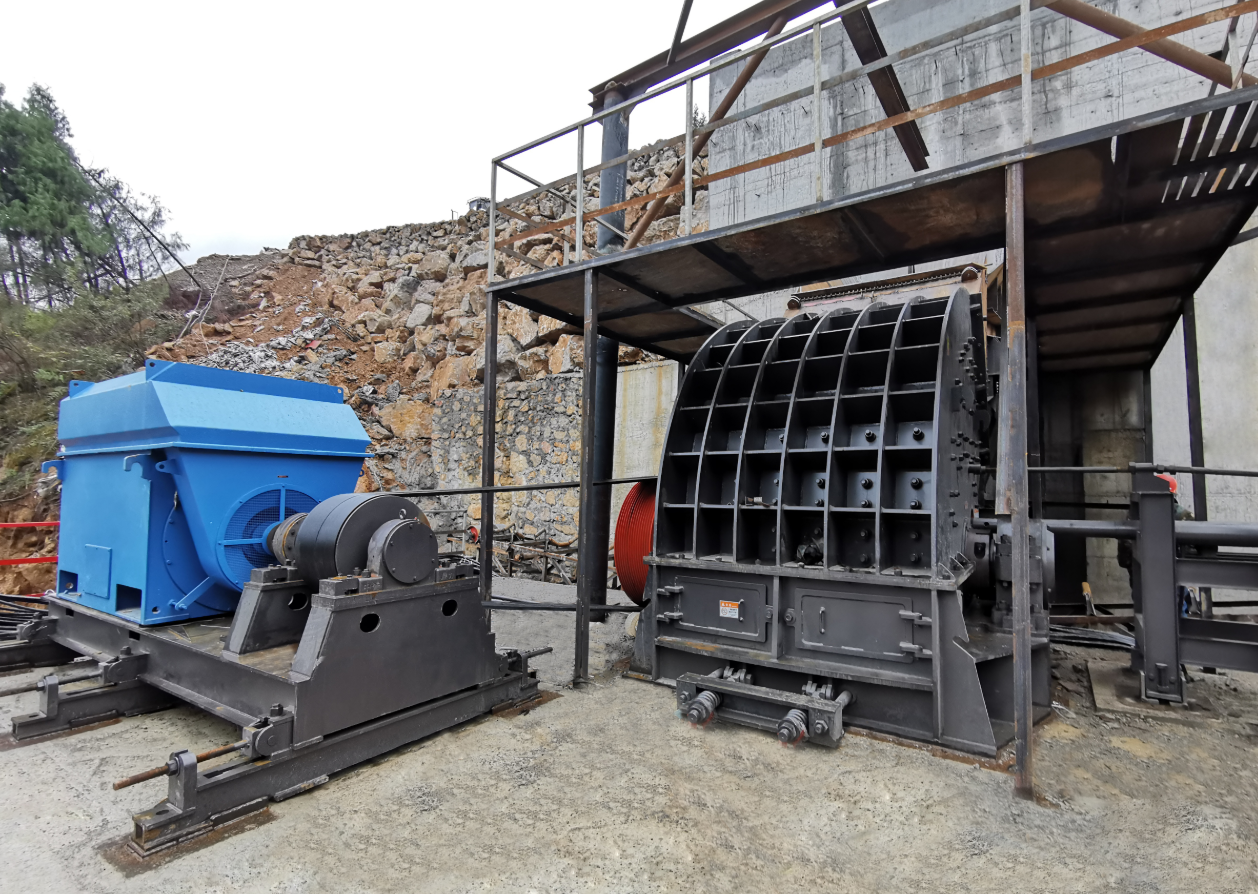
Bármely összeépített törőüzem projektjének első lépése egy helyszíni felmérés, amely meghatározza a betáplált kőzet keménységét, szilíciumtartalmát és nedvességtartalmát. Egy szichuani renshoui zúzottkő-gyártóvonal, amely hegyi kőzetet dolgoz fel 600 tonna/órában, a felmérés után egy PCZ1615 nehézüzemű kalapácsos törőgépet alkalmazott, miután a kopás mértéke megerősítést nyert. A forgórész és a béléslemez anyagkeménységhez való illesztése védi a kopóalkatrészeket, stabilan tartja a törlési arányt, és hosszabb kopóalkatrész-csereidők mellett is biztosítja a folyamatos 600 tonna/óra kimeneti teljesítményt. A nedves betáplálás szintén befolyásolja a szűrés hatékonyságát, ezért a fúrómag-vizsgálatokat és a nedvességtartalom-mintavételezést ugyanabban a tanulmányban kell elvégezni. A felmérésnek rögzítenie kell a betáplált kőzet méreteloszlását és a kopásindexet is, mivel mindkét tényező meghatározza az elsődleges törőgép béléslemezének és forgórészének specifikációját.
Teljesítménycélok és kapacitásméretezés
Bármely összevont törőüzem kapacitásának méretezése egy megvalósíthatósági tanulmánnyal kezdődik, amely meghatározza az óránkénti céltonnát és a szükséges kibocsátási méreteket. Egy gránitgyártó vonal Xichangban 250–300 tonna/óra teljesítménnyel működik öt termékfrakcióra osztva, 1–5 mm-től 26–31 mm-ig. A fogószájú vagy ütőszájú törő túlméretezése felesleges tőkekiadást eredményez, míg a túl kis méretű berendezés kényszerített újrakörözést eredményez, ami növeli az üzemeltetési költségeket. A csúcsforgalmi tárolók és az intelligens vezérlőrendszerek segítenek kiegyensúlyozni a terhelést a fokozatok között, valamint elnyelni a befektetett anyag mennyiségének ingadozásait. A csúcsórás igény és az átlagos napi tonnázás eltér egymástól, ezért a tervezés során az elsődleges fokozatot a csúcsforgalomra, a befejező fokozatokat pedig a folyamatos üzemmódra kell méretezni.
Nyitott vs zárt törőkör
Mikor érdemes nyitott köröket választani
Egy nyitott áramkör egy aggregátőrlő üzemben az összetört anyagot közvetlenül a következő fázisba juttatja visszatáplálás nélkül. Ez a konfiguráció elsődleges törőüzemekre alkalmas, ahol a betáplált anyag mérete nagy, és a végső szemcseeloszlásra vonatkozó tűréshatár laza. A nyitott elrendezés csökkenti a szállítószalag hosszát és egyszerűsíti a üzembe helyezést, így csökken a kezdeti beruházási költség (capex) olyan távoli vagy moduláris tervezésű helyszíneken, ahol egységes kőzetet dolgoznak fel. Ne alkalmazzon nyitott áramköröket, ha a termék specifikációja szigorú, ismételhető szemcseméret-tartományokat követel meg.
Zárt áramkör szigorú szemcseeloszláshoz
Egy zárt körben működő törmelékőrlő üzemben a túlméretes anyagot visszavezetik egy rezgőrácsra, így szűkebb szemcseméret-eloszlást érnek el. Amikor a specifikáció konzisztens kavicsot vagy zúzottkőt követel meg betonhoz vagy aszfalthoz, a zárt kör a szemcseméret-eloszlást szűk határok között szabályozza. A kompromisszum az extra motor teljesítményigény és a szűrőfelület nagyobb kopása, de a megtérülés a prémium minőségű termék értékében és a kevesebb selejtben mutatkozik meg. A kör méretének pontos meghatározásához a rács hatékonyságát és a keringő terhelést modellezni kell. A megfelelő rácsréteg nyílásának kiválasztása és a magas rács-hatékonyság biztosítása segít megtartani a keringő terhelést a friss táplálás harminc százalékánál alacsonyabb szinten. Egy jól beállított kör csökkenti a recirkulációs költséget is, mivel kevesebb túlméretes anyag visszavezetése takarít meg szállítószalag-teljesítményt, meghosszabbítja a szűrőfelület élettartamát az egész törőkörben, és csökkenti a karbantartási hívások számát.
Rácsolási fázisok és szemcseméret-eloszlás-szabályozás
Többrétegű rezgőrács elrendezése
Egy összevont törőüzemben a többfokozatú rezgőrács egyetlen áthaladással osztja fel az anyagáramot több frakcióra, ami alapvető fontosságú a szemcseméret-eloszlás szabályozásához. A 2YKZ vagy 3YKQ típusú rácsok elhelyezése a másodlagos kúptörő után lehetővé teszi, hogy az üzemterv több különböző kimeneti méretet érjen el további törők nélkül. A rácsnyílás, a lejtés és a rezgési frekvencia egyeznie kell a célzott szemcsemérettel, hogy elkerüljük a rácsok eldugulását és az átmenetek közötti anyagáthordást. A poliuretán rácsbetétek csökkentik a finom frakciók elakadását. A rendszeres rácsellenőrzés és megfelelő rácsfeszítés biztosítja a hatékony szétválasztást, míg egy jól meghatározott előzetes adagolási mérettartomány megvédi a szűrési fázist a túlterheléstől.
Törőkamra és redukciós arány illesztése
Minden törőkamrának optimális tömörítési aránya van, amely összefügg a betáplált anyag méretével és a kifutólapok profiljával. A kalapácsos törő kiválóan alkalmazható mészkő feldolgozására, míg az ütőszállítós törő jobban kezeli a kopásálló kőzeteket, és jobb alakú terméket állít elő. A törőkamra anyagkeménységhez való illesztése biztosítja a termék kockaszerű formáját, csökkenti a szűrőberendezésekre nehezedő terhelést, növeli az egész gyártóüzem teljesítményét, és meghosszabbítja a pótalkatrészek élettartamát a termelési vonalon. A kamra túltöltésének elkerülése („choke feeding”) és az egyenletes anyagelosztás megvédi a törőkamrát a nem egyenletes kopástól. A zárt oldali rés (closed-side gap) beállítása a célként megadott kimeneti méretre megakadályozza a túltörést, és minden fokozaton motor-teljesítményt takarít meg.
Anyagáramlás, porkezelés és üzembe helyezés
Szállítószalag-vezetés és adagolóedény-tervezés
Az összevont törőüzem anyagáramlása a bunkerek geometriájától és a szállítószalag-vezetéktől függ, amely elkerüli a hosszú emeléseket és éles átadásokat. A rosszul kialakított bunker hidakat képez, amely leállítja a gyártósor működését, ezért a helyszíni felmérésnek modelleznie kell a leürítést. A transzferpontokon a por elleni védelem – az NFPA és az OSHA előírásai alapján – védi a munkavállalókat, és csökkenti a takarítási munkaerő-igényt a törőüzemben. A zárt transzfercsatornák és a pontosan beállított szállítószalag-sebesség egyaránt korlátozza a port és a zajt. A szállítószalag sebességét és szélességét a maximális anyagáramlás alapján számítják ki, a transzfercsatornákat pedig úgy döntik el, hogy az anyagáram középen maradjon.
EPC üzembe helyezési és karbantartási terv
Az EPC-szállítás egyetlen szerződés keretében magában foglalja a berendezések kiválasztását, a folyamat tervezését, a telepítést és az üzembe helyezést, így lerövidíti a megtérülési időszakot. Egy a kopó alkatrészek készletére és az ütemezett ellenőrzésekre épülő karbantartási terv biztosítja a magas rendelkezésre állást. Az ISO 9001 szerint tanúsított gyártóüzemek és az ANSI-szerű védőberendezésekkel ellátott gépek bizalmat adnak a beszerzési csapatoknak a hosszú távú üzemeltetési költségek és a biztonsági előírások betartása tekintetében folyamatos üzemelés mellett. Az üzemeltetők képzése és egy intelligens vezérlőrendszer irányítópultja az üzembe helyezési adatokat napi üzemidő-növekedéssé alakítja.
A jó gyártóüzem-tervezés egyensúlyt teremt az áramkör-kiválasztás, a szűrési fokozatok és az anyagáramlás, valamint a tőkekiadás és az üzemeltetési költség között. Egy megfelelően mérnöki szinten tervezett aggregátőr-törőüzem napjától kezdve stabil szemcseméret-eloszlást, szabályozott port és megbízható teljesítményt nyújt.
Gyakran Ismételt Kérdések
Kérdés
Milyen tényezők döntik el, hogy egy aggregátőr-törőüzem nyitott vagy zárt áramkört használjon?
Válasz: A körkörös vagy nyitott áramkör kiválasztása a szükséges szemcseméret-eloszlás pontosságától és a termék értékétől függ. A nyitott áramkörök elsődleges fokozatokra alkalmasak laza tűréssel és alacsonyabb beruházási költséggel, és az anyagot továbbítják anélkül, hogy visszaküldenék a ciklusba. A zárt áramkörökben a túl nagy szemcsék visszakerülnek egy rezgőrácsra, így pontosabb szemcseméret-eloszlást érnek el betonhoz vagy aszfalthoz szükséges kavicsok esetén. A mérnökök a plusz motor teljesítményigényt és a kopás mértékét súlyozzák a magasabb árpotenciál ellen. Egy helyszíni felmérés és gazdasági megvalósíthatósági tanulmány határozza meg a megfelelő egyensúlyt a berendezések kiválasztása előtt.
Kérdés
Hány szűrési fokozatra van szükség a pontos szemcseméret-eloszlás-vezérléshez?
Válasz: A legtöbb kavicsfeldolgozó vonal két-három szűrési fokozatot használ a finom, közepes és durva frakciók elkülönítésére. Az elsődleges szűrő a másodlagos törő után távolítja el a készterméket, míg a zárt hurkú szűrő a túl nagy szemcséket visszaküldi a ciklusba. A többfokozatú rezgőrácsok egyszerre több szemcseméretet választanak szét, csökkentve ezzel a szállítószalagok komplexitását. A fokozatok száma a termék specifikációjától függ, a 3YKQ vagy 2YKZ típusú rácsok gyakoriak három–öt frakció kezelésére.
Kérdés
Melyik törő típus alkalmas a kopásálló és a puha kőzetekhez?
Válasz: Az anyag keménysége és szilícium-dioxid-tartalma határozza meg a törő kiválasztását. A kalapácsos és a nehéz kalapácsos törők megfelelőek a mészkőhöz és közepes kopásállósághoz, egyetlen fokozatban nagy redukciót biztosítva. Az ütőszerszámos törők kezelik a keményebb, kopásállóbb kőzeteket, jobb szemcsealakkal. A kúpos törők kiválóan alkalmazhatók harmadlagos zárt áramkörökben kockaszerű termék előállítására. A törőkamra és a betétlapok kőzetkeménységhez való illesztése védi a kopó alkatrészeket, és stabilizálja a redukciós arányt az egész gyártósoron.
Kérdés
Beépíthető-e por- és zajcsökkentés a gyártóberendezés elrendezésébe?
Válasz: Igen. A por elleni védelem a szállítási pontoknál kezdődik: zárt szállítószalagokkal, permetező rendszerekkel és a feldolgozási kapacitáshoz méretezett zsákos szűrőkkel. A zajcsökkentéshez csillapított siló-bélés, távolsági pufferzónák és lemezelt burkolatok kerülnek alkalmazásra. Az elektromos és porrobbanás-elleni biztonságot az NFPA irányelvei határozzák meg, míg az OSHA előírásai védik a munkavállalók expozícióját. Ezeknek a megoldásoknak a helyszíni felmérés során történő beépítése elkerüli a költséges utólagos beavatkozásokat, és támogatja a zöld bánya és a közösségi szabályozási követelmények teljesítését.
Kérdés
Mit kell ellenőriznie a beszerzési csapatnak a üzembe helyezés során?
Válasz: Ellenőrizze a termék specifikációjával összevetve a frakcióeloszlást a rezgőrácsok egyes szintjeiről vett minták alapján. Győződjön meg arról, hogy a folyamatos táplálás mellett elérhető a megadott tonna/óra kapacitás. Vizsgálja meg a kopó alkatrészeket, az ANSI előírások szerinti védőberendezések elhelyezését és az intelligens vezérlőrendszer riasztásait. Tekintse át a karbantartási tervet, a pótalkatrész-készletet és az EPC átadási dokumentumokat. Egy strukturált üzembe helyezési ellenőrzőlista védi a beruházás megtérülését, és lerövidíti az indítás utáni megtérülési időt.