
 EN
একটি ভালোভাবে পরিকল্পিত সমষ্টিগত ক্রাশার প্লান্ট শুরু হয় স্টিল যখন মাটিতে পড়ার অনেক আগে। লেআউট, সার্কিটের ধরন এবং স্ক্রিনিং কৌশল নির্ধারণ করে যে লাইনটি নির্ধারিত থ্রুপুটে স্পেসিফিকেশন অনুযায়ী গ্রেডেশন পূরণ করছে কিনা অথবা বাস্তব কোয়ারিতে চাপের মুখে থেমে গেছে কিনা। প্রক্রিয়া প্রকৌশলীদের প্লান্ট ডিজাইনকে একটি সিস্টেম হিসেবে বিবেচনা করতে হবে, যন্ত্রপাতির তালিকা হিসেবে নয়। প্রাথমিক দুর্বল সিদ্ধান্তগুলি সম্পত্তির সম্পূর্ণ জীবনকালে অপারেটিং খরচ বাড়ায় এবং বিনিয়োগের রিটার্ন কমিয়ে দেয়, তাই কনফিগারেশন পর্বে যন্ত্রপাতি নির্বাচনের মতোই কঠোরতা প্রয়োজন।
সাইট সার্ভে এবং প্রক্রিয়া ফ্লো পরিকল্পনা
ফিড উপকরণের বৈশিষ্ট্য বিশ্লেষণ
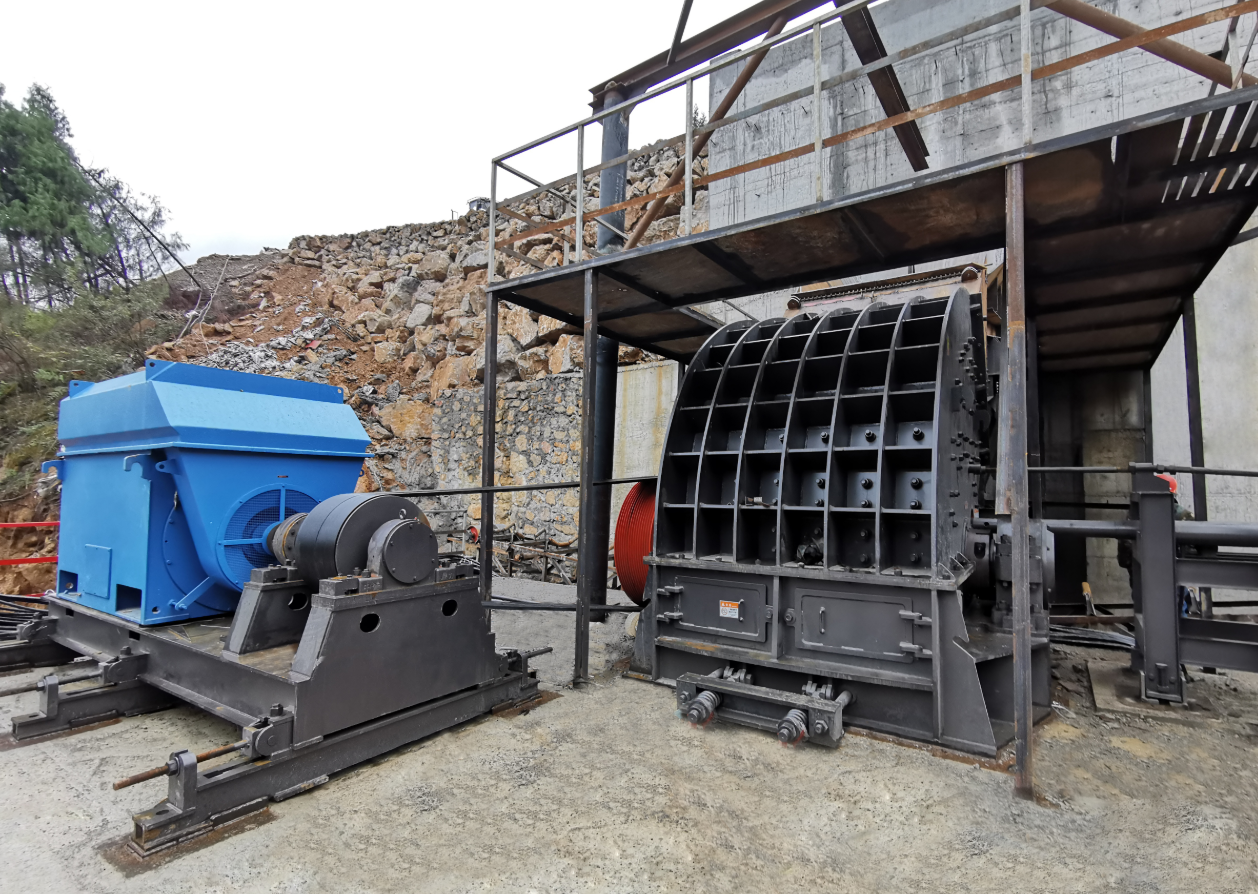
যেকোনো সমষ্টিগত ক্রাশার প্লান্ট প্রকল্পের প্রথম ধাপ হলো একটি সাইট সার্ভে, যা ফিড শিলার কঠোরতা, সিলিকা সামগ্রী এবং আর্দ্রতা নির্ধারণ করে। সিচুয়ানের রেনশৌ-এ অবস্থিত একটি ক্রাশড-স্টোন লাইন, যেখানে পর্বতের শিলা প্রতি ঘণ্টায় ৬০০ টন (TPH) প্রক্রিয়াজাত করা হয়, সার্ভে-এ ঘর্ষণ স্তর নিশ্চিত হওয়ার পর PCZ1615 ভারী ধরনের হ্যামার ক্রাশার ব্যবহার করা হয়েছিল। রোটর ও লাইনার প্লেটকে উপাদানের কঠোরতার সঙ্গে মিলিয়ে নেওয়া ঘর্ষণ-প্রবণ অংশগুলোর রক্ষণাবেক্ষণ কমায়, হ্রাস অনুপাতকে স্থিতিশীল রাখে এবং দীর্ঘতর ঘর্ষণ-প্রবণ অংশের প্রতিস্থাপন সময়সীমা বজায় রেখে স্থির ৬০০ TPH আউটপুট প্রদান করে। আর্দ্র ফিড স্ক্রিনিং দক্ষতাও পরিবর্তন করে, তাই ড্রিল-কোর পরীক্ষা এবং আর্দ্রতা নমুনা একই অধ্যয়নের অংশ হওয়া উচিত। সার্ভে-এ ফিড আকার বণ্টন এবং ঘর্ষণ সূচকও রেকর্ড করা উচিত, কারণ উভয়টিই প্রাথমিক ক্রাশারের জন্য লাইনার প্লেট ও রোটর নির্দিষ্টকরণকে প্রভাবিত করে।
আউটপুট লক্ষ্য এবং ক্ষমতা আকার নির্ধারণ
যেকোনো সমষ্টিগত ক্রাশার প্লান্টের ক্ষমতা নির্ধারণ শুরু হয় একটি সম্ভাব্যতা অধ্যয়ন দিয়ে, যা প্রতি ঘণ্টায় লক্ষ্য টন এবং প্রয়োজনীয় নিষ্কাশন আকারগুলি নির্ধারণ করে। সিচাং-এ একটি গ্রানাইট উৎপাদন লাইন ১–৫ মিমি থেকে ২৬–৩১ মিমি পর্যন্ত পাঁচটি পণ্য ফ্র্যাকশনে ২৫০–৩০০ টিপিএইচ চালায়। জ ক্রাশার বা ইমপ্যাক্ট ক্রাশারের আকার অতিরিক্ত বড় করলে মূলধন ব্যয় নষ্ট হয়, আর আকার ছোট করলে পুনর্বিতরণ বাধ্যতামূলক হয় যা অপারেটিং খরচ বাড়ায়। সার্জ বিন এবং স্মার্ট নিয়ন্ত্রণ ব্যবস্থা পর্যায়গুলির মধ্যে লোড সাম্য বজায় রাখতে এবং ফিড ওঠানামা শোষণ করতে সাহায্য করে। প্রতি ঘণ্টায় সর্বোচ্চ চাহিদা এবং গড় দৈনিক টনেজ ভিন্ন, তাই প্রাথমিক পর্যায়ের ডিজাইন সার্জের জন্য এবং চূড়ান্ত পর্যায়গুলির ডিজাইন স্থিতিশীল অবস্থার জন্য করা উচিত।
ওপেন বনাম ক্লোজড ক্রাশিং সার্কিট
কখন ওপেন সার্কিট বেছে নেবেন
একটি সমষ্টিগত ক্রাশার প্লান্টে একটি ওপেন সার্কিটে ক্রাশ করা উপাদান অতিরিক্ত আকারের উপাদান ফিরিয়ে না দিয়ে সরাসরি পরবর্তী পর্যায়ে পাঠানো হয়। এই বিন্যাসটি প্রাথমিক ক্রাশিং প্লান্টের জন্য উপযুক্ত, যেখানে ফিড আকার বড় এবং চূড়ান্ত গ্রেডেশন সহনশীলতা ঢিলে। ওপেন লেআউটগুলি কনভেয়ার বেল্টের দৈর্ঘ্য কমায় এবং কমিশনিংকে সরল করে, যা একক ধরনের শিলা পরিচালনা করা দূরবর্তী বা মডুলার ডিজাইনের সাইটগুলির প্রাথমিক ক্যাপেক্স কমায়। যখন পণ্যের স্পেসিফিকেশন কঠোর, পুনরাবৃত্তিযোগ্য আকারের ব্যান্ড চায়, তখন ওপেন সার্কিট এড়ানো উচিত।
কঠোর গ্রেডেশনের জন্য ক্লোজড সার্কিট
একটি সমষ্টিগত ক্রাশার প্লান্টের মধ্যে একটি বন্ধ বর্তনী অতিরিক্ত আকারের উপাদানগুলিকে কম্পনশীল স্ক্রিনের মধ্য দিয়ে পুনরায় পাঠায়, যা কণার আকার বণ্টনকে আরও সংকীর্ণ করে। যখন কংক্রিট বা অ্যাসফাল্টের জন্য সামঞ্জস্যপূর্ণ সমষ্টিগত উপাদানের প্রয়োজন হয়, তখন এই বন্ধ বর্তনীটি গ্রেডেশনকে সংকীর্ণ সীমার মধ্যে নিয়ন্ত্রণ করে। এর প্রতিকূল দিক হলো অতিরিক্ত মোটর শক্তির প্রয়োজন এবং স্ক্রিনিং মাধ্যমে বেশি ক্ষয়। কিন্তু বিনিয়োগের ফলাফল প্রিমিয়াম পণ্যের মূল্য ও কম পরিমাণ প্রত্যাখ্যাত উপাদানের মাধ্যমে প্রকাশ পায়। বর্তনীটি সঠিকভাবে আকার নির্ধারণ করতে স্ক্রিনের দক্ষতা এবং পরিবর্তনশীল লোডকে মডেল করা আবশ্যিক। সঠিক স্ক্রিন ডেক ছিদ্র নির্বাচন করা এবং উচ্চ স্ক্রিন দক্ষতা নিশ্চিত করা পরিবর্তনশীল লোডকে নতুন ফিডের তিনশো শতাংশের কমে রাখে। একটি ভালোভাবে সমন্বিত বর্তনী পুনরায় পাঠানোর খরচও কমায়, কারণ কম পরিমাণ অতিরিক্ত আকারের উপাদান পাঠানো কনভেয়ার শক্তি বাঁচায় এবং সমগ্র ক্রাশিং বর্তনীতে স্ক্রিন মাধ্যমের আয়ু বাড়ায় এবং রক্ষণাবেক্ষণের প্রয়োজনীয়তা কমায়।
স্ক্রিনিং পর্যায় এবং গ্রেডেশন নিয়ন্ত্রণ
বহু-ডেক কম্পনশীল স্ক্রিন বিন্যাস
একটি সমষ্টিগত ক্রাশার প্লান্টের মধ্যে, একটি বহু-ডেক কম্পনশীল স্ক্রিন প্রবাহটিকে একবারে একাধিক ভাগে বিভক্ত করে, যা গ্রেডেশন নিয়ন্ত্রণের কেন্দ্রীয় অংশ। দ্বিতীয় কোন ক্রাশারের পরে ২YKZ বা ৩YKQ ডেকগুলি স্থাপন করলে অতিরিক্ত ক্রাশার ছাড়াই প্লান্ট ডিজাইন একাধিক ডিসচার্জ আকার অর্জন করতে পারে। স্ক্রিনের ছিদ্র, ঢাল এবং কম্পন ফ্রিক uency লক্ষ্য কণা আকারের সাথে মেল খাওয়া আবশ্যিক, যাতে ডেকগুলির মধ্যে ব্লাইন্ডিং এবং ক্যারিওভার এড়ানো যায়। পলিউরেথেন মিডিয়া সূক্ষ্ম ভাগগুলিতে পেগিং কমায়। নিয়মিত স্ক্রিন পরিদর্শন এবং উপযুক্ত ডেক টেনশন পৃথকীকরণকে তীব্র রাখে, যদিও স্ক্রিনিং পর্যায়কে ওভারলোড থেকে রক্ষা করতে উৎসের দিকে স্পষ্ট ফিড আকারের উইন্ডো প্রয়োজন।
ক্রাশিং চেম্বার এবং রিডাকশন রেশিও ম্যাচিং
প্রতিটি ক্রাশিং চেম্বারের জন্য ফিড সাইজ এবং লাইনার প্লেট প্রোফাইলের সাথে সম্পর্কিত একটি অপটিমাম রিডাকশন রেশিও থাকে। চুনপাথরের উপর হ্যামার ক্রাশার ভালো কাজ করে, অন্যদিকে ইমপ্যাক্ট ক্রাশার আক্রমণাত্মক শিলা পরিচালনা করে এবং উৎপাদিত আকৃতি ভালো হয়। উপাদানের কঠোরতার সাথে চেম্বারটি মিলিয়ে নেওয়া হলে উৎপাদিত পণ্য ঘনক্ষেত্রাকার হয় এবং নিচের দিকের স্ক্রিনিং প্রক্রিয়ায় চাপ কমে, যা সমগ্র প্লান্টের আউটপুট বৃদ্ধি করে এবং উৎপাদন লাইনের সমস্ত স্পেয়ার পার্টসের আয়ু বাড়ায়। চোক ফিডিং এবং সমান বণ্টন ক্রাশিং চেম্বারকে অসম ক্ষয় থেকে রক্ষা করে। লক্ষ্য ডিসচার্জ সাইজের সাথে ক্লোজড-সাইড গ্যাপ সেট করা হলে অতিরিক্ত ক্রাশিং রোধ করা যায় এবং প্রতিটি পর্যায়ে মোটর পাওয়ার সাশ্রয় করা যায়।
উপাদান প্রবাহ, ধূলিকণা নিয়ন্ত্রণ এবং কমিশনিং
কনভেয়ার রাউটিং এবং হপার ডিজাইন
একটি সমষ্টিগত ক্রাশার প্লান্টে উপকরণের প্রবাহ হপারের জ্যামিতি এবং কনভেয়ার বেল্টের পথ নির্ভর করে, যা দীর্ঘ উত্থাপন এবং তীব্র স্থানান্তর এড়ায়। খারাপভাবে আকৃতিযুক্ত হপার ব্রিজিং সৃষ্টি করে যা উৎপাদন লাইনকে বন্ধ করে দেয়, তাই একটি সাইট সার্ভে ড্র-ডাউন মডেলিং করা উচিত। এনএফপিএ এবং ওএসএইচএ-এর প্রত্যাশা অনুযায়ী স্থানান্তর বিন্দুতে ধূলিকণা নিয়ন্ত্রণ ক্রাশার প্লান্টে কর্মীদের রক্ষা করে এবং পরিষ্কারকরণের শ্রম কমায়। বন্ধ স্থানান্তর চুটগুলি এবং সমন্বিত বেল্ট গতি উভয় ধূলিকণা এবং শব্দকে সীমিত করে। শীর্ষ উপকরণ প্রবাহ থেকে বেল্ট গতি এবং প্রস্থ গণনা করা হয়, আর স্থানান্তর চুটগুলি এমনভাবে কোণযুক্ত করা হয় যাতে উপকরণের প্রবাহ কেন্দ্রে থাকে।
ইপিসি কমিশনিং এবং রক্ষণাবেক্ষণ পরিকল্পনা
ইপিসি ডেলিভারি একটি চুক্তির অধীনে সরঞ্জাম নির্বাচন, প্রক্রিয়া ডিজাইন, ইনস্টলেশন এবং কমিশনিং কভার করে, যা রিটার্ন পিরিয়ড সংক্ষিপ্ত করে। ক্ষয়-প্রবণ অংশগুলির ইনভেন্টরি এবং নির্ধারিত পরীক্ষা-নিরীক্ষার উপর ভিত্তি করে গঠিত একটি রক্ষণাবেক্ষণ পরিকল্পনা উপলব্ধতা উচ্চ রাখে। আইএসও ৯০০১ পরিচালিত কারখানা এবং এনএসআই দ্বারা সুরক্ষিত মেশিনগুলি ক্রয় দলকে চলমান অপারেশনের সময় দীর্ঘমেয়াদী অপারেটিং খরচ এবং নিরাপত্তা অনুযায়ী কাজ করার ব্যাপারে আত্মবিশ্বাস প্রদান করে। অপারেটর প্রশিক্ষণ এবং একটি স্মার্ট কন্ট্রোল সিস্টেম ড্যাশবোর্ড কমিশনিং ডেটাকে দৈনিক আপটাইম লাভে রূপান্তরিত করে।
ভালো প্ল্যান্ট ডিজাইন সার্কিট নির্বাচন, স্ক্রিনিং পর্যায় এবং উপকরণ প্রবাহকে মূলধন ব্যয় এবং অপারেটিং খরচের বিরুদ্ধে ভারসাম্য বজায় রাখে। সঠিকভাবে ইঞ্জিনিয়ার করা একটি অ্যাগ্রিগেট ক্রাশার প্ল্যান্ট কমিশনিংয়ের প্রথম দিন থেকেই স্থিতিশীল গ্রেডেশন, নিয়ন্ত্রিত ধূলিকণা এবং নির্ভরযোগ্য থ্রুপুট প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন
কোন কারণে একটি অ্যাগ্রিগেট ক্রাশার প্ল্যান্টে ওপেন সার্কিট নাকি ক্লোজড সার্কিট ব্যবহার করা উচিত—তা নির্ধারণ করে?
উত্তর: সার্কিটের পছন্দ প্রয়োজনীয় গ্রেডেশনের কঠোরতা এবং পণ্যের মূল্যের উপর নির্ভর করে। ওপেন সার্কিটগুলি প্রাথমিক পর্যায়ের জন্য উপযুক্ত, যেখানে সহনশীলতা ঢিলে থাকে এবং মূলধন ব্যয় কম হয়, এবং উপাদানগুলি পুনরায় চক্রভ্রমণ ছাড়াই এগিয়ে পাঠানো হয়। ক্লোজড সার্কিটগুলি অতিরিক্ত আকারের উপাদানগুলিকে কম্পনশীল স্ক্রিনের মাধ্যমে ফিরিয়ে আনে, যা কংক্রিট বা অ্যাসফাল্ট আগ্রিগেটের জন্য কণা আকারকে আরও কঠোর করে। প্রকৌশলীরা অতিরিক্ত মোটর শক্তি এবং ক্ষয়কে প্রিমিয়াম মূল্যের বিপরীতে মূল্যায়ন করেন। সাইট সার্ভে এবং সম্ভাব্যতা অধ্যয়নের মাধ্যমে সরঞ্জাম নির্বাচনের আগে সঠিক ভারসাম্য নিশ্চিত করা হয়।
প্রশ্ন
কতগুলি স্ক্রিনিং পর্যায় কঠোর গ্রেডেশন নিয়ন্ত্রণের জন্য প্রয়োজন?
উত্তর: অধিকাংশ আগ্রিগেট লাইনে ফাইন, মিডিয়াম এবং কোর্স ফ্র্যাকশনগুলি পৃথক করার জন্য দুটি থেকে তিনটি স্ক্রিনিং পর্যায় ব্যবহার করা হয়। সেকেন্ডারি ক্রাশারের পরে প্রাথমিক স্ক্রিন চূড়ান্ত পণ্য অপসারণ করে, যেখানে ক্লোজড-লুপ স্ক্রিন অতিরিক্ত আকারের উপাদানগুলিকে পুনরায় চক্রভ্রমণ করে। মাল্টি-ডেক কম্পনশীল স্ক্রিনগুলি একবারে একাধিক আকার বিভাজন করে, যা কনভেয়ারের জটিলতা কমায়। ডেকের সংখ্যা পণ্যের স্পেসিফিকেশনের উপর নির্ভর করে, যেখানে তিনটি থেকে পাঁচটি ফ্র্যাকশনের জন্য ৩YKQ বা ২YKZ ডেকগুলি সাধারণ।
প্রশ্ন
কোন ধরনের ক্রাশার ক্ষয়কারী বনাম নরম শিলা-এর জন্য উপযুক্ত?
উত্তর: উপাদানের কঠোরতা এবং সিলিকা সামগ্রী ক্রাশার নির্বাচন নির্ধারণ করে। হ্যামার ক্রাশার এবং ভারী হ্যামার ক্রাশার চুনাপাথর এবং মাঝারি ক্ষয়কারী শিলার জন্য উপযুক্ত, যা একটি পর্যায়ে উচ্চ হ্রাস দেয়। ইমপ্যাক্ট ক্রাশার কঠিন ও ক্ষয়কারী শিলা পরিচালনা করে এবং আকৃতির দিক থেকে ভালো কণা উৎপন্ন করে। কোন ক্রাশার তৃতীয় পর্যায়ের বন্ধ সার্কিটে ঘন আকৃতির পণ্য তৈরি করতে সর্বোত্তম। শিলার কঠোরতার সাথে ক্রাশিং চেম্বার এবং লাইনার প্লেটের মিল করা ওয়্যার পার্টস রক্ষা করে এবং উৎপাদন লাইন জুড়ে হ্রাস অনুপাতকে স্থিতিশীল রাখে।
প্রশ্ন
কি ধূলিকণা এবং শব্দ নিয়ন্ত্রণ গাছের বিন্যাসে অন্তর্ভুক্ত করা যেতে পারে?
উত্তর: হ্যাঁ। ধূলিনিয়ন্ত্রণ স্থানান্তর বিন্দুতে শুরু হয়, যেখানে বন্ধ কনভেয়ার, স্প্রে সিস্টেম এবং আউটপুট অনুযায়ী আকার নির্ধারিত ব্যাগহাউস সংগ্রহ ব্যবহার করা হয়। শব্দ নিয়ন্ত্রণে কম্পন-হ্রাসকারী হপার লাইনার, দূরত্ব-ভিত্তিক বাফার এবং ছাঁকনি-আবৃত এনক্লোজার ব্যবহার করা হয়। বৈদ্যুতিক ও ধূলিজনিত বিস্ফোরণ নিরাপত্তার জন্য NFPA-এর নির্দেশিকা অনুসরণ করা হয়, আর কর্মীদের রাসায়নিক প্রকাশনের ঝুঁকি কমাতে OSHA-এর প্রয়োজনীয়তা মেনে চলা হয়। সাইট সার্ভের সময় এই সমস্ত বিষয় লেআউটে পূর্ব-নির্ধারিতভাবে অন্তর্ভুক্ত করা হলে পরবর্তীতে ব্যয়বহুল রিট্রোফিটিং এড়ানো যায় এবং সবুজ খনি ও সম্প্রদায়ের সঙ্গে সামঞ্জস্য বজায় রাখা সম্ভব হয়।
প্রশ্ন
কমিশনিং-এর সময় ক্রয় দলকে কী যাচাই করা উচিত?
উত্তর: প্রতিটি কম্পনশীল স্ক্রিন ডেক থেকে নমুনা নেওয়া ডিসচার্জ আকার ব্যবহার করে পণ্য স্পেসিফিকেশনের বিরুদ্ধে গ্রেডেশন যাচাই করুন। অবিচ্ছিন্ন ফিডের অধীনে ঘণ্টায় নির্ধারিত টন আউটপুট অর্জন করা হয়েছে কিনা তা নিশ্চিত করুন। ANSI-এর নির্দেশিকা অনুযায়ী ক্ষয়প্রবণ যন্ত্রাংশ ও সুরক্ষা গার্ডের স্থাপন পরীক্ষা করুন, এবং স্মার্ট নিয়ন্ত্রণ সিস্টেমের সতর্কতা সংকেতগুলো পরীক্ষা করুন। রক্ষণাবেক্ষণ পরিকল্পনা, স্পেয়ার পার্টসের স্টক এবং EPC হ্যান্ডওভার ডকুমেন্টগুলো পর্যালোচনা করুন। একটি গঠিত কমিশনিং চেকলিস্ট বিনিয়োগের রিটার্ন রক্ষা করে এবং স্টার্টআপের পর পে-ব্যাক পিরিয়ড সংক্ষিপ্ত করে।