
 EN
Loji penghancur agregat yang dirancang dengan baik bermula jauh sebelum keluli menyentuh tanah. Susun atur, jenis litar dan strategi penapisan menentukan sama ada talian memenuhi spesifikasi keagregatan pada kadar aliran yang dinyatakan atau terhenti di bawah keadaan kuari sebenar. Jurutera proses mesti memperlakukan reka bentuk loji sebagai satu sistem, bukan sekadar senarai jentera. Keputusan awal yang lemah meningkatkan kos operasi sepanjang hayat aset dan mengurangkan pulangan pelaburan; oleh itu, fasa konfigurasi memerlukan ketelitian yang sama seperti pemilihan peralatan.
Kaji Tapak dan Perancangan Aliran Proses
Penentuan Ciri Bahan Suapan
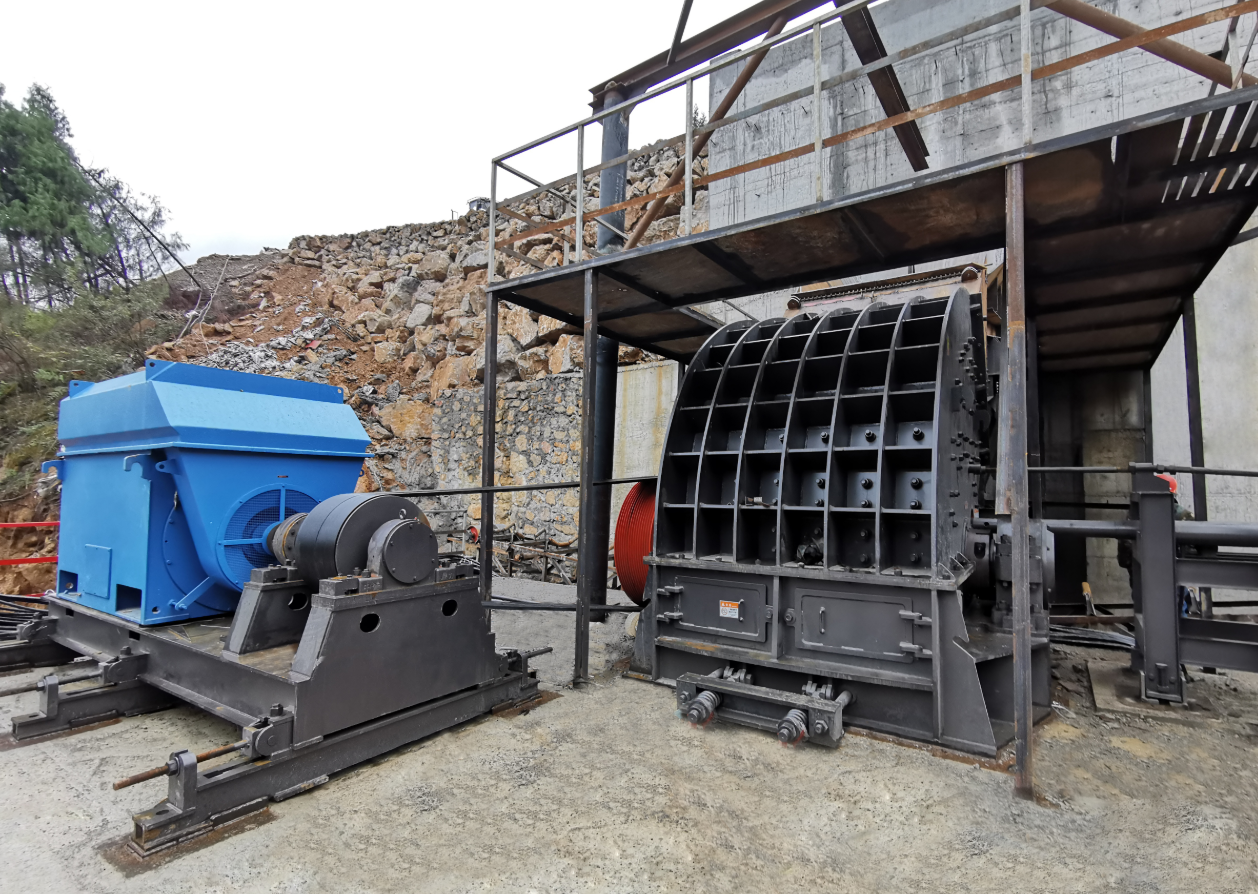
Langkah pertama dalam mana-mana projek loji penghancur agregat ialah tinjauan tapak yang menentukan kekerasan batu suapan, kandungan silika dan kelembapan. Satu talian batu hancur di Renshou, Sichuan yang memproses 600 TPH batu gunung menggunakan penghancur tukul berat PCZ1615 selepas tinjauan mengesahkan tahap kikisan. Penyesuaian rotor dan plat pelapik dengan kekerasan bahan melindungi komponen haus, mengekalkan nisbah pengurangan secara stabil serta memberikan output tetap 600 TPH dengan selang masa penukaran komponen haus yang lebih panjang. Suapan basah juga mengubah kecekapan penapisan, maka ujian teras gerudi dan pensampelan kelembapan perlu dimasukkan dalam kajian yang sama. Tinjauan ini juga harus merekod taburan saiz suapan dan indeks kekikisan, kerana kedua-duanya menentukan spesifikasi plat pelapik dan rotor bagi penghancur utama.
Sasaran Aliran dan Penyesuaian Kapasiti
Bagi mana-mana loji penghancur agregat, penentuan saiz kapasiti bermula dengan kajian kelayakan yang menetapkan sasaran tan metrik per jam dan saiz pembuangan yang diperlukan. Satu talian pengeluaran granit di Xichang beroperasi pada 250–300 TPH merentasi lima pecahan produk dari 1–5 mm hingga 26–31 mm. Memilih penghancur rahang atau penghancur impak yang terlalu besar akan membazirkan perbelanjaan modal, manakala memilih yang terlalu kecil akan memaksa pengedaran semula yang meningkatkan kos operasi. Takungan puncak dan sistem kawalan pintar membantu mengimbangkan beban antara peringkat serta menyerap ayunan suapan. Permintaan maksimum setiap jam dan purata tan metrik harian berbeza, jadi rekabentuk harus menyesuaikan peringkat utama untuk menampung puncak dan peringkat akhir untuk keadaan mantap.
Litar Penghancuran Terbuka vs Tertutup
Bilakah Memilih Litar Terbuka
Litar terbuka dalam loji penghancur agregat menghantar bahan yang telah dihancurkan secara langsung ke peringkat seterusnya tanpa mengembalikan bahan berlebihan. Susunan ini sesuai untuk loji penghancuran utama di mana saiz bahan masukan besar dan toleransi gradasi akhir longgar. Susunan litar terbuka mengurangkan panjang tali sawat dan mempermudah proses penyingkapan, yang seterusnya menurunkan kos modal awal di tapak yang jauh atau direka secara modular untuk mengendali batu yang seragam. Elakkan litar terbuka apabila spesifikasi produk menuntut julat pensaizan yang ketat dan boleh diulang.
Litar Tertutup untuk Gradasi Ketat
Suatu litar tertutup dalam loji penghancur agregat menghantar semula bahan berlebihan saiz melalui skrin getar, menghasilkan taburan saiz zarah yang lebih ketat. Apabila spesifikasi menuntut agregat yang konsisten untuk konkrit atau asfalt, litar tertutup ini mengawal gradasi dalam julat yang sempit. Kompromi yang dibuat ialah penambahan kuasa motor dan peningkatan haus pada media penyaringan, tetapi pulangan pelaburan kelihatan jelas melalui nilai produk premium dan pengurangan bahan buangan. Kecekapan skrin dan beban edaran mesti dimodelkan secara tepat untuk menentukan saiz litar tersebut. Pemilihan bukaan dek skrin yang sesuai serta pemastian kecekapan skrin yang tinggi memastikan beban edaran tidak melebihi tiga puluh peratus daripada suapan segar. Litar yang diatur dengan baik juga mengurangkan kos edaran semula, kerana menghantar semula bahan berlebihan saiz yang lebih sedikit menjimatkan kuasa penghantar dan memperpanjang jangka hayat media skrin di seluruh litar penghancuran serta mengurangkan panggilan penyelenggaraan.
Peringkat Penyaringan dan Kawalan Gradasi
Susunan Skrin Getar Berdek Multi
Dalam loji penghancur agregat, skrin bergetar berbilang tingkat membahagikan aliran kepada beberapa pecahan dalam satu laluan sahaja, yang merupakan aspek utama dalam kawalan gradasi. Penempatan dek 2YKZ atau 3YKQ selepas penghancur kon sekunder membolehkan rekabentuk loji mencapai beberapa saiz keluaran tanpa memerlukan penghancur tambahan. Saiz lubang skrin, kecerunan, dan frekuensi getaran mesti sepadan dengan saiz zarah sasaran untuk mengelakkan penyumbatan (blinding) dan pembawaan silang (carryover) antara dek. Media poliuretana mengurangkan pegging pada pecahan halus. Pemeriksaan skrin secara berkala dan ketegangan dek yang betul mengekalkan ketajaman pemisahan, manakala sempadan saiz suapan yang jelas di hulu melindungi peringkat penapisan daripada beban berlebihan.
Ruang Penghancuran dan Penyesuaian Nisbah Pengurangan
Setiap ruang penghancur mempunyai nisbah pengurangan optimum yang berkaitan dengan saiz bahan masukan dan profil plat pelapik. Penghancur tukul sangat sesuai untuk batu kapur, manakala penghancur impak lebih efektif dalam mengendalikan batuan abrasif dengan bentuk hasil yang lebih baik. Penyesuaian ruang penghancur mengikut kekerasan bahan memastikan hasil akhir berbentuk kubik dan mengurangkan beban pada proses penapisan seterusnya, meningkatkan keluaran keseluruhan loji serta memperpanjang jangka hayat komponen ganti di sepanjang talian pengeluaran. Penyuapan terkawal (choke feeding) dan taburan bahan yang sekata melindungi ruang penghancur daripada kausan tidak sekata. Penetapan celah sisi tertutup mengikut saiz keluaran sasaran mengelakkan penghancuran berlebihan dan menjimatkan kuasa motor pada setiap peringkat.
Aliran Bahan, Kawalan Debu dan Pemulaan Sistem
Penentuan Laluan Konveyor dan Reka Bentuk Hopper
Aliran bahan dalam loji penghancur agregat bergantung kepada geometri takungan dan penentuan laluan tali sawat yang mengelakkan angkatan jarak jauh dan pemindahan tajam. Takungan yang berbentuk tidak sesuai menyebabkan pembentukan jambatan (bridging) yang menghentikan garis pengeluaran; oleh itu, tinjauan tapak harus memodelkan proses penurunan bahan (draw-down). Kawalan habuk di titik pemindahan, yang dipandu oleh kehendak NFPA dan OSHA, melindungi pekerja serta mengurangkan tenaga buruh untuk pembersihan di loji penghancur. Saluran pemindahan bertutup dan kelajuan tali sawat yang diselaraskan menghadkan habuk dan hingar secara serentak. Kelajuan dan lebar tali sawat dikira berdasarkan aliran bahan maksimum, manakala saluran pemindahan dicondongkan untuk mengekalkan aliran bahan berpusat.
Pelan Penyempurnaan EPC dan Penyelenggaraan
Penghantaran EPC merangkumi pemilihan peralatan, rekabentuk proses, pemasangan dan penyusunan di bawah satu kontrak, yang memendekkan tempoh pulangan pelaburan. Pelan penyelenggaraan yang dibina berdasarkan inventori komponen haus dan pemeriksaan berkala mengekalkan tahap ketersediaan yang tinggi. Kilang-kilang yang dikendalikan mengikut piawaian ISO 9001 dan jentera yang dilindungi mengikut piawaian ANSI memberi keyakinan kepada pasukan pembelian terhadap kos operasi jangka panjang dan pematuhan keselamatan semasa operasi berterusan. Latihan operator dan dashboard sistem kawalan pintar menukar data penyusunan menjadi peningkatan masa operasi harian.
Rekabentuk loji yang baik menyeimbangkan pilihan litar, peringkat penapisan dan aliran bahan dengan perbelanjaan modal serta kos operasi. Loji penghancur agregat yang direkabentuk secara tepat memberikan kestabilan gradasi, kawalan habuk yang terkawal dan kadar keluaran yang boleh dipercayai sejak hari pertama penyusunan.
Soalan Lazim
Soalan
Apakah yang menentukan sama ada loji penghancur agregat harus menggunakan litar terbuka atau litar tertutup?
Jawapan: Pilihan litar bergantung kepada ketatnya keperluan gradasi dan nilai produk. Litar terbuka sesuai untuk peringkat utama dengan toleransi longgar dan modal awal (capex) lebih rendah, menghantar bahan ke hadapan tanpa pengedaran semula. Litar tertutup mengembalikan bahan berlebihan melalui penapis getar, memperketat saiz zarah bagi agregat konkrit atau asfalt. Jurutera menimbang tambahan kuasa motor dan kausan terhadap harga premium. Kajian tapak dan kajian kebolehlaksanaan mengesahkan keseimbangan yang tepat sebelum pemilihan peralatan.
Soalan
Berapa banyak peringkat penapisan diperlukan untuk kawalan gradasi yang ketat?
Jawapan: Kebanyakan talian agregat menggunakan dua hingga tiga peringkat penapisan untuk mengasingkan pecahan halus, sederhana dan kasar. Penapis utama selepas penghancur sekunder mengeluarkan produk siap, manakala penapis gelung tertutup mengedarkan semula bahan berlebihan. Penapis getar berbilang-dek memisahkan beberapa saiz dalam satu laluan, mengurangkan kerumitan konveyor. Bilangan dek bergantung kepada spesifikasi produk, dengan dek 3YKQ atau 2YKZ biasa digunakan untuk tiga hingga lima pecahan.
Soalan
Jenis penghancur manakah yang sesuai untuk batu abrasif berbanding batu lembut?
Jawapan: Kekerasan bahan dan kandungan silika menentukan pilihan penghancur. Penghancur tukul dan penghancur tukul berat sesuai untuk batu kapur dan abrasi sederhana, memberikan nisbah pengurangan tinggi dalam satu peringkat. Penghancur impak mampu mengendalikan batu yang lebih keras dan abrasif dengan bentuk zarah yang lebih baik. Penghancur kon unggul dalam litar tertutup peringkat ketiga untuk menghasilkan produk berbentuk kubus. Penyesuaian ruang penghancuran dan plat pelapik mengikut kekerasan batu melindungi komponen haus serta menstabilkan nisbah pengurangan di sepanjang talian pengeluaran.
Soalan
Bolehkah kawalan habuk dan hingar diintegrasikan ke dalam susun atur loji?
Jawapan: Ya. Kawalan habuk bermula di titik pemindahan dengan menggunakan penghantar tertutup, sistem semburan dan pengumpulan beg rumah yang disesuaikan mengikut kadar aliran. Kawalan hingar menggunakan lapisan peredam dalam takungan, jarak rintangan dan kandang berkelongsong. Panduan NFPA digunakan untuk keselamatan elektrik dan letupan habuk, manakala keperluan OSHA melindungi pendedahan pekerja. Reka bentuk ciri-ciri ini ke dalam tataletak semasa tinjauan tapak mengelakkan pemasangan semula yang mahal serta menyokong pematuhan operasi terhadap prinsip perlombongan hijau dan komuniti.
Soalan
Apakah yang perlu disahkan oleh pasukan pembelian semasa penyerahan sistem?
Jawapan: Sahkan gradasi mengikut spesifikasi produk dengan mengambil sampel saiz keluaran daripada setiap dek skrin bergetar. Pastikan kadar aliran mencapai nilai yang dinyatakan dalam tan sejam di bawah suapan berterusan. Periksa komponen haus, kedudukan pelindung mengikut piawaian ANSI, serta amaran sistem kawalan pintar. Semak semula pelan penyelenggaraan, stok komponen ganti dan dokumen serah terima EPC. Senarai semak penyerahan yang tersusun melindungi pulangan pelaburan dan memendekkan tempoh bayar balik selepas permulaan operasi.