
 EN
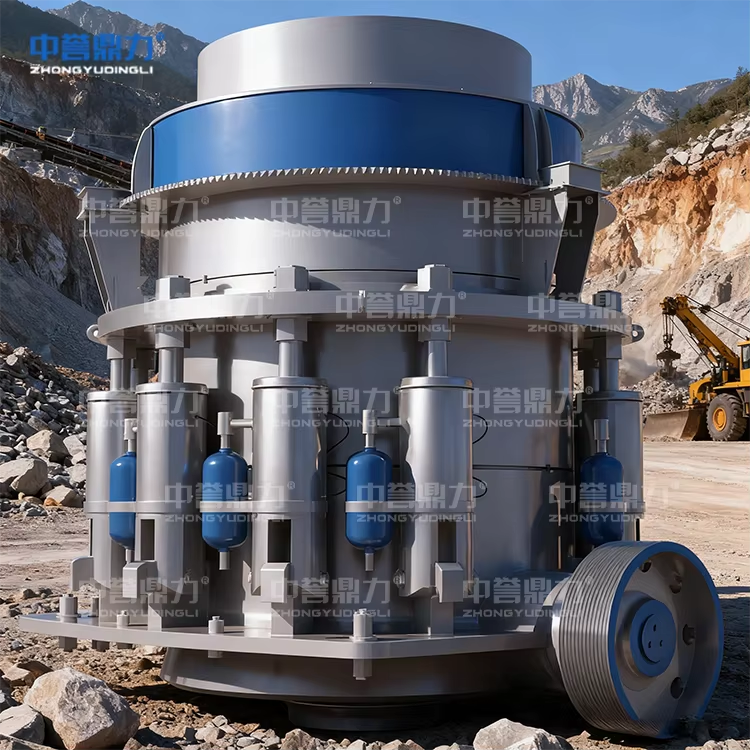
Dobrze zarządzana linia agregatowa zależy od dyscypliny Konserwacja elektrowni kruszarek a nie od napraw reaktywnych. Ciężkie kruszarki młotkowe, jednostki uderzeniowe oraz sita wibracyjne pracują pod stałym wpływem uderzeń i obciążenia ścierającego, dlatego zmęczenie komponentów narasta szybciej, niż spodziewają się operatorzy. Zorganizowany program chroni wydajność, wydłuża interwały serwisowe i rzadko dopuszcza do awaryjnych przestojów. Ten przewodnik przedstawia praktyczną strategię konserwacji zapobiegawczej opartą na zaplanowanych poziomach działań, dyscyplinie smarowania, kontroli zapasowych części zamiennych oraz monitorowaniu stanu urządzeń.
Projektowanie programu konserwacji zapobiegawczej
Tworzenie zaplanowanych poziomów konserwacji
Efektywny Konserwacja elektrowni kruszarek rozpoczyna się od harmonogramu wielopoziomowego, w którym częstotliwość zadań jest dostosowana do ryzyka awarii. Codzienne zadania obejmują sprawdzanie napięcia paska, kontrolę bramki dozownika oraz wizualne sprawdzanie luźnych śrub lub nietypowych dźwięków. Tygodniowe zadania obejmują weryfikację punktów smarowania, kontrolę materiału sitowego oraz pomiar odstępów między młotkami. Miesięczne procedury obejmują sprawdzanie momentu dokręcenia obudów łożysk, wyrównanie sprzęgła napędowego oraz kontrolę konstrukcji taśmy transportowej.
Czwartokwietne i roczne postoje umożliwiają wykonywanie głębszych prac: balansowanie wirnika, wymiana wkładów oraz czyszczenie paneli elektrycznych. Zaplanowany postój zapobiega eskalacji drobnych wad do katastrofalnych awarii w okresie szczytowej produkcji. Dokumentowanie każdej czynności tworzy audytowalny zapis, który wspiera zgodność z normą ISO 9001 i pomaga przełożonym wykrywać powtarzające się usterki w całym parku maszyn.
Ustalanie celów niezawodności z wykorzystaniem standardów
Wiarygodny Konserwacja elektrowni kruszarek program mierzy rzeczywiste wyniki zamiast zakładać je. Zespoły definiują cele dotyczące średniego czasu między uszkodzeniami dla łożysk, młotków i siatek sitowych, a następnie śledzą rzeczywistą wydajność w stosunku do tych celów. Dyscyplina ISO 9001 przekształca konserwację z intuicji w kontrolowany proces z pętlami działań korygujących, które eliminują powtarzające się problemy jeszcze przed ich rozprzestrzenieniem się.
Bezpieczeństwo elektryczne i mechaniczne musi stanowić podstawę każdej procedury. Zablokowanie i oznakowanie zgodnie z przepisami OSHA 29 CFR 1910.147 zapewnia izolację energii zgromadzonej przed usunięciem jakiegokolwiek osłonięcia. Wymagania normy NFPA 70E regulują wykonywanie prac przy podłączonym zasilaniu oraz stosowanie środków ochrony indywidualnej w pobliżu paneli sterowania. Szkolenia pracowników z zakresu tych standardów zmniejszają ryzyko urazów i zapewniają zgodność zakładu z obowiązującymi przepisami.
System smarowania i obsługa łożysk
Rodzaje olejów i interwały smarowania
Łożyska najczęściej ulegają uszkodzeniu z powodu zanieczyszczenia i niedosmarowania, a nie obciążenia. Spójny system smarowania wymaga stosowania odpowiedniego gatunku oleju w każdym punkcie: oleju przekładniowego ISO VG 220 lub VG 320 w napędach redukcyjnych, smaru litowo-kompleksowego dla łożysk tocznych oraz smarów syntetycznych w przypadku dużych wahao temperatur otoczenia. Interwały smarowania zależą od prędkości obrotowej i stopnia narażenia na kurz – zwykle co 8–12 godzin pracy dla obudów łożysk wystawionych na działanie czynników zewnętrznych.
Nadmierna smarowanie uszkadza uszczelki, podczas gdy niedostateczne prowadzi do zadzierania bieżni. Automatyczne smarowanie eliminuje zmienność wynikającą z ręcznego stosowania środków smarnych. Przechowywanie mapy smarowania dla każdej maszyny chroni najbardziej wrażliwe na awarie elementy w każdym planie konserwacji zakładu kruszarek opartym na sprzęcie obrotowym.
Pobieranie próbek oleju i kontrola zanieczyszczeń
Pobieranie próbek oleju przekształca smarowanie z czynności rutynowej w diagnostykę. Czwartokrotny pobór próbki z każdego przekładni pozwala wykryć metale zużycia, przedostawanie się wody oraz zmiany lepkości jeszcze przed zaklinowaniem łożyska.
Czyste przechowywanie ma takie samo znaczenie jak czysty olej. Bębny muszą pozostawać zapieczętowane, a filtrację offline należy stosować w przypadku wzrostu poziomu zanieczyszczeń. Łączenie pobierania próbek z analizą drgań umożliwia interwencję w czasie zaplanowanej postoju, a nie w sytuacji nagłej awarii.
Zarządzanie zapasami części zamiennych
Przechowywanie oryginalnych części producenta (OEM) oraz kluczowych komponentów
Koszty przestoju gwałtownie rosną, gdy pojedyncza niedostępna część powoduje zatrzymanie linii produkcyjnej. Zapasy części zamiennych powinny być priorytetyzowane według krytyczności: należy mieć pod ręką oryginalne części OEM, takie jak młoty, tarcze uderzeniowe, wkłady i łożyska, podczas gdy elementy o niższym ryzyku mogą być zamówione z dłuższym czasem realizacji. Komponenty OEM odpowiadają oryginalnym tolerancjom i twardości materiału, co zmniejsza zużycie wczesne oraz powtarzające się awarie.
Dyscyplina zapasów balansuje kapitał z ryzykiem zatrzymania produkcji. System min-maks uruchamia ponowne zamówienie przy ustalonej wartości progowej, a spis materiałów na poszczególne maszyny zapobiega zakupowi nieodpowiednich części. Niezawodni dostawcy oraz udokumentowane czasy realizacji pozwalają utrzymać realistyczny zapas buforowy w ramach odpowiedniego planowania konserwacji zakładu kruszarek dla linii ciężkich młotów.
Śledzenie zużycia wkładów i wyzwalacze ponownego zamówienia
Zużycie wkładek wpływa zarówno na uziarnienie produktu, jak i na wydajność kruszenia. Śledzenie zużycia za pomocą okresowych pomiarów suwmiarką lub ultradźwiękowych mierników grubości pozwala określić moment, w którym wkładki zbliżają się do granicy wymiany. Ustalenie progu ponownego zamówienia przy zużyciu na poziomie 70 procent pozwala uniknąć nagłej awarii wkładki w trakcie intensywnej pracy i zapewnia stałą wydajność.
Monitorowanie stanu profili wkładek w połączeniu z rejestracją danych produkcyjnych umożliwia planistom zsynchronizowanie wymiany wkładek z zaplanowanym postoem, a nie z awarią, co chroni przepustowość i spójność działania całej linii agregatowej.
Monitorowanie stanu w celu wczesnego wykrywania uszkodzeń
Analiza drgań i pomiary temperatury
Monitorowanie stanu przenosi konserwację z cyklicznej na opartą na rzeczywistym stanie urządzenia. Analiza drgań wykrywa niestaranność, niewyważenie i uszkodzenia łożysk kilka tygodni przed wystąpieniem słyszalnej awarii. Stałe czujniki dostarczają danych trendowych, które sygnalizują odchylenia od wartości bazowych – jest to kluczowy element strategii konserwacji zakładu kruszarek chroniącej przed nagłymi przerwami w pracy.
Kontrole temperatury uzupełniają pracę z drganiami. Badania podczerwieni obudów łożysk i zacisków silników wykrywają gorące punkty powodowane przeciążeniem lub słabym połączeniem. Wskazówki NFPA 70E zapewniają bezpieczeństwo techników podczas badań podczerwieni przy włączonym zasilaniu. Razem te metody wydłużają żywotność komponentów i zmniejszają udział nieplanowanych przestojów w całej operacji.
Planowanie zaplanowanego postoju
Zaplanowany postój koncentruje intensywne prace w kontrolowanym oknie czasowym. Dobrze przygotowany plan sekwencjonuje zadania — smarowanie, wymiana wkładek, spawanie pasków, badania elektryczne — tak, aby załogi i dźwigi były wykorzystywane w sposób efektywny. Zaplanowany postój umożliwia również zespołom szkolenie zastępców oraz weryfikację ochrony bez presji produkcji, co poprawia długoterminową niezawodność zakładu.
Współordinowanie postoju z dostępnością części zamiennych oraz wynikami monitorowania stanu zapobiega marnowaniu okien czasowych. Zakłady, które synchronizują postoje z sygnałami konserwacji predykcyjnej, zgłaszają mniej nagłych wezwań w nocy i bardziej stabilną miesięczną produkcję, przekształcając kalendarz konserwacji zakładu kruszarek z centrum kosztów w dźwignię niezawodności chroniącą roczne cele produkcyjne.
Dyscyplinowany Konserwacja elektrowni kruszarek przekszałca nieprzewidywalne awarie w kontrolowane zdarzenia. Łącząc harmonogramy wielopoziomowe, rygorystyczny system smarowania, kontrolowany zapas części zamiennych oraz ciągłe monitorowanie stanu, zakład agregatowy chroni przepustowość i wydłuża żywotność sprzętu. Przykładowe linie referencyjne, takie jak system górskiej skały o wydajności 600 TPH w Renshou z kruszarkami PCZ1615 i PC1213, pokazują, jak program zapobiegawczy zapewnia gotowość ciężkich linii młotkowych nawet w trakcie wymagających cykli produkcyjnych.
Często zadawane pytania
Pytanie
Jakie zadania należą do codziennej inspekcji kruszarki?
Odpowiedź: Codzienna kontrola obejmuje napięcie paska, bramki dozownika, luźne śruby oraz nietypowe dźwięki lub wibracje. Operatorzy powinni sprawdzić punkty smarowania oraz siatki na obecność otworów lub zasypania. Rejestrowanie wyników w dzienniku pozwala tworzyć dane trendowe. Te krótkie kontrole pozwalają wykryć rozwijające się usterki zanim przekształcą się w przerwy w produkcji i podniosą koszty napraw.
Pytanie
Dlaczego jakość smarowania wpływa na żywotność łożysk?
Odpowiedź: Łożyska ulegają awarii głównie z powodu zanieczyszczenia i braku wytrzymałości warstwy smarowej, a nie obciążenia mechanicznego. Zastosowanie odpowiedniego gatunku oleju oraz czyste warunki przechowywania zapobiegają przedostawaniu się cząstek ściernych, które mogłyby uszkodzić bieżnie. Regularne smarowanie w odpowiednich odstępach czasowych utrzymuje warstwę smarową w całości, natomiast pobieranie próbek pozwala wcześnie wykryć obecność wody oraz metali powstałych w wyniku zużycia. Poprawna praktyka smarowania to najbardziej opłacalna forma ochrony urządzeń obrotowych w zakładach kruszeniowych.
Pytanie
Jak często należy wykonywać pobieranie próbek oleju?
Odpowiedź: Większość zakładów agregatowych pobiera próbki oleju z przekładni i układów hydraulicznych co kwartał, a jednostki obciążone intensywnie lub pracujące w wysokiej temperaturze sprawdza co miesiąc. Dane trendowe są ważniejsze niż pojedynczy pomiar, dlatego stałe odstępy między pomiarami pozwalają stworzyć użyteczny punkt odniesienia. Gdy liczba cząstek zaczyna rosnąć, należy skrócić odstęp między pomiarami i zbadać źródło problemu, zanim uszkodzenia wewnętrzne rozprzestrzenią się na zębniki i łożyska.
Pytanie
Które części zamienne powinny być zawsze dostępne na magazynie?
Odpowiedź: Części krytyczne, o długim czasie dostawy oraz szybko zużywające się powinny być dostępne na miejscu: młotki, tarcze uderzeniowe, wkłady, łożyska, paski napędowe oraz siatki sitowe. Części oryginalne (OEM) zachowują pierwotne tolerancje i lepiej odporność na przedwczesne zużycie. System zamówienia z zakresem minimalno-maksymalnym zapobiega zarówno brakowi zapasów, jak i nadmiernemu ich gromadzeniu. Dopasowanie zestawu materiałów (BOM) do każdej maszyny pozwala uniknąć zakupu niekompatybilnych komponentów w sytuacji nagłego remontu.
Pytanie
Czy monitorowanie stanu technicznego może zastąpić konserwację zaplanowaną?
Odpowiedź: Monitorowanie stanu zmniejsza niepotrzebne rozbiórkę, ale nie eliminuje potrzeby podstawowej konserwacji. Analiza drgań i sprawdzanie temperatury pozwalają na wczesne wykrycie usterek, jednak smarowanie, zabezpieczenia oraz dokręcanie śrub do określonego momentu obrotowego nadal wymagają regularnej uwagi. Konserwacja elektrowni młynarskiej przebiega lepiej, gdy sygnały predykcyjne kierują momentem przestoju, podczas gdy podstawowe czynności wykonywane są cyklicznie zgodnie z ustalonym harmonogramem. Obie metody wzajemnie się uzupełniają.