
 EN
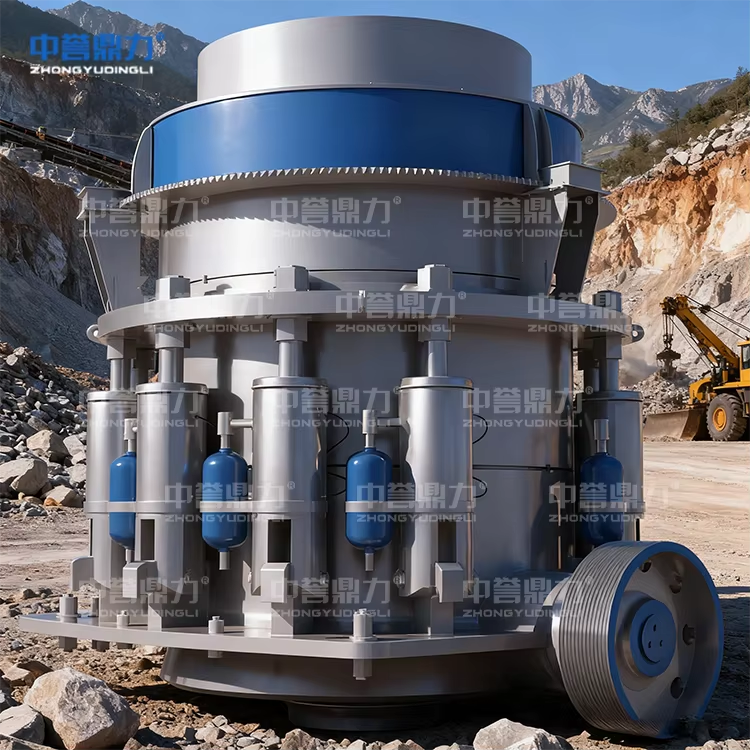
يعتمد خط التجميع المُدار جيدًا على الانضباط صيانة محطة الكسارة بدلًا من الإصلاحات الاستجابية. فتتعرَّض الكسارات ذات المطارق الثقيلة، والوحدات التصادمية، والشاشات الاهتزازية لأحمال تصادمية واحتكاكية مستمرة، لذا تتراكم إرهاق المكونات أسرع مما يتوقعه المشغلون. ويحمي البرنامج المنظم الإنتاجية، ويمدّد فترات الخدمة، ويجعل التوقفات غير المجدولة نادرة. ويقدِّم هذا الدليل استراتيجية وقائية عملية مبنية على مستويات صيانة مجدولة، وانضباط في التزييت، والتحكم في قطع الغيار، ومراقبة الحالة.
تصميم برنامج الصيانة الوقائية
إنشاء مستويات الصيانة المجدولة
فعال صيانة محطة الكسارة يبدأ بجدول مُرقَّب يتناسب فيه تكرار المهمة مع خطر الفشل. وتغطي المهام اليومية شد الحزام، وتفقُّد بوابة التغذية، والفحص البصري للبراغي المفكوكة أو الأصوات غير العادية. أما المهام الأسبوعية فتشمل التأكُّد من نقاط التزييت، وتفقُّد وسط الشاشة، وقياس فجوة المطارق. وتتناول الإجراءات الشهرية عزم تشديد غلاف المحامل، ومحاذاة اتصال المحرك، وتفقُّد هيكل الناقل.
تتيح عمليات الإيقاف الفصلية والسنوية إجراء أعمال أعمق: مثل موازنة الدوار، واستبدال البطانات، وتنظيف لوحة التحكم الكهربائية. ويمنع الإيقاف المجدول تحوُّل العيوب الصغيرة إلى أعطال كارثية أثناء فترات الذروة في الإنتاج. كما أن توثيق كل مهمة يكوِّن سجلاً قابلاً للمراجعة يدعم معيار الأيزو ٩٠٠١ ويساعد المشرفين على اكتشاف الأعطال المتكررة في المعدات.
تحديد أهداف الموثوقية وفقاً للمعايير
مصدوق صيانة محطة الكسارة يقيس هذا البرنامج النتائج فعلاً بدلًا من افتراضها. وتُحدِّد الفرق أهداف «متوسط الزمن بين الأعطال» لمكونات مثل المحامل والمطارق وشبكات الغربال، ثم تتابع الأداء الفعلي مقارنةً بهذه الأهداف. ويجعل الانضباط المطلوب في معيار الأيزو ٩٠٠١ من الصيانة عمليةً خاضعة للتحكم بدلًا من الاعتماد على الحدس، مع حلقات إجراءات تصحيحية تُغلَق قبل أن تنتشر المشكلات المتكررة.
يجب أن تشكّل السلامة الكهربائية والميكانيكية إطار كل إجراء. وتتطلب عملية عزل الطاقة المخزَّنة (Lockout/tagout) وفق معيار إدارة السلامة والصحة المهنية الأمريكية (OSHA) 29 CFR 1910.147 عزل هذه الطاقة قبل إزالة أي غطاء وقائي. كما تحكم متطلبات معيار رابطة الحماية من الحرائق الوطنية (NFPA) رقم 70E الأعمال التي تُنفَّذ على الأجزاء المشحونة ومعدات الوقاية الشخصية القريبة من لوحات التحكم. ويقلِّل تدريب العاملين على هذه المعايير من خطر الإصابات ويضمن امتثال المنشأة للأنظمة.
نظام التشحيم ورعاية المحامل
أنواع الزيوت وفترات التشحيم
تنشأ أعطال المحامل في أغلب الأحيان من التلوث أو نقص التشحيم، وليس من الأحمال. ويستند نظام التشحيم المنتظم إلى استخدام درجة الزيت المناسبة عند كل نقطة: زيت تروس بدرجة ISO VG 220 أو VG 320 في محركات التخفيض، ودهن ليثيومي معقَّد للمحامل الدوارة، وخيارات تركيبية في البيئات التي تتسم بتقلبات واسعة في درجات الحرارة المحيطة. وتعتمد فترات التشحيم على السرعة ومستوى التعرُّض للغبار — وتتراوح عادةً بين كل ٨ إلى ١٢ ساعة تشغيل للم housings المحامل المكشوفة.
الإفراط في تزييت المعدات يتلف الأختام، بينما يؤدي النقص في التزييت إلى تآكل الحلقات الدوارة. ويُلغي التزييت الآلي التباين الناتج عن التدخل اليدوي. كما أن إعداد خريطة تزييت خاصة بكل جهاز يحمي المكونات الأكثر عرضةً للفشل في أي خطة صيانة لمصانع الكسارات تعتمد على المعدات الدوارة.
أخذ عينات الزيت والتحكم في التلوث
إن أخذ عينات الزيت يحوّل عملية التزييت من إجراء روتيني إلى وسيلة تشخيصية. فأخذ عينة ربع سنوية من كل علبة تروس يكشف عن معادن التآكل، ودخول المياه، وانحراف اللزوجة قبل أن يعلق أي محمل.
يكتسب تخزين الزيت النظيف أهميةً مماثلةً لأهمية نقاء الزيت نفسه. ويجب أن تظل البراميل مغلقة بإحكام، ويُستخدم الترشيح الخارجي عند ارتفاع مستويات الملوثات. أما الجمع بين أخذ العينات وتحليل الاهتزاز فيمكّن المخططين من التدخل أثناء توقف مجدول بدلًا من التدخل في حالة طارئة.
إدارة مخزون قطع الغيار
تخزين قطع الغيار الأصلية (OEM) والمكونات الحرجة
تزيد تكلفة التوقف عن العمل بشكل حاد عندما يؤدي غياب جزء واحد فقط إلى إيقاف خط الإنتاج. وينبغي أن يركّز مخزون قطع الغيار على درجة الأهمية: فاحتفظ بقطع الغيار الأصلية المصنَّعة من قِبل الشركة المصنِّعة (OEM)، مثل المطارق، وألواح الضرب، والبطانات، والمحامل، بينما يمكن طلب العناصر ذات المخاطر الأقل وفق جداول زمنية أطول. وتتطابق مكونات الشركة المصنِّعة الأصلية مع التحملات والصلادة المادية الأصلية، مما يقلل التآكل المبكر والفشل المتكرر.
ويحقّق الانضباط في إدارة المخزون توازنًا بين رأس المال ومخاطر التوقف عن التشغيل. ويُفعِّل نظام الحد الأدنى-الحد الأقصى إعادة الطلب عند بلوغ عتبة محددة مسبقًا، كما يمنع قائمة المواد الخاصة بكل جهاز شراء القطع غير المناسبة. وتساعد الموردون الموثوقون والأوقات المُوثَّقة اللازمة للتسليم في جعل المخزون الاحتياطي واقعيًّا ضمن خطة صيانة محطات الكسارات المُحكمة الخاصة بخطوط المطارق الثقيلة.
تتبُّع اهتراء البطانات وتنشيط أوامر إعادة الشراء
يؤثر اهتراء البطانة على درجة تدرج المنتج وكفاءة التكسير على حدٍّ سواء. ويكشف قياس الاهتراء دوريًّا باستخدام الكاليبير أو أجهزة قياس السُمك بالموجات فوق الصوتية عن الوقت الذي تقترب فيه البطانات من الحد المسموح للاستبدال. ويُجنِّب تحديد نقطة إعادة الطلب عند بلوغ الاهتراء ٧٠٪ حالة الطوارئ الناتجة عن فشل البطانة أثناء تشغيل مكثَّف، ويضمن استقرار الإنتاج.
يتيح رصد حالة أشكال البطانات جنبًا إلى جنب مع سجلات الإنتاج للمخططين جدولة الاستبدال خلال إيقاف تشغيل مُجدوَل بدلًا من الاضطرار إليه بعد حدوث عطل، مما يحمي معدل الإنتاج واستقراره عبر خط إنتاج الرُكام.
رصد الحالة لاكتشاف الأعطال مبكرًا
تحليل الاهتزاز والتدقيق في درجات الحرارة
يحوِّل رصد الحالة صيانة المحطات من نموذج تعتمد فيه الجداول الزمنية إلى نموذج يستند إلى حالة المعدات الفعلية. ويكتشف تحليل الاهتزاز حالات عدم التوازن وسوء المحاذاة وعيوب المحامل قبل ظهور أعراضاً سمعية بأسابيع. وتزوِّد أجهزة الاستشعار الثابتة بيانات الاتجاهات التي تشير إلى أي انحراف عن القيمة المرجعية، وهي طبقة أساسية في دفاع صيانة محطات الكسارات ضد الانقطاعات المفاجئة.
تكمّل فحوصات درجة الحرارة أعمال الفحص الاهتزازي. وتُظهر الفحوصات بالأشعة تحت الحمراء لعلب المحامل وطرفي المحرك النقاط الساخنة الناتجة عن الحمل الزائد أو ضعف التوصيل. وتضمن إرشادات معيار NFPA 70E سلامة الفنيين أثناء عمليات الفحص بالأشعة تحت الحمراء على المعدات المشحونة. ومجتمعةً، تمتدّ بها عمر المكونات وتقلّ نسبة توقّف التشغيل غير المخطط له في المنشأة بأكملها.
تخطيط إيقاف التشغيل المجدول
يُركّز الإيقاف المجدول للتشغيل الأعمال المكثفة في نافذة زمنية خاضعة للرقابة. ويُرتّب التخطيط الجيد المهام — مثل التشحيم، وتغيير البطانات، ووصل الحزام، واختبار الأنظمة الكهربائية — بحيث تُستخدَم الطواقم ومعدات الرفع بكفاءة عالية. كما يتيح الإيقاف المجدول للفرق تدريب العاملين البديلين والتحقق من أنظمة الحماية دون ضغط ناتج عن متطلبات الإنتاج، ما يحسّن موثوقية المصنع على المدى الطويل.
يمنع تنسيق إيقاف التشغيل مع توفر قطع الغيار ونتائج مراقبة الحالة من هدر فترات التوقف. وتُبلِّغ المصانع التي تُوائم فترات إيقاف التشغيل مع إشارات الصيانة التنبؤية عن انخفاض عدد المكالمات الليلية الطارئة واستقرار الإنتاج الشهري، ما يحوِّل تقويم صيانة محطة الكسارات من مركز تكلفة إلى أداة موثوقية تحافظ على الأهداف الإنتاجية السنوية.
منضبط صيانة محطة الكسارة يحول الأعطال غير المتوقعة إلى أحداث خاضعة للإدارة. وبدمج الجداول المتدرجة ونظام تشحيم صارم ومراقبة دقيقة لمخزون قطع الغيار ومراقبة مستمرة لحالة المعدات، تحافظ محطة التكسير على معدل الإنتاج وتطيل عمر المعدات. وأمثلة واقعية مثل نظام صخور الجبال بسعة ٦٠٠ طن/ساعة في رنشو، الذي يستخدم كاسرات PCZ1615 وPC1213، توضح كيف يضمن برنامج الوقاية توافر خطوط المطارق الثقيلة خلال دورات الإنتاج المكثفة.
الأسئلة الشائعة
سؤال
ما المهام التي تدخل في فحص الكسارة اليومي؟
الإجابة: تشمل الفحوصات اليومية شد الحزام، وأبواب التغذية، والبراغي المفكوكة، وأي ضوضاء أو اهتزاز غير طبيعي. ويجب على المشغلين التأكد من نقاط التشحيم وفحص وسائط الغربال بحثًا عن الثقوب أو الانسداد. ويساعد تسجيل النتائج في سجل مخصص على بناء بيانات الاتجاهات. وهذه الفحوصات القصيرة تكشف الأعطال الناشئة قبل أن تتفاقم إلى أعطال توقف الإنتاج وتزيد تكاليف الإصلاح.
سؤال
لماذا يؤثر جودة التشحيم في عمر المحامل؟
الإجابة: تفشل المحامل أساسًا بسبب التلوث وضعف سمك طبقة الفيلم التشحيمي، وليس بسبب الحمل الميكانيكي. فاستخدام درجة الزيت الصحيحة وتخزينه النظيف يمنع الجسيمات الكاشطة من خدش السطوح الدوارة. كما أن إعادة التزييت بانتظام وبفترات مناسبة تحافظ على استمرارية الطبقة التشحيمية، بينما تُمكّن أخذ العينات من اكتشاف وجود الماء أو معادن التآكل مبكرًا. وتعتبر ممارسات التشحيم الجيدة أكثر وسائل الحماية فعالية من حيث التكلفة لمعدات الدوران في محطات التكسير.
سؤال
ما التكرار الموصى به لأخذ عينات الزيت؟
الإجابة: تُجري معظم محطات التكسير عيّنات من علب التروس والأنظمة الهيدروليكية كل ثلاثة أشهر، مع فحوصات شهرية للوحدات الخاضعة لأحمال عالية أو درجات حرارة مرتفعة. وتعتبر بيانات الاتجاهات أكثر أهميةً من القراءة الفردية؛ لذا فإن الالتزام بفترات متسقة يُكوّن قاعدة بيانات مفيدة. وعند ارتفاع عدد الجسيمات، يُقصَر هذا الفاصل الزمني ويُحقَّق في مصدر المشكلة قبل أن ينتشر الضرر الداخلي إلى التروس والمحامل.
سؤال
ما القطع الغيار التي يجب أن تبقى دائمًا متوفرة في المخزون؟
الإجابة: يجب الاحتفاظ في الموقع بالقطع الحرجة والقطع ذات فترات التوريد الطويلة والقطع عرضة للتآكل الشديد: المطارق، وألواح الضرب، والبطانات، والمحامل، وأحزمة الدفع، وشبكات الغربال. وتضمن قطع المصنّع الأصلي (OEM) الحفاظ على التحملات الأصلية ومقاومة التآكل المبكر. ويجنّب نظام إعادة الطلب القائم على الحد الأدنى والحد الأقصى كلاً من نفاد المخزون والتخزين الزائد. كما أن مطابقة قائمة المواد (Bill of Materials) لكل جهاز تمنع شراء مكونات غير متوافقة أثناء إصلاح عاجل.
سؤال
هل يمكن لمراقبة الحالة أن تحل محل الصيانة المجدولة؟
الإجابة: تُقلِّل مراقبة الحالة من عمليات التفكيك غير الضرورية، لكنها لا تلغي الحاجة إلى العناية الأساسية. فتحليل الاهتزازات وفحص درجات الحرارة يكشفان الأعطال في مراحلها المبكرة، ومع ذلك تظل عمليات التزييت وتركيب الحواجز الواقية وضبط عزم تشديد البراغي تتطلب اهتمامًا دوريًّا. وتؤدي صيانة محطات الكسارات أداءً أفضل عندما توجِّه الإشارات التنبؤية توقيت إيقاف التشغيل، بينما تستمر المهام الأساسية في تنفيذها وفق جدول زمني ثابت. وهكذا يدعم النهجان بعضهما البعض.