
 EN
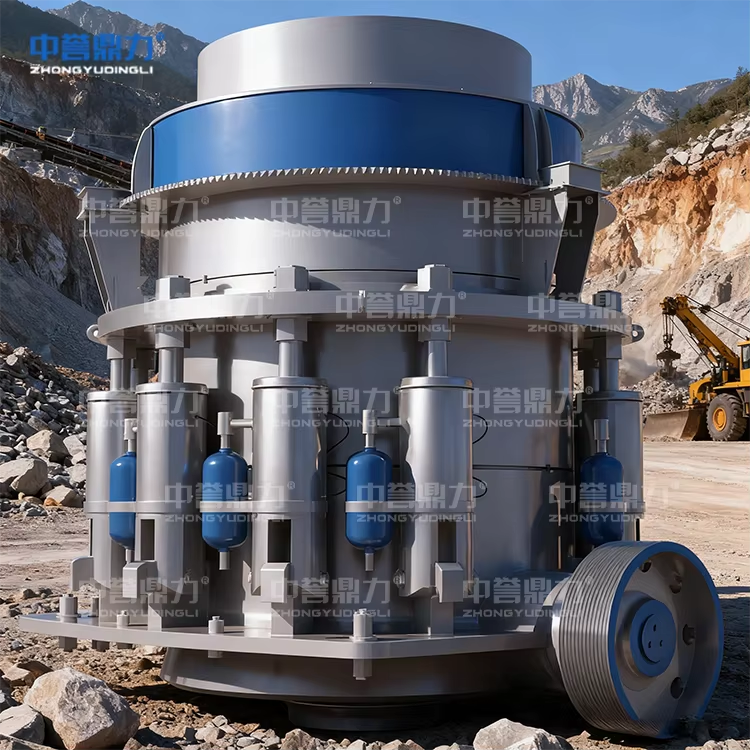
สายการผลิตหินบดที่ดำเนินงานได้ดีขึ้นอยู่กับวินัย การบำรุงรักษาโรงงานบด มากกว่าการซ่อมแซมแบบตอบสนองต่อเหตุการณ์ที่เกิดขึ้น ค้อนบดหนัก หน่วยกระทบ และตะแกรงสั่น ล้วนทำงานภายใต้แรงกระแทกและแรงเสียดสีอย่างต่อเนื่อง ทำให้ชิ้นส่วนเกิดความล้าเร็วกว่าที่ผู้ปฏิบัติงานคาดไว้ โปรแกรมการบำรุงรักษาที่มีโครงสร้างช่วยรักษาอัตราการผลิต ยืดระยะเวลาระหว่างการบริการ และลดการหยุดทำงานโดยไม่ได้วางแผนไว้ให้น้อยลง คู่มือนี้นำเสนอแนวทางการป้องกันเชิงรุกที่ใช้งานได้จริง โดยอาศัยตารางการบำรุงรักษาแบบชั้นขั้น การหล่อลื่นอย่างเคร่งครัด การควบคุมอะไหล่สำรอง และการตรวจสอบสภาพการทำงาน
การออกแบบโปรแกรมการบำรุงรักษาเชิงป้องกัน
การจัดทำตารางการบำรุงรักษาแบบชั้นขั้น
มีประสิทธิภาพ การบำรุงรักษาโรงงานบด เริ่มต้นด้วยตารางที่แบ่งตามระดับความถี่ของงาน ซึ่งสอดคล้องกับความเสี่ยงของการล้มเหลว งานประจำวันประกอบด้วยการตรวจสอบแรงตึงของสายพาน การตรวจสอบประตูป้อนวัสดุ และการตรวจด้วยสายตาเพื่อหาสกรูหลวมหรือเสียงผิดปกติ งานรายสัปดาห์รวมถึงการตรวจสอบจุดจ่ายจาระบี การตรวจสอบแผ่นตะแกรง และการวัดระยะห่างของค้อน งานรายเดือนครอบคลุมการตรวจสอบแรงบิดของฝาครอบแบริ่ง การจัดแนวข้อต่อขับเคลื่อน และการตรวจสอบโครงสร้างของสายพานลำเลียง
การหยุดเครื่องทุกไตรมาสและทุกปีช่วยให้สามารถดำเนินงานเชิงลึกได้มากขึ้น เช่น การปรับสมดุลโรเตอร์ การเปลี่ยนไลเนอร์ และการทำความสะอาดแผงควบคุมไฟฟ้า การหยุดเครื่องตามตารางเวลาจะช่วยป้องกันไม่ให้ข้อบกพร่องเล็กน้อยลุกลามกลายเป็นความล้มเหลวครั้งใหญ่ในช่วงที่มีการผลิตสูงสุด การบันทึกข้อมูลทุกงานอย่างเป็นระบบจะสร้างหลักฐานที่ตรวจสอบได้ ซึ่งสนับสนุนมาตรฐาน ISO 9001 และช่วยให้หัวหน้างานสามารถระบุข้อผิดพลาดที่เกิดซ้ำกับอุปกรณ์ทั้งชุดได้
การกำหนดเป้าหมายด้านความน่าเชื่อถือร่วมกับมาตรฐานที่เกี่ยวข้อง
น่าเชื่อถือ การบำรุงรักษาโรงงานบด โปรแกรมนี้วัดผลลัพธ์จริง แทนที่จะคาดการณ์ไว้ล่วงหน้า ทีมงานกำหนดเป้าหมายค่าเฉลี่ยของช่วงเวลาในการเกิดความล้มเหลว (MTBF) สำหรับตลับลูกปืน ค้อนตี และตาข่ายแยกส่วน จากนั้นจึงติดตามประสิทธิภาพจริงเทียบกับเป้าหมายที่ตั้งไว้ ระเบียบวินัยตามมาตรฐาน ISO 9001 ทำให้งานบำรุงรักษาเปลี่ยนจากอาศัยสัญชาตญาณมาเป็นกระบวนการที่ควบคุมได้ พร้อมวงจรการแก้ไขปัญหาที่สามารถปิดประเด็นข้อผิดพลาดซ้ำซากก่อนที่ปัญหาจะลุกลาม
ความปลอดภัยด้านไฟฟ้าและเครื่องจักรต้องเป็นพื้นฐานของทุกขั้นตอน การล็อกและติดป้าย (lockout/tagout) ตามมาตรฐาน OSHA 29 CFR 1910.147 ใช้เพื่อแยกพลังงานที่สะสมไว้ก่อนถอดแผ่นป้องกันใด ๆ ข้อกำหนดของ NFPA 70E ควบคุมการปฏิบัติงานที่มีกระแสไฟฟ้าไหลผ่าน และการใช้อุปกรณ์ป้องกันส่วนบุคคลเมื่อทำงานใกล้แผงควบคุม การฝึกอบรมพนักงานเกี่ยวกับมาตรฐานเหล่านี้ช่วยลดความเสี่ยงจากการบาดเจ็บและรักษาความสอดคล้องตามกฎหมายของโรงงาน
ระบบหล่อลื่นและการดูแลตลับลูกปืน
ชนิดของน้ำมันและช่วงเวลาในการหล่อลื่น
ตลับลูกปืนมักเสียหายจากสิ่งสกปรกเข้าไปและขาดน้ำมันหล่อลื่น มากกว่าจากแรงโหลดที่กระทำ ระบบหล่อลื่นที่สม่ำเสมอจึงต้องใช้น้ำมันเกรดที่เหมาะสมสำหรับแต่ละจุด เช่น น้ำมันเกียร์ ISO VG 220 หรือ VG 320 สำหรับไดรฟ์ลดความเร็ว จาระบีแบบลิเธียมคอมเพล็กซ์สำหรับตลับลูกปืนแบบลูกกลิ้ง และทางเลือกแบบสังเคราะห์ในกรณีที่อุณหภูมิแวดล้อมเปลี่ยนแปลงอย่างรุนแรง ช่วงเวลาในการหล่อลื่นขึ้นอยู่กับความเร็วของการหมุนและระดับการสัมผัสกับฝุ่น โดยทั่วไปจะต้องหล่อลื่นทุก 8 ถึง 12 ชั่วโมงของการทำงาน สำหรับปลอกตลับลูกปืนที่เปิดเผยต่อสภาพแวดล้อม
การหล่อลื่นมากเกินไปทำให้ซีลเสียหาย ขณะที่การหล่อลื่นน้อยเกินไปทำให้ผิวของร่องลูกปืนเป็นรอยขีดข่วน การหล่อลื่นแบบอัตโนมัติช่วยกำจัดความแปรปรวนที่เกิดจากการทำงานด้วยมือ การจัดทำแผนผังการหล่อลื่นสำหรับแต่ละเครื่องจักรจะช่วยปกป้องส่วนประกอบที่มีแนวโน้มล้มเหลวสูงสุดในแผนการบำรุงรักษาโรงโม่หินที่ออกแบบรอบอุปกรณ์หมุน
การเก็บตัวอย่างน้ำมันและการควบคุมสิ่งปนเปื้อน
การเก็บตัวอย่างน้ำมันเปลี่ยนการหล่อลื่นจากรูปแบบงานประจำให้กลายเป็นการวินิจฉัยเชิงรุก การเก็บตัวอย่างน้ำมันจากเกียร์บ๊อกซ์แต่ละตัวทุกสามเดือนจะเผยให้เห็นโลหะสึกหรอ น้ำแทรกซึมเข้ามา และการเปลี่ยนแปลงความหนืดก่อนที่ตลับลูกปืนจะล็อกตัว
การจัดเก็บอย่างสะอาดมีความสำคัญไม่แพ้การใช้น้ำมันที่สะอาด ถังน้ำมันต้องปิดสนิทเสมอ และต้องใช้ระบบกรองแบบออฟไลน์เมื่อระดับสิ่งปนเปื้อนเพิ่มสูงขึ้น การผสานการเก็บตัวอย่างน้ำมันเข้ากับการวิเคราะห์การสั่นสะเทือนจะช่วยให้ผู้วางแผนสามารถดำเนินการแก้ไขได้ระหว่างการหยุดทำงานตามแผน แทนที่จะต้องรับมือกับเหตุฉุกเฉิน
การจัดการสินค้าคงคลังอะไหล่
การจัดเก็บอะไหล่ดั้งเดิมจากผู้ผลิต (OEM) และส่วนประกอบที่สำคัญ
ต้นทุนการหยุดเครื่องเพิ่มสูงขึ้นอย่างมากเมื่อชิ้นส่วนเพียงชิ้นเดียวไม่สามารถใช้งานได้ ทำให้สายการผลิตต้องหยุดลง ดังนั้น การจัดสต๊อกอะไหล่ควรให้ความสำคัญตามระดับความวิกฤต: ต้องสำรองชิ้นส่วนจากผู้ผลิตต้นทาง (OEM) เช่น ค้อน แผ่นกระทบ (blow bars) แผ่นบุภายใน (liners) และตลับลูกปืนไว้เสมอ ส่วนชิ้นส่วนที่มีความเสี่ยงต่ำกว่าสามารถสั่งซื้อภายหลังได้โดยมีระยะเวลานำส่งที่ยาวนานขึ้น ชิ้นส่วน OEM มีค่าความคลาดเคลื่อนและค่าความแข็งของวัสดุตรงตามแบบดั้งเดิม จึงช่วยลดการสึกหรอเกินเวลาและป้องกันไม่ให้เกิดความล้มเหลวซ้ำ
วินัยในการจัดการสต๊อกคือการหาจุดสมดุลระหว่างการใช้เงินทุนกับความเสี่ยงจากการหยุดเครื่อง โดยระบบ min-max จะกระตุ้นให้สั่งซื้อใหม่เมื่อสต๊อกลดลงถึงระดับที่กำหนดไว้ล่วงหน้า และรายการวัสดุ (bill of materials) สำหรับแต่ละเครื่องจักรจะช่วยป้องกันการสั่งซื้อชิ้นส่วนผิดประเภท ผู้จัดจำหน่ายที่เชื่อถือได้พร้อมระยะเวลาการนำส่งที่ระบุไว้อย่างชัดเจน จะทำให้ปริมาณสต๊อกสำรองสอดคล้องกับความเป็นจริง และสอดรับกับแผนการบำรุงรักษาโรงงานบดแบบครบวงจรสำหรับสายการผลิตที่ใช้ค้อนหนัก
การติดตามการสึกหรอของแผ่นบุภายในและการกระตุ้นการสั่งซื้อใหม่
การสึกหรอของไลเนอร์มีผลต่อทั้งการแยกขนาดผลิตภัณฑ์และการบดอย่างมีประสิทธิภาพ การติดตามระดับการสึกหรอด้วยการวัดความหนาด้วยคาลิเปอร์เป็นระยะ หรือด้วยเครื่องวัดความหนาแบบอัลตราซาวนด์ จะช่วยระบุได้ว่าไลเนอร์ใกล้ถึงขีดจำกัดที่ต้องเปลี่ยนแล้ว การตั้งค่าจุดกระตุ้นการสั่งซื้อใหม่ที่ระดับการสึกหรอ 70 เปอร์เซ็นต์ จะช่วยหลีกเลี่ยงสถานการณ์เร่งด่วนจากการล้มเหลวของไลเนอร์ในช่วงที่กำลังดำเนินการผลิตอย่างเข้มข้น และรักษาปริมาณผลผลิตให้สม่ำเสมอ
การตรวจสอบสภาพรูปทรงของไลเนอร์ร่วมกับบันทึกการผลิต ช่วยให้ผู้วางแผนสามารถจัดกำหนดเวลาการเปลี่ยนไลเนอร์ให้สอดคล้องกับการหยุดทำงานตามแผน แทนที่จะรอจนเกิดความล้มเหลวขึ้นจริง ซึ่งส่งผลปกป้องอัตราการผลิตและรักษาความสม่ำเสมอทั่วทั้งสายการผลิตหินบด
การตรวจสอบสภาพเพื่อตรวจจับความผิดปกติแต่เนิ่นๆ
การวิเคราะห์การสั่นสะเทือนและการตรวจสอบอุณหภูมิ
การตรวจสอบสภาพเปลี่ยนแนวทางการบำรุงรักษาจากระบบตามระยะเวลาที่กำหนดไว้ล่วงหน้า มาเป็นระบบตามสภาพจริงของการใช้งาน การวิเคราะห์การสั่นสะเทือนสามารถตรวจจับภาวะไม่สมดุล ความไม่ขนานกันของชิ้นส่วน และข้อบกพร่องของตลับลูกปืนได้ก่อนที่จะเกิดความล้มเหลวที่ได้ยินเสียงได้หลายสัปดาห์ เซ็นเซอร์แบบติดตั้งถาวรจะส่งข้อมูลแนวโน้มที่ช่วยแจ้งเตือนเมื่อมีการเบี่ยงเบนจากค่าพื้นฐาน ซึ่งถือเป็นหนึ่งในมาตรการสำคัญของระบบการบำรุงรักษาโรงบด เพื่อป้องกันการหยุดทำงานกะทันหัน
การตรวจสอบอุณหภูมิเสริมการทำงานด้านการสั่นสะเทือน การตรวจสอบด้วยกล้องอินฟราเรดบริเวณที่รองรับแบริ่งและขั้วต่อของมอเตอร์ช่วยตรวจจับจุดร้อนที่เกิดจากโหลดเกินหรือการสัมผัสไม่ดี แนวทาง NFPA 70E ช่วยให้ช่างเทคนิคทำงานได้อย่างปลอดภัยระหว่างการสำรวจด้วยอินฟราเรดขณะระบบยังมีไฟฟ้า วิธีการทั้งสองแบบนี้ร่วมกันยืดอายุการใช้งานของชิ้นส่วน และลดสัดส่วนของการหยุดทำงานโดยไม่ได้วางแผนไว้ทั่วทั้งกระบวนการผลิต
การวางแผนการหยุดเดินเครื่องตามกำหนด
การหยุดเดินเครื่องตามกำหนดจะรวมงานที่เข้มข้นไว้ในช่วงเวลาที่ควบคุมได้ การวางแผนที่ดีจะจัดลำดับขั้นตอนงาน—เช่น การหล่อลื่น การเปลี่ยนไลเนอร์ การต่อสายพาน และการทดสอบระบบไฟฟ้า—เพื่อให้ทีมงานและเครนถูกใช้อย่างมีประสิทธิภาพ การหยุดเดินเครื่องตามกำหนดยังเปิดโอกาสให้ทีมฝึกอบรมบุคลากรสำรอง และตรวจสอบความสมบูรณ์ของอุปกรณ์ป้องกันโดยไม่มีแรงกดดันจากการผลิต ส่งผลให้ความน่าเชื่อถือของโรงงานในระยะยาวดีขึ้น
การประสานงานการหยุดเครื่องกับความพร้อมของอะไหล่และการวิเคราะห์ผลจากการตรวจสอบสภาพอุปกรณ์ จะช่วยป้องกันไม่ให้เกิดช่วงเวลาที่สูญเปล่า โรงงานที่จัดกำหนดการหยุดเครื่องให้สอดคล้องกับสัญญาณการบำรุงรักษาเชิงพยากรณ์ มักรายงานว่ามีการเรียกช่างเข้าทำงานฉุกเฉินตอนเที่ยงคืนน้อยลง และสามารถรักษาระดับการผลิตต่อเดือนให้คงที่มากขึ้น ทำให้ปฏิทินการบำรุงรักษาโรงงานบดหินเปลี่ยนบทบาทจากศูนย์ต้นทุน ไปเป็นกลไกเสริมความน่าเชื่อถือที่คุ้มครองเป้าหมายการผลิตประจำปี
มีระเบียบวินัย การบำรุงรักษาโรงงานบด เปลี่ยนเหตุขัดข้องที่คาดการณ์ไม่ได้ ให้กลายเป็นเหตุการณ์ที่ควบคุมได้ ด้วยการผสานรวมตารางการบำรุงรักษาแบบหลายระดับ ระบบหล่อลื่นที่เข้มงวด ระบบควบคุมสต๊อกอะไหล่อย่างรอบคอบ และการตรวจสอบสภาพอุปกรณ์อย่างต่อเนื่อง โรงงานแปรรูปหินจึงสามารถรักษาอัตราการผลิตไว้ได้ พร้อมยืดอายุการใช้งานของอุปกรณ์ ตัวอย่างจริงที่อ้างอิงได้ เช่น ระบบรีนซู่ 600 ตันต่อชั่วโมง สำหรับบดหินภูเขา ซึ่งใช้เครื่องบด PCZ1615 และ PC1213 แสดงให้เห็นว่า โปรแกรมการบำรุงรักษาเชิงป้องกันสามารถรักษาความสามารถในการใช้งานของสายการผลิตที่ใช้ค้อนหนักได้แม้ในช่วงการผลิตที่เข้มข้น
คำถามที่มักถามบ่อย
คำถาม
งานใดบ้างที่ควรรวมอยู่ในการตรวจสอบเครื่องบดแต่ละวัน
คำตอบ: การตรวจสอบประจำวันครอบคลุมความตึงของสายพาน ประตูป้อนวัสดุ น็อตที่หลวม และเสียงหรือการสั่นสะเทือนผิดปกติ ผู้ปฏิบัติงานควรตรวจสอบจุดที่ต้องหล่อลื่นและตรวจดูตัวกรองว่ามีรูหรืออุดตันหรือไม่ การบันทึกผลการตรวจสอบลงในสมุดบันทึกจะช่วยสร้างข้อมูลแนวโน้ม ซึ่งการตรวจสอบสั้นๆ เหล่านี้สามารถตรวจจับข้อบกพร่องที่กำลังพัฒนาได้ก่อนที่จะลุกลามจนทำให้เครื่องจักรหยุดทำงานและเพิ่มค่าใช้จ่ายในการซ่อมแซม
คำถาม
เหตุใดคุณภาพของสารหล่อลื่นจึงส่งผลต่ออายุการใช้งานของแบริ่ง
คำตอบ: แบริ่งส่วนใหญ่ล้มเหลวจากสิ่งสกปรกปนเข้าไปและการขาดความแข็งแรงของฟิล์มหล่อลื่น มากกว่าจากภาระเชิงกล การเลือกเกรดของน้ำมันหล่อลื่นที่เหมาะสมและการเก็บรักษาให้สะอาดจะช่วยป้องกันอนุภาคกัดกร่อนไม่ให้ขีดข่วนผิววงแหวน การเติมจาระบีอย่างสม่ำเสมอตามช่วงเวลาที่กำหนดจะรักษาฟิล์มหล่อลื่นให้สมบูรณ์ ในขณะที่การสุ่มตัวอย่างน้ำมันสามารถตรวจจับน้ำและโลหะสึกหรอได้ตั้งแต่ระยะแรก การปฏิบัติตามแนวทางการหล่อลื่นที่ดีคือวิธีป้องกันที่คุ้มค่าที่สุดสำหรับอุปกรณ์หมุนในโรงงานบดย่อย
คำถาม
ควรสุ่มตัวอย่างน้ำมันบ่อยแค่ไหน
คำตอบ: โรงงานบดรวมส่วนใหญ่จะเก็บตัวอย่างชุดเกียร์และระบบไฮดรอลิกทุกไตรมาส โดยตรวจสอบหน่วยที่รับภาระหนักหรือทำงานที่อุณหภูมิสูงเป็นรายเดือน ข้อมูลแนวโน้มมีความสำคัญมากกว่าค่าการวัดเพียงครั้งเดียว ดังนั้นการตรวจวัดอย่างสม่ำเสมอในช่วงเวลาที่แน่นอนจึงช่วยสร้างฐานข้อมูลอ้างอิงที่ใช้งานได้จริง เมื่อจำนวนอนุภาคเพิ่มขึ้น ควรลดช่วงเวลาการตรวจสอบลงและสืบหาสาเหตุทันที ก่อนที่ความเสียหายภายในจะลุกลามไปยังเฟืองและตลับลูกปืน
คำถาม
อะไหล่ชนิดใดที่ควรมีไว้ในสต๊อกเสมอ
คำตอบ: อะไหล่ที่จำเป็นอย่างยิ่ง อะไหล่ที่ต้องสั่งซื้อใช้เวลานาน และอะไหล่ที่สึกหรอเร็ว ควรจัดเก็บไว้ในสถานที่ปฏิบัติงานเสมอ เช่น ค้อนบด แท่งกระทบ แผ่นบุผนัง ตลับลูกปืน เข็มขัดขับเคลื่อน และตาข่ายแยกวัสดุ การใช้อะไหล่จากผู้ผลิตดั้งเดิม (OEM) ช่วยรักษาระดับความแม่นยำตามแบบดั้งเดิมและลดการสึกหรอก่อนวัยอันควร ระบบสั่งซื้อแบบกำหนดระดับขั้นต่ำ–สูงสุด (min-max) ช่วยป้องกันทั้งกรณีสินค้าหมดสต๊อกและกรณีสต๊อกล้นเกิน การจับคู่รายการวัสดุ (bill of materials) ให้ตรงกับเครื่องจักรแต่ละเครื่องจะช่วยหลีกเลี่ยงการซื้อชิ้นส่วนที่ไม่เข้ากันเมื่อต้องซ่อมแซมฉุกเฉิน
คำถาม
การตรวจสอบสภาพเครื่องจักรสามารถแทนการบำรุงรักษาตามตารางได้หรือไม่
คำตอบ: การติดตามสภาพเครื่องจักรช่วยลดการถอดประกอบที่ไม่จำเป็น แต่ไม่ได้ทำให้การดูแลพื้นฐานกลายเป็นสิ่งที่ไม่จำเป็นอีกต่อไป การวิเคราะห์การสั่นสะเทือนและการตรวจสอบอุณหภูมิช่วยตรวจจับข้อบกพร่องได้ตั้งแต่ระยะเริ่มต้น อย่างไรก็ตาม การหล่อลื่น การติดตั้งอุปกรณ์ป้องกัน และการขันสลักเกลียวให้มีแรงบิดตามมาตรฐานยังคงต้องดำเนินการอย่างสม่ำเสมอ การบำรุงรักษาโรงงานบดหินจะให้ผลลัพธ์ที่ดีกว่าเมื่อสัญญาณเชิงพยากรณ์ช่วยกำหนดเวลาในการหยุดเดินเครื่อง ในขณะที่งานพื้นฐานยังคงปฏิบัติตามตารางเวลาที่แน่นอน ทั้งสองแนวทางนี้เสริมซึ่งกันและกัน