
 EN
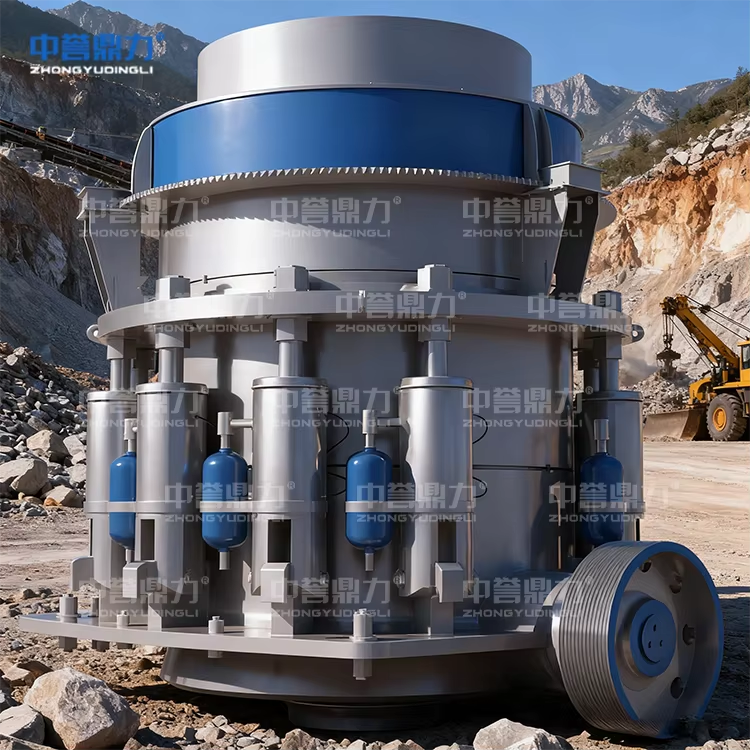
En godt driftet aggregatlinje avhenger av disiplinert Kverneranleggsvedlikehold i stedet for reaktive reparasjoner. Tunge hammerkvernere, impaktenheter og vibrerende sikter opererer under konstant påvirkning og abrasiv belastning, så komponentutmatning samler seg opp raskare enn operatørene forventer. Et strukturert program beskytter produksjonskapasiteten, utvider serviceintervallene og holder uplanlagte stopp sjeldne. Denne veiledningen presenterer en praktisk forebyggende strategi som bygger på planlagte nivåer, smøredisiplin, reservdelsstyring og tilstandsmonitorering.
Utforming av et forebyggende vedlikeholdsprogram
Bygging av planlagte vedlikeholdsnivåer
Effektiv Kverneranleggsvedlikehold starter med et nivådelt skjema der oppgavefrekvensen tilpasses feilrisikoen. Daglige oppgaver omfatter remspent, inspeksjon av matingsklaff og visuelle sjekker av løse skruer eller uvanlig støy. Ukentlige oppgaver inkluderer bekreftelse av smørepunkter, inspeksjon av siktermedium og måling av hammeravstand. Månedlige rutiner omfatter momentkontroll av lagerhus, justering av drivkobling og sjekk av transportørkonstruksjon.
Kvartalsvise og årlige nedstillinger tillater grundigere arbeid: balansering av rotorer, utskifting av bekledding og rengjøring av elektriske paneler. En planlagt nedstilling forhindrer små feil i å eskalere til katastrofale svikter under topproduksjon. Dokumentasjon av hver oppgave bygger opp en revisjonsklar registrering som støtter ISO 9001 og hjelper ledere med å oppdage gjentakende feil i flåten.
Fastsette pålitelighetsmål med standarder
En troverdig Kverneranleggsvedlikehold programmet måler resultater i stedet for å anta dem. Team definerer mål for gjennomsnittlig tid mellom svikt for leier, hamre og siktnett, og sporer deretter den faktiske ytelsen i forhold til disse målene. ISO 9001-disiplin transformerer vedlikehold fra intuisjon til en kontrollert prosess med korrektiv-handlingsløkker som lukker gjentakende problemer før de spreder seg.
Elektrisk og mekanisk sikkerhet må ligge til grunn for hver fremgangsmåte. Lås-og-skilt-prosedyrer i henhold til OSHA 29 CFR 1910.147 isolerer lagret energi før noen beskyttelsesdeksel fjernes. Kravene i NFPA 70E regulerer arbeid ved strømførende utstyr og personlig verneutstyr i nærheten av styrepaneler. Arbeidstakeropplæring i disse standardene reduserer risikoen for skader og sikrer at anlegget oppfyller kravene.
Smøresystem og leiekullvedlikehold
Oljetyper og smøringstidsintervaller
Leiekull svikter vanligvis på grunn av forurensning og mangel på smøring, ikke på grunn av belastning. Et konsekvent smøresystem bruker riktig oljeklasse for hvert punkt: ISO VG 220 eller VG 320 girpolje i reduksjonsdrev, litiumkompleksfett for rullelager og syntetiske alternativer der omgivelsestemperaturen varierer kraftig. Smøringstidsintervallene avhenger av hastighet og støvutsats – vanligvis hvert 8. til 12. driftstime for eksponerte leiekullhus.
For mye smøring skader tetninger, mens for lite smøring fører til riper på løpeflater. Automatisk smøring fjerner manuell variasjon. Ved å føre en smørekart per maskin beskyttes de komponentene som er mest utsatt for feil i enhver vedlikeholdsplan for knusingsanlegg som bygger på roterende utstyr.
Oljeprøvetaking og kontaminasjonskontroll
Oljeprøvetaking transformerer smøring fra rutine til diagnostikk. En kvartalsvis prøve fra hver girboks avslører slitasjemetaller, vanninntrengning og viskositetsendringer før et lager låser seg.
Ren lagring er like viktig som ren olje. Trommer må forbli forseglet, og off-line-filtrering må brukes når kontaminasjonsnivåene stiger. Å kombinere prøvetaking med vibrasjonsanalyse gir planleggerne mulighet til å inngripe under en planlagt stopp i stedet for i en nødsituasjon.
Styring av reservedelslager
Lagring av originale deler (OEM) og kritiske komponenter
Kostnadene for nedetid øker kraftig når én utilgjengelig del stopper linja. Et reservedelslager bør prioritere kritikalitet: behold originale utstyrsdeler (OEM-deler) som hammer, slagstaver, foringer og leier på lager, mens mindre risikofylte artikler kan bestilles med lengre leveringstid. OEM-komponenter samsvarer med opprinnelige toleranser og materialehårdhet, noe som reduserer tidlig slitasje og gjentatte feil.
Lagerdisiplin balanserer kapital mot risiko for stopp. Et min-maks-system utløser nybestilling ved en fastsatt terskel, og en materialliste per maskin hindrer kjøp av feil deler. Pålitelige leverandører og dokumenterte leveringstider holder bufferen realistisk innenfor solid vedlikeholdsplanlegging for tungt utstyrt hammerlinje.
Sporing av foringslitasje og utløsere for nybestilling
Slitasje på foringsplater påvirker både produktgradasjon og knusningseffektivitet. Ved å overvåke slitasjen med periodiske kalipermålinger eller ultralydstykkemålere kan man identifisere når foringsplatene nærmer seg utskiftningstgrensen. Å sette av en bestillingsutløser ved 70 prosent slitasje unngår krisebestillingen av en feilet foringsplate under en travl produksjonsperiode og sikrer konsekvent produksjonsutbytte.
Tilstandsmonitorering av foringsprofilene i kombinasjon med produksjonsregistreringer gir planleggerne mulighet til å koordinere utskifting med en planlagt nedstengning i stedet for en uventet svikt, noe som beskytter gjennomstrømningen og konsekvensen i hele aggregatlinjen.
Tilstandsmonitorering for tidlig feildeteksjon
Vibrasjonsanalyse og temperaturkontroller
Tilstandsmonitorering flytter vedlikeholdet fra kalenderbasert til tilstandsbestemt. Vibrasjonsanalyse oppdager ubalanse, feiljustering og lagerfeil uker før hørbart svikt. Fastmonterte sensorer lever trenddata som markerer avvik fra grunnlinjen, en viktig del av defensiven for knusningsanleggets vedlikehold mot plutselige frakoblinger.
Temperaturkontroller supplerer vibrasjonsarbeid. Infrarød inspeksjon av leiehus og motorterminaler oppdager varmeområder forårsaket av overlast eller dårlig kontakt. NFPA 70E-veiledning sikrer teknikernes sikkerhet under strømførte infrarøde undersøkelser. Sammen utvider disse metodene komponentlivslengden og reduserer andelen uplanlagt nedstengning i driften.
Planlagt nedstengning
En planlagt nedstengning konsentrerer omfattende arbeid innen et kontrollert tidsvindu. God planlegging sekvenserer oppgaver – smøring, bytte av belegg, remforbindelse, elektrisk testing – slik at mannskap og kraner brukes effektivt. En planlagt nedstengning gir også team mulighet til å trene erstattere og verifisere beskyttelsesutstyr uten produksjonstrykk, noe som forbedrer anleggets langsiktige pålitelighet.
Å koordinere nedstengning med tilgjengelighet av reservedeler og funn fra tilstandsmonitorering forhindrer bortkastede vinduer. Anlegg som justerer nedstengninger etter signaler fra prediktiv vedlikehold rapporterer færre midnattsoppkall og mer jevn månedlig produksjon, noe som transformerer vedlikeholdsplanen for knusingsanlegget fra en kostnadsdrivende enhet til en pålitelighetsfaktor som sikrer årlige produksjonsmål.
Disiplinert Kverneranleggsvedlikehold omformer uforutsigbare svikter til håndterbare hendelser. Ved å kombinere trinnvise planer, en streng smøresystemregel, kontrollert lager av reservedeler og kontinuerlig tilstandsmonitorering beskytter et aggregatanlegg gjennomstrømningen og utvider utstyrets levetid. Konkrete referanseeksempler, som Renshou 600 TPH-fjellstein-systemet med PCZ1615- og PC1213-knusere, viser hvordan et forebyggende program holder tunge hammerlinjer tilgjengelige gjennom krevende produksjonsperioder.
Ofte stilte spørsmål
Spørsmål
Hvilke oppgaver inngår i en daglig inspeksjon av knuser?
Svar: En daglig inspeksjon omfatter remsspenn, tilførselsporter, løse skruer og uvanlig støy eller vibrasjon. Operatører bør verifisere smørepunkter og sjekke siktnettet for hull eller tilstopping. Å registrere funn i en loggbok bygger opp trenddata. Disse korte sjekkene oppdager utviklende feil før de blir stopp som avbryter produksjonen og øker reparasjonskostnadene.
Spørsmål
Hvorfor påvirker smøringens kvalitet levetiden til lager?
Svar: Lager svikter hovedsakelig på grunn av forurensning og manglende filmstyrke, ikke mekanisk belastning. Riktig oljeklasse og ren lagring forhindrer slibende partikler i å skrape innvendige overflater. Regelmessig smøring med riktige intervaller holder filmskyttet intakt, mens prøvetaking oppdager vann og slitasjemetaller tidlig. God smøringsskikk er den mest kostnadseffektive beskyttelsen for roterende utstyr i knusingsanlegg.
Spørsmål
Hvor ofte bør oljeprøver tas?
Svar: De fleste aggregat-anlegg tar prøver av girbokser og hydrauliske systemer hver kvartal, med månedlige sjekker på enheter med høy belastning eller høy temperatur. Trenddata er viktigere enn en enkelt måling, så konsekvente intervaller bygger opp en brukbar basislinje. Når partikkelantallet stiger, skal intervallet forkortes og kilden undersøkes før intern skade spre seg til gir og leier.
Spørsmål
Hvilke reservedeler bør alltid ha lagerbeholdning?
Svar: Kritiske deler, deler med lang leveringstid og deler som slites raskt bør alltid ha lagerbeholdning på stedet: hamre, slagstaver, foringer, leier, drivremmer og siktnett. Originale utstyrsleverandørers (OEM) deler sikrer opprinnelige toleranser og motstår tidlig slitasje. Et min-maks-bestillingsystem unngår både manglende lager og overflodig lager. Å matche materialelisten til hver enkelt maskin unngår kjøp av uforenlige komponenter under en akutt reparasjon.
Spørsmål
Kan tilstandsmonitorering erstatte planlagt vedlikehold?
Svar: Tilstandsovervåking reduserer unødvendig demontering, men fjerner ikke behovet for grunnleggende vedlikehold. Vibrasjonsanalyse og temperaturkontroller oppdager feil tidlig, men smøring, beskyttelse og skruetilspenning krever fortsatt rutinemessig oppmerksomhet. Vedlikehold av knusningsanlegg fungerer bedre når prediktive signaler styrer avstengningstidspunktet, mens grunnleggende oppgaver fortsetter etter en fast kalender. De to tilnærmingene støtter hverandre.