
 EN
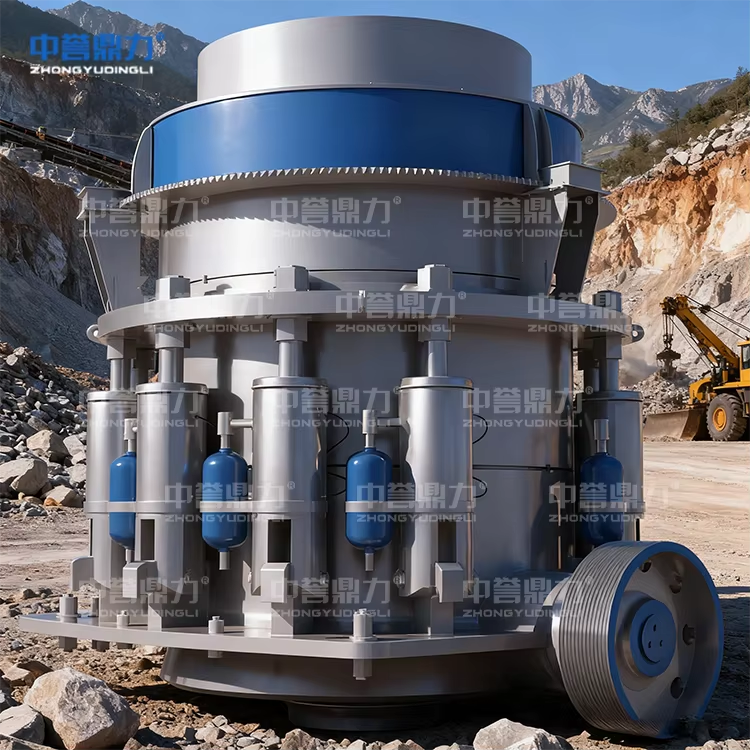
Хорошо организованная линия по производству щебня зависит от дисциплинированного Технического обслуживания дробильной установки а не от реагирования на поломки. Тяжёлые молотковые дробилки, ударные агрегаты и вибрационные грохоты работают при постоянных ударных и абразивных нагрузках, поэтому усталость компонентов накапливается быстрее, чем ожидают операторы. Структурированная программа защищает производительность, увеличивает интервалы между техническим обслуживанием и делает незапланированные остановки редкими. В этом руководстве изложена практическая профилактическая стратегия, основанная на регламентированных уровнях обслуживания, дисциплине смазки, контроле запасных частей и мониторинге состояния.
Разработка программы профилактического технического обслуживания
Создание регламентированных уровней технического обслуживания
Эффективно Технического обслуживания дробильной установки начинается с многоуровневого графика, в котором частота выполнения задач соответствует риску отказа. Ежедневные задачи включают проверку натяжения ремней, осмотр загрузочного затвора и визуальный контроль на наличие ослабленных болтов или необычных шумов. Еженедельные задачи — проверка точек смазки, осмотр рабочей поверхности грохота и измерение зазора между молотками. Ежемесячные процедуры предусматривают контроль момента затяжки подшипниковых корпусов, выравнивание муфт привода и проверку конструкции конвейера.
Ежеквартальные и ежегодные остановки позволяют проводить более глубокую работу: балансировку ротора, замену футеровки и очистку электрических панелей. Запланированная остановка предотвращает превращение мелких дефектов в катастрофические отказы в период пиковой загрузки производства. Документирование каждой задачи создаёт поддающуюся аудиту запись, которая поддерживает соответствие стандарту ISO 9001 и помогает руководителям выявлять повторяющиеся неисправности парка оборудования.
Установка целевых показателей надёжности с применением стандартов
Достоверный Технического обслуживания дробильной установки программа измеряет реальные результаты вместо того, чтобы предполагать их. Команды определяют целевые значения среднего времени наработки на отказ для подшипников, молотов и сеток грохотов, а затем отслеживают фактические показатели по сравнению с этими целями. Дисциплина стандарта ISO 9001 превращает техническое обслуживание из интуитивного процесса в контролируемый, с циклами корректирующих действий, которые устраняют повторяющиеся проблемы до того, как они распространятся.
Электрическая и механическая безопасность должны лежать в основе каждой процедуры. Блокировка/маркировка согласно стандарту OSHA 29 CFR 1910.147 обеспечивает изоляцию накопленной энергии до снятия любого защитного устройства. Требования NFPA 70E регулируют работу с находящимися под напряжением компонентами и использование средств индивидуальной защиты вблизи распределительных щитов. Обучение персонала этим стандартам снижает риск травм и обеспечивает соответствие предприятия нормативным требованиям.
Режим смазки и уход за подшипниками
Типы масел и интервалы смазки
Подшипники выходят из строя чаще всего из-за загрязнения и недостатка смазки, а не из-за нагрузки. Последовательный режим смазки предполагает применение масла соответствующей марки в каждой точке: трансмиссионное масло ISO VG 220 или VG 320 в редукторах, литиево-комплексная смазка для роликовых подшипников и синтетические варианты там, где наблюдаются значительные колебания температуры окружающей среды. Интервалы смазки зависят от частоты вращения и степени воздействия пыли — как правило, каждые 8–12 рабочих часов для подшипниковых узлов, открытых внешней среде.
Избыточное смазывание повреждает уплотнения, а недостаточное — приводит к задирам дорожек качения. Автоматическая смазка исключает субъективные отклонения при ручном нанесении. Ведение индивидуальной карты смазки для каждой машины защищает наиболее чувствительные к отказам компоненты в любом плане технического обслуживания дробильной установки, ориентированном на вращающееся оборудование.
Отбор проб масла и контроль загрязнения
Отбор проб масла трансформирует смазку из рутинной операции в диагностическую процедуру. Ежеквартальный отбор пробы из каждого редуктора выявляет износ металлов, проникновение воды и отклонения вязкости до того, как подшипник заклинит.
Чистое хранение столь же важно, сколь и чистое масло. Бочки должны оставаться герметично закрытыми, а при повышении уровня загрязнителей необходимо использовать автономные фильтрационные системы. Комбинирование отбора проб с анализом вибрации позволяет планировщикам проводить вмешательство во время запланированной остановки, а не в аварийной ситуации.
Управление запасами запасных частей
Хранение оригинальных комплектующих (OEM) и критически важных компонентов
Стоимость простоев резко возрастает, когда отсутствие одной детали останавливает линию. Запас запчастей должен учитывать критичность: на складе должны быть оригинальные компоненты производителя (OEM), такие как молотки, ударные планки, футеровки и подшипники, тогда как для менее критичных деталей допустима закупка с более длительным сроком поставки. Компоненты OEM соответствуют исходным допускам и твёрдости материала, что снижает преждевременный износ и повторные отказы.
Дисциплина управления запасами обеспечивает баланс между капитальными затратами и риском остановки. Система «минимум–максимум» инициирует повторный заказ при достижении заданного порогового значения, а спецификация комплектующих на каждую машину предотвращает закупку неподходящих деталей. Надёжные поставщики и документированные сроки поставки позволяют поддерживать реалистичный страховой запас в рамках грамотного технического обслуживания дробильных установок для тяжёлых молотковых линий.
Контроль износа футеровок и автоматические сигналы для повторного заказа
Износ футеровок влияет как на гранулометрический состав продукта, так и на эффективность дробления. Контроль износа с помощью периодических измерений штангенциркулем или ультразвуковых толщиномеров позволяет определить момент, когда футеровки приближаются к пределу замены. Установка триггера для повторного заказа при 70-процентном износе исключает аварийную замену в период интенсивной эксплуатации и обеспечивает стабильность выходной производительности.
Мониторинг профиля футеровок в сочетании с записями производства позволяет планировщикам согласовывать замену с запланированным простоем, а не с аварийным остановом, что защищает пропускную способность и стабильность работы всего агрегатного участка.
Мониторинг состояния для раннего выявления неисправностей
Анализ вибрации и контроль температуры
Мониторинг состояния переводит техническое обслуживание от календарного к состоянию оборудования. Анализ вибрации выявляет дисбаланс, несоосность и дефекты подшипников за недели до появления слышимых признаков отказа. Постоянные датчики передают данные трендов, сигнализируя об отклонении от базовых значений — это ключевой элемент защиты дробильного завода от внезапных простоев.
Проверки температуры дополняют вибрационный контроль. Инфракрасный осмотр корпусов подшипников и клемм электродвигателей выявляет участки перегрева, вызванные перегрузкой или плохим контактом. Руководство NFPA 70E обеспечивает безопасность техников при проведении инфракрасных обследований под напряжением. В совокупности эти методы продлевают срок службы компонентов и сокращают долю незапланированных простоев на предприятии.
Планирование запланированного останова
Запланированный останов концентрирует трудоёмкие работы в контролируемом временном окне. Грамотное планирование предусматривает последовательность задач — смазка, замена футеровки, соединение ремней, электрические испытания — что позволяет эффективно использовать бригады и грузоподъёмные механизмы. Запланированный останов также даёт командам возможность обучить резервный персонал и проверить защитные ограждения без давления со стороны производственных задач, повышая надёжность предприятия в долгосрочной перспективе.
Согласование остановок с наличием запасных частей и результатами мониторинга состояния оборудования предотвращает неоправданные простои. Предприятия, которые синхронизируют остановки с сигналами прогнозирующего технического обслуживания, сообщают о меньшем количестве экстренных вызовов в ночное время и более стабильном ежемесячном выпуске продукции, превращая календарь технического обслуживания дробильного завода из статьи расходов в инструмент надёжности, защищающий годовые производственные показатели.
Дисциплинированное Технического обслуживания дробильной установки преобразует непредсказуемые отказы в контролируемые события. Комбинируя многоуровневые графики, строгий режим смазки, контролируемый запас запасных частей и непрерывный мониторинг состояния оборудования, предприятие по переработке сыпучих материалов обеспечивает стабильность производственной мощности и увеличивает срок службы оборудования. Реальные примеры, такие как система переработки горных пород мощностью 600 т/ч в Жэньшоу с дробилками PCZ1615 и PC1213, демонстрируют, как программа профилактического обслуживания поддерживает готовность линий тяжёлых молотковых дробилок даже при высоких производственных нагрузках.
Часто задаваемые вопросы
Вопрос
Какие задачи входят в ежедневный осмотр дробилки?
Ответ: Ежедневный осмотр включает проверку натяжения ремня, положения загрузочных затворов, ослабленных болтов, а также посторонних шумов или вибрации. Операторы должны проверить точки смазки и состояние сита — наличие пробоин или забивания. Фиксация результатов в журнале позволяет собирать данные для анализа тенденций. Такие краткие проверки позволяют выявлять развивающиеся неисправности до того, как они перерастут в простои, нарушающие производство и повышающие стоимость ремонта.
Вопрос
Почему качество смазки влияет на срок службы подшипников?
Ответ: Основными причинами выхода подшипников из строя являются загрязнение и недостаточная прочность масляной плёнки, а не механическая нагрузка. Использование масла правильного сорта и хранение его в чистых условиях предотвращают попадание абразивных частиц, вызывающих царапины на дорожках качения. Регулярная смазка через установленные интервалы сохраняет целостность плёнки, а отбор проб позволяет своевременно обнаружить воду и продукты износа в виде металлов. Соблюдение правил смазки — наиболее экономически эффективная защита вращающегося оборудования на дробильных предприятиях.
Вопрос
Как часто следует выполнять отбор проб масла?
Ответ: Большинство агрегатных заводов отбирают пробы масла из коробок передач и гидравлических систем один раз в квартал, а для агрегатов с высокой нагрузкой или высокой температурой — ежемесячно. Данные трендов важнее единичного измерения, поэтому регулярные интервалы позволяют создать надёжный базовый уровень. При росте количества частиц сократите интервал отбора проб и выявите источник загрязнения до того, как внутренние повреждения распространятся на шестерни и подшипники.
Вопрос
Какие запасные части всегда должны находиться на складе?
Ответ: На складе должны постоянно присутствовать критически важные детали, детали с длительным сроком поставки и детали с высоким износом: молотки, ударные планки, футеровки, подшипники, приводные ремни и сетки сепараторов. Оригинальные компоненты OEM сохраняют исходные допуски и устойчивы к преждевременному износу. Система повторного заказа с минимальным и максимальным уровнем запасов предотвращает как дефицит, так и избыток запасов. Сопоставление спецификации комплектующих с каждой машиной исключает приобретение несовместимых компонентов в ходе аварийного ремонта.
Вопрос
Может ли мониторинг технического состояния заменить плановое техническое обслуживание?
Ответ: Мониторинг состояния снижает излишнюю разборку, но не устраняет необходимость базового обслуживания. Анализ вибрации и контроль температуры позволяют выявлять неисправности на ранней стадии, однако смазка, защитные ограждения и момент затяжки болтов по-прежнему требуют регулярного внимания. Техническое обслуживание дробильной установки становится эффективнее, когда прогнозирующие сигналы определяют оптимальное время остановки, а базовые операции выполняются по фиксированному графику. Оба подхода дополняют друг друга.