
 EN
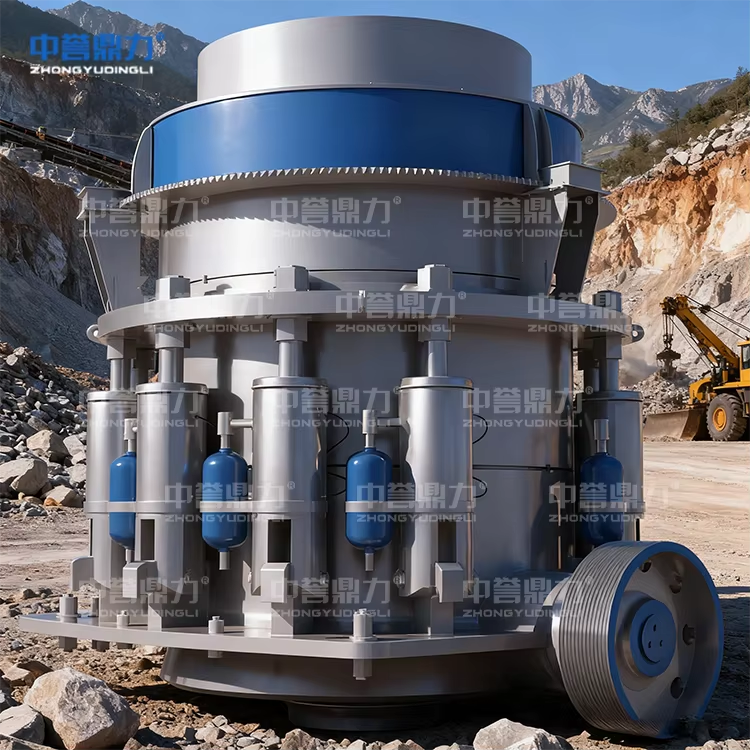
Suatu talian agregat yang diurus dengan baik bergantung kepada disiplin Penyelenggaraan Kilang Penghancur bukan kepada pembaikan secara reaktif. Penghancur tukul berat, unit impak, dan skrin bergetar beroperasi di bawah impak berterusan dan beban abrasif, maka keletihan komponen bertambah lebih cepat daripada jangkaan operator. Suatu program berstruktur melindungi keluaran, memperpanjang selang penyelenggaraan, dan menjadikan hentian tidak dijadualkan jarang berlaku. Panduan ini menggariskan suatu strategi pencegahan praktikal yang dibina berdasarkan pelan jadual berperingkat, disiplin pelinciran, kawalan suku cadang, dan pemantauan keadaan.
Mereka Bentuk Program Penyelenggaraan Pencegahan
Membina Peringkat Penyelenggaraan Berjadual
Berkesan Penyelenggaraan Kilang Penghancur bermula dengan jadual berperingkat yang menyesuaikan kekerapan tugas dengan risiko kegagalan. Tugas harian merangkumi ketegangan tali sawat, pemeriksaan pintu pengumpan, dan semakan visual bagi bolt longgar atau bunyi tidak biasa. Tugas mingguan termasuk pengesahan titik gris, pemeriksaan media skrin, dan pengukuran jurang tukul. Rutin bulanan menangani ketegasan rumah bantalan, penyelarasan sambungan pemacu, dan pemeriksaan struktur penghantar.
Penutupan suku tahunan dan tahunan membolehkan kerja yang lebih mendalam: penyeimbangan rotor, penggantian pelapik, dan pembersihan panel elektrik. Penutupan terjadual mengelakkan kecacatan kecil daripada menjadi kegagalan teruk semasa pengeluaran puncak. Pendokumentasian setiap tugas membina rekod yang boleh diaudit untuk menyokong ISO 9001 dan membantu penyelia mengesan kecacatan berulang pada armada.
Menetapkan Sasaran Kebolehpercayaan dengan Piawaian
Boleh dipercayai Penyelenggaraan Kilang Penghancur program ini mengukur hasil, bukan membuat andaian. Pasukan menentukan sasaran masa purata antara kegagalan untuk bantalan, tukul, dan jejaring tapisan, kemudian memantau prestasi sebenar berbanding sasaran tersebut. Disiplin ISO 9001 menukar penyelenggaraan daripada intuisi kepada proses terkawal dengan gelung tindakan pembaikan yang menyelesaikan isu berulang sebelum merebak.
Keselamatan elektrik dan mekanikal mesti menjadi asas setiap prosedur. Penguncian/penandaan (lockout/tagout) mengikut OSHA 29 CFR 1910.147 memisahkan tenaga tersimpan sebelum sebarang pelindung dialihkan. Keperluan NFPA 70E mengawal kerja di bawah voltan dan peralatan perlindungan diri berdekatan panel kawalan. Latihan pekerja mengenai piawaian ini mengurangkan risiko kecederaan dan mengekalkan pematuhan kilang.
Sistem Pelinciran dan Penjagaan Galas
Jenis Minyak dan Selang Masa Pelinciran
Galas paling kerap gagal akibat pencemaran dan kekurangan pelincir, bukan beban. Sistem pelinciran yang konsisten menggunakan gred minyak yang betul bagi setiap titik: minyak gear ISO VG 220 atau VG 320 pada pemacu penurunan, gris kompleks litium untuk galas gelinding, dan pilihan sintetik di kawasan dengan julat suhu persekitaran yang luas. Selang masa pelinciran bergantung kepada kelajuan dan pendedahan kepada habuk—secara umumnya setiap 8 hingga 12 jam operasi bagi rumah galas yang terdedah.
Melumasi berlebihan merosakkan segel, manakala melumasi kurang menyebabkan keausan pada gelongsor. Pelinciran automatik menghilangkan variasi manual. Menyimpan peta pelinciran bagi setiap jentera melindungi komponen yang paling sensitif terhadap kegagalan dalam mana-mana rancangan penyelenggaraan kilang penghancur yang dibina berdasarkan peralatan berputar.
Pengambilan Sampel Minyak dan Kawalan Kontaminasi
Pengambilan sampel minyak menukar pelinciran daripada rutin kepada diagnostik. Satu sampel suku tahunan daripada setiap kotak gear mendedahkan logam haus, kemasukan air, dan perubahan kelikatan sebelum bantalan terkunci.
Penyimpanan bersih sama pentingnya dengan minyak bersih. Tong mesti kekal tertutup rapat dan penapisan luar talian digunakan apabila tahap kontaminan meningkat. Menggabungkan pengambilan sampel dengan analisis getaran membolehkan perancang campur tangan semasa henti dirancang, bukan dalam kecemasan.
Pengurusan Inventori Suku Cadang
Menyimpan Komponen Asli Pengilang (OEM) dan Komponen Kritikal
Kos downtime meningkat secara tajam apabila satu komponen yang tidak tersedia menghentikan operasi talian. Inventori suku cadang harus mengutamakan tahap kepentingan: simpan komponen OEM seperti tukul, bar pemecah, pelapik, dan galas, manakala item berisiko lebih rendah boleh dipesan dengan tempoh tempahan yang lebih panjang. Komponen OEM sepadan dengan toleransi asal dan kekerasan bahan, mengurangkan kerosakan awal dan kegagalan berulang.
Disiplin inventori menyeimbangkan modal dengan risiko penghentian operasi. Sistem min-maks mencetuskan pesanan semula pada ambang tertentu, dan senarai bahan bagi setiap jentera mengelak pembelian komponen yang salah. Pembekal yang boleh dipercayai dan tempoh tempahan yang didokumenkan memastikan stok simpanan realistik dalam perancangan penyelenggaraan loji penghancur yang baik untuk talian tukul berat.
Penjejakan Kehausan Pelapik dan Pencetus Pesanan Semula
Kehausan liner mempengaruhi kedua-dua penggradasian produk dan kecekapan penghancuran. Memantau kehausan secara berkala melalui pengukuran jangka tolok atau alat pengukur ketebalan ultrasonik mengenal pasti apabila liner hampir mencapai had penggantian. Menetapkan pemicu pesanan semula pada tahap kehausan 70 peratus mengelakkan keadaan cemas akibat kegagalan liner semasa operasi sibuk dan mengekalkan keluaran yang konsisten.
Pemantauan keadaan profil liner, digabungkan dengan rekod pengeluaran, membolehkan perancang menyelaraskan penggantian dengan penutupan terjadwal berbanding kegagalan tak terjangka, seterusnya melindungi keluaran dan konsistensi di sepanjang talian agregat.
Pemantauan Keadaan untuk Pengesanan Kegagalan Awal
Analisis Getaran dan Pemeriksaan Suhu
Pemantauan keadaan mengubah pendekatan penyelenggaraan daripada berasaskan kalendar kepada berasaskan keadaan sebenar. Analisis getaran mengesan ketidakseimbangan, salah pelarasan, dan cacat bantalan beberapa minggu sebelum kegagalan yang boleh didengari. Sensor tetap memberikan data trend yang menandakan penyimpangan daripada asas, iaitu lapisan utama dalam strategi penyelenggaraan loji penghancur untuk mencegah gangguan mendadak.
Pemeriksaan suhu melengkapi kerja getaran. Pemeriksaan inframerah terhadap rumah bantalan dan terminal motor mengesan titik panas yang disebabkan oleh beban berlebihan atau sentuhan yang lemah. Panduan NFPA 70E memastikan keselamatan juruteknik semasa tinjauan inframerah dalam keadaan berkuasa. Secara bersama-sama, kaedah-kaedah ini memperpanjang jangka hayat komponen dan mengurangkan peratusan masa henti tidak dirancang di seluruh operasi.
Perancangan Penutupan Terjadual
Penutupan terjadual memfokuskan kerja intensif ke dalam tempoh terkawal. Perancangan yang baik menyusun urutan tugas—pelinciran, penukaran lapisan, sambungan tali sawat, dan ujian elektrik—supaya pasukan kerja dan kren digunakan secara cekap. Penutupan terjadual juga membolehkan pasukan melatih pengganti dan mengesahkan perlindungan tanpa tekanan pengeluaran, seterusnya meningkatkan kebolehpercayaan loji dalam jangka panjang.
Mengkoordinasikan penutupan kilang dengan ketersediaan komponen-spare dan dapatan pemantauan keadaan dapat mengelakkan tempoh penutupan yang sia-sia. Kilang-kilang yang menyelaraskan penutupan dengan isyarat penyelenggaraan berdasarkan ramalan melaporkan lebih sedikit panggilan kecemasan pada waktu malam dan keluaran bulanan yang lebih stabil, menjadikan kalendar penyelenggaraan Kilang Penghancur dari pusat kos kepada tuil kebolehpercayaan yang melindungi sasaran pengeluaran tahunan.
Teratur Penyelenggaraan Kilang Penghancur menukar kegagalan tidak menentu kepada peristiwa yang dikawal. Dengan menggabungkan jadual berperingkat, regime pelinciran yang ketat, inventori komponen-spare yang terkawal, dan pemantauan keadaan secara berterusan, sebuah kilang agregat melindungi kadar aliran keluaran dan memperpanjang jangka hayat peralatan. Garis rujukan sebenar seperti sistem batu gunung Renshou 600 TPH yang menggunakan penghancur PCZ1615 dan PC1213 menunjukkan bagaimana program pencegahan mengekalkan ketersediaan talian tukul berat sepanjang kitaran pengeluaran yang mencabar.
Soalan Lazim
Soalan
Apakah tugas-tugas yang perlu dimasukkan dalam pemeriksaan harian penghancur?
Jawapan: Pemeriksaan harian merangkumi ketegangan tali sawat, pintu pengumpan, bolt yang longgar, dan bunyi atau getaran tidak normal. Operator perlu mengesahkan titik pelinciran dan memeriksa media skrin untuk lubang atau tersumbat. Merekodkan dapatan dalam buku log membantu membina data tren. Pemeriksaan ringkas ini dapat mengesan kegagalan yang sedang berkembang sebelum menjadi kegagalan besar yang mengganggu pengeluaran dan meningkatkan kos pembaikan.
Soalan
Mengapa kualiti pelinciran mempengaruhi jangka hayat bantalan?
Jawapan: Bantalan gagal terutamanya akibat pencemaran dan kekurangan kekuatan lapisan minyak, bukan beban mekanikal. Gred minyak yang betul dan penyimpanan yang bersih menghalang zarah abrasif daripada menggores permukaan gelongsor. Pelinciran berkala pada selang masa yang sesuai mengekalkan lapisan minyak utuh, manakala pengambilan sampel minyak membolehkan pengesanan awal air dan logam haus. Amalan pelinciran yang baik merupakan perlindungan paling berkesan dari segi kos untuk peralatan berputar di loji penghancur.
Soalan
Berapa kerap pengambilan sampel minyak perlu dilakukan?
Jawapan: Kebanyakan loji agregat mengambil sampel kotak gear dan sistem hidraulik setiap suku tahun, dengan pemeriksaan bulanan pada unit yang berbeban tinggi atau bersuhu tinggi. Data kecenderungan lebih penting daripada satu bacaan sahaja, jadi sela konsisten membina asas rujukan yang boleh digunakan. Apabila bilangan zarah meningkat, pendekkan sela tersebut dan siasat sumbernya sebelum kerosakan dalaman merebak kepada gear dan galas.
Soalan
Bahagian ganti manakah yang harus sentiasa disimpan dalam stok?
Jawapan: Komponen kritikal, komponen dengan tempoh pengedaran panjang, dan komponen yang cepat haus layak disimpan di tapak: tukul, bar pemukul, pelapik, galas, tali sawat pemacu, dan jejaring penapis. Komponen OEM mengekalkan toleransi asal dan tahan haus awal. Sistem pesanan min-maks mengelakkan kehabisan stok serta kelimpahan stok. Penyesuaian senarai bahan dengan setiap jentera mengelakkan pembelian komponen tidak serasi semasa pembaikan segera.
Soalan
Bolehkah pemantauan keadaan menggantikan penyelenggaraan berjadual?
Jawapan: Pemantauan keadaan mengurangkan pembongkaran yang tidak perlu tetapi tidak menyingkirkan keperluan penjagaan asas. Analisis getaran dan pemeriksaan suhu mengesan kecacatan secara awal, namun pelinciran, perlindungan, dan momen kilas bolt masih memerlukan tumpuan berkala. Penyelenggaraan Loji Penghancur berprestasi lebih baik apabila isyarat berdasarkan ramalan membimbing masa penghentian sementara tugas asas terus dijalankan mengikut jadual tetap. Kedua-dua pendekatan ini saling menyokong.