
 EN
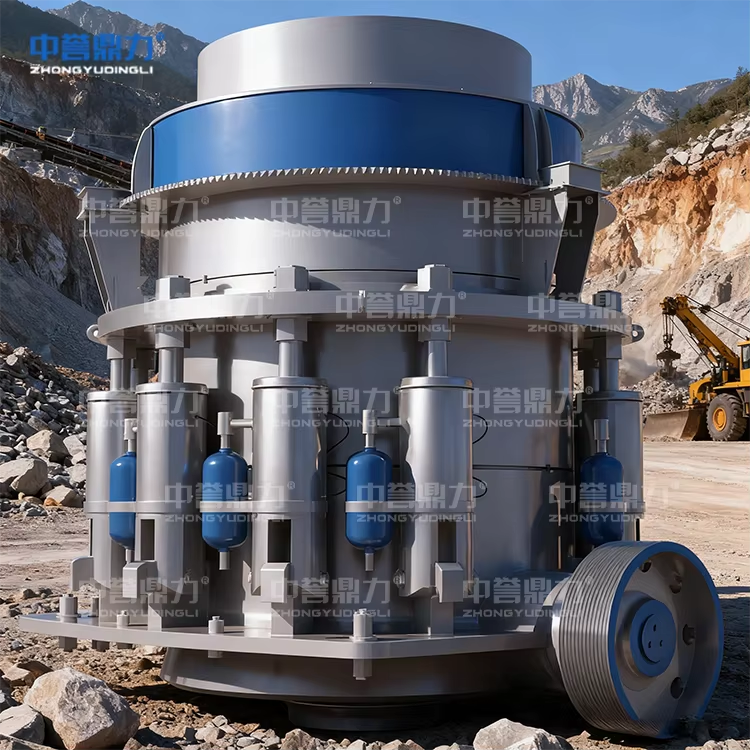
Suatu jalur agregat yang dioperasikan dengan baik bergantung pada kedisiplinan Pemeliharaan Pabrik Penghancur daripada perbaikan reaktif. Penghancur palu berat, unit impak, dan layar getar beroperasi di bawah beban benturan dan abrasi terus-menerus, sehingga kelelahan komponen menumpuk lebih cepat daripada yang diperkirakan operator. Suatu program terstruktur melindungi laju produksi, memperpanjang interval perawatan, serta menjadikan penghentian tak terjadwal jarang terjadi. Panduan ini menguraikan strategi pencegahan praktis yang dibangun berdasarkan tingkatan jadwal perawatan, disiplin pelumasan, pengendalian suku cadang, dan pemantauan kondisi.
Merancang Program Pemeliharaan Pencegahan
Membangun Tingkatan Perawatan Terjadwal
Efektif Pemeliharaan Pabrik Penghancur dimulai dengan jadwal bertingkat yang menyesuaikan frekuensi tugas dengan risiko kegagalan. Tugas harian mencakup pengecekan ketegangan sabuk, inspeksi gerbang pengumpan, serta pemeriksaan visual terhadap baut yang longgar atau kebisingan tidak biasa. Tugas mingguan meliputi verifikasi titik pelumasan, inspeksi media layar, serta pengukuran celah palu. Rutinitas bulanan mencakup pemeriksaan momen kencang rumah bantalan, penyelarasan kopling penggerak, serta pemeriksaan struktur konveyor.
Pemberhentian operasional triwulanan dan tahunan memungkinkan pekerjaan lebih mendalam: penyeimbangan rotor, penggantian liner, serta pembersihan panel listrik. Pemberhentian terjadwal mencegah cacat kecil berkembang menjadi kegagalan besar selama masa puncak produksi. Pendokumentasian setiap tugas membentuk catatan yang dapat diaudit, mendukung standar ISO 9001, serta membantu supervisor mengenali kegagalan berulang pada armada.
Menetapkan Target Keandalan dengan Standar
Kredibel Pemeliharaan Pabrik Penghancur program ini mengukur hasil nyata alih-alih berasumsi. Tim menetapkan target rata-rata waktu antar-kegagalan (MTBF) untuk bantalan, palu, dan jaring saring, lalu melacak kinerja aktual dibandingkan target tersebut. Disiplin ISO 9001 mengubah pemeliharaan dari berbasis intuisi menjadi proses terkendali dengan siklus tindakan perbaikan yang menutup masalah berulang sebelum menyebar.
Keamanan listrik dan mekanis harus menjadi dasar setiap prosedur. Prosedur penguncian/pemberian tanda (lockout/tagout) berdasarkan OSHA 29 CFR 1910.147 memutus energi tersimpan sebelum pelindung mana pun dilepas. Persyaratan NFPA 70E mengatur pekerjaan pada peralatan bertegangan dan penggunaan alat pelindung diri di dekat panel kendali. Pelatihan pekerja mengenai standar-standar ini menurunkan risiko cedera serta menjaga kepatuhan pabrik.
Regim Pelumasan dan Perawatan Bantalan
Jenis Minyak dan Interval Pelumasan
Kegagalan bantalan paling sering disebabkan oleh kontaminasi dan kekurangan pelumas, bukan beban. Regim pelumasan yang konsisten menggunakan jenis minyak yang tepat untuk tiap titik: minyak roda gigi ISO VG 220 atau VG 320 pada unit reduksi, gemuk berbasis kompleks litium untuk bantalan rol, serta opsi sintetis di area dengan fluktuasi suhu lingkungan yang besar. Interval pelumasan bergantung pada kecepatan operasi dan paparan debu—biasanya setiap 8 hingga 12 jam operasi untuk rumah bantalan yang terbuka.
Pelumasan berlebih merusak segel, sedangkan pelumasan kurang menyebabkan goresan pada permukaan landasan. Pelumasan otomatis menghilangkan variabilitas manual. Membuat peta pelumasan khusus per mesin melindungi komponen paling rentan terhadap kegagalan dalam setiap rencana pemeliharaan Crusher Plant yang berfokus pada peralatan berputar.
Pengambilan Sampel Minyak dan Pengendalian Kontaminasi
Pengambilan sampel minyak mengubah pelumasan dari kegiatan rutin menjadi diagnosis. Satu sampel triwulanan dari tiap gearbox mengungkap logam aus, masuknya air, serta pergeseran viskositas sebelum bantalan macet.
Penyimpanan bersih sama pentingnya dengan minyak bersih. Tong harus tetap tertutup rapat dan filtrasi offline harus digunakan ketika kadar kontaminan meningkat. Menggabungkan pengambilan sampel dengan analisis getaran memungkinkan perencana bertindak selama penghentian terjadwal, bukan saat keadaan darurat.
Manajemen Persediaan Suku Cadang
Menyimpan Suku Cadang OEM dan Komponen Kritis
Biaya waktu henti meningkat tajam ketika satu komponen yang tidak tersedia menghentikan jalur produksi. Persediaan suku cadang harus memprioritaskan tingkat kekritisan: simpan komponen OEM seperti palu, blow bar, liner, dan bantalan, sementara barang berisiko lebih rendah dapat dipesan dengan waktu tunggu lebih panjang. Komponen OEM sesuai dengan toleransi asli dan kekerasan material, sehingga mengurangi keausan dini serta kegagalan berulang.
Disiplin persediaan menyeimbangkan modal dengan risiko penghentian operasi. Sistem min-max memicu pemesanan ulang pada ambang batas tertentu, dan daftar bahan (bill of materials) per mesin mencegah pembelian komponen yang salah. Pemasok andal serta waktu tunggu yang terdokumentasi menjaga ukuran stok cadangan tetap realistis dalam perencanaan Pemeliharaan Pabrik Crusher yang baik untuk jalur palu berat.
Pemantauan Keausan Liner dan Pemicu Pemesanan Ulang
Keausan liner memengaruhi gradasi produk sekaligus efisiensi penghancuran. Pemantauan keausan secara berkala menggunakan jangka sorong atau pengukur ketebalan ultrasonik membantu mengidentifikasi kapan liner mendekati batas penggantian. Menetapkan pemicu pemesanan ulang pada tingkat keausan 70 persen mencegah kepanikan akibat kegagalan liner selama operasi padat serta menjaga konsistensi output.
Pemantauan kondisi profil liner, dikombinasikan dengan catatan produksi, memungkinkan perencana menyelaraskan penggantian dengan pemadaman terjadwal—bukan karena kegagalan tak terduga—sehingga melindungi laju produksi dan konsistensi di seluruh lini agregat.
Pemantauan Kondisi untuk Deteksi Dini Kerusakan
Analisis Getaran dan Pemeriksaan Suhu
Pemantauan kondisi mengubah pendekatan perawatan dari berbasis kalender menjadi berbasis kondisi aktual. Analisis getaran mampu mendeteksi ketidakseimbangan, ketidakselarasan, dan cacat bantalan beberapa minggu sebelum kegagalan terdengar. Sensor permanen memberikan data tren yang menandai penyimpangan dari nilai dasar—lapisan krusial dalam pertahanan Perawatan Pabrik Penghancur terhadap gangguan mendadak.
Pemeriksaan suhu melengkapi pekerjaan getaran. Inspeksi inframerah pada rumah bantalan dan terminal motor mendeteksi titik panas akibat beban berlebih atau kontak buruk. Panduan NFPA 70E menjaga keselamatan teknisi selama survei inframerah dalam kondisi bertegangan. Secara bersama-sama, metode-metode ini memperpanjang masa pakai komponen dan mengurangi proporsi waktu henti tak terjadwal di seluruh operasi.
Perencanaan Pemberhentian Terjadwal
Pemberhentian terjadwal memfokuskan pekerjaan intensif ke dalam jendela waktu yang terkendali. Perencanaan yang baik mengurutkan tugas—pelumasan, penggantian liner, penyambungan sabuk, pengujian kelistrikan—sehingga kru dan derek digunakan secara efisien. Pemberhentian terjadwal juga memungkinkan tim melatih pengganti dan memverifikasi pelindung tanpa tekanan produksi, sehingga meningkatkan keandalan pabrik dalam jangka panjang.
Mensinkronkan penutupan pabrik dengan ketersediaan suku cadang dan temuan pemantauan kondisi mencegah terbuangnya jendela waktu. Pabrik-pabrik yang menyelaraskan penutupan dengan sinyal perawatan prediktif melaporkan lebih sedikit panggilan darurat tengah malam dan keluaran bulanan yang lebih stabil, sehingga mengubah kalender perawatan Pabrik Crusher dari pusat biaya menjadi pengungkit keandalan yang melindungi target produksi tahunan.
Disiplin Pemeliharaan Pabrik Penghancur mengubah kegagalan tak terduga menjadi peristiwa yang terkelola. Dengan menggabungkan jadwal berjenjang, program pelumasan ketat, manajemen inventaris suku cadang terkendali, serta pemantauan kondisi berkelanjutan, sebuah pabrik agregat melindungi laju aliran produksi dan memperpanjang masa pakai peralatan. Contoh nyata seperti sistem batu gunung Renshou 600 TPH yang menggunakan crusher PCZ1615 dan PC1213 menunjukkan bagaimana program pencegahan menjaga ketersediaan jalur palu berat selama siklus produksi yang menuntut.
Pertanyaan yang Sering Diajukan
Pertanyaan
Tugas-tugas apa saja yang termasuk dalam inspeksi harian crusher?
Jawaban: Pemeriksaan harian mencakup ketegangan sabuk, gerbang pengumpan, baut yang longgar, serta kebisingan atau getaran tidak normal. Operator harus memverifikasi titik pelumasan dan memeriksa media saringan untuk lubang atau penyumbatan. Mencatat temuan pada buku log membantu membangun data tren. Pemeriksaan singkat ini mendeteksi kerusakan yang sedang berkembang sebelum berubah menjadi gangguan produksi dan meningkatkan biaya perbaikan.
Pertanyaan
Mengapa kualitas pelumas memengaruhi masa pakai bantalan?
Jawaban: Bantalan gagal terutama akibat kontaminasi dan kekurangan kekuatan lapisan pelumas, bukan karena beban mekanis. Jenis oli yang tepat dan penyimpanan yang bersih mencegah partikel abrasif menggores permukaan alur bantalan. Pelumasan rutin dengan interval yang benar menjaga keutuhan lapisan pelumas, sedangkan pengambilan sampel oli memungkinkan deteksi dini keberadaan air dan logam hasil keausan. Praktik pelumasan yang baik merupakan perlindungan paling hemat biaya bagi peralatan berputar di pabrik penghancur.
Pertanyaan
Seberapa sering pengambilan sampel oli harus dilakukan?
Jawaban: Sebagian besar pabrik agregat mengambil sampel gearbox dan sistem hidrolik setiap tiga bulan sekali, dengan pemeriksaan bulanan pada unit yang beban atau suhunya tinggi. Data tren lebih penting daripada satu kali pengukuran saja, sehingga interval yang konsisten membentuk dasar acuan yang dapat digunakan. Ketika jumlah partikel meningkat, perpendek interval pemeriksaan dan lakukan investigasi terhadap sumbernya sebelum kerusakan internal menyebar ke gigi dan bantalan.
Pertanyaan
Suku cadang mana yang harus selalu tersedia di gudang?
Jawaban: Suku cadang kritis, suku cadang dengan waktu tunggu panjang, serta suku cadang yang cepat aus wajib disimpan di lokasi: palu penghancur, batang pemukul, pelapis (liners), bantalan, sabuk penggerak, dan jaring saringan (screen meshes). Suku cadang asli pabrikan (OEM) mempertahankan toleransi asli dan tahan terhadap keausan dini. Sistem pemesanan min-max mencegah kehabisan stok maupun kelebihan stok. Menyesuaikan daftar material (bill of materials) dengan tiap mesin menghindari pembelian komponen yang tidak kompatibel saat perbaikan mendadak.
Pertanyaan
Apakah pemantauan kondisi dapat menggantikan perawatan terjadwal?
Jawaban: Pemantauan kondisi mengurangi pembongkaran yang tidak perlu, tetapi tidak menghilangkan kebutuhan akan perawatan dasar. Analisis getaran dan pemeriksaan suhu mendeteksi kerusakan sejak dini, namun pelumasan, pelindung keselamatan, serta momen kencang baut tetap memerlukan perhatian rutin. Pemeliharaan Pabrik Penghancur berjalan lebih baik ketika sinyal prediktif membimbing penjadwalan penghentian operasi, sementara tugas-tugas mendasar tetap dilakukan secara berkala berdasarkan jadwal tetap. Kedua pendekatan tersebut saling mendukung.