
 EN
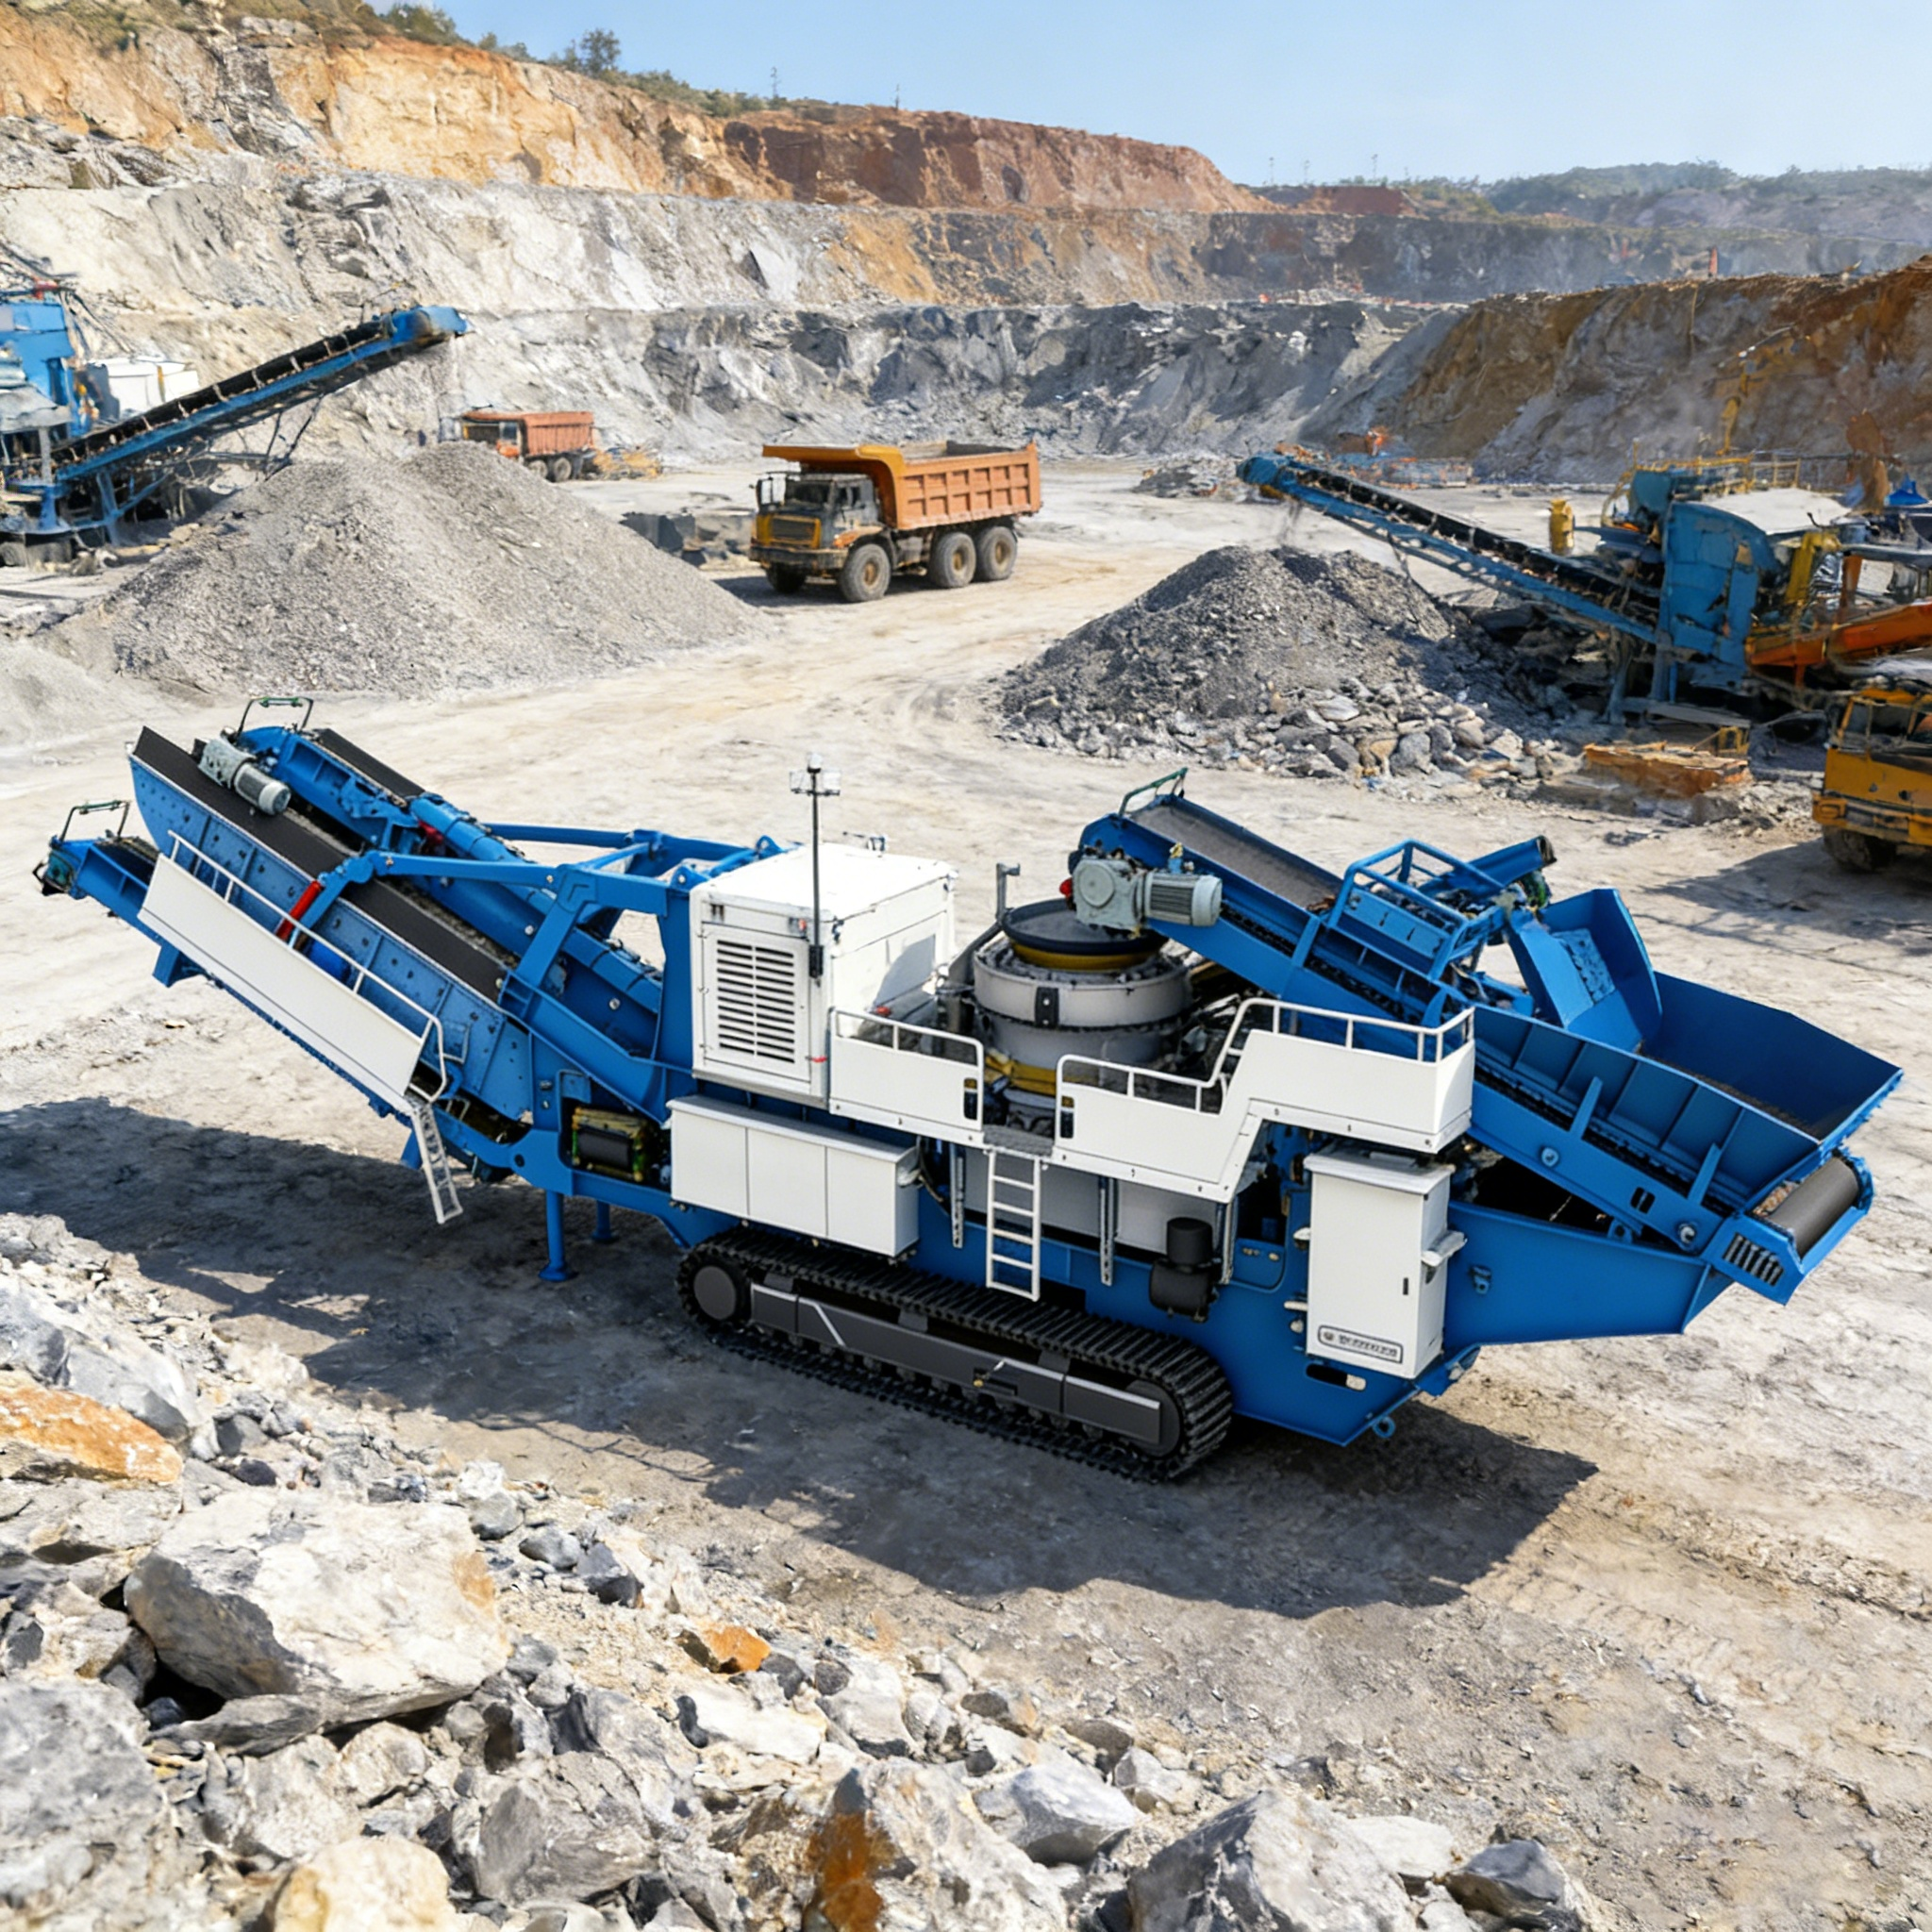
Design av kverneranlegg for hard stein: Behandling av granitt og basalt under ekstrem abrasjon
Nøkkelkonklusjon behandling av svært abrasive magmatiske bergarter som granitt og basalt (Mohs 6–7, silisiuminnhold 65 %) krever en kompresjonsbasert kvernekrets med flere trinn for å kontrollere slitasjekostnader. Standard påvirkningskvernere må unngås i primær- og sekundærtrinn; i stedet bør anleggsdesignere kombinere tunglastede kjevekvernere med konisk kvern med høy eksentrisitet og vertikalaksle påvirkningskvern (VSI) for å opprettholde et flakethetsnivå under 12 % samtidig som levetiden til innleggsplatene maksimeres.
⚖️ Geologisk fysikk: Hvorfor granitt og basalt akselererer metalltap
Slitasjonsdynamikken i et steinmaldanlæg styres av den mineralogiske sammensetningen og trykkfastheten til råstoffet. Standardanleggskonfigurasjoner som er optimalisert for myke sedimentære bergarter som kalkstein, vil svikte katastrofalt når de utsettes for granitt eller basalt.
Egenskaper til granitt : Består av innbyrdes forankrede kvarts- (Mohs-hardhet 7) og feldspatkristaller. Når disse kristallene knuses, skjærer de ikke jevnt, men sprekker i ekstremt skarpe, kantete fragmenter som riper opp ståloverflater og dermed akselererer skjæreslitasje.
Egenskaper til basalt : En tett, fintkornet vulkansk bergart med trykkfastheter som ofte overstiger 300 MPa. Dens høye tetthet krever enorm mekanisk kraft for å initiere strekksprekking, noe som legger ekstrem mekanisk belastning på eksentriske aksler og hovedrammer i knusere.
Kostnadseffekten av slitasje behandling av disse materialene øker friksjonen og temperaturen på knusingsflaten. Standard mangansstål-linere i en dårlig konfigurert krets opplever en 40–60 % reduksjon i slitasjelevetid sammenlignet med kalksteinbehandling, noe som gjør linerutskiftning til en primær flaskehals for anleggets lønnsomhet.
❗ Tretrinns-hardberg-kretskonfigurasjon og parameterkontroll
For å behandle store gruvedrevne (ROM) granitt- eller basaltblokker til høykvalitets kubiske aggregater må en dedisert tredelt nedbrytningsprosess implementeres.
Primærtrinn: Kompresjon med tung utrustning (fôrstørrelse 1,5 m ned til 150–250 mm)
Kun tungt utstyrt kjevekverner eller primære gyroskverner kan håndtere den innledende nedbrytingen av igne bergarter med høy trykkfasthet.
For ROM-fôring opp til 1,5 meter kreves en kjevekverner med et minimumsåpning på 1,1 meter. Den lukkede sideinnstillingen (CSS) må holdes mellom 150 mm og 200 mm, noe som begrenser reduksjonsforholdet til et forsiktig 4:1 eller 6:1 for å unngå overdreven sidelast på vippeplaten.
En tungvint vibrerende gitterfôrer må plasseres før i strømmen for å skille ut naturlige finpartikler under 100 mm, slik at disse går forbi kjevekvernern og ikke fører til tetting eller øker strømforbruket med opptil 30 %.
Sekundærtrinn: Lag-kompresjonskonisk kverning (redusering til 20–40 mm)
Sekundær reduksjon av hard bergart må bygge på konisk kverner med høy eksentrisitet som bruker laminering (lag-kompresjon) som kvernprinsipp. I dette trinnet kvernes materialet ved komprimert kontakt mellom bergpartikler, ikke ved støt mot mantelen.
Eksentriske kastet må stilles inn på en høy konfigurasjon for å levere kraftige, høykraftige kompresjonsstrøk. Et sirkulerende vibrerende sil må integreres i en lukket sløyfe med den sekundære konen, slik at materiale over 40 mm returneres for å unngå overkverning og minimere dannelse av ubrukelige mikrofinpartikler.
Tertiær fase: Vertikalaksel-impact (VSI) formgiving (endelig sand og kubisitet)
For høytytende betongaggregatspesifikasjoner (som ASTM C33 eller EN 13043) må flakethetsindeksen til det endelige produktet forbli under 12 %. Kun konisk kverner kan ikke garantere denne kubisiteten.
En VSI-slipebryter som opererer i en stein-på-stein-konfigurasjon (med et steinstøvunderlag) må brukes i tredje trinn. Rotoren med høy hastighet kaster aggregatpartikler mot en stasjonær steinlomme, noe som knuser svake, langstrakte korn langs naturlige mineralspalteledd og rundner skarpe kanter. Siden hovedpåvirkningen skjer stein-på-stein, holdes slitasjekostnadene lave selv om råmaterialet (granitt eller basalt) er svært slitesterkt.
⚙️ Materialteknikk: Valg av riktig metallurgi for bekleddelser
Å velge den rette legeringen for knusningsbekleddelser er en fin balanse mellom motstand mot abrasiv slitasje og motstand mot påvirkningssprekk.
| Slitasjesone | Anbefalt legeringsgrad | Kjerne-mekanisk virkningsmåte | Sprekkrisiko som må unngås |
|---|---|---|---|
| Primære kjeveplater | 14 % til 18 % mangan (Mn18Cr2) | Rask arbeidsherdhening under kraftig trykkpåvirkning fra 200 HB til over 500 HB. | Jakter etter maksimal hardhet; skjør brudd hvis legeringen mangler duktil kjerne-toughness. |
| Sekundære konisk liner | Høy-mangan (Mn18 eller Mn22) | Høy-eccentrisitet komprimerer overflaten kontinuerlig og opprettholder høy støtfasthet. | Alvorlig lokal risting hvis tilførselen inneholder mye leire eller uformbar gjennomløpsmetall. |
| VSI-rotorspisser | Wolframkarbid-innsettinger (kvalitet K) | Ekstrem hardhet (HV1500) motstår glidende slitasje fra mineral-sand med høy hastighet. | Direkte stålimpakt; termisk sjokksprekker ved tørre driftsforhold. |
Basalt-paradokset
En vanlig feil blant anleggsoperatører er å velge den hardeste tilgjengelige legeringen (som for eksempel hvit jern med høyt krominnhold eller karbid-innsatskompositter) for primære kjeveplater i basaltgruver.
Selv om disse materialene tåler slitasje, mangler de slagstyrken som kreves for å tåle de massive støtbelastningene ved primær reduksjon. Under en støtbelastning på 300 MPa utvikler høyhårde, sprøe legeringer mikroskopiske strekksprekker, noe som fører til katastrofal spalling eller strukturell spalting av kjeveplaten. For primærtrinn er manganstål fortsatt den eneste sikre tekniske standarden.
?? Feltstudie: Løsning av ekstrem slitasje og dårlig kubisitet i en basaltgruve
En kommersiell produsent av aggregater i Georgia, som drev et knusingsanlegg på 300 t/t for basalt til veigrus, opplevde alvorlige økonomiske tap på grunn av underpresterende utstyr.
Anleggsoppsettet brukte en primær kjeveknuser etterfulgt av en horisontalaksle-impulsknuser (HSI-knuser) for sekundær reduksjon.
Diagnosen
Kostnader forbundet med ekstrem slitasje fordi basalt er svært slitasjeintensiv, slittes de sekundære HSI-impaktstangene fullstendig ut hvert 48. driftstime, noe som krever nedstengning hver andre uke og koster over 18 000 USD per måned bare i slitasjedeler.
Dårlig produktkvalitet å kjøre HSI-en med slitte stanger resulterte i en flakethetsindeks på over 24 %, hvilket ikke oppfylte lokale veidirektorats (DOT) krav til betongsand.
Teknisk retting
Anlegget gjennomgikk en fullstendig ombygningsprosess utformet av vårt geologiske og mekaniske team:
Erstattet HSI-en den slitasjeintensive sekundære HSI-en ble fullstendig erstattet med en sekundær konisk knusser med høy eksentrisitet og Mn18Cr2-manganforinger.
Lagt til VSI-forming en 200 kW stein-på-stein VSI-former ble installert som tredje trinn og kjøres i lukket sløyfe sammen med et høyfrekvent siktebord.
Installert forhåndssikting et uavhengig vibrerende toetasjes sikte ble installert før sekundærstadiet for å lede finpartikler under 20 mm direkte til VSI, noe som reduserte sekundærkonens sirkulerende belastning.
Resultatene
Etter ombygningskampanjen økte gjennomsnittlig utskiftingsintervall for bekleddelser i sekundærstadiet fra 48 timer til 650 driftstimer, noe som reduserte driftsutgifter til slitasjedeler med 78 %.
Flakiness-indeksen for det endelige produktet sank fra 24 % til en konstant 9,5 %, i full overensstemmelse med spesifikasjonene for premium-betongaggregat og åpnet muligheter for høyavkastningskontrakter innen kommunale veiprosjekter.
? Bergkvernsprosjektering og valgkontrolliste
Før innkjøp av utstyr eller utforming av anleggsoppsett for et hardbergkvernanlegg er ferdigstilt, må prosjektdirektører verifisere at følgende krav er oppfylt:
| Designteknisk parameter | Minste krav til hard bergart | Metode for teknisk verifikasjon |
|---|---|---|
| Primær reduksjonsforhold | Begrenset til maksimalt 4:1 til 6:1 | Beregn forholdet mellom største inngående dimensjon og primær tannkjelles CSS-innstilling. |
| Trommejernsavløsning | Hydrauliske tovirksomhetsfrigjøringscylindre på konisk kverner | Bekreft tilstedeværelsen av automatiske hydrauliske rens- og opplosningssystemer. |
| VSI-tilføringssystem | Tovei-system som kan utføre trinnvis tilføring | Insperer utforming av tilføringshopperen for justerbare trinnvise porter. |
| Støvredusering | Høytrykksvannstøv eller tørrsekkfilter | Bekreft overholdelse av OSHAs regionale regler for støvkontroll. |
Innholdsfortegnelse
-
Design av kverneranlegg for hard stein: Behandling av granitt og basalt under ekstrem abrasjon
- ⚖️ Geologisk fysikk: Hvorfor granitt og basalt akselererer metalltap
- ❗ Tretrinns-hardberg-kretskonfigurasjon og parameterkontroll
- ⚙️ Materialteknikk: Valg av riktig metallurgi for bekleddelser
- ?? Feltstudie: Løsning av ekstrem slitasje og dårlig kubisitet i en basaltgruve
- ? Bergkvernsprosjektering og valgkontrolliste