
 EN
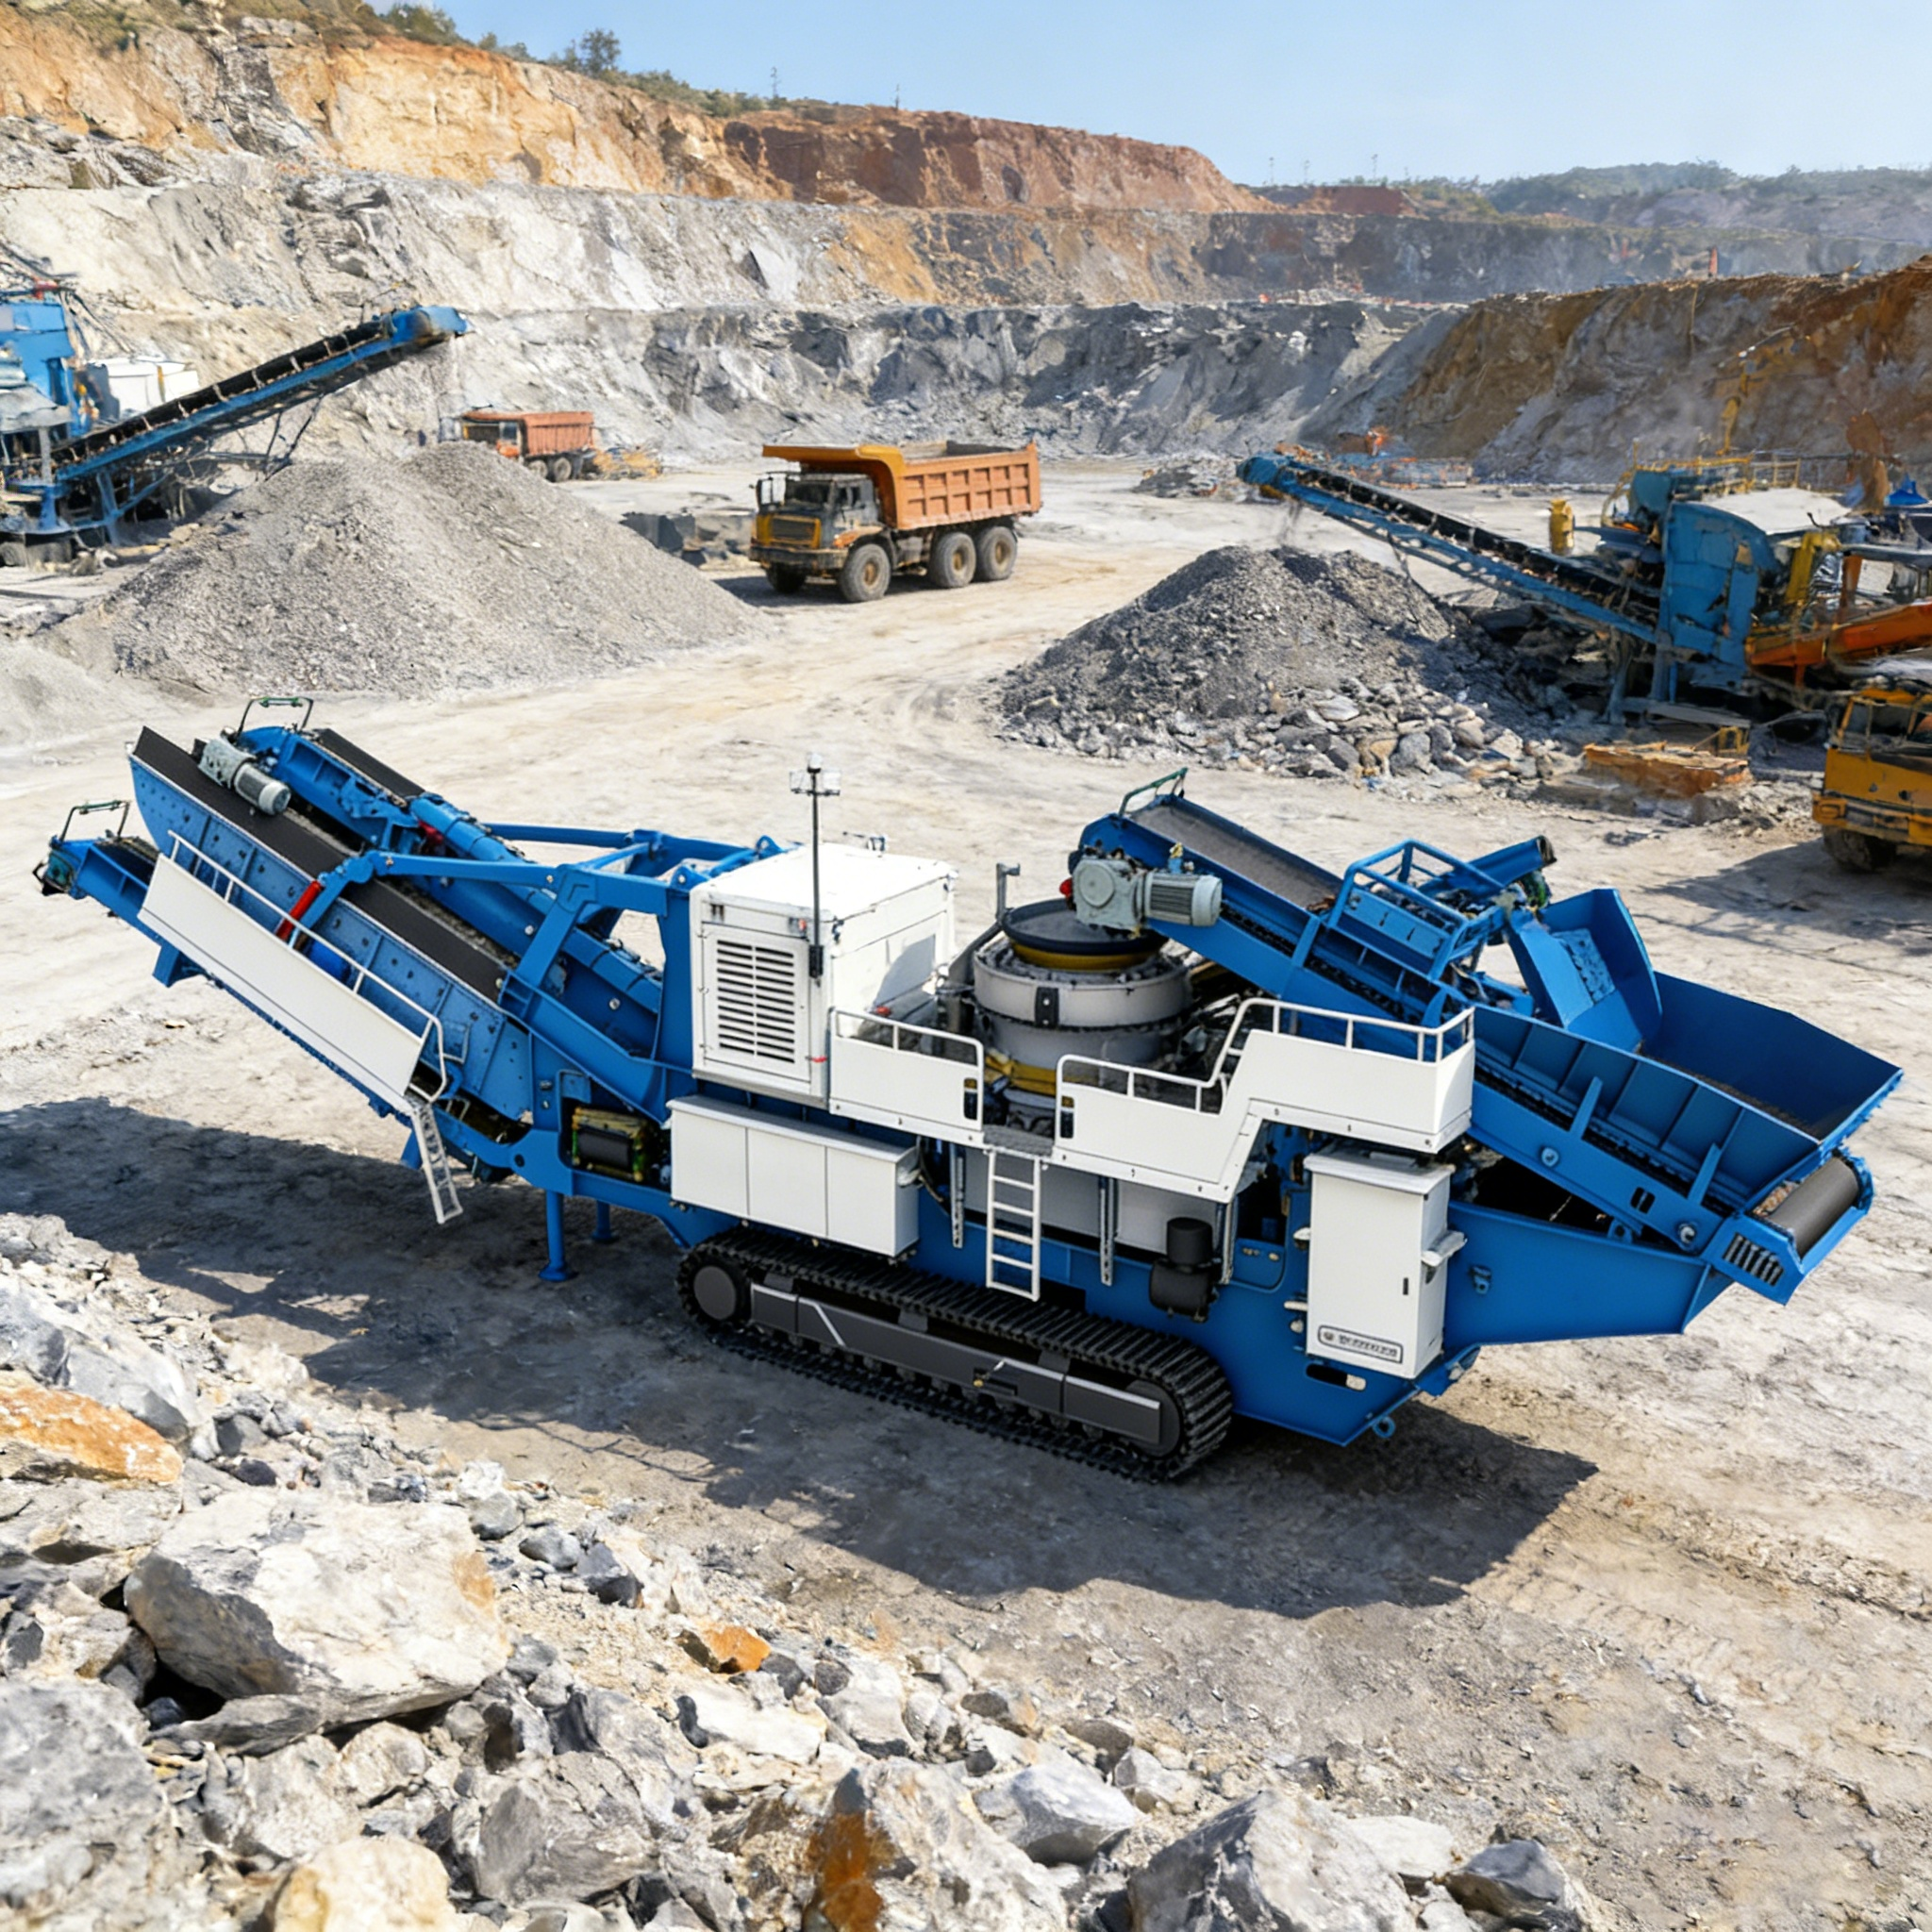
ہارڈ راک کرشنر پلانٹ کا ڈیزائن: شدید سیلیکا کی وجہ سے گرینائٹ اور بیسالٹ کی پروسیسنگ
اہم نتیجہ گرینائٹ اور بیسالٹ جیسی انتہائی سیلیکا والی آگنک چٹانوں (موہس 6–7، سیلیکا مواد 65 فیصد) کی پروسیسنگ کے لیے پہنے جانے کے اخراجات کو کنٹرول کرنے کے لیے دباؤ پر مبنی متعدد مرحلہ کرشنگ سرکٹ کی ضرورت ہوتی ہے۔ معیاری امپیکٹ کرشنرز کو ابتدائی اور ثانوی مراحل کے لیے استعمال نہیں کرنا چاہیے؛ بلکہ پلانٹ ڈیزائنرز کو مضبوط جاہ کرشنرز کو زیادہ غیر مرکزیت والے کون کرشنرز کے ساتھ جوڑنا چاہیے اور ایگریگیٹ کی فلیکنسی کو 12 فیصد سے کم برقرار رکھنے کے ساتھ ساتھ لائنرز کی عمر کو بھی برقرار رکھنے کے لیے ورٹیکل شافٹ امپیکٹ (وی ایس آئی) شیپرز کا استعمال کرنا چاہیے۔
⚖️ جیولوجیکل فزکس: گرینائٹ اور بیسالٹ دھاتی نقصان کو کیوں تیز کرتے ہیں
پتھر کو توڑنے والے پلانٹ میں پہننے کی حرکیات خوراک کے معدنی ترکیب اور اس کی دباؤ کی طاقت پر منحصر ہوتی ہے۔ نرم رسوبی پتھروں جیسے چونے کے پتھر کے لیے معیاری پلانٹ کی سیٹ اپ، جب گرانائٹ یا بیزلٹ کے سامنے آتی ہے تو مکمل طور پر ناکام ہو جاتی ہے۔
گرانائٹ کی خصوصیات : یہ کوارٹز (موہس سختی 7) اور فیلڈ اسپار کے بلوروں سے بنا ہوتا ہے جو ایک دوسرے سے جڑے ہوتے ہیں۔ جب اسے توڑا جاتا ہے تو یہ بلور ہموار طریقے سے نہیں کاٹتے بلکہ بہت تیز اور زاویہ دار ٹکڑوں میں ٹوٹ جاتے ہیں جو سٹیل کی سطح کو کاٹ کر کٹنے کے پہننے کو تیز کر دیتے ہیں۔
بیزلٹ کی خصوصیات : یہ ایک گھنا، باریک دانے والی آتش فشانی چٹان ہے جس کی دباؤ کی طاقت اکثر 300 میگا پاسکل سے زیادہ ہوتی ہے۔ اس کی زیادہ کثافت کو دراڑ کرنے کے لیے بہت زیادہ مکینیکل طاقت کی ضرورت ہوتی ہے، جس سے کرشر کے غیر مرکزی شافٹ اور مرکزی فریم پر شدید مکینیکل دباؤ پڑتا ہے۔
پہننے کے اخراجات کا اثر : ان مواد کو پروسیس کرنا کرشنگ فیس پر رگڑ اور حرارت بڑھاتا ہے۔ غیر مناسب طریقے سے ترتیب دیے گئے سرکٹ میں معیاری منگنیز سٹیل لائنرز کی پہن شدہ زندگی چونکہ چونے کے پتھر کے پروسیسنگ کے مقابلے میں 40% سے 60% تک کم ہو جاتی ہے، اس لیے لائنر کی تبدیلی کا خرچ پلانٹ کی منافع بخشی کے لیے ایک اہم رکاوٹ بن جاتا ہے۔
؟ تین مرحلہ سخت چٹان سرکٹ کی ترتیب اور پیرامیٹر کنٹرول
اُعلیٰ معیار کے کیوبیکل ایگریگیٹس حاصل کرنے کے لیے بڑے رن-ف-مائنز (روم) گرانائٹ یا بیسلٹ کے بولڈرز کو پروسیس کرنے کے لیے ایک مخصوص تین مرحلہ کم کرنے کا عمل نافذ کرنا ضروری ہے۔
ابتدائی مرحلہ: شدید طاقت والی کمپریشن (فیڈ سائز 1.5 میٹر سے 150–250 ملی میٹر تک)
صرف شدید طاقت والے جا کرشرز یا ابتدائی جائریٹری کرشرز ہی اُچھی مزاحمت والی آگنک چٹانوں کو ابتدائی طور پر کم کر سکتے ہیں۔
روم کے فیڈ کے لیے 1.5 میٹر تک، ایک جا کرشر درکار ہوتا ہے جس کا کم از کم فیڈ اوپننگ 1.1 میٹر ہو۔ بند سائیڈ سیٹنگ (سی ایس ایس) کو 150 ملی میٹر اور 200 ملی میٹر کے درمیان برقرار رکھنا ضروری ہے، تاکہ ریڈکشن ریشو کو محتاط طور پر 4:1 یا 6:1 تک محدود کیا جا سکے، جس سے ٹاگل پلیٹ پر زیادہ جانبی لوڈ سے روکا جا سکے۔
قدرتی فائنز کو 100 ملی میٹر سے کم سکالپ کرنے کے لیے ایک بھاری قسم کا وائبریٹنگ گریزلی فیڈر اُپ اسٹریم پر لگانا ضروری ہے، تاکہ انہیں جا کرشر سے بائی پاس کیا جا سکے، جس سے پیکنگ روکی جا سکے اور بجلی کی کھپت میں تقریباً 30 فیصد تک کمی آ سکے۔
ثانوی مرحلہ: تہہ دباؤ والی کون کرشن (20–40 ملی میٹر تک ریڈکشن)
سخت چٹان کی ثانوی ریڈکشن کے لیے زیادہ غیر مرکزیت والے کون کرشرز کا استعمال ضروری ہے جو لامینیٹنگ (تہہ دباؤ) کرشن کے اصول پر کام کرتے ہیں۔ اس مرحلے میں مواد کو چٹان کے ذرات کے درمیان دباؤ کے ذریعے توڑا جاتا ہے، نہ کہ منٹل کے ساتھ اثر (امپیکٹ) کے ذریعے۔
غیر مرکزی تھرو کو طاقتور، زیادہ دباؤ والے کمپریشن اسٹروکس فراہم کرنے کے لیے اُچّی سیٹنگ پر سیٹ کرنا ضروری ہے۔ ایک دوبارہ گھومنے والی وائبریٹنگ اسکرین کو ثانوی کون کے ساتھ بند لوپ میں ضرور شامل کرنا ہوگا، جو 40 ملی میٹر سے بڑی مواد کو واپس بھیج دے گی تاکہ زیادہ کرشنگ سے روکا جا سکے اور غیر استعمالی مائیکرو فائنز کی تشکیل کو کم سے کم کیا جا سکے۔
تیسری مرحلہ: عمودی شافٹ امپیکٹ (وی ایس آئی) شیپنگ (حتمی ریت اور کیوبکٹی)
اُچّی کارکردگی والے کانکریٹ ایگریگیٹ کے معیارات (جیسے اے ایس ٹی ایم سی 33 یا ای این 13043) کے لیے، حتمی مصنوعات کا فلیکنسی انڈیکس 12 فیصد سے کم رہنا ضروری ہے۔ صرف کون کرشنرز اس کیوبکٹی کی ضمانت نہیں دے سکتے۔
تیسرے مرحلے کے لیے ایک وی ایس آئی شاپر کا استعمال کرنا ضروری ہے جو راک آن راک (سٹون ڈسٹ بیڈ) کنفیگریشن پر کام کرتا ہو۔ ہائی اسپیڈ راٹر مجموعی ذرات کو ایک سٹیشنری راک پاکٹ کے خلاف پھینکتا ہے، جس سے کمزور، لمبے دانے قدرتی معدنی کلیویج لائنز کے ساتھ ٹوٹ جاتے ہیں اور تیز کناروں کو گول کر دیا جاتا ہے۔ چونکہ اصل اثر راک آن راک ہوتا ہے، اس لیے گرانائٹ یا بیسلٹ فیڈ کی زیادہ سختی کے باوجود پہننے کے اخراجات کم رکھے جاتے ہیں۔
⚙️ مواد کی انجینئرنگ: درست لائنر دھاتیات کا انتخاب
کرشن لائنرز کے لیے درست سبز کا انتخاب سختی کے مقابلے میں پہننے کی مزاحمت اور اثر کے مقابلے میں ٹوٹنے کی مضبوطی کے درمیان ایک نازک توازن ہے۔
| پہننے کا علاقہ | تجویز کردہ سبز درجہ | مرکزی مکینیکل مکینزم | بچنے کے لیے خطرہ |
|---|---|---|---|
| پرائمری جاہ پلیٹس | 14% سے 18% منگنیز (Mn18Cr2) | 200 HB سے 500 HB تک بھاری دباؤ والے اثر کے تحت تیزی سے کام کی سختی میں اضافہ۔ | اُچّی سختی کی تلاش؛ اگر مِسَل میں لچکدار مرکزی مضبوطی نہ ہو تو شکنی ٹوٹنے کا خطرہ۔ |
| ثانوی شانکوئی لائنرز | اُچّی منگنیز (Mn18 یا Mn22) | اُچّی غیر مرکزی دباؤ کے ذریعے سطح کو مستقل طور پر سخت کیا جاتا ہے جبکہ اُچّی تصادم کی مضبوطی برقرار رکھی جاتی ہے۔ | اگر فیڈ میں زیادہ مٹی یا غیر کُچلے جانے والے غیر ضروری دھات شامل ہوں تو شدید مقامی گرووِنگ ہوتی ہے۔ |
| VSI روٹر ٹِپس | ٹنگسٹن کاربائیڈ انسرٹس (گریڈ K) | اِنتہائی سختی (HV1500) زیادہ رفتار والی معدنی ریت کے پھسلنے والے جہن کو روکتی ہے۔ | براہِ راست سٹیل کے تصادم؛ خشک چلنے کی صورت میں حرارتی دھکّے کی وجہ سے دراڑیں پڑتی ہیں۔ |
بیزلٹ کا مابہم معما
پلانٹ آپریٹرز کے درمیان ایک عام غلطی یہ ہوتی ہے کہ وہ بیسالٹ کی کنوں میں پرائمری جاہ پلیٹس کے لیے سب سے سخت دستیاب ملاو (جیسے ہائی کرومیئم وائٹ آئرنز یا کاربائیڈ انسرٹ کمپوزٹس) کا انتخاب کرتے ہیں۔
اگرچہ یہ مواد رگڑ کے خلاف مزاحمت کرتے ہیں، لیکن ان میں پرائمری کمپریشن کے ضخیم دھکوں کو برداشت کرنے کے لیے ضروری اثر کی مضبوطی نہیں ہوتی۔ 300 ایم پی اے کے اثر کے تحت، اعلیٰ سختی والے شکنکار ملاو میں مائیکرو اسکوپک کشیدگی کے دراڑیں پیدا ہوتی ہیں، جس کی وجہ سے جاہ پلیٹ پر تباہ کن چھلکن یا ساختی تقسیم واقع ہوتی ہے۔ پرائمری مرحلے کے لیے منگنیز سٹیل اب بھی واحد محفوظ انجینئرنگ معیار ہے۔
فیلڈ کیس اسٹڈی: بیسالٹ کی کنوں میں شدید پہناؤ اور غیر مناسب کیوبسیٹی کا حل
جارجیا میں ایک تجارتی ایگریگیٹس کے پیدا کرنے والے ادارے نے بیسالٹ کے سڑک بنیادی ایگریگیٹ کے لیے 300 ٹن فی گھنٹہ کے کرشنگ پلانٹ کو چلایا، لیکن غیر موثر سامان کی وجہ سے اسے شدید مالی نقصانات کا سامنا تھا۔
پلانٹ کا بندوبست ایک پرائمری جاہ کرشر کے بعد سیکنڈری کمپریشن کے لیے ایک افقی شافٹ امپیکٹ (ایچ ایس آئی) کرشر کا استعمال کرتا تھا۔
تشخیص
شدید پہناؤ کی لاگت کیونکہ بازلٹ انتہائی سخت ہوتا ہے، اس لیے ثانوی ایچ ایس آئی امپیکٹ بلو بارز ہر 48 آپریٹنگ گھنٹوں کے بعد مکمل طور پر ختم ہو جاتے تھے، جس کی وجہ سے ہفتے میں دو بار پلانٹ بند کرنا پڑتا تھا اور صرف پہننے والے پرزے ہی ماہانہ 18,000 ڈالر سے زیادہ کے اخراجات کا باعث بنتے تھے۔
کمزور مصنوعات کی معیار worn بلو بارز کے ساتھ ایچ ایس آئی چلانے کی کوشش کرنے سے فلیکنس انڈیکس 24 فیصد سے زیادہ ہو گیا، جس کی وجہ سے مقامی ڈیپارٹمنٹ آف ٹرانسپورٹیشن (ڈی او ٹی) کے کانکریٹ ریت کے معیارات پورے نہیں ہوئے۔
اساتذہ کی اصلاحی کارروائی
پلانٹ کو ہماری جیولوجیکل اور مکینیکل ٹیم کے ذریعہ تیار کردہ مکمل ری ٹروفٹنگ عمل سے گزارا گیا:
ایچ ایس آئی کی تبدیلی زیادہ پہننے والے ثانوی ایچ ایس آئی کو مکمل طور پر ایک اعلیٰ غیر مرکزیت والا ثانوی کون کرشنر سے تبدیل کر دیا گیا، جس میں Mn18Cr2 منگنیز لائنرز استعمال کیے گئے۔
وی ایس آئی شیپنگ کا اضافہ تیسرے درجے کے طور پر ایک 200 کلو واٹ راک آن راک وی ایس آئی شیپر کو ایک اعلیٰ فریکوئنسی اسکریننگ ڈیک کے ساتھ بند لوپ میں نصب کیا گیا۔
پری اسکیلنگ کا انسٹالیشن ایک آزاد دو منزلہ کمپنیٹنگ اسکرین کو ثانوی مرحلے سے پہلے نصب کیا گیا تاکہ 20 ملی میٹر سے چھوٹے ذرات کو براہ راست وی ایس آئی (VSI) میں موڑ دیا جا سکے، جس سے ثانوی کون کے دوبارہ گردش کرنے والے بوجھ میں کمی آئی۔
نتائج
ترمیمی مہم کے بعد، ثانوی مرحلے کے لائنرز کی اوسط تبدیلی کا عرصہ 48 گھنٹوں سے بڑھ کر 650 کام کرنے والے گھنٹوں تک ہو گیا، جس سے پہننے والے حصوں کے آپریٹنگ اخراجات میں 78 فیصد کی کمی آئی۔
آخری مصنوع کا فلیکنس انڈیکس 24 فیصد سے گھر کر کے مستقل 9.5 فیصد ہو گیا، جو پریمیم کنکریٹ ایگریگیٹ کی درجہ بندی کے تمام معیارات پر پورا اترتی ہے اور اعلی منافع کے شہری شاہراہ کی ترسیل کے معاہدوں کے لیے راستہ ہموار کرتی ہے۔
پتھر کو توڑنے کا انجینئرنگ اور انتخاب کا چیک لسٹ
سخت پتھر کو توڑنے والے پلانٹ کے آلات کی خریداری مکمل کرنے یا پلانٹ کی ترتیب کو ڈیزائن کرنے سے پہلے، انجینئرنگ ڈائریکٹرز کو درج ذیل معیارات کی پابندی کی تصدیق کرنی ہو گی:
| ڈیزائن پیرامیٹر | کم از کم سخت پتھر کی درجہ بندی | انجینئرنگ تصدیق کا طریقہ |
|---|---|---|
| ابتدائی کمی کا تناسب | زیادہ سے زیادہ 4:1 سے 6:1 تک محدود | زیادہ سے زیادہ فیڈ کے سائز اور ابتدائی جاہ سی ایس ایس (CSS) کی ترتیب کے درمیان تناسب کا حساب لگائیں۔ |
| ٹریمپ آئرن ریلیف | کون کرشرز پر ہائیڈرولک ڈبل ایکٹنگ ریلیز سلنڈرز | خودکار ہائیڈرولک صفائی اور ان بلاکنگ سسٹم کی موجودگی کی تصدیق کریں۔ |
| وی ایس آئی فیڈنگ سسٹم | کیسکیڈنگ فیڈ کے قابل بائی فلو سسٹم | فیڈ ہاپر کے ڈیزائن کا معائنہ کریں تاکہ ایڈجسٹ ایبل کیسکیڈ گیٹس ہوں۔ |
| دست مٹیگیشن | ہائی پریشر واٹر مسٹنگ یا خشک بیگ ہاؤس فلٹریشن | او ایس ایچ اے علاقائی دست کنٹرول کے ضوابط کے ساتھ مطابقت کی تصدیق کریں۔ |
مواد کی فہرست
-
ہارڈ راک کرشنر پلانٹ کا ڈیزائن: شدید سیلیکا کی وجہ سے گرینائٹ اور بیسالٹ کی پروسیسنگ
- ⚖️ جیولوجیکل فزکس: گرینائٹ اور بیسالٹ دھاتی نقصان کو کیوں تیز کرتے ہیں
- ؟ تین مرحلہ سخت چٹان سرکٹ کی ترتیب اور پیرامیٹر کنٹرول
- ⚙️ مواد کی انجینئرنگ: درست لائنر دھاتیات کا انتخاب
- فیلڈ کیس اسٹڈی: بیسالٹ کی کنوں میں شدید پہناؤ اور غیر مناسب کیوبسیٹی کا حل
- پتھر کو توڑنے کا انجینئرنگ اور انتخاب کا چیک لسٹ