
 EN
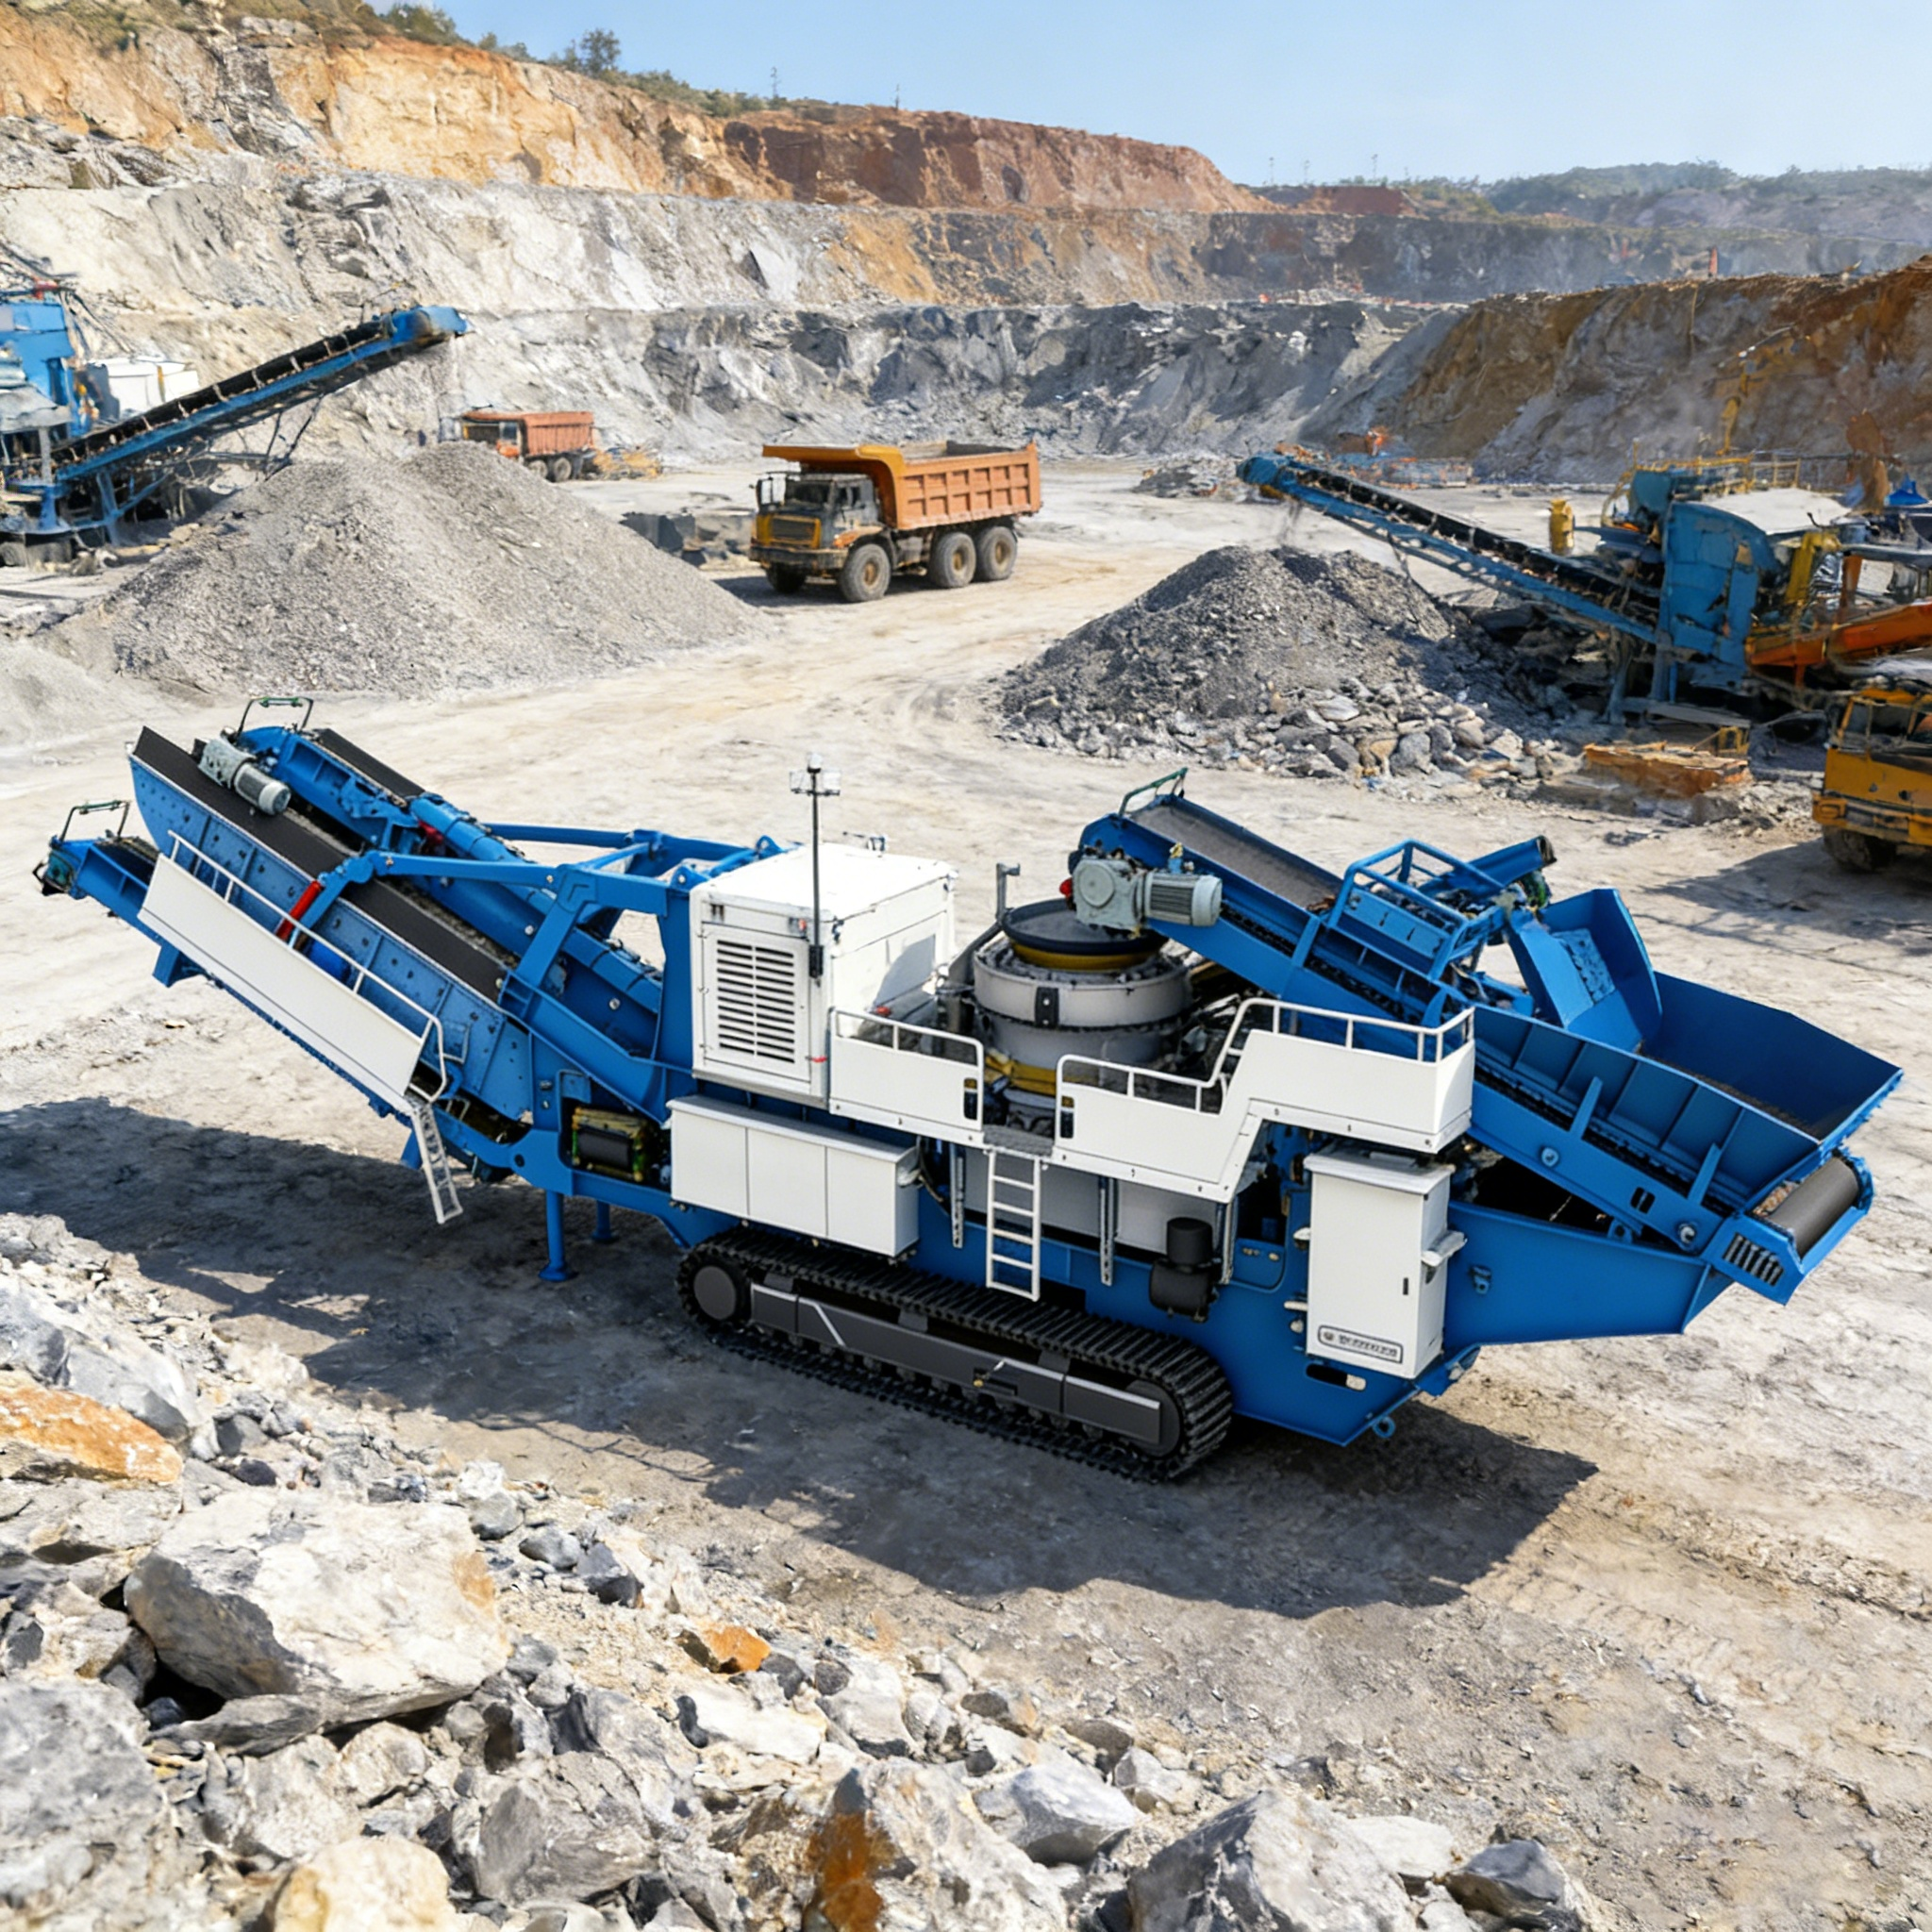
Návrh závodu na drvenie tvrdých hornín: spracovanie žuly a čadiča za extrémneho opotrebovania
Kľúčový dôsledok spracovanie vysokej miery abrazívnych vyvretých hornín, ako sú žula a čadič (Moshova stupnica 6–7, obsah kremičitanu 65 %), vyžaduje viacstupňový drviaci okruh založený na stlačení, aby sa kontrolovali náklady na opotrebovanie. Štandardné úderové drviče je potrebné vyhnúť sa v primárnej a sekundárnej fáze; namiesto toho by navrhovatelia závodov mali kombinovať výkonné čelistné drviče s kužeľovými drvičmi s vysokou excentricitou a tvarovacími zariadeniami s vertikálnou osou (VSI), aby sa udržala flakitosť štrku pod 12 % a zároveň sa zachovala životnosť výložiek.
⚖️ Geologická fyzika: Prečo žula a čadič zrýchľujú straty kovu
Dynamika opotrebovania v závode na drvenie kameňa je určená minerálne zložením a tlakovou pevnosťou vstupného materiálu. Štandardné konfigurácie závodov optimalizované pre mäkké sedimentárne horniny, ako je vápenec, zlyhajú katastrofálne pri spracovaní žuly alebo čadiča.
Vlastnosti žuly : Skladá sa z prepletených kryštálov kremičita (tvrdosť podľa Mohsovej stupnice 7) a živcov. Pri drvení sa tieto kryštály nesklzujú hladko, ale lomia sa na extrémne ostré, uholnaté úlomky, ktoré poškrabávajú povrchy zo ocele a zrýchľujú rezné opotrebovanie.
Vlastnosti čadiča : Hustá, jemnozrná vyvretá hornina s tlakovou pevnosťou často presahujúcou 300 MPa. Jej vysoká hustota vyžaduje obrovskú mechanickú silu na iniciovanie trhliny v ťahu, čo spôsobuje extrémne mechanické zaťaženie excentrických hriadeľov a hlavných rámov drvičov.
Dopad nákladov na opotrebovanie spracovanie týchto materiálov zvyšuje trenie a teplotu na drtiacej ploche. Štandardné vložky z mangánovej ocele v zle navrhnutom obvode vykazujú zníženie životnosti pri opotrebovaní o 40 % až 60 % v porovnaní so spracovaním vápenca, čo mení náklady na výmenu vložiek na hlavné úzke miesto pre ziskovosť závodu.
⚙️ Konfigurácia trojstupňového obvodu pre tvrdé horniny a riadenie parametrov
Na spracovanie veľkých nerazenej ťažby (ROM) žulových alebo bazaltových balvanov na vysokokvalitné kockovité štrky je potrebné implementovať špeciálny trojstupňový proces redukcie.
Prvý stupeň: Ťažké kompresné drtiče (veľkosť vstupného materiálu od 1,5 m do 150–250 mm)
Iba ťažké kľúčové drtiče alebo primárne gyroskopické drtiče dokážu zvládnuť počiatočnú redukciu vysoce kompresne pevných vyvretých hornín.
Pre príkrm ROM do 1,5 metra je potrebný kĺbový drvič s minimálnou šírkou vstupného otvoru 1,1 metra. Nastavenie uzavretej strany (CSS) sa musí udržiavať v rozmedzí od 150 mm do 200 mm, čím sa obmedzuje pomer redukcie na konzervatívne 4:1 alebo 6:1, aby sa zabránilo nadmernej bočnej zaťaženosti prepínacej dosky.
Pred kĺbovým drvičom sa musí nachádzať vysokovýkonný vibračný mriežkový podávač, ktorý odstraňuje prirodzené jemné frakcie pod 100 mm a tým ich presmerováva okolo kĺbového drviča, čo zabraňuje zablokovaniu a zníži spotrebu energie až o 30 %.
Druhá stupeň: Kónové drvičenie s vrstvovým stlačením (redukcia na 20–40 mm)
Druhá redukcia tvrdého kameňa musí využívať kónové drviče s vysokou excentricitou, ktoré pracujú na princípe laminárneho (vrstvového stlačenia). V tomto stupni sa materiál drtí stlačeným kontaktom medzi jednotlivými kamenovými časticami, nie nárazom na plášť.
Excentrický zdvih musí byť nastavený na vysokú konfiguráciu, aby poskytoval výkonné stlačovacie údery s vysokou silou. Vibracný prehľadový sieťový systém s recirkuláciou sa musí integrovať do uzavretého okruhu s druhým kužeľovým drvičom, čím sa prebytočný materiál s veľkosťou nad 40 mm vráti späť, aby sa zabránilo nadmernému drveniu a minimalizovalo vznik nepoužiteľných mikro-jemných frakcií.
Tretia fáza: Formovanie pomocou vertikálneho hriadeľového impaktového (VSI) drviča (finálny piesok a kubickosť)
Pre špecifikácie vysokej výkonnosti betónových prísad (ako napríklad ASTM C33 alebo EN 13043) musí byť index plošnosti finálneho produktu nižší ako 12 %. Kužeľové drviče samotné nemôžu zaručiť túto kubickosť.
Pre tretiu fázu sa musí použiť šopér VSI v konfigurácii kameň na kameň (na ložisku z kamennej prachu). Rotor s vysokou rýchlosťou odhadzuje častice štvrteho materiálu do stacionárnej kamennej dutiny, čím sa lámu slabé a predĺžené zrná pozdĺž prirodzených lomov minerálov a zaobľujú sa ostré hrany. Keďže hlavný náraz prebieha kameň na kameň, náklady na opotrebovanie sa udržiavajú nízke, aj keď je vstupný materiál z granitu alebo bazaltu vysokej abrazivity.
⚙️ Inžinierstvo materiálov: Výber správnej zliatiny pre výstelku
Výber správnej zliatiny pre výstelku drobičiek je jemnou rovnováhou medzi odolnosťou proti abrazívnemu opotrebovaniu a húževnatosťou proti úderovému lomu.
| Zóna opotrebovania | Odporúčaná trieda zliatiny | Základný mechanický mechanizmus | Riziko zlyhania, ktoré je potrebné vyhnúť sa |
|---|---|---|---|
| Hlavné čeľuste | 14 % až 18 % mangán (Mn18Cr2) | Rýchle tvrdnutie pri ťažkom tlakovom údere z 200 HB na viac ako 500 HB. | Dosahovanie maximálnej tvrdosti; krehké lomenie v prípade, ak zliatina nemá dostatočnú húževnatosť jadra. |
| Druhotné kužeľové vložky | Vysokomanganové (Mn18 alebo Mn22) | Vysoká excentricita kompresie neustále zvyšuje tvrdosť povrchu a zároveň udržiava vysokú odolnosť voči nárazu. | Závažné lokálne drážkovanie v prípade, ak je v príkrmnom materiáli vysoký obsah ílu alebo nezrúšiteľného cudzieho kovu. |
| Hrotové časti rotora VSI | Vložky z karbidu wolframu (trieda K) | Extrémna tvrdosť (HV1500) odoláva škrabaniu pri posúvaní vyvolanému rýchlo pohybujúcim sa pieskom z minerálov. | Priamy náraz oceľou; praskliny spôsobené tepelným šokom pri suchom chode. |
Basaltový paradox
Bežnou chybou prevádzkovateľov závodov je výber najtvrdšej dostupnej zliatiny (napríklad bielych liatin s vysokým obsahom chrómu alebo kompozitov s karbidovými vložkami) pre hlavné čeľuste pri ťažbe bazaltu.
Hoci tieto materiály odolávajú abrázii, nemajú dostatočnú odolnosť voči nárazu potrebnú na prežitie obrovských nárazových zaťažení pri primárnom drobení. Pri náraze s intenzitou 300 MPa sa v krehkých zliatinách s vysokou tvrdosťou vytvárajú mikroskopické trhliny v ťahu, čo vedie k katastrofálnemu odštiepovaniu alebo štiepeniu čeľuste. Pre primárne stupne zostáva mangánová oceľ jediným bezpečným technickým štandardom.
prípadová štúdia z praxe: Riešenie extrémneho opotrebovania a nízkej kubikity pri ťažbe bazaltu
Komerčný výrobca kameniva v Georgii, ktorý prevádzkoval závod na drobenie s výkonom 300 t/h na výrobu bazaltového kameniva pre cestné podklady, utrpel vážne finančné straty kvôli podvýkonným zariadeniam.
Rozmiestnenie závodu zahŕňalo primárny čeľusťový drtič nasledovaný horizontálnym impulzným drtičom (HSI) pre sekundárne drobenie.
Diagnóza
Náklady spôsobené extrémnym opotrebovaním pretože bazalt je veľmi abrazívny, sekundárne úderové lišty HSI sa úplne opotrebovali každých 48 prevádzkových hodín, čo vyžadovalo výpadky raz za dva týždne a náklady len na opotrebovateľné diely presahovali 18 000 USD mesačne.
Nízka kvalita výrobkov pokúšanie sa prevádzkovať HSI s opotrebovanými úderovými lištami viedlo k indexu drobnosti vyššiemu ako 24 %, čo nezodpovedalo štandardom pre betónový piesok stanoveným miestnym oddelením dopravy (DOT).
Technická oprava
Závod prešiel kompletným procesom modernizácie navrhnutým našim geologickým a mechanickým tímom:
Výmena HSI sekundárny HSI s vysokou mierou opotrebovania bol úplne nahradený sekundárnym kužeľovým drtičom s vysokou excentricitou a mangánovými vložkami zliatiny Mn18Cr2.
Pridanie tvarovacieho VSI ako terciárna stupeň bola inštalovaná tvarovacia jednotka VSI typu kameň o kameň s výkonom 200 kW, ktorá pracuje v uzavretom okruhu spolu s vibračným sieťovacím zariadením s vysokou frekvenciou.
Inštalácia predsieťovania pred sekundárnou fázou bol inštalovaný nezávislý dvojposchodový vibračný sitovací stroj, ktorý odvádza jemné frakcie pod 20 mm priamo do VSI, čím sa zníži recirkulačné zaťaženie sekundárneho kužeľového drobilu.
Výsledky
Po rekonštrukcii sa priemerný interval výmeny vložiek v sekundárnej fáze predĺžil z 48 hodín na 650 prevádzkových hodín, čo znížilo prevádzkové náklady na opotrebovateľné diely o 78 %.
Index plošnosti konečného produktu klesol z 24 % na stálych 9,5 %, čím plne vyhovuje špecifikáciám pre kvalitný betónový štrk a otvoril sa prístup k zmluvám s vysokým maržovým prínosom na dodávku pre mestské diaľnice.
? Inžiniersky a výberový kontrolný zoznam pre kamenolomy a drobenie hornín
Pred konečným schválením nákupu zariadenia alebo návrhom usporiadania závodu na drobenie tvrdých hornín musia inžinierski riaditelia overiť dodržanie nasledujúcich požiadaviek:
| Konštrukčný parameter | Minimálne špecifikácie pre tvrdé horniny | Metóda inžinierskeho overenia |
|---|---|---|
| Primárny pomer redukcie | Obmedzený na maximálne 4:1 až 6:1 | Vypočíta sa ako pomer maximálneho rozmeru vstupného materiálu ku nastaveniu CSS primárneho čeľustného drobilu. |
| Uvoľnenie od železného odpadu | Hydraulické dvojčinné uvoľňovacie valce na kužeľových drvičoch | Potvrďte prítomnosť automatických hydraulických systémov na vyčistenie a odstraňovanie zátky. |
| Zásobovací systém VSI | Dvojsmerný systém schopný kaskádového zásobovania | Prejdite návrh zásobníka na prípadnú úpravu kaskádových výpustných závor. |
| Znižovanie prachu | Vysokotlakové rozprašovanie vody alebo suchá filtračná vrecková sústava | Potvrďte dodržiavanie regulačných predpisov OSHA týkajúcich sa kontroly prachu v danej oblasti. |
Obsah
-
Návrh závodu na drvenie tvrdých hornín: spracovanie žuly a čadiča za extrémneho opotrebovania
- ⚖️ Geologická fyzika: Prečo žula a čadič zrýchľujú straty kovu
- ⚙️ Konfigurácia trojstupňového obvodu pre tvrdé horniny a riadenie parametrov
- ⚙️ Inžinierstvo materiálov: Výber správnej zliatiny pre výstelku
- prípadová štúdia z praxe: Riešenie extrémneho opotrebovania a nízkej kubikity pri ťažbe bazaltu
- ? Inžiniersky a výberový kontrolný zoznam pre kamenolomy a drobenie hornín