
 EN
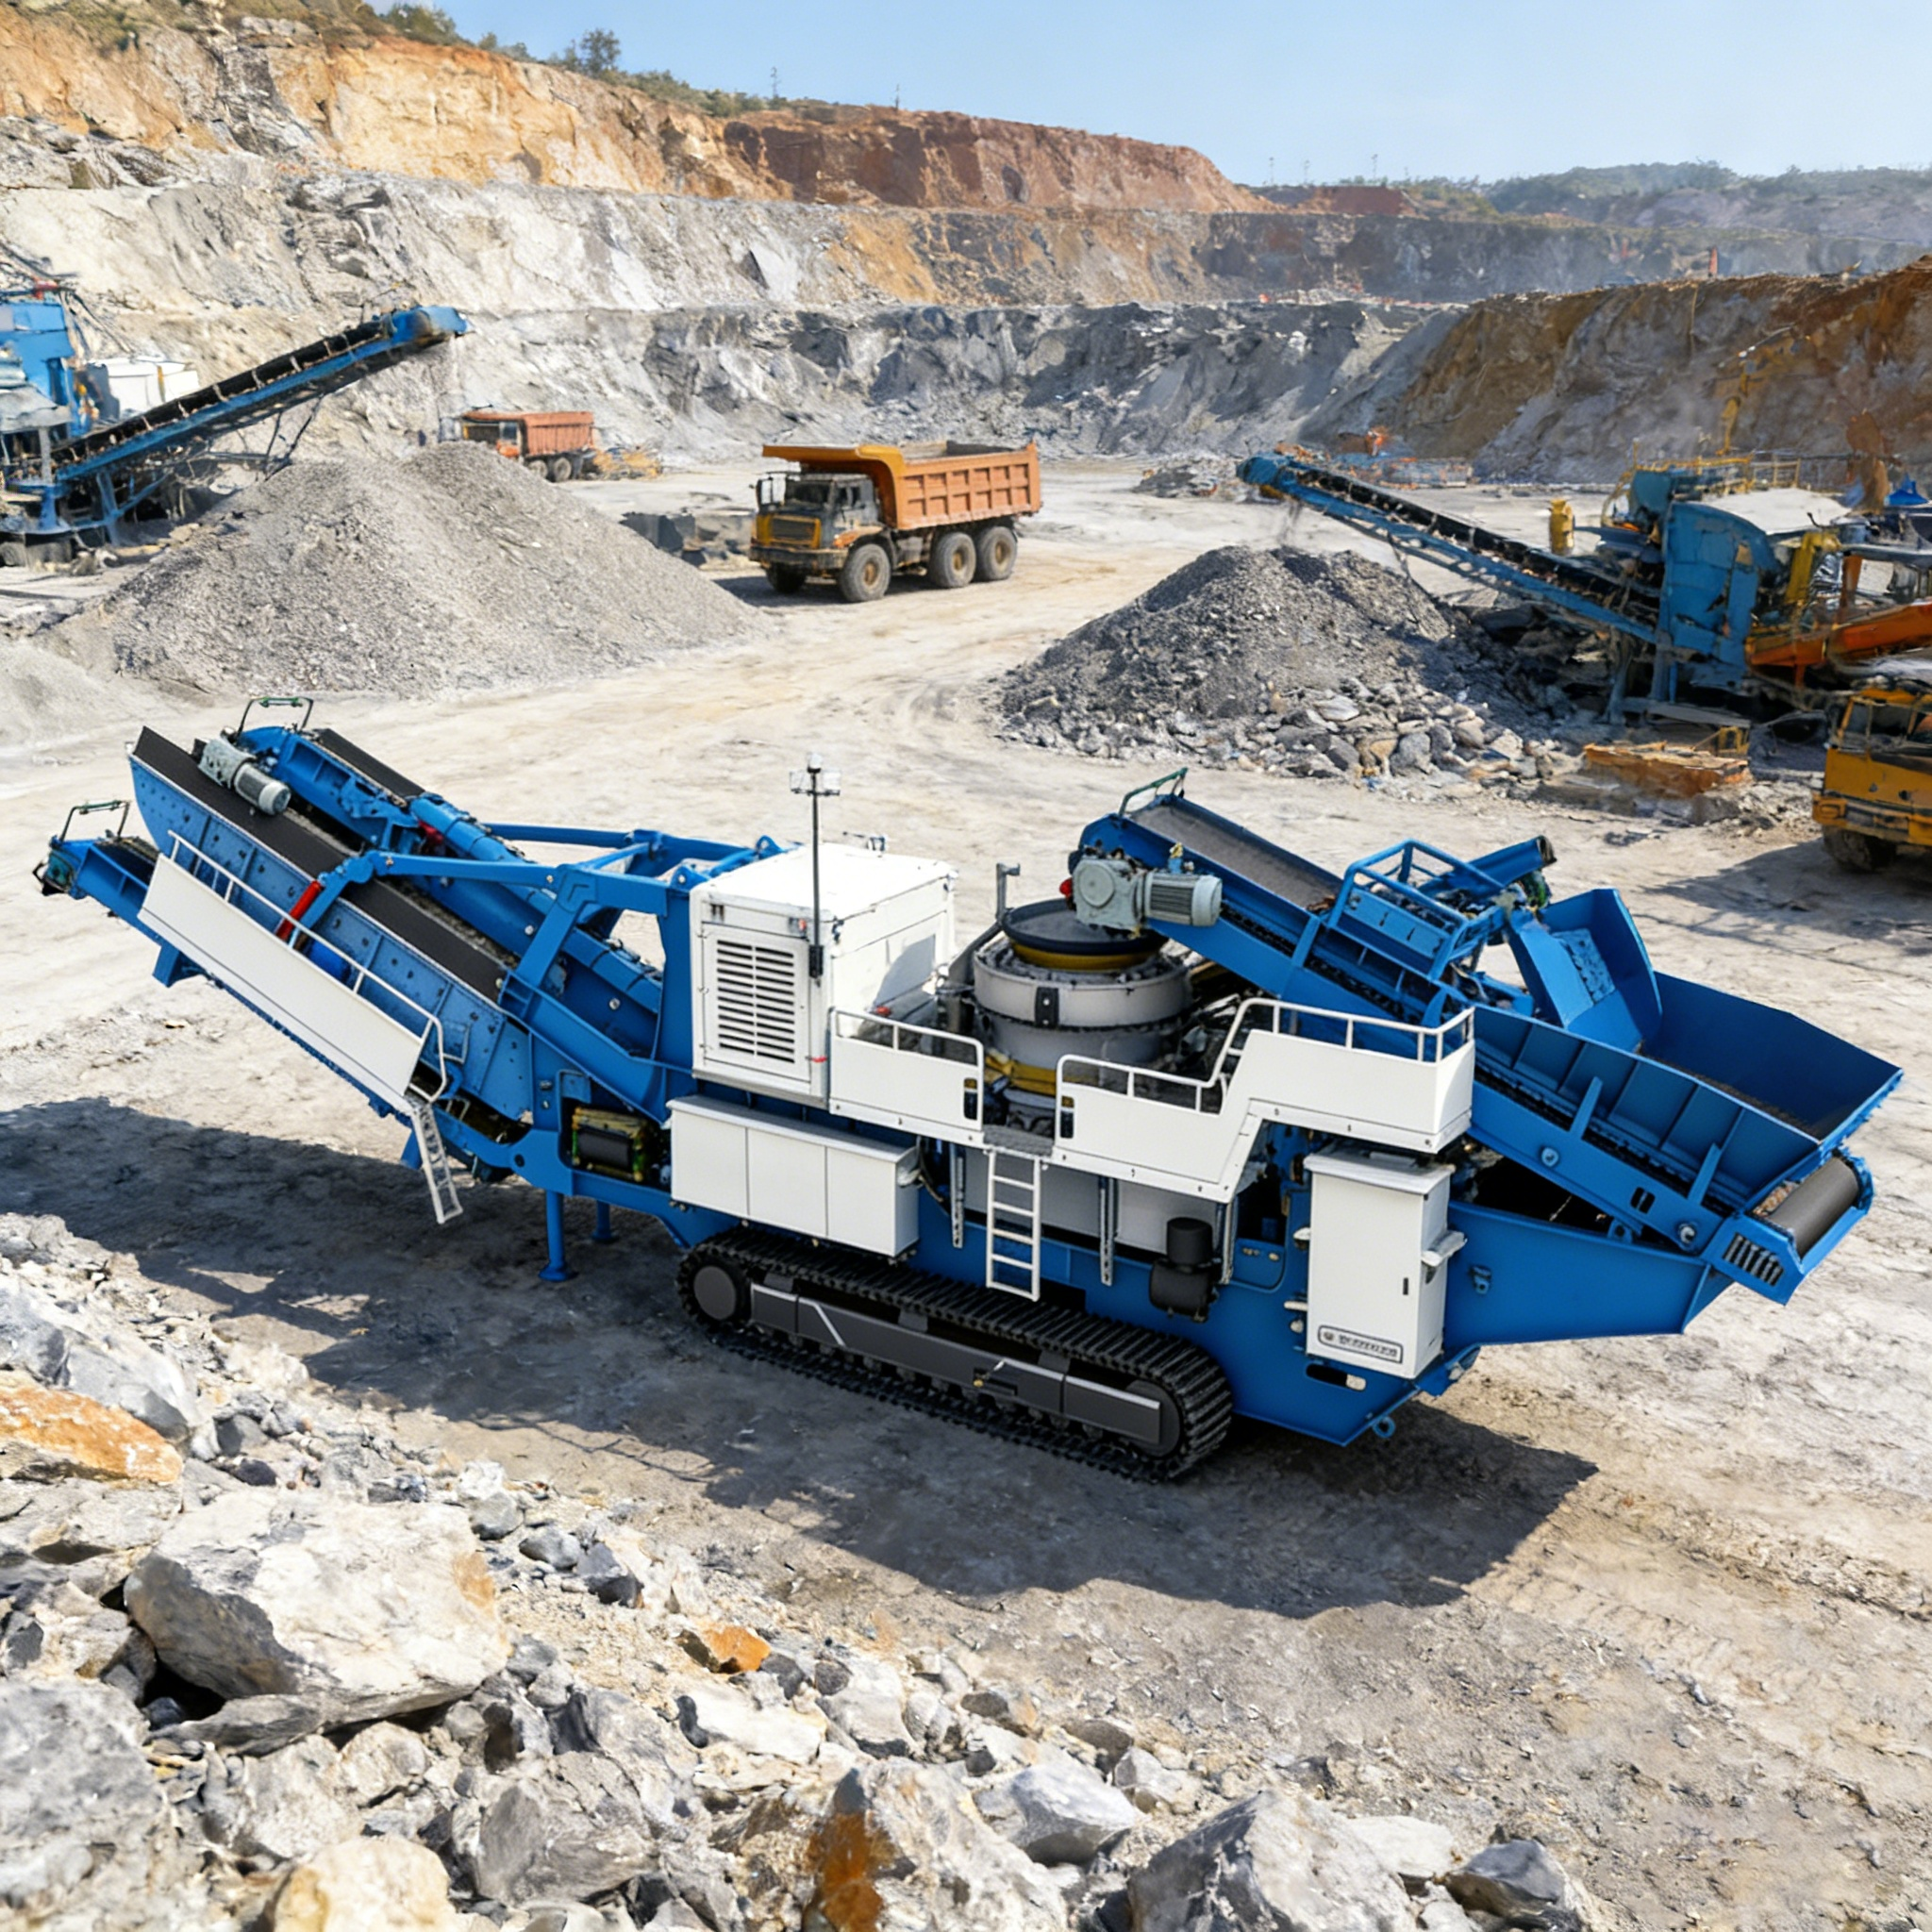
ハード・ロック・クラッシャー設備の設計:極めて摩耗性の高い花崗岩および玄武岩の処理
キーポイント モース硬度6~7、シリカ含有量65%という極めて摩耗性の高い火成岩(花崗岩・玄武岩)を処理するには、摩耗コストを抑制するために圧縮式の多段階破砕回路を採用する必要があります。一次・二次破砕工程では、標準的なインパクト・クラッシャーは避けるべきです。代わりに、頑丈なジャウ・クラッシャーと高偏心率コン・クラッシャーを組み合わせ、さらにVSI(垂直軸インパクト)シェイパーを用いることで、骨材の平滑度(フラキネス)を12%未満に抑えつつ、ライナーの寿命も確保できます。
⚖️ 地質物理学的観点:なぜ花崗岩と玄武岩が金属の摩耗を加速させるのか
石砕工場における摩耗の動態は、原料の鉱物組成および圧縮強度によって決まります。石灰岩などの軟らかい堆積岩を対象に最適化された標準的な工場構成では、花崗岩や玄武岩を投入した場合、重大な故障が発生します。
花崗岩の特性 :石英(モース硬度7)と長石の結晶が互いにかみ合って構成されています。破砕時にこれらの結晶は滑らかにせん断されず、極めて鋭利で角ばった破片に粉砕されるため、鋼製表面をえぐり取り、切削摩耗を加速させます。
玄武岩の特性 :密度が高く微粒な火山岩で、圧縮強度はしばしば300 MPaを超えることがあります。その高密度ゆえに引張破壊を起こすために非常に大きな機械的力を必要とし、破砕機の偏心軸および本体フレームに極端な機械的負荷がかかります。
摩耗によるコストへの影響 これらの材料を処理すると、破砕面での摩擦と発熱が増加します。不適切に構成された回路では、標準のマンガン鋼ライナーの摩耗寿命が石灰岩処理時と比較して40~60%短縮され、ライナー交換コストが工場の収益性における主要なボトルネックとなります。
?️ 三段階硬岩回路構成およびパラメーター制御
採掘直後の(ROM)花崗岩や玄武岩の大塊を高品質な立方体状骨材に加工するには、専用の三段階減容プロセスを導入する必要があります。
一次段階:頑丈な圧縮破砕(給料粒度:1.5 m → 150~250 mm)
高圧縮強度の火成岩を初期段階で減容するには、頑丈なジャウクラッシャーまたは一次ジラトリークラッシャーのみが対応可能です。
ROMの給餌サイズが最大1.5メートルの場合、最小給餌開口幅1.1メートルのジャウクラッシャーが必要です。閉側設定(CSS)は150 mm~200 mmの範囲で維持する必要があります。これにより、トグルプレートへの過大な横荷重を防ぐため、還元比は控えめに4:1または6:1に制限します。
100 mm未満の自然細粒分を事前に除去するため、ジャウクラッシャーの上流に頑丈な振動グリズリーフィーダーを設置します。この処理により、ジャウへの詰まりを防止し、消費電力を最大30%削減できます。
第2段階:層圧縮方式コーンクラッシャーによる破砕(20~40 mmまで還元)
硬岩の第2段階還元には、高偏心量コーンクラッシャーを用いた層圧縮(ラミネーティング)破砕方式を採用しなければなりません。この方式では、マントルとの衝撃ではなく、岩石粒子同士が圧縮接触することで破砕が行われます。
強力で高圧の圧縮ストロークを実現するためには、偏心スローを高設定にする必要があります。また、再循環式振動篩を二次コン・クラッシャーと閉ループで連携させ、40 mmを超える oversized 材料を再び投入することで、過剰粉砕を防ぎ、使い物にならない微細粉(マイクロファイン)の発生を最小限に抑えます。
三次ステージ:垂直軸衝撃式(VSI)整形(最終的な砂および立方体性の確保)
高品質コンクリート用骨材の規格(例:ASTM C33 や EN 13043)では、最終製品の平滑度指数(フラキネス指数)を12%未満に保つ必要があります。この立方体性(キュービシティ)は、コン・クラッシャー単体では確実に確保できません。
三次段階では、ロッカー・オン・ロッカー(砕石粉のベッド上)方式で稼働するVSI式破砕機を用いる必要があります。高速回転子が骨材粒子を固定された岩石ポケットに衝突させることで、脆弱で細長い粒子は鉱物の自然な劈開面に沿って破砕され、鋭いエッジは丸められます。主な衝撃が岩石同士で発生するため、花崗岩や玄武岩といった高摩耗性の原料を処理しても、摩耗コストを低く抑えることができます。
⚙️ 材料工学:クラッシャー内張り材の適切な合金選定
クラッシャーの内張り材に使用する合金を正しく選定することは、摩耗抵抗性と衝撃に対する破壊靭性との間の微妙なバランスを取ることです。
| 摩耗ゾーン | 推奨合金グレード | 主要な力学的メカニズム | 回避すべき破損リスク |
|---|---|---|---|
| 一次ジャウプレート | マンガン14~18%(Mn18Cr2) | 200 HBから500 HBを超えるまで、強い圧縮衝撃下で急速に加工硬化します。 | 最大硬度を追求するが、合金の中心部に延性 toughness が不足していると、もろい破壊が生じる。 |
| セカンダリコーンライナー | 高マンガン鋼(Mn18 または Mn22) | 高偏心圧縮により、衝撃抵抗性を維持したまま表面が連続的に硬化する。 | 給料に粘土分が多い、あるいは不純物の金属片(トラムメタル)が混入している場合、局所的に深刻な溝摩耗が発生する。 |
| VSI ローターチップ | タングステンカーバイドインサート(グレード K) | 極めて高い硬度(HV1500)により、高速で飛散する鉱物砂によるスライド摩耗に耐える。 | 鋼材への直接衝撃、および乾式運転時の熱衝撃による亀裂。 |
玄武岩のパラドックス
植物オペレーターが犯しがちな一般的な誤りの一つは、玄武岩採石場における一次ジャウクラッシャーのジャウプレートに、入手可能な中で最も硬い合金(高クロム白鋳鉄やカーバイド挿入複合材など)を選択することである。
こうした材料は摩耗には強いものの、一次破砕時に発生する巨大な衝撃荷重に耐えるために必要な衝撃靭性を備えていない。300 MPaの衝撃荷重下では、高硬度でもろい合金に微小な引張亀裂が生じ、ジャウプレートの急激な剥離(スパリング)や構造的な割れを招く。一次段階では、マンガン鋼が唯一の安全な工学的標準である。
現場事例研究:玄武岩採石場における極端な摩耗と立方性の悪化の解決
ジョージア州で事業展開する民間の骨材メーカーは、道路路盤用玄武岩骨材を生産する300 t/hの破砕プラントを運転していたが、機器の性能不振により甚大な財務損失を被っていた。
プラントのレイアウトでは、一次段階にジャウクラッシャーを、二次段階の破砕には水平軸インパクタ(HSI)クラッシャーを配置していた。
診断
極端な摩耗によるコスト増 玄武岩は非常に摩耗性が高いため、二次HSIインパクトブローバーの寿命は48時間ごとに完全に尽き、2週間に1回の操業停止を余儀なくされ、摩耗部品だけでも月額18,000ドル以上のコストが発生していました。
製品の品質が悪い 摩耗したブローバーでHSIを稼働させると、フレーキー指数が24%を超え、現地の運輸省(DOT)が定めるコンクリート用砂の規格に適合しなくなりました。
技術的是正措置
当社の地質・機械エンジニアリングチームが設計した全面的な設備更新工事が実施されました:
HSIの交換 高摩耗性の二次HSIを、Mn18Cr2マンガンライナーを備えた高偏心型二次コーンクラッシャーに完全に交換しました。
VSI成形工程の追加 200kWのロック・オン・ロック方式VSIシェイパーを三次工程として導入し、高周波振動篩と閉ループで連携して運転しています。
事前スカーピング装置の設置 二次段階の前段に独立型二段振動篩を設置し、20 mm未満の微粒子を直接VSIへ導くことで、二次コンプレッション破砕機の循環荷重を低減した。
成果
改造工事完了後、二次段階のライナー交換間隔は平均48時間から650運転時間へと延長され、消耗部品の運用コストが78%削減された。
最終製品の扁平率(フラキネス指数)は24%から一貫して9.5%へ低下し、高品質コンクリート用骨材の仕様を完全に満たすようになった。これにより、高利益率の市町村道路供給契約への参入が可能となった。
岩石破砕エンジニアリングおよび選定チェックリスト
硬岩破砕プラントの機器調達またはレイアウト設計を最終決定する前に、エンジニアリング責任者は以下の項目について適合性を確認しなければならない。
| 設計パラメータ | 最低硬岩仕様 | エンジニアリング検証方法 |
|---|---|---|
| 一次段階の還元比 | 最大で4:1~6:1までに制限 | 最大供給粒径と一次ジャウクラッシャーのCSS設定値との比を算出する。 |
| トランプアイアン除去機能 | 円錐破砕機用油圧式二動式解放シリンダー | 自動油圧クリアリングおよび詰まり解除システムの有無を確認すること。 |
| VSI供給システム | カスケード供給に対応したバイフロー方式 | 供給ホッパーの設計について、調整可能なカスケードゲートが備わっているか点検すること。 |
| 粉塵抑制 | 高圧水ミストまたは乾式バッグフィルター式集塵装置 | OSHAの地域粉塵管理規制への適合を確認すること。 |