
 EN
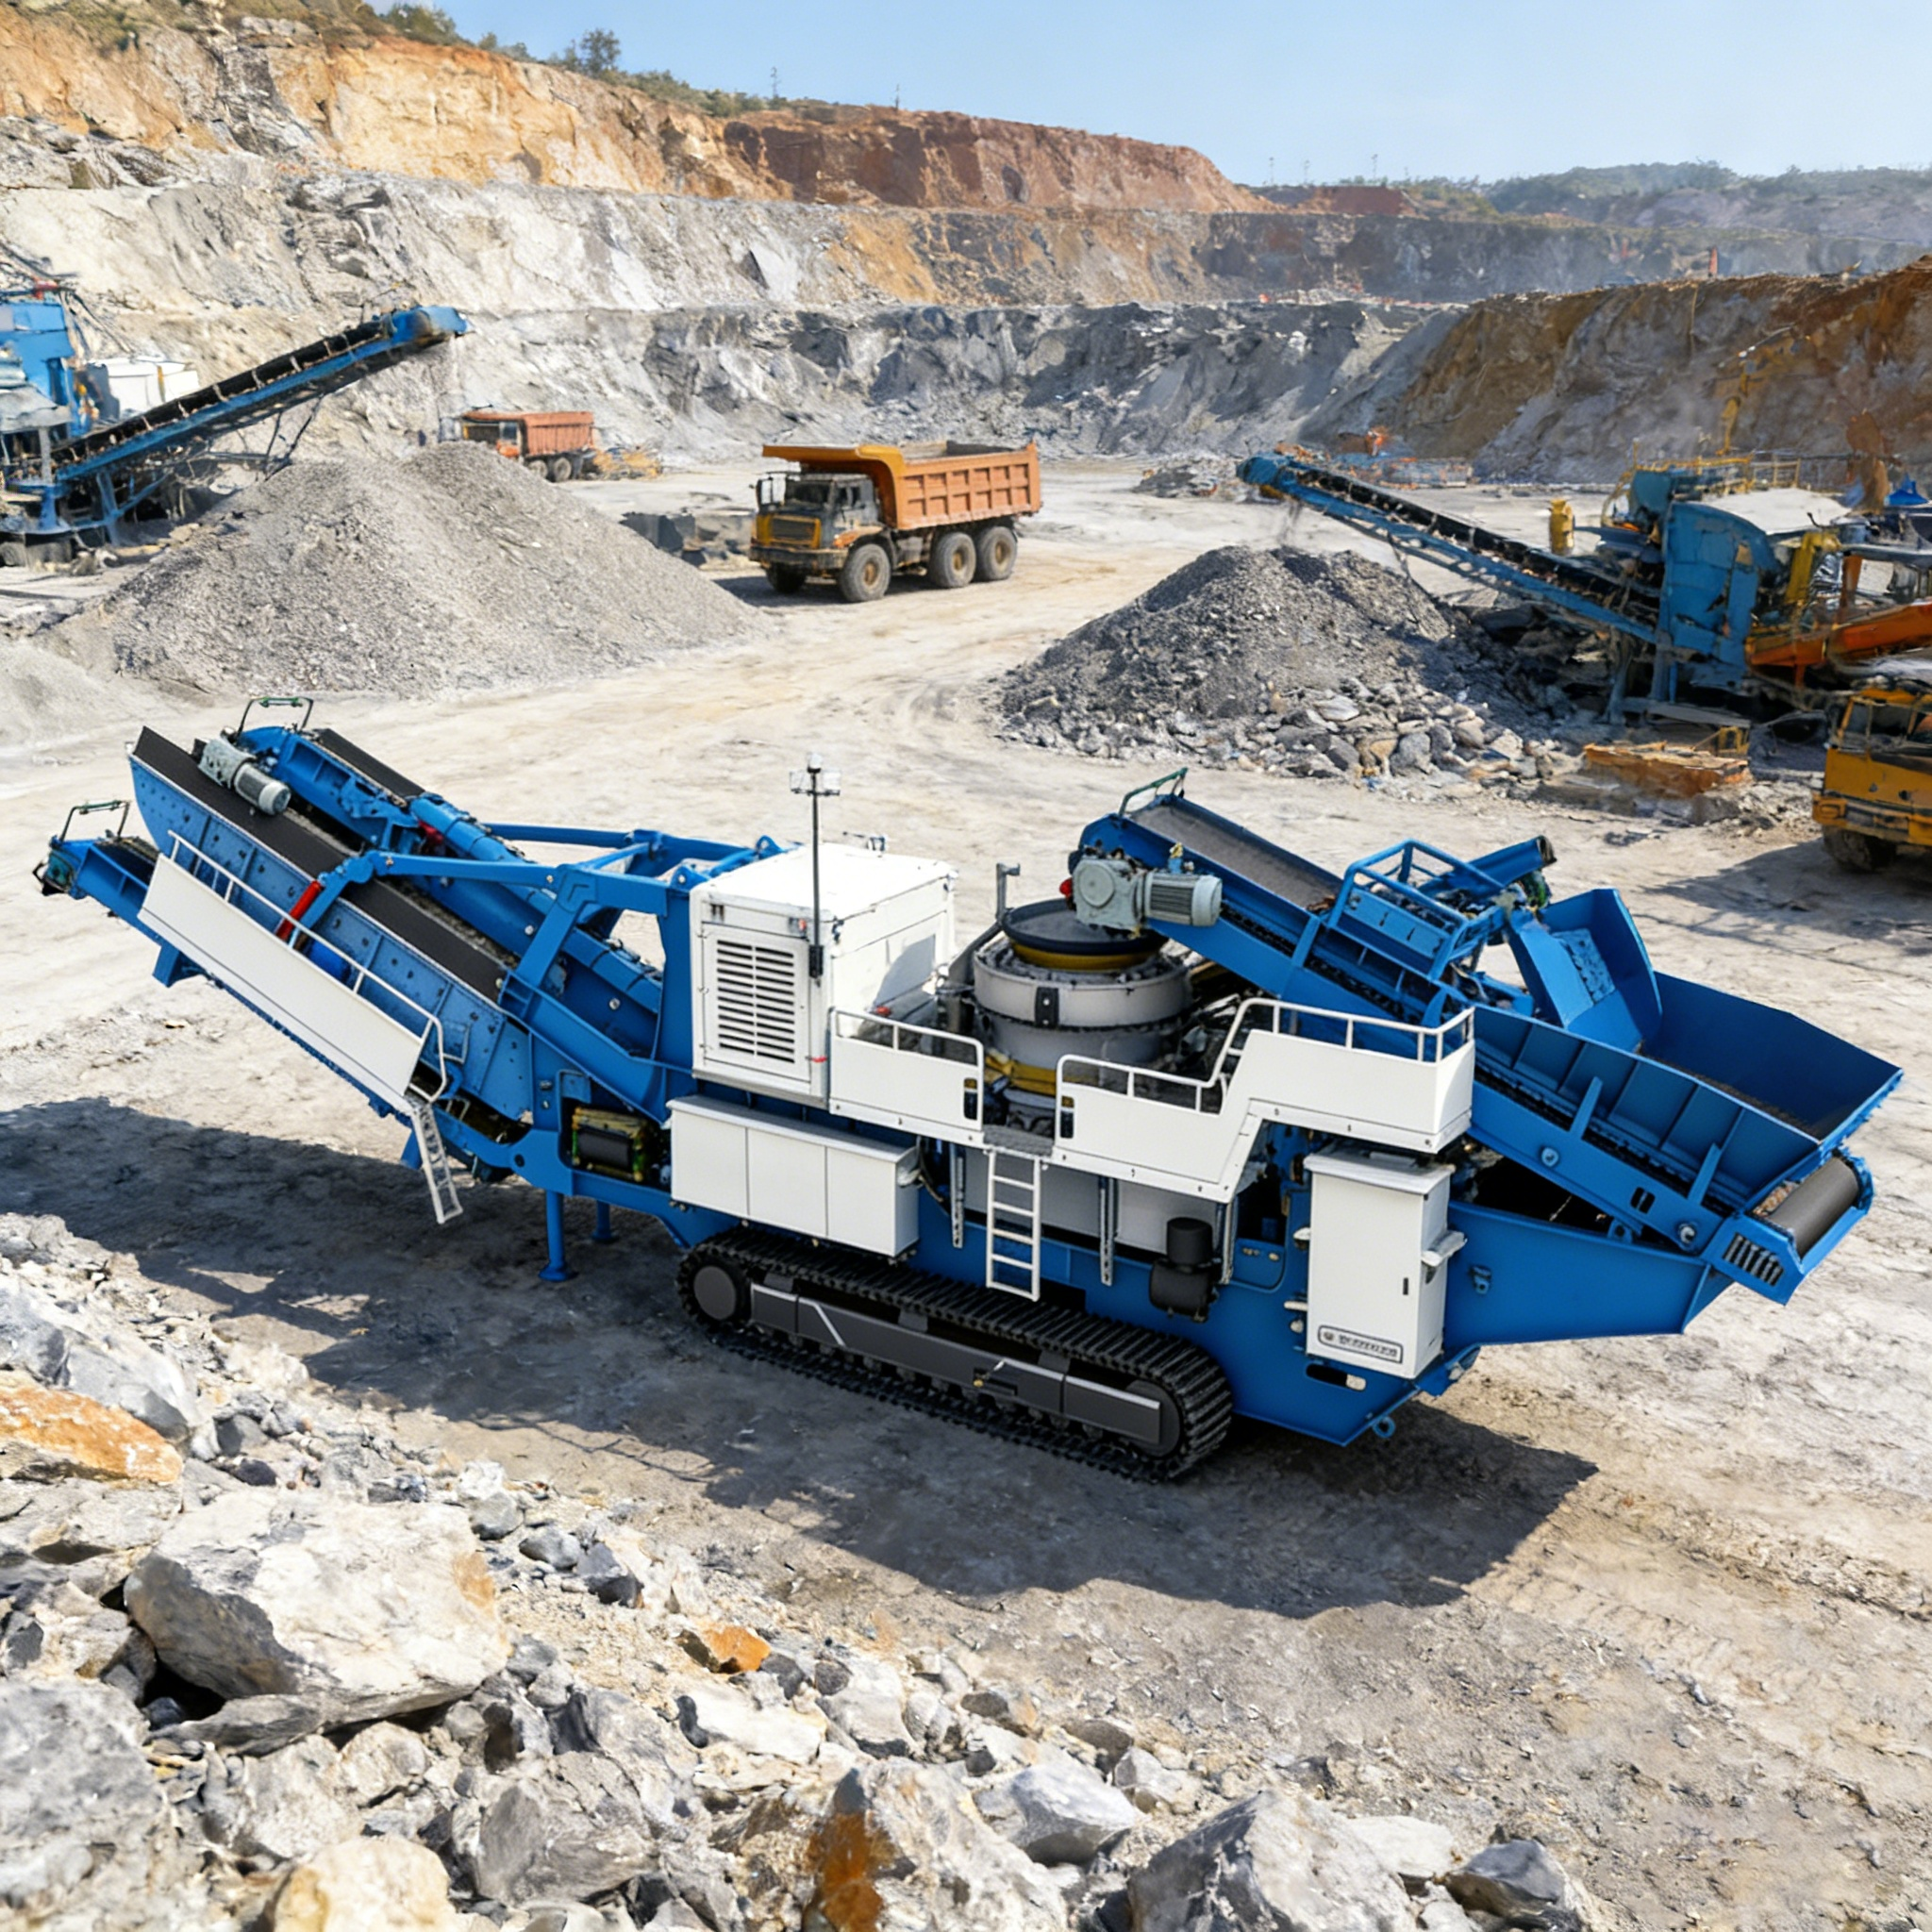
طراحی نیروگاه شکنندهٔ سنگهای سخت: فرآورش گرانیت و بازالت تحت سایش شدید
نکته کلیدی فرآورش سنگهای آذرین بسیار ساینده مانند گرانیت و بازالت (مقیاس موه ۶ تا ۷، محتوای سیلیس ۶۵٪) نیازمند مدار شکستن چندمرحلهای مبتنی بر فشار است تا هزینههای سایش کنترل شود. شکنندههای ضربهای معمولی باید در مراحل اولیه و ثانویه اجتناب شوند؛ بلکه طراحان نیروگاه باید شکنندههای فکی سنگین را با شکنندههای مخروطی با خروج از مرکز بالا و شکنندههای محور عمودی (VSI) ترکیب کنند تا نسبت تیغهای بتن زیر ۱۲٪ حفظ شود و در عین حال عمر روکشها طولانی بماند.
⚖️ فیزیک زمینشناسی: چرا گرانیت و بازالت از دسترفتن فلز را تسریع میکنند
پویایی سایش در نیروگاه خردایش سنگ توسط ترکیب معدنی و استحکام فشاری مواد اولیه تعیین میشود. پیکربندیهای استاندارد نیروگاه که برای سنگهای رسوبی نرم مانند آهک بهینهسازی شدهاند، در صورت استفاده از گرانیت یا بازالت دچار شکست مخربی میشوند.
ویژگیهای گرانیت : از بلورهای همپوشان کوارتز (سختی موهْس ۷) و فلدسپار تشکیل شده است. هنگام خرد شدن، این بلورها بهصورت نرم نمیلغزند؛ بلکه به قطعات بسیار تیز و زاویهدار میشکنند که سطوح فولادی را خراشیده و سایش برشی را تسریع میکنند.
ویژگیهای بازالت : سنگ آتشفشانی متراکم و ریزدانهای با استحکام فشاری اغلب بیش از ۳۰۰ مگاپاسکال. تراکم بالای آن نیروی مکانیکی عظیمی را برای ایجاد شکست کششی لازم میسازد و تنش مکانیکی شدیدی را بر شفتهای غیرمرکزی و بدنه اصلی خردکننده وارد میکند.
تأثیر هزینه سایش پردازش این مواد باعث افزایش اصطکاک و گرما در سطح خردکننده میشود. روکشهای استاندارد فولاد منگنزی در یک مدار بهدرستی پیکربندینشده، عمر سایشیشان را نسبت به پردازش سنگ آهک ۴۰ تا ۶۰ درصد کاهش میدهند و هزینههای تعویض روکش را به یک مانع اصلی برای سودآوری کارخانه تبدیل میکنند.
پیکربندی مدار سنگسخت سهمرحلهای و کنترل پارامترها
برای تبدیل تودههای بزرگ گرانیت یا بازالت حاصل از معدن (ROM) به سنگدانههای مکعبی با کیفیت بالا، باید فرآیند کاهش سهمرحلهای اختصاصی اجرا شود.
مرحله اول: فشردهسازی سنگین (اندازه ورودی ۱٫۵ متر تا ۱۵۰–۲۵۰ میلیمتر)
تنها شکنهای فکی سنگین یا شکنهای ژیراتوری اولیه قادر به انجام کاهش اولیه سنگهای آذرین با مقاومت فشاری بالا هستند.
برای تغذیهٔ سنگشکن فکی از مواد ورودی تا ۱٫۵ متر، سنگشکن فکی با حداقل عرض دهانهٔ تغذیهٔ ۱٫۱ متر لازم است. تنظیمات طرف بسته (CSS) باید بین ۱۵۰ میلیمتر و ۲۰۰ میلیمتر نگه داشته شود تا نسبت کاهش بهصورت محافظهکارانهای در محدودهٔ ۴ به ۱ یا ۶ به ۱ قرار گیرد و از ایجاد بار جانبی بیش از حد بر روی صفحهٔ مفصلی جلوگیری شود.
باید یک فیدر غربالزنندهٔ لرزان سنگینوزن در بالادست قرار گیرد تا ذرات ریز طبیعی زیر ۱۰۰ میلیمتر را جدا کند و از ورود آنها به سنگشکن فکی جلوگیری کند؛ این امر از پُر شدن سنگشکن جلوگیری کرده و مصرف انرژی را تا ۳۰ درصد کاهش میدهد.
مرحلهٔ ثانویه: خردایش مخروطی فشردگی لایهای (کاهش اندازه تا ۲۰ تا ۴۰ میلیمتر)
خردایش ثانویه سنگهای سخت باید از سنگشکنهای مخروطی با بیضویت بالا که از اصل خردایش لایهای (فشردگی لایهای) استفاده میکنند، بهره ببرد. در این مرحله، مواد از طریق تماس فشردهٔ بین ذرات سنگ و نه از طریق برخورد با مانتل خرد میشوند.
باید اندازهٔ دوران غیرمرکزی را در حالتی با قدرت بالا تنظیم کرد تا ضربههای فشردهسازی قوی و پرقدرت ایجاد شود. صفحهٔ لرزان با چرخهٔ بازگشتی باید بهصورت یک حلقهٔ بسته با مخروط ثانویه ادغام شود تا مواد بزرگتر از ۴۰ میلیمتر دوباره به آن بازگردانده شوند و از خردشدن بیش از حد جلوگیری شود و تولید ذرات ریز غیرقابلاستفاده به حداقل برسد.
مرحلهٔ سوم: شکلدهی با برخورد محور عمودی (ویاسآی) (شن نهایی و شکل مکعبی)
برای مشخصات سنگدانهٔ بتن با عملکرد بالا (مانند استانداردهای ASTM C33 یا EN 13043)، شاخص تختبودن محصول نهایی باید کمتر از ۱۲٪ باقی بماند. شکنهای مخروطی بهتنهایی نمیتوانند این شکل مکعبی را تضمین کنند.
برای مرحله سوم باید از یک شوپر VSI که در حالت سنگ-بر-سنگ (روی بستر غبار سنگ) کار میکند استفاده شود. روتور با سرعت بالا ذرات سنگدانه را به سمت جیب ثابت سنگی پرتاب میکند و این امر دانههای ضعیف و بلندشکل را در امتداد خطوط شکست طبیعی کانیها میشکند و لبههای تیز را گرد میسازد. از آنجا که برخورد اصلی بهصورت سنگ-بر-سنگ انجام میشود، هزینههای سایشی حتی با وجود سایشپذیری بالای خوراک گرانیت یا بازالت نیز پایین نگه داشته میشوند.
⚙️ مهندسی مواد: انتخاب فلزشناسی مناسب برای روکشها
انتخاب آلیاژ مناسب برای روکشهای خردکن یک تعادل ظریف بین مقاومت در برابر سایش اصطکاکی و استحکام ضربهای در برابر شکست است.
| منطقه سایش | درجه آلیاژ توصیهشده | مکانیسم مکانیکی اصلی | خطر شکستی که باید از آن اجتناب کرد |
|---|---|---|---|
| صفحات فک اولیه | ۱۴ تا ۱۸ درصد منگنز (Mn18Cr2) | سختشدن سریع تحت اثر ضربه فشاری شدید از ۲۰۰ HB تا بیش از ۵۰۰ HB. | دنبال کردن سختی اوج؛ شکست ترد در صورتی که آلیاژ دارای استحکام هستهای شکلپذیر نباشد. |
| آستر مخروطی ثانویه | منگنز بالا (Mn18 یا Mn22) | فشردگی با بیشترین خروج از مرکز، سطح را بهطور مداوم سخت میکند و در عین حال مقاومت بالا در برابر ضربه را حفظ میکند. | خردهشدن شدید موضعی در صورتی که مواد ورودی حاوی رس یا فلزات غیرقابل خرد شدن باشند. |
| نُکهای روتور VSI | درپوشهای کاربید تنگستن (درجه K) | سختی فوقالعاده (HV1500) در برابر سایش لغزشی ناشی از شنهای معدنی با سرعت بالا مقاومت میکند. | برخورد مستقیم فولادی؛ ترکخوردگی ناشی از شوک حرارتی در شرایط کار بدون بار (dry run). |
پارادوکس بازالت
اشتباه رایج میان اپراتورهای نیروگاهها این است که سختترین آلیاژ موجود (مانند آهنهای سفید پرکروم یا ترکیبات تعبیهشده با کاربید) را برای صفحات فک اولیه در معادن بازالت انتخاب کنند.
هرچند این مواد در برابر سایش مقاوم هستند، اما استحکام ضربهای لازم برای تحمل بارهای شوک عظیم در فرآیند کاهش اولیه را ندارند. تحت بار ضربهای ۳۰۰ مگاپاسکال، آلیاژهای شکننده با سختی بالا ترکهای کوچکی در جهت کشش ایجاد میکنند که منجر به جداشدن ناگهانی یا ترک خوردن ساختاری صفحه فک میشود. برای مراحل اولیه، فولاد منگنز همچنان تنها استاندارد مهندسی ایمن است.
مطالعه موردی در محل: رفع سایش شدید و کیفیت پایین مکعبیبودن در یک معدن بازالت
یک تولیدکننده تجاری سنگدانه در ایالت جورجیا که یک نیروگاه خردایش ۳۰۰ تن در ساعت برای تولید سنگدانه پایه جاده از بازالت اداره میکرد، به دلیل عملکرد نامطلوب تجهیزات، زیانهای مالی شدیدی متحمل شد.
چیدمان نیروگاه شامل یک خردکن فکی اولیه و سپس یک خردکن ضربهای با محور افقی (HSI) برای کاهش ثانویه بود.
تشخیص علت
هزینههای ناشی از سایش شدید از آنجا که بازالت بسیار ساینده است، میلههای ضربهای ثانویهٔ اچاسآی هر ۴۸ ساعت کارکرد بهطور کامل فرسوده میشدند و این امر منجر به توقفهای دوبار در هفته و هزینهای بیش از ۱۸۰۰۰ دلار آمریکا در ماه صرفاً برای قطعات فرسوده میگردید.
کیفیت پایین محصول استفاده از اچاسآی با میلههای ضربهای فرسوده منجر به شاخص پوستهپوستهشدنی بیش از ۲۴ درصد میشد که این مقدار استانداردهای شن بتنی ادارهٔ حملونقل محلی (دیاوتی) را نقض میکرد.
اصلاحات مهندسی
این کارخانه تحت یک فرآیند بازسازی کامل قرار گرفت که توسط تیم زمینشناسی و مکانیکی ما طراحی شده بود:
جایگزینی اچاسآی اچاسآی با سایش بالا بهطور کامل با یک شکن مخروطی ثانویه با بیشترین غیرهممرکزی و روکشهای منگنزی Mn18Cr2 جایگزین شد.
افزودن شکلدهندهٔ ویاسآی یک شکلدهندهٔ ویاسآی با قدرت ۲۰۰ کیلووات و اصل عملکرد سنگ-بر-سنگ بهعنوان مرحلهٔ سومی نصب شد و در حلقهای بسته با صفحهٔ غربالگری با فرکانس بالا کار میکند.
نصب غربالگری اولیه یک صفحهی لرزان دوبل مستقل قبل از مرحلهی دوم نصب شد تا ذرات ریزتر از ۲۰ میلیمتر را مستقیماً به VSI هدایت کند و بار گردشی مخروطی دوم را کاهش دهد.
نتایج
پس از اجرای طرح بازسازی، میانگین بازهی تعویض آستر در مرحلهی دوم از ۴۸ ساعت به ۶۵۰ ساعت کارکرد افزایش یافت و هزینههای عملیاتی قطعات ساینده ۷۸٪ کاهش پیدا کرد.
شاخص پهنبودن محصول نهایی از ۲۴٪ به ۹٫۵٪ ثابت کاهش یافت که کاملاً با مشخصات سنگدانهی بتن برتر انطباق دارد و فرصتهای عقد قرارداد تأمین جادههای شهری با حاشیهی سود بالا را فراهم کرده است.
بررسینامهی مهندسی و انتخاب خردکنندهی سنگ
پیش از نهاییسازی خرید تجهیزات یا طراحی چیدمان نیروگاه خردکنندهی سنگ سخت، مدیران مهندسی باید از رعایت موارد زیر اطمینان حاصل کنند:
| پارامتر طراحی | حداقل مشخصات سنگ سخت | روش تأیید مهندسی |
|---|---|---|
| نسبت کاهش اولیه | حداکثر نسبت مجاز ۴:۱ تا ۶:۱ است | نسبت بزرگترین بعد ورودی به تنظیم CSS دهانهی اولیهی فکی را محاسبه کنید. |
| آزادسازی آهن تصادفی | سیلندرهای هیدرولیکی دوطرفهی آزادسازی در شکنندههای مخروطی | تأیید وجود سیستمهای خودکار هیدرولیکی برای پاکسازی و رفع انسداد |
| سیستم تغذیه VSI | سیستم دو جهتهای قادر به تغذیهی سراشیب | بازرسی طراحی هاپر تغذیه برای دریچههای سراشیب قابل تنظیم |
| کاهش گرد و غبار | پاشش افشانهی آب با فشار بالا یا فیلتراسیون کیسهای خشک | تأیید انطباق با مقررات منطقهای کنترل گرد و غبار OSHA |