
 EN
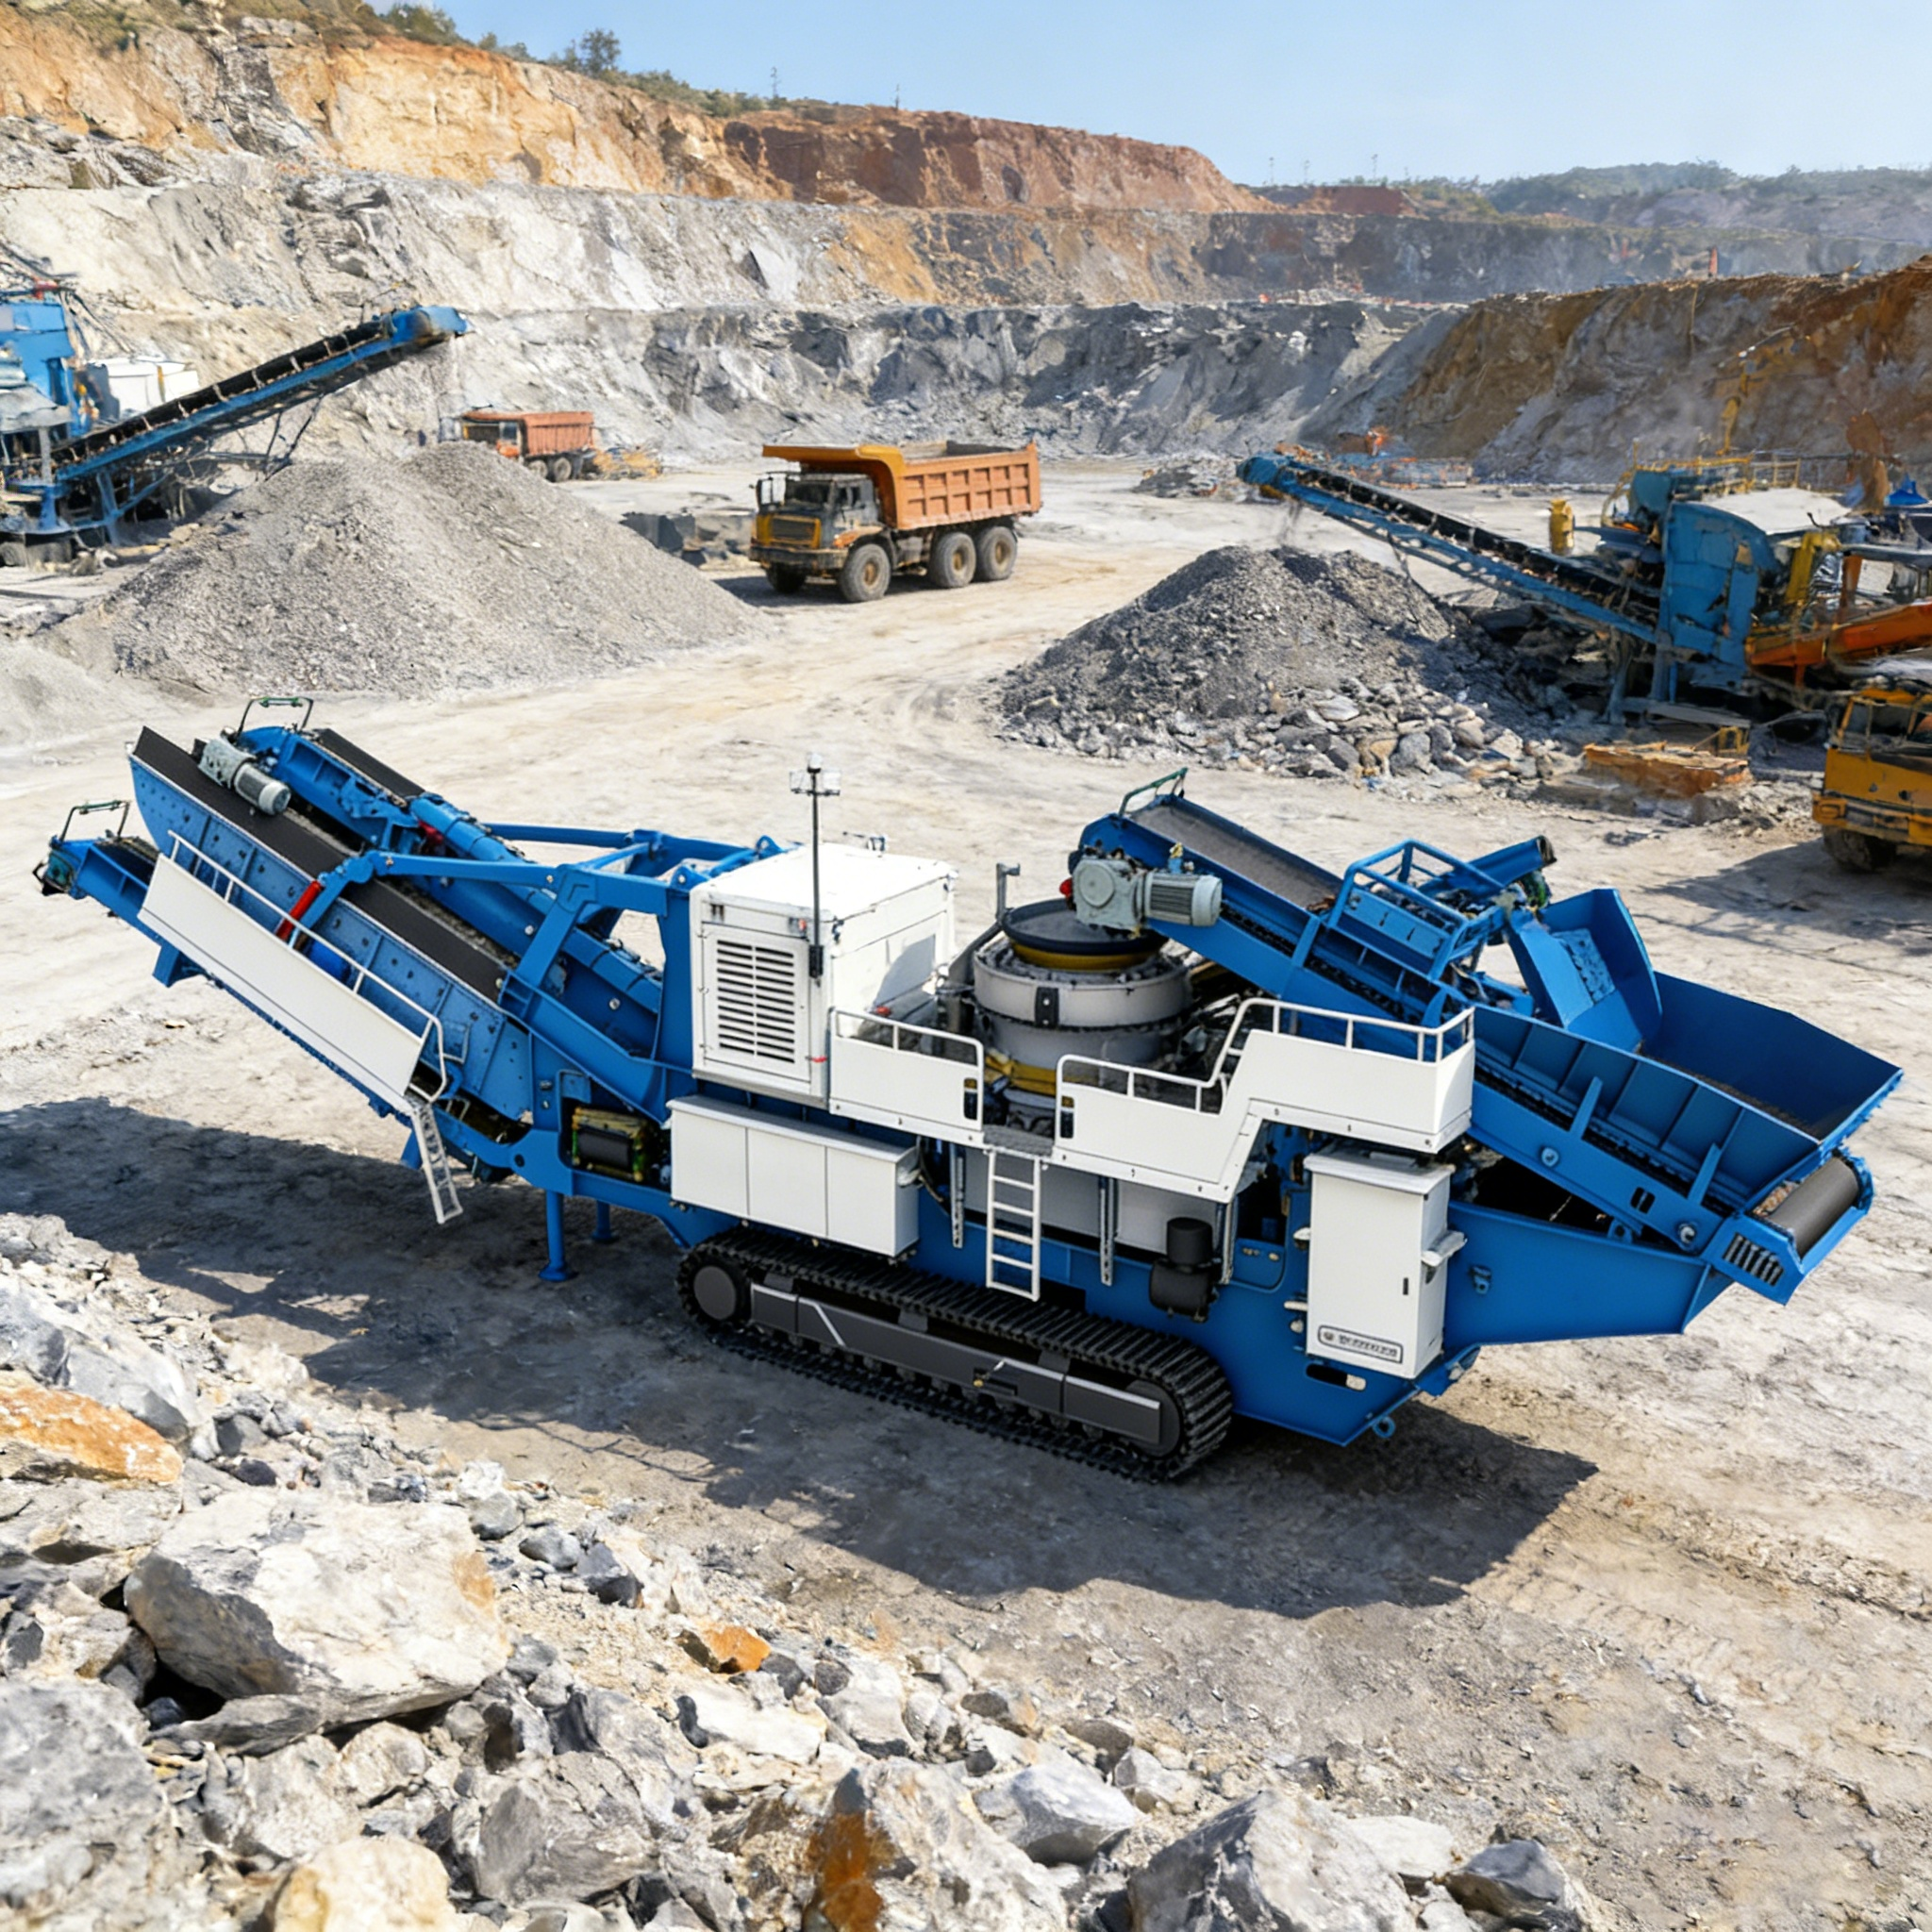
Қатты тастарды ұнтағыш зауытының жобасы: өте абразивті гранит пен базальтты өңдеу
Негізгі қорытынды гранит пен базальт сияқты өте абразивті тау жыныстарын (Моос шкаласы бойынша 6–7, кремний оксидінің мазмұны — 65%) өңдеу үшін тозу шығындарын бақылау мақсатында компрессиялық көпсатылы ұнтағыш схемасы қажет. Бірінші және екінші сатыларда стандартты соққылы ұнтағыштарды пайдаланбау керек; оның орнына зауыт жобалаушылары ауыр жағдайларға арналған жақтауыш ұнтағыштарды жоғары эксцентрикті конусты ұнтағыштармен және вертикаль осьті соққылы (VSI) формалық ұнтағыштармен жұптап қолдануы керек. Бұл агрегаттың жалпақтығын 12%-дан төмен ұстап, қабырғалардың қызмет ету мерзімін сақтауға мүмкіндік береді.
⚖️ Геологиялық физика: Неге гранит пен базальт металдың жылдам жоғалуына әкеледі?
Тас ұнтақтау зауытындағы тозу динамикасы қоректендіруші материалдың минералогиялық құрамы мен сығылу беріктігіне байланысты. Известняк сияқты жұмсақ шөгінді тастар үшін оптималдандырылған стандартты зауыт конфигурациялары гранит немесе базальт енгізілген кезде катастрофалық түрде сәтсіз аяқталады.
Гранит қасиеттері : Құрамында өзара байланысқан кварц (Моос шкаласы бойынша қаттылығы 7) пен полевый шпат кристалдары бар. Оларды ұнтақтаған кезде бұл кристалдар тегіс ығыспайды; олар болат беттерді шағын, өте сүйір, бұрышты үзінділерге жарылады, бұл кесу тозуын тездетеді.
Базальт қасиеттері : Тығыздығы жоғары, ірі түйіршікті вулкандық тас, оның сығылу беріктігі жиі 300 МПа-дан асады. Оның жоғары тығыздығы керілісті жарылуға әкелу үшін өте көп механикалық күш талап етеді, бұл басқарушы механизмдердің эксцентрик осьтері мен негізгі рамаларына аса күшті механикалық керіліс тудырады.
Тозуға байланысты шығындардың әсері бұл материалдарды өңдеу кезінде ұсақтау бетінде үйкеліс пен жылу көтеріледі. Жаман конфигурацияланған тізбектегі стандартты марганецті болат қаптамалар әктасты өңдеуге қарағанда 40%–60% тозу өмірін жоғалтады, сондықтан қаптаманы ауыстыру шығындары зауыттың пайдалылығы үшін негізгі тосқауылға айналады.
қатты тау жыныстары үшін үш сатылы тізбек конфигурациясы мен параметрлерді реттеу
Жоғары сапалы кубикалық агрегаттар алу үшін қазып алынған (ROM) гранит немесе базальт тастарын өңдеу үшін арнайы үш сатылы қысу процесін енгізу қажет.
Бірінші саты: Қатты жұмыс істейтін қысу (тас өлшемі: 1,5 м-ден 150–250 мм-ге дейін)
Жоғары қысу беріктігі бар магмалық тау жыныстарын бастапқы қысуға тек қатты жұмыс істейтін жақтаулы немесе біріншілік гираторлы ұсақтағыштар ғана қолдана алады.
ROM ағыны үшін 1,5 метрге дейін жақтық ұнтақтағыш қажет, оның ең кіші түсу ауызы 1,1 метр болуы керек. Тұйық жағындағы орнату (CSS) 150 мм мен 200 мм арасында сақталуы керек; бұл қозғалмалы пластинадағы артық бүйірлік жүктемені болдырмау үшін қысу қатынасын әдетте 4:1 немесе 6:1 шегінде ұстауға мүмкіндік береді.
Табиғи ірілігі 100 мм-ден кіші ұсақ бөлшектерді алып тастау үшін жоғарғы ағында күшті вибрациялық grizzly қоректендіргіш орнатылуы керек; бұл жақтық ұнтақтағышқа түсуін болдырмайды, сондықтан құрылғының тығыздалуын және электр энергиясын 30%-ға дейін азайтады.
Екінші кезең: қабатты қысу арқылы конустық ұнтақтау (20–40 мм-ге дейін қысу)
Қатты тау жыныстарын екінші рет ұнтақтау үшін ламинатты (қабатты қысу) ұнтақтау принципін қолданатын жоғары эксцентрикті конустық ұнтақтағыштар қажет. Бұл кезеңде материал жыныс бөлшектерінің бір-бірімен қысылған жанасуы арқылы ұнтақталады, ал мантиямен соқтығысуға негізделмейді.
Қуатты, жоғары күшті қысу қозғалыстарын беру үшін эксцентрикті лақтыру қондырғысын жоғары деңгейге орнату керек. Қайта циркуляцияланатын тербелмелі сеңсерді екіншілік конуспен тұйық циклға біріктіру керек; бұл 40 мм-ден асатын үлкен фракциялы материалды қайтаруға мүмкіндік береді, сондықтан артық ұнтақталу болмайды және пайдалануға келмейтін микродисперсті ұнтақтардың пайда болуы азаяды.
Үшінші кезең: Вертикаль осьті соққы (VSI) пішіндеу (соңғы құм және кубтық формасы)
Жоғары өнімділікті бетон қоспалары үшін (мысалы, ASTM C33 немесе EN 13043 стандарттары бойынша) соңғы өнімнің жазықтық индексі 12%-дан төмен болуы керек. Бір ғана конусты басқыштар бұл кубтық форманы қамтамасыз ете алмайды.
Үшінші кезеңде тас-тас (тастағы ұнтақ қабаты) конфигурациясында жұмыс істейтін VSI шоперін қолдану керек. Жоғары жылдамдықты ротор ұсақталған материал бөлшектерін қозғалмайтын тастың қалтасына лақтырады, ол нәтижесінде әлсіз, созылған гранулалар минералдың табиғи жарылу сызықтары бойынша сынады және сүйір шеттер дөңгеленеді. Негізгі соқтығысу тас-тас болғандықтан, гранит немесе базальт қоректендіруінің жоғары абразивтілігіне қарамастан, тозу шығындары төмен ұсталады.
⚙️ Материалдар инженериясы: Дұрыс ішкі қаптама металлургиясын таңдау
Сығылу қаптамалары үшін дұрыс қорытпа таңдау — абразивті тозуға төзімділік пен соққыға төзімділік арасындағы ұсақ қатынастың теңестірілуі.
| Тозу аймағы | Ұсынылатын қорытпа дәрежесі | Негізгі механикалық механизм | Бойынан болмауы керек қателік қаупі |
|---|---|---|---|
| Бірінші жақтау плиталары | 14%–18% марганец (Mn18Cr2) | 200 HB-ден 500 HB-ге дейінгі жоғары қысымды соққы әсерінен жылдам жұмыс қатайтуы. | Ең жоғарғы қаттылықты іздеу; қорытпаның иілгіш негізінің беріктігі жеткіліксіз болса, сынық пайда болады. |
| Екінші конустық астарлар | Жоғары марганецті (Mn18 немесе Mn22) | Жоғары эксцентрилік қысу бетті үздіксіз қатайтып, жоғары соққыға төзімділікті сақтайды. | Қоректендіруде көп мөлшерде саз немесе ұнтақталмайтын қоспалы металл болса, аймақтық ойықтар пайда болады. |
| VSI роторының ұштары | Вольфрам карбидінен жасалған салындылар (K дәрежесі) | Аса жоғары қаттылық (HV1500) жоғары жылдамдықтағы минералды құмнан туындайтын сырғанау абразивтілігіне төзеді. | Тікелей болатпен соқтығысу; құрғақ жұмыс режимінде термиялық соққыдан трещиналар пайда болады. |
Базальт парадоксы
Өсімдік операторлары арасындағы кең тараған қате — базальт тас орнында біріншілік жақ пластинкалары үшін ең қатты қолжетімді қорытпаларды (мысалы, жоғары хромды ақ шойын немесе карбидті салыстырмалы құрамдарды) таңдау.
Бұл материалдар абразивтілікке төзімді болса да, біріншілік ыдырау кезіндегі үлкен соққы жүктемелерінде тұрақты қалу үшін қажетті соққыға төзімділіктен айрылған. 300 МПа соққы әсерінен жоғары қаттылықтың сығылғыш емес қорытпалары микроскопиялық созылу трещиналарын пайда етеді, нәтижесінде жақ пластинкасының толықтай ыдырауы немесе құрылымдық бөлінуі басталады. Біріншілік сатылар үшін марганецті болат әлі де жалғыз қауіпсіз инженерлік стандарт.
сахадағы нақты мысал: базальт тас орнындағы аса күшті тозу мен нашар кубикалық форманы шешу
Грузиядағы коммерциялық тас өндіруші кәсіпорын базальттан жол негізіне арналған тас өндіру үшін сағатына 300 тонна өндіретін ұнтақтағыш зауытын басқарып, жабдықтардың төмен өнімділігі салдарынан аса үлкен қаржылық шығындарға ұшыраған.
Зауыттың орналасуы біріншілік жақ ұнтақтағыштан кейін екіншілік ыдырау үшін горизонталь осьті соққылы (HSI) ұнтақтағышты қолданатындай етілген.
Диагноз
Аса күшті тозуға байланысты шығындар себебі базальт өте әсерлі болғандықтан, екіншілік HSI соққылы тақталар әрбір 48 жұмыс сағатында толығымен тозып кетті, ол екі аптада бір рет өнімділікті тоқтатуды және тек тозу бөлшектері үшін айына 18 000 доллардан астам шығынды тудырды.
Өнім сапасының нашарлығы тозған соққылы тақталармен HSI-ді іске қосу нәтижесінде қыртыстылық индексі 24%-дан асып кетті, бұл жергілікті көлік және коммуникациялар басқармасының (DOT) бетонды құм стандарттарына сай келмеді.
Инженерлік түзету
Кәсіпорын геологиялық және механикалық біздің тобымыз құрастырған толық қайта жабдықтау процесінен өтті:
HSI-ді алмастыру жоғары тозуға ұшырайтын екіншілік HSI толығымен Mn18Cr2 марганецті қаптамалы жоғары эксцентрикті екіншілік конустық бұзуышпен алмастырылды.
VSI пішіндеуін қосу үшіншілік кезең ретінде 200 кВт-тық тасты-тастаға VSI пішіндеуші орнатылды, ол жоғары жиілікті сұрыптау декасымен тұйық циклде жұмыс істейді.
Алдын ала сұрыптауды орнату екінші сатыға дейін тәуелсіз екі қабатты вибрациялық сеңсер орнатылды, бұл 20 мм-ден кіші фракцияларды тікелей VSI-ге бағыттап, екінші конустың циркуляциялық жүктемесін азайтты.
Нәтижелер
Модернизациядан кейін екінші сатыдағы қосымша бөлшектерді ауыстыру орташа мерзімі 48 сағаттан 650 жұмыс сағатына дейін ұзартылды, бұл ысырапқа ұшырайтын бөлшектердің жұмыс шығындарын 78% азайтты.
Соңғы өнімнің жалпақтық индексі 24%-ден тұрақты 9,5%-ға дейін төмендеді, бұл жоғары сапалы бетон қоспалары үшін белгіленген талаптарға толық сай келеді және табысты қала-жол құрылысына арналған жеткізілетін тау-кен өнімдерінің келісім-шарттарын ашты.
тау жыныстарын ұсақтау бойынша инженерлік және таңдау тексеру тізімі
Қатты тау жыныстарын ұсақтау қондырғысының жабдықтарын сатып алу немесе орналасуын жобалауға қол жеткізбес бұрын инженерлік директорлар келесі талаптарға сәйкестікті растауы тиіс:
| Жобалау параметрі | Қатты тау жыныстары үшін минималды талаптар | Инженерлік тексеру әдісі |
|---|---|---|
| Біріншілік ұсақтау коэффициенті | Максимум 4:1 — 6:1 шегінде шектеледі | Ең үлкен қоректендіру өлшемі мен біріншілік жақтардың CSS орнатуы арасындағы қатынасты есептеңіз. |
| Трамп темірінен құтылу | Конустық бұғаттағыштардағы гидравликалық екі жақты босату цилиндрлері | Автоматты гидравликалық тазарту мен босату жүйелерінің болатынын растаңыз. |
| VSI қоректендіру жүйесі | Төгілетін қоректендіруді қамтамасыз ететін екі бағытты жүйе | Төгілетін қоректендіру қақпақтарын реттеуге болатындай қоректендіру құйындысының дизайнын тексеріңіз. |
| Тозаңдың таралуын азайту | Жоғары қысымды су бұрқылдағы немесе құрғақ сақиналы сүзгілеу | OSHA аймақтық тозаңды бақылау ережелеріне сәйкестікті растаңыз. |
Мазмұны
-
Қатты тастарды ұнтағыш зауытының жобасы: өте абразивті гранит пен базальтты өңдеу
- ⚖️ Геологиялық физика: Неге гранит пен базальт металдың жылдам жоғалуына әкеледі?
- қатты тау жыныстары үшін үш сатылы тізбек конфигурациясы мен параметрлерді реттеу
- ⚙️ Материалдар инженериясы: Дұрыс ішкі қаптама металлургиясын таңдау
- сахадағы нақты мысал: базальт тас орнындағы аса күшті тозу мен нашар кубикалық форманы шешу
- тау жыныстарын ұсақтау бойынша инженерлік және таңдау тексеру тізімі