
 EN
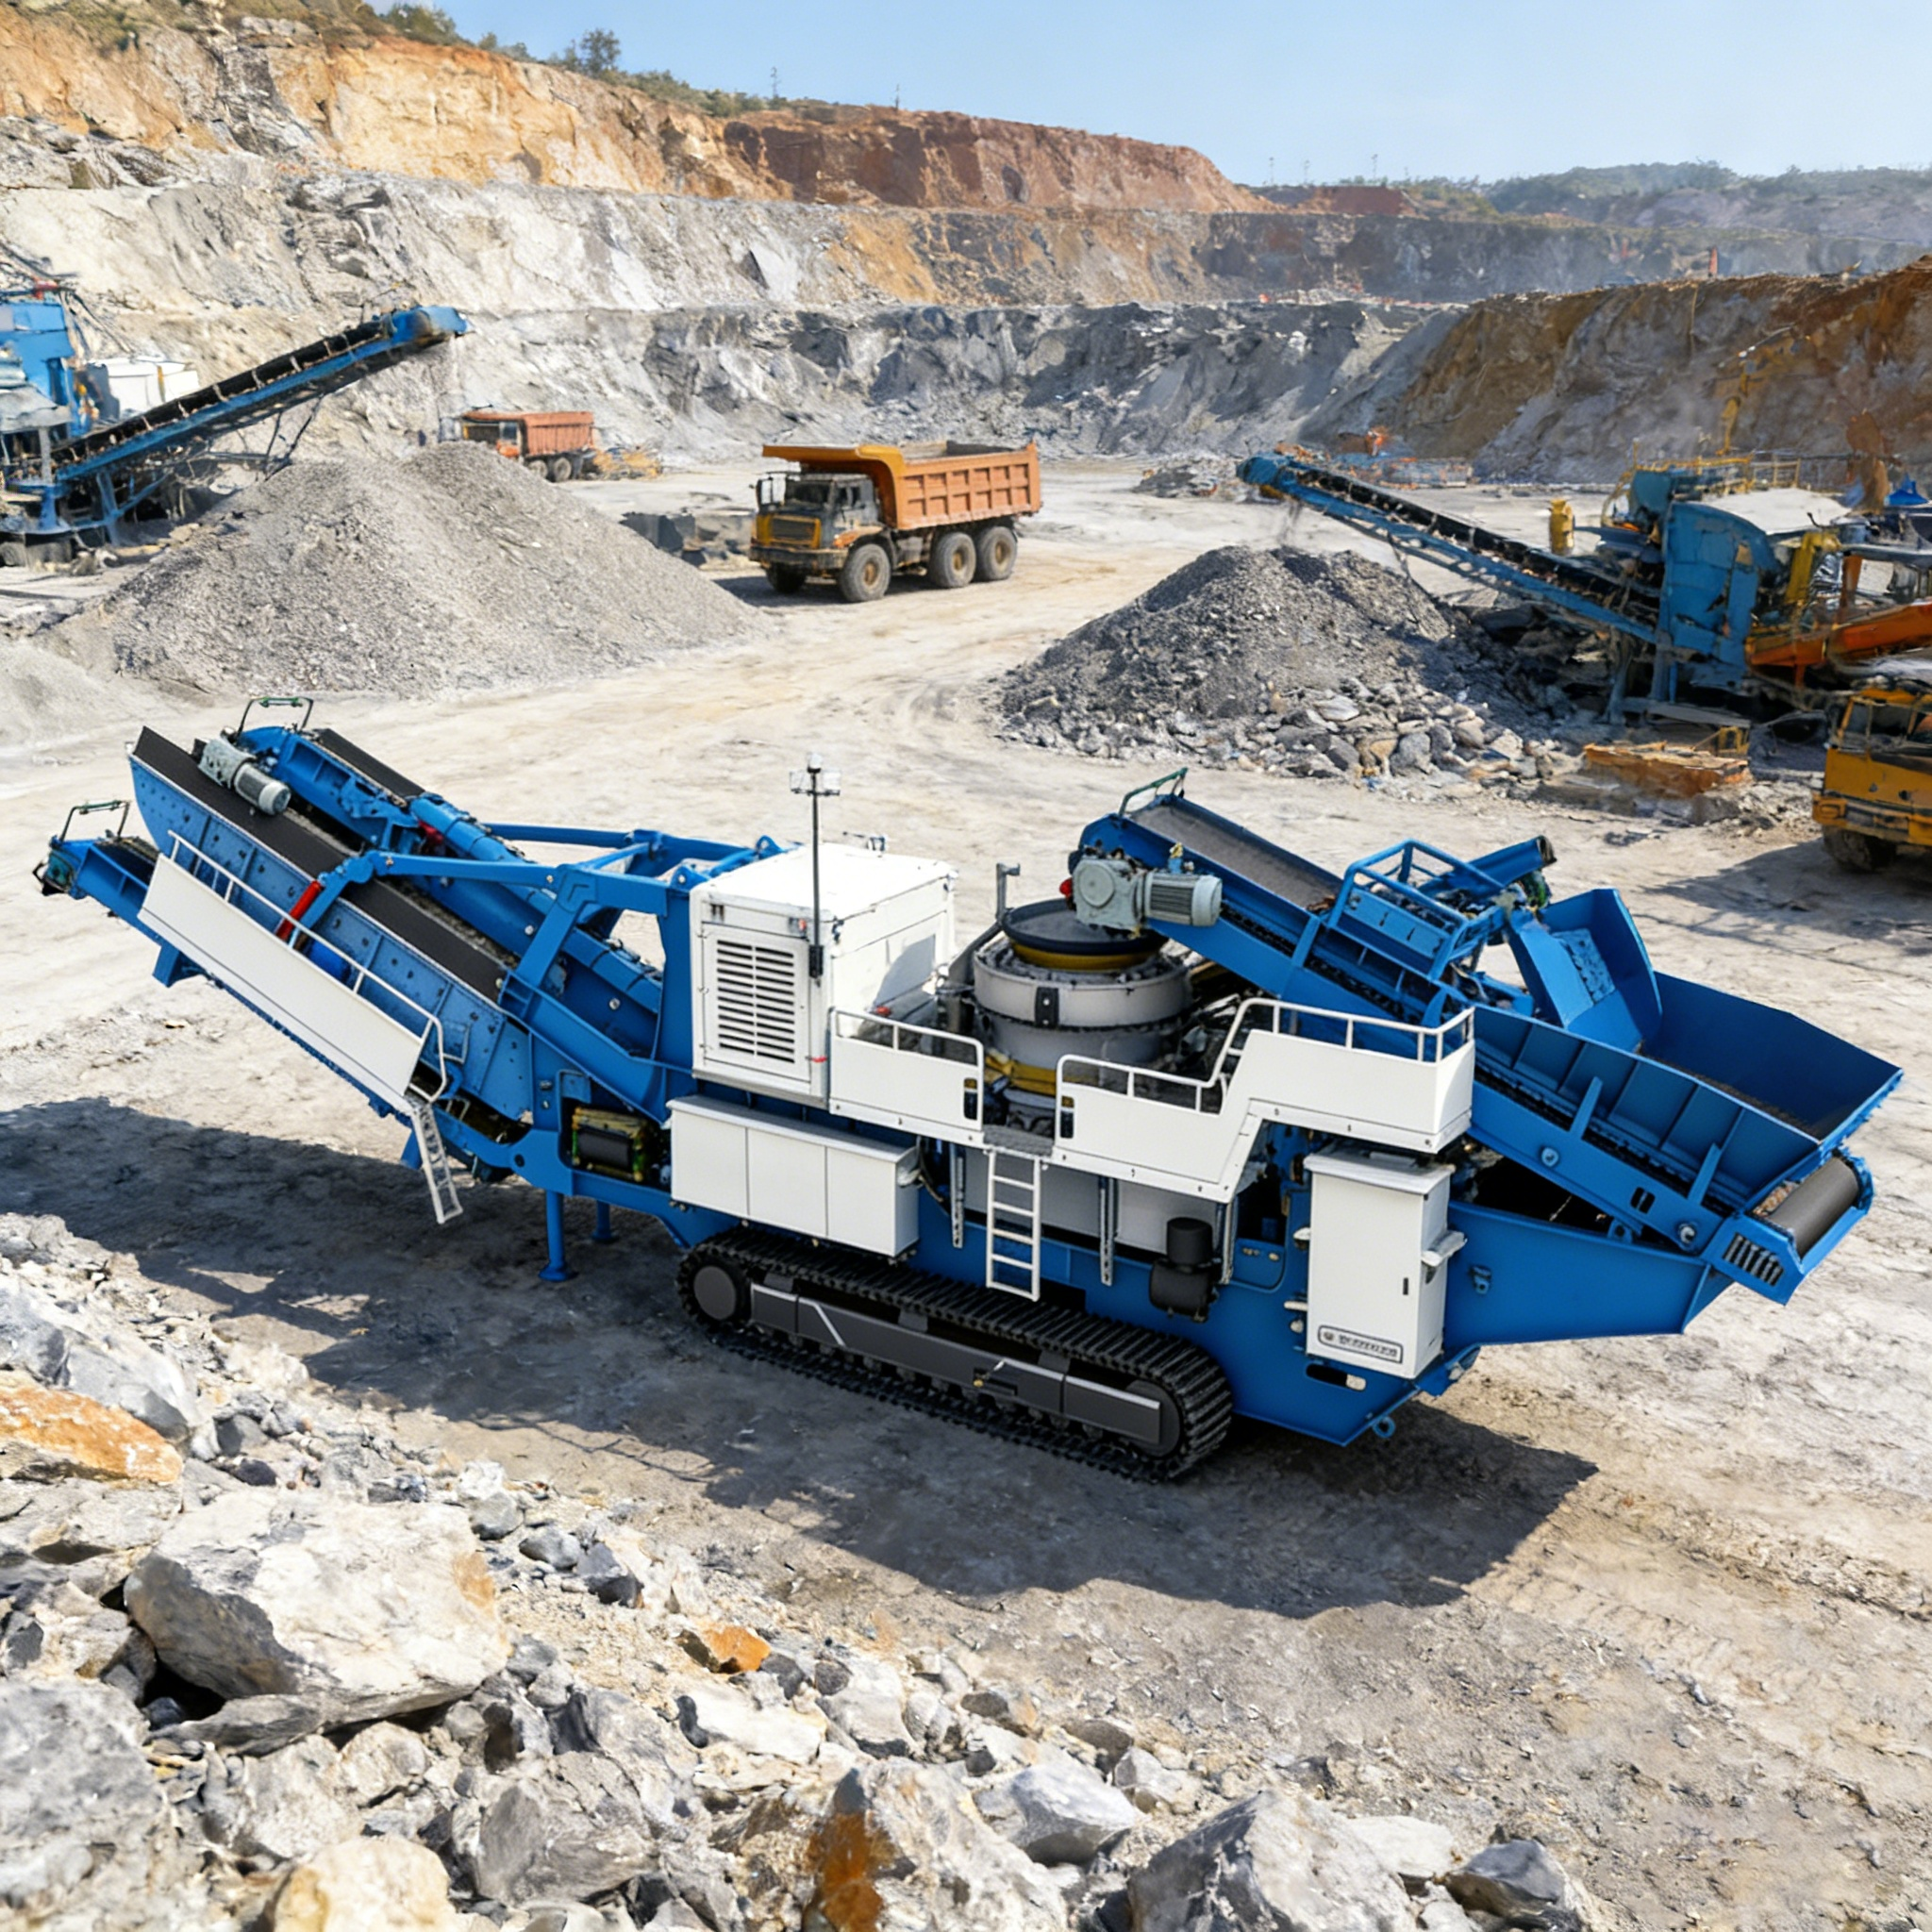
하드 록 크러셔 플랜트 설계: 극도의 마모 조건 하에서 화강암 및 현무암 가공
핵심 요점 모스 경도 6–7, 실리카 함량 65% 수준의 고마모성 화성암인 화강암 및 현무암을 가공하려면, 마모 비용을 통제하기 위해 압축식 다단계 크러싱 회로를 채택해야 한다. 1차 및 2차 단계에서는 표준 임팩트 크러셔를 사용해서는 안 되며, 대신 중형 자이어 크러셔와 고편심 원추 크러셔를 조합하고, 수직 축 임팩트(VSI) 성형기를 추가하여 골재 편평도를 12% 이하로 유지하면서 라이너 수명도 확보해야 한다.
⚖️ 지질물리학: 왜 화강암과 현무암이 금속 손실을 가속화하는가
석재 크러싱 플랜트 내 마모 역학은 공급 원료의 광물학적 조성과 압축 강도에 의해 결정된다. 석회암 같은 연성 퇴적암을 위해 최적화된 표준 플랜트 구성은 화강암 또는 현무암에 적용될 경우 치명적인 실패를 초래한다.
화강암 특성 석영(모스 경도 7)과 장석 결정이 맞물려 구성됨. 이 결정들을 분쇄할 때는 매끄럽게 전단되지 않고, 매우 날카롭고 각진 파편으로 부서지며 강재 표면을 긁어내어 절삭 마모를 가속화함.
현무암 특성 압축 강도가 보통 300 MPa를 넘는 치밀하고 미세한 입자 구조의 화산암. 높은 밀도로 인해 인장 파괴를 유도하려면 막대한 기계적 힘이 필요하며, 이는 파쇄기 편심 축과 본체에 극심한 기계적 응력을 가함.
마모 비용 영향 이러한 자재를 처리하면 파쇄면에서 마찰과 열이 증가함. 부적절하게 구성된 회로 내 표준 망간강 라이너는 석회석 처리 시보다 마모 수명이 40%에서 60%까지 감소하며, 라이너 교체 비용이 공장 수익성의 주요 병목 요인으로 전환됨.
❓ 삼단계 경질 암석 회로 구성 및 파라미터 제어
고품질 입방체 골재를 생산하기 위해 대량의 원광(ROM) 화강암 또는 현무암 바위를 처리하려면 전용 3단계 파쇄 공정을 적용해야 한다.
1차 단계: 중형 압축 파쇄 (공급 입자 크기 1.5m → 150–250mm)
고압축 강도의 화성암을 처음으로 파쇄하려면 중형 복합식 이송파쇄기(jaw crusher) 또는 1차 원추파쇄기(primay gyratory crusher)만이 가능하다.
최대 1.5m 크기의 원광 공급물에 대해서는 최소 공급 개구부가 1.1m인 이송파쇄기가 필요하다. 폐쇄측 설정(CSS)은 150mm에서 200mm 사이로 유지해야 하며, 토글 플레이트에 가해지는 측방 하중을 과도하게 증가시키지 않도록 감소비를 보수적으로 4:1 또는 6:1로 제한해야 한다.
100mm 미만의 천연 미세입자를 선별하여 이송파쇄기로 유입되지 않게 하기 위해, 상류에 중형 진동식 그릴리 피더(vibrating grizzly feeder)를 설치해야 한다. 이를 통해 막힘 현상을 방지하고 전력 소비를 최대 30%까지 줄일 수 있다.
2차 단계: 층상 압축 원추 파쇄 (입자 크기 20–40mm로 감소)
경질 암석의 2차 파쇄는 층상 압축(층간 압축) 파쇄 원리를 활용하는 고편심 원추 파쇄기를 반드시 사용해야 한다. 이 단계에서는 암석 입자 간 압축 접촉에 의한 파쇄가 이루어지며, 맨틀과의 충격에 의존하지 않는다.
강력하고 고력의 압축 작동을 제공하기 위해 편심량을 높은 수준으로 설정해야 한다. 2차 원추 파쇄기와 폐쇄 루프로 연결된 재순환 진동 스크린을 통합하여 40 mm를 초과하는 과립을 재공급함으로써 과도한 파쇄를 방지하고 사용 불가능한 마이크로 파인의 생성을 최소화해야 한다.
3차 단계: 수직 축 충격(VSI) 성형(최종 모래 및 입자 입방도 확보)
고성능 콘크리트 골재 규격(예: ASTM C33 또는 EN 13043)을 충족하기 위해서는 최종 제품의 편평도 지수가 12% 미만이어야 한다. 원추 파쇄기만으로는 이러한 입방도를 보장할 수 없다.
3차 단계에서는 암반-암반(석재 분진층) 구성을 사용하는 VSI 파쇄기를 사용해야 한다. 고속 회전자에 의해 골재 입자가 정지된 암반 주머니에 충돌하면서, 약한 길쭉한 입자들이 천연 광물의 절리면을 따라 파쇄되고 날카로운 모서리가 둥글게 다듬어진다. 주요 충격이 암반-암반 간에 발생하므로, 화강암 또는 현무암 원료의 높은 마모성에도 불구하고 마모 비용이 낮게 유지된다.
⚙️ 재료 공학: 적절한 라이너 금속 재질 선택
파쇄 라이너에 사용할 적절한 합금을 선택하는 것은 마모 저항성과 충격 파손 인성 사이의 섬세한 균형을 요구한다.
| 마모 영역 | 권장 합금 등급 | 핵심 기계 작동 메커니즘 | 피해야 할 실패 위험 |
|---|---|---|---|
| 1차 조합식 이송판 | 망간(Mn) 14%~18%(Mn18Cr2) | 200 HB에서 500 HB 이상까지의 중압축 충격 하에서 급속하게 경화됨. | 최고 경도를 추구함; 합금의 연성 코어 인성 부족 시 취성 파손 발생 |
| 보조 콘 라이너 | 고망간( Mn18 또는 Mn22 ) | 고편심 압축은 면을 지속적으로 경화시키면서 높은 충격 저항성을 유지함 | 공급 원료에 점토 함량이 높거나 파쇄 불가능한 이물 금속이 포함된 경우 심각한 국부적 홈 형성 |
| VSI 로터 팁 | 탄화 텅스텐 인서트(등급 K) | 극도의 경도(HV1500)로 고속 광물 모래의 미끄러짐 마모에 저항함 | 직접 강 충격; 건식 운전 조건에서 열 충격 균열 발생 |
현무암 역설
식물 운영자들이 흔히 범하는 오류는 현무암 채석장에서 1차 이빨판에 가장 경도가 높은 합금(예: 고크롬 백주철 또는 카바이드 삽입 복합재)을 선택하는 것이다.
이러한 재료들은 마모에 강하지만, 1차 파쇄 과정에서 발생하는 막대한 충격 하중을 견디기에 필요한 충격 인성은 부족하다. 300 MPa의 충격 하중 하에서 고경도 취성 합금은 미세한 인장 균열을 일으키며, 이는 치명적인 벗겨짐 또는 이빨판의 구조적 분리로 이어진다. 1차 공정에서는 망간강이 여전히 유일한 안전한 공학 기준이다.
현장 사례 연구: 현무암 채석장에서 극심한 마모 및 불량 입방도 문제 해결
조지아주에 위치한 한 상업용 골재 생산업체는 현무암 도로기층 골재를 위해 시간당 300톤 처리 능력의 파쇄 설비를 운영했으나, 장비 성능 저하로 인해 심각한 재정적 손실을 겪었다.
공장 배치는 1차 이빨파쇄기 후에 2차 파쇄를 위한 수평축 충격파쇄기(HSI)를 배치한 방식이었다.
진단
극심한 마모로 인한 비용 바살트는 매우 마모성이 높기 때문에 이차 HSI 임팩트 블로우 바가 48시간 운전마다 완전히 마모되어 2주마다 정비를 위해 가동을 중단해야 했고, 마모 부품만으로도 월 18,000달러 이상의 비용이 발생했다.
제품 품질이 좋지 않음 마모된 블로우 바 상태에서 HSI를 가동하려 하면 플레이키니스 지수가 24%를 초과하여 현지 도로교통국(DOT) 콘크리트 모래 기준에 부적합하게 되었다.
기술 개선 조치
지질 및 기계 엔지니어링 팀이 설계한 전면 리트로핏 공사가 공장에서 시행되었다.
HSI 교체 고마모성 이차 HSI를 완전히 철거하고, Mn18Cr2 망간 라이너를 적용한 고편심 이차 콘 크러셔로 대체하였다.
VSI 성형 공정 추가 200 kW 암석-암석 방식 VSI 성형기를 삼차 공정으로 설치하였으며, 고주파 스크리닝 데크와 폐쇄 루프 방식으로 운전한다.
예비 스케일핑 장치 설치 2차 단계 이전에 독립형 이중층 진동 스크린을 설치하여 20mm 미만의 미세 입자를 직접 VSI로 유도함으로써, 2차 콘의 재순환 부하를 줄였다.
결과
개량 공사 후, 2차 단계의 평균 라이너 교체 주기가 48시간에서 650운전시간으로 연장되어 마모 부품 운영 비용이 78% 감소하였다.
최종 제품의 편평도 지수가 24%에서 일관된 9.5%로 하락하여 프리미엄 콘크리트 골재 규격을 완전히 충족하게 되었고, 고마진 도시 고속도로 공급 계약 체결 기회가 열렸다.
암석 파쇄 공학 및 선정 체크리스트
경질 암석 파쇄 공장의 장비 구매를 최종 결정하거나 배치 설계를 수립하기 전에, 공학 책임자는 다음 사항에 대한 준수 여부를 반드시 확인해야 한다.
| 설계 파라미터 | 최소 경질 암석 사양 | 공학 검증 방법 |
|---|---|---|
| 1차 감량 비율 | 최대 4:1에서 6:1까지 허용 | 최대 투입 입자 크기 대 1차 제이우 죄임 설정 간 비율 계산 |
| 트램프 아이언 해제 기능 | 콘 크러셔에 적용된 유압식 양동 작동 해제 실린더 | 자동 유압식 청소 및 막힘 해제 시스템의 존재 여부를 확인하세요. |
| VSI 공급 시스템 | 캐스케이딩 공급이 가능한 이중 흐름 시스템 | 조절 가능한 캐스케이드 게이트를 갖춘 공급 호퍼 설계를 점검하세요. |
| 먼지 억제 | 고압 물 미스트 방식 또는 건식 백하우스 여과 방식 | OSHA 지역 먼지 관리 규정 준수 여부를 확인하세요. |