
 EN
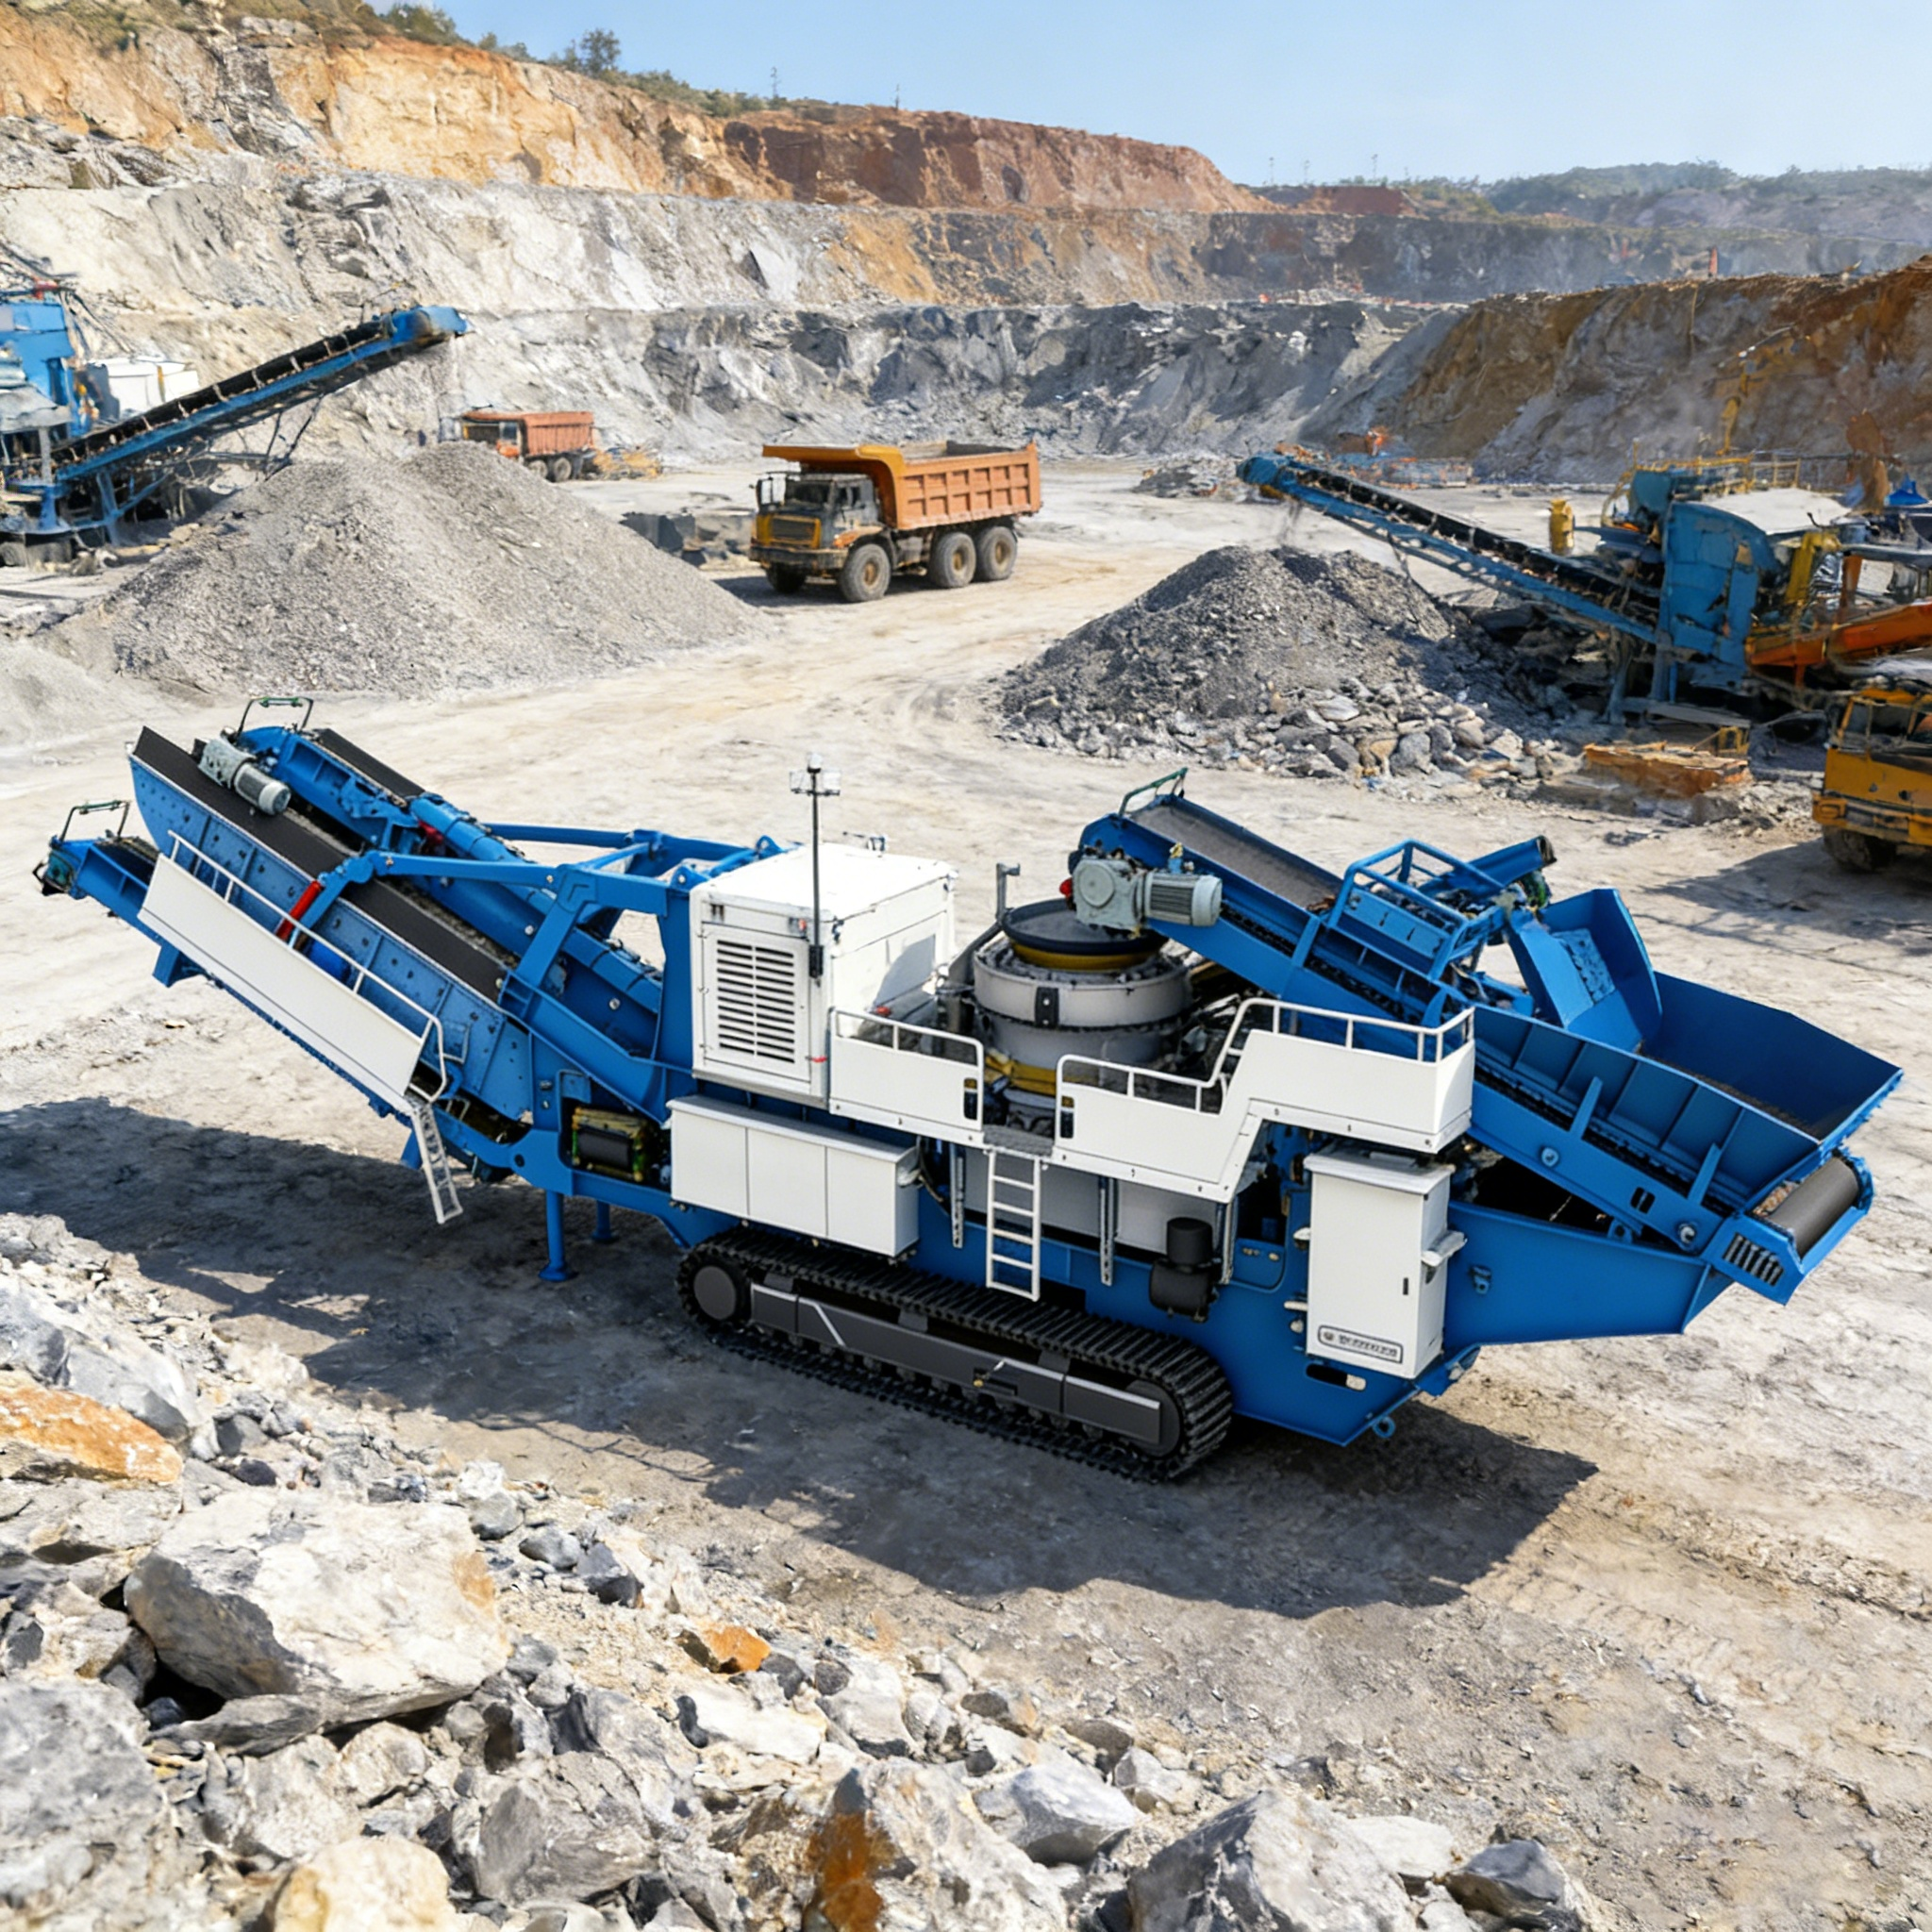
Sert Kaya Parçalayıcı Tesisi Tasarımı: Aşırı Aşınmaya Karşı Granit ve Bazalt İşleme
Ana Özet granit ve bazalt gibi yüksek aşındırıcı tortul olmayan kayaçların (Mohs 6–7, silika içeriği %65) işlenmesi, aşınma maliyetlerini kontrol etmek için sıkıştırma temelli çok aşamalı parçalama devresi gerektirir. Birincil ve ikincil aşamalarda standart darbeli kırıcılar kullanılmamalıdır; bunun yerine tesis tasarımcıları, ağır iş tipi çene kırıcıları ile yüksek eksantriklikli konik kırıcıları ve dikey mil darbeli (VSI) şekillendiricileri bir araya getirmelidir. Bu düzenleme, agrega yassılığını %12’nin altında tutarken kaplama ömürlerini de korur.
⚖️ Jeolojik Fizik: Neden Granit ve Bazalt Metal Kaybını Hızlandırır
Taş kırma tesisindeki aşınma dinamiği, besleme malzemesinin mineralojik bileşimi ve basınç dayanımı tarafından belirlenir. Kireçtaşı gibi yumuşak tortul kayalara optimize edilmiş standart tesis yapılandırmaları, granit veya bazalta maruz bırakıldığında felaketle sonuçlanır.
Granit Özellikleri : Kuvars (Mohs sertliği 7) ve feldspat kristallerinden oluşan bir yapıya sahiptir. Bu kristaller parçalandığında düzgün bir şekilde kaymaz; bunun yerine çelik yüzeyleri kazıyacak kadar keskin, açılı parçalara kırılır ve kesme aşınmasını hızlandırır.
Bazalt Özellikleri : Yoğun, ince taneli bir volkanik kayaçtır ve basınç dayanımı genellikle 300 MPa’yı aşar. Yüksek yoğunluğu, çekme kırılmasının başlaması için büyük mekanik kuvvet gerektirir ve bu durum kırıcı eksantrik milleri ile ana gövdeler üzerinde aşırı mekanik stres oluşturur.
Aşınma Maliyeti Etkisi : Bu malzemelerin işlenmesi, kırma yüzeyinde sürtünmeyi ve ısıyı artırır. Yanlış yapılandırılmış bir devrede kullanılan standart manganez çelik kaplamalar, kireçtaşı işlenmesine kıyasla aşınma ömründe %40 ila %60 oranında azalma yaşar; bu da kaplama değiştirme maliyetlerini tesise kar getirmenin temel darboğazına dönüştürür.
?️ Üç Aşamalı Sert Kaya Devresi Yapılandırması ve Parametre Kontrolü
Yüksek kaliteli kübik agregalara dönüştürmek için büyük boyutlu kaya parçaları (ROM) graniti veya bazaltı işlemek amacıyla özel olarak tasarlanmış üç aşamalı bir küçültme süreci uygulanmalıdır.
Birincil Aşama: Ağır İşletimli Sıkıştırma (Besleme boyutu: 1,5 m'den 150–250 mm'ye)
Yüksek basınç dayanımına sahip püskürük kayalarının ilk küçültülmesini yalnızca ağır işletimli çene kırıcıları veya birincil gyratory kırıcılar gerçekleştirebilir.
1,5 metrelik ROM beslemesi için en az 1,1 metrelik besleme açıklığına sahip bir çene kırıcı gereklidir. Kapalı Yan Ayar (CSS), tokmak plakasına aşırı yanal yük bindirmemek amacıyla dikkatle 150 mm ile 200 mm arasında tutulmalıdır; bu durum küçültme oranını güvenli bir şekilde 4:1 veya 6:1 seviyesinde sınırlandırır.
Doğal ince malzemenin (100 mm altı) ön ayırılması amacıyla çene kırıcıya girmeden önce besleme hattına ağır işletimli titreşimli grizzly besleyici yerleştirilmelidir; bu, tıkanmayı önler ve enerji tüketimini %30’a kadar azaltır.
İkincil Aşama: Katmanlı Sıkıştırma Yöntemiyle Konik Kırma (20–40 mm’ye küçültme)
Sert kayaçların ikincil küçültülmesi, laminasyon (katmanlı sıkıştırma) ezme prensibini kullanan yüksek eksantriklikli konik kırıcılarla yapılmalıdır. Bu aşamada malzeme, darbe ile değil, kaya parçacıkları arasındaki sıkıştırılmış temas yoluyla ezilir.
Güçlü ve yüksek kuvvetli sıkıştırma darbeleri sağlamak için eksantrik atış ayarı yüksek seviyeye ayarlanmalıdır. 40 mm’den büyük parçacıkları geri döndürerek fazla kırılmayı önlemek ve kullanılamaz mikro ince fraksiyonların oluşumunu en aza indirmek amacıyla ikincil konik kırıcıyla kapalı döngüde çalışan titreşimli bir tekrar dolaşım eleme sistemi entegre edilmelidir.
Üçüncül Aşama: Dikey Mil Darbeli (VSI) Şekillendirme (Nihai kum ve kübiklik)
Yüksek performanslı beton agregası spesifikasyonları (örneğin ASTM C33 veya EN 13043) için nihai ürünün yassılık indeksi %12’nin altında kalmalıdır. Konik kırıcılar yalnızca bu kübikliği garanti edemez.
Üçüncül aşamada, kaya-üzerine-kaya (taş tozu yatağı) konfigürasyonunda çalışan bir VSI kırıcı kullanılmalıdır. Yüksek devirli rotor, agregayı sabit bir kaya ceplerine fırlatarak zayıf ve uzunlamasına taneleri doğal minerallerin ayrılmışlık çizgileri boyunca kırar ve keskin kenarları yuvarlatır. Birincil darbe kaya-üzerine-kaya şeklinde gerçekleştiği için, granit veya bazalt beslemesinin yüksek aşındırıcılığına rağmen aşınma maliyetleri düşük tutulur.
⚙️ Malzeme Mühendisliği: Doğru Kaplama Alaşımının Seçilmesi
Kırma kaplamaları için doğru alaşımı seçmek, aşınmaya karşı direnç ile darbe kırılma tokluğunu dengede tutmayı gerektiren hassas bir işler.
| Aşınma Bölgesi | Önerilen Alaşım Sınıfı | Temel Mekanik Mezani | Kaçınılması Gereken Arıza Riski |
|---|---|---|---|
| Birincil Çene Plakaları | %14 ila %18 Manganez (Mn18Cr2) | 200 HB’den 500 HB’nin üzerine kadar ağır basınçlı darbeler altında hızlı iş sertleşmesi. | En yüksek sertliği yakalamak; alaşımın sünek çekirdek tokluğu yoksa kırılgan kırılma meydana gelir. |
| İkincil Konik Kaplamalar | Yüksek Mangan (Mn18 veya Mn22) | Yüksek eksantriklikli sıkıştırma, yüzeyi sürekli olarak sertleştirirken yüksek darbe direncini korur. | Besleme yüksek miktarda kil veya kırılamaz yabancı metal içeriyorsa şiddetli yerel oluklaşma oluşur. |
| VSI Rotor Uçları | Tungsten Karbür Gömülü Parçaları (K Sınıfı) | Aşırı sertlik (HV1500), yüksek hızla hareket eden madensel kumdan kaynaklanan kayma aşınmasına dayanır. | Doğrudan çelik darbesi; kuru çalışma koşullarından kaynaklanan termal şok çatlaması. |
Bazalt Paradoksu
Bitki operatörleri arasında yaygın bir hata, bazalt ocaklarında birincil çene plakaları için mevcut en sert alaşımı (yüksek kromlu beyaz dökme demirler veya karbür gömülü kompozitler gibi) seçmektir.
Bu malzemeler aşınmaya karşı dirençli olsa da, birincil küçültmede devasa şok yüklerini kaldırmak için gereken darbe tokluğuna sahip değildir. 300 MPa’lık darbe altında yüksek sertlikte gevrek alaşımlar mikroskopik çekme çatlakları geliştirir ve bu da çene plağında felaket niteliğinde pul pul dökülme veya yapısal çatlamaya yol açar. Birincil aşamalar için manganez çeliği, hâlâ tek güvenli mühendislik standardıdır.
?? Sahada Gerçek Vaka İncelenmesi: Bir Bazalt Ocağında Aşırı Aşınma ve Düşük Kübiklik Sorunlarının Giderilmesi
Georgia eyaletinde yer alan ve bazalt yol tabanı agregası üretimi amacıyla saatte 300 ton kapasiteli bir kırma tesisine sahip olan ticari bir agreg üreticisi, verimsiz ekipman nedeniyle ciddi finansal kayıplar yaşamıştır.
Tesis düzeni, birincil çene kırıcıdan sonra ikincil küçültme için yatay mil darbeli (HSI) kırıcı kullanmaktadır.
Tanı
Aşırı Aşınma Maliyetleri : Bazalt aşındırıcı olduğu için ikincil HSI darbe çubukları her 48 işletme saatinde tamamen aşınmaktaydı; bu da iki haftada bir duruşlara neden oluyor ve yalnızca aşınma parçaları için aylık 18.000 ABD dolarından fazla maliyet oluşturuyordu.
Düşük ürün kalitesi : Aşınmış darbe çubukları ile HSI çalıştırılmaya çalışıldığında, pulululuk indeksi %24’ü aşarak yerel ulaşım departmanı (DOT) beton kumu standartlarına uymamaktaydı.
Mühendislik Düzeltme Çalışması
Tesis, jeolojik ve mekanik ekibimiz tarafından tasarlanan tam bir yenileme sürecinden geçti:
HSI değiştirildi : Yüksek aşınmaya dayanıklı ikincil HSI, Mn18Cr2 manganez kaplamalı yüksek eksantriklikli ikincil konik kırıcı ile tamamen değiştirildi.
VSI Şekillendirme eklendi : Üçüncül aşama olarak 200 kW’lık kaya-üzerine-kaya VSI şekillendirici, yüksek frekanslı elekleme ünitesiyle kapalı döngüde çalışacak şekilde kuruldu.
Ön elekme sistemi kuruldu i̇kincil aşamadan önce, 20 mm'den daha ince malzemeyi doğrudan VSI'ye yönlendirmek amacıyla bağımsız bir çift katlı titreşimli elek kuruldu; bu da ikincil koninin döngüsel yükünü azalttı.
Sonuçlar
Yenileme kampanyasından sonra ikincil aşamadaki ortalama kaplama değiştirme aralığı 48 saatten 650 işletme saatiye uzadı ve aşınmaya uğrayan parçaların işletme maliyetleri %78 oranında azaldı.
Nihai ürünün pul gibi oluşum indeksi %24'ten tutarlı bir şekilde %9,5'e düştü; bu da premium beton agregası spesifikasyonlarına tam olarak uydu ve yüksek kâr marjlı belediye otoyolu tedarik sözleşmeleri için kapıları açtı.
kaya Kırma Mühendisliği ve Seçim Kontrol Listesi
Sert kaya kırma tesisi için ekipman satın alınması veya yerleşim tasarımı nihai hale getirilmeden önce, mühendislik müdürleri aşağıdaki hususlara uygunluğu doğrulamak zorundadır.
| Tasarım parametresi | Asgari Sert Kaya Spesifikasyonu | Mühendislik Doğrulama Yöntemi |
|---|---|---|
| Birincil Azaltma Oranı | En fazla 4:1 ile 6:1 arasında sınırlandırılmıştır. | Maksimum besleme boyutunun birincil çene CSS ayarına oranını hesaplayın. |
| Tramp Demiri Giderimi | Koni kırıcılar üzerinde hidrolik çift yönlü serbest bırakma silindirleri | Otomatik hidrolik temizleme ve tıkanıklık giderme sistemlerinin varlığını doğrulayın. |
| VSI Besleme Sistemi | Basamaklı besleme yapabilen iki yönlü sistem | Ayarlabilir basamaklı kapaklara sahip besleme hunisi tasarımını inceleyin. |
| Toz Azaltımı | Yüksek basınçlı su püskürtme veya kuru torba filtreleme | OSHA bölgesel toz kontrol düzenlemelerine uyumun doğrulanması. |
İçindekiler Tablosu
-
Sert Kaya Parçalayıcı Tesisi Tasarımı: Aşırı Aşınmaya Karşı Granit ve Bazalt İşleme
- ⚖️ Jeolojik Fizik: Neden Granit ve Bazalt Metal Kaybını Hızlandırır
- ?️ Üç Aşamalı Sert Kaya Devresi Yapılandırması ve Parametre Kontrolü
- ⚙️ Malzeme Mühendisliği: Doğru Kaplama Alaşımının Seçilmesi
- ?? Sahada Gerçek Vaka İncelenmesi: Bir Bazalt Ocağında Aşırı Aşınma ve Düşük Kübiklik Sorunlarının Giderilmesi
- kaya Kırma Mühendisliği ve Seçim Kontrol Listesi