
 EN
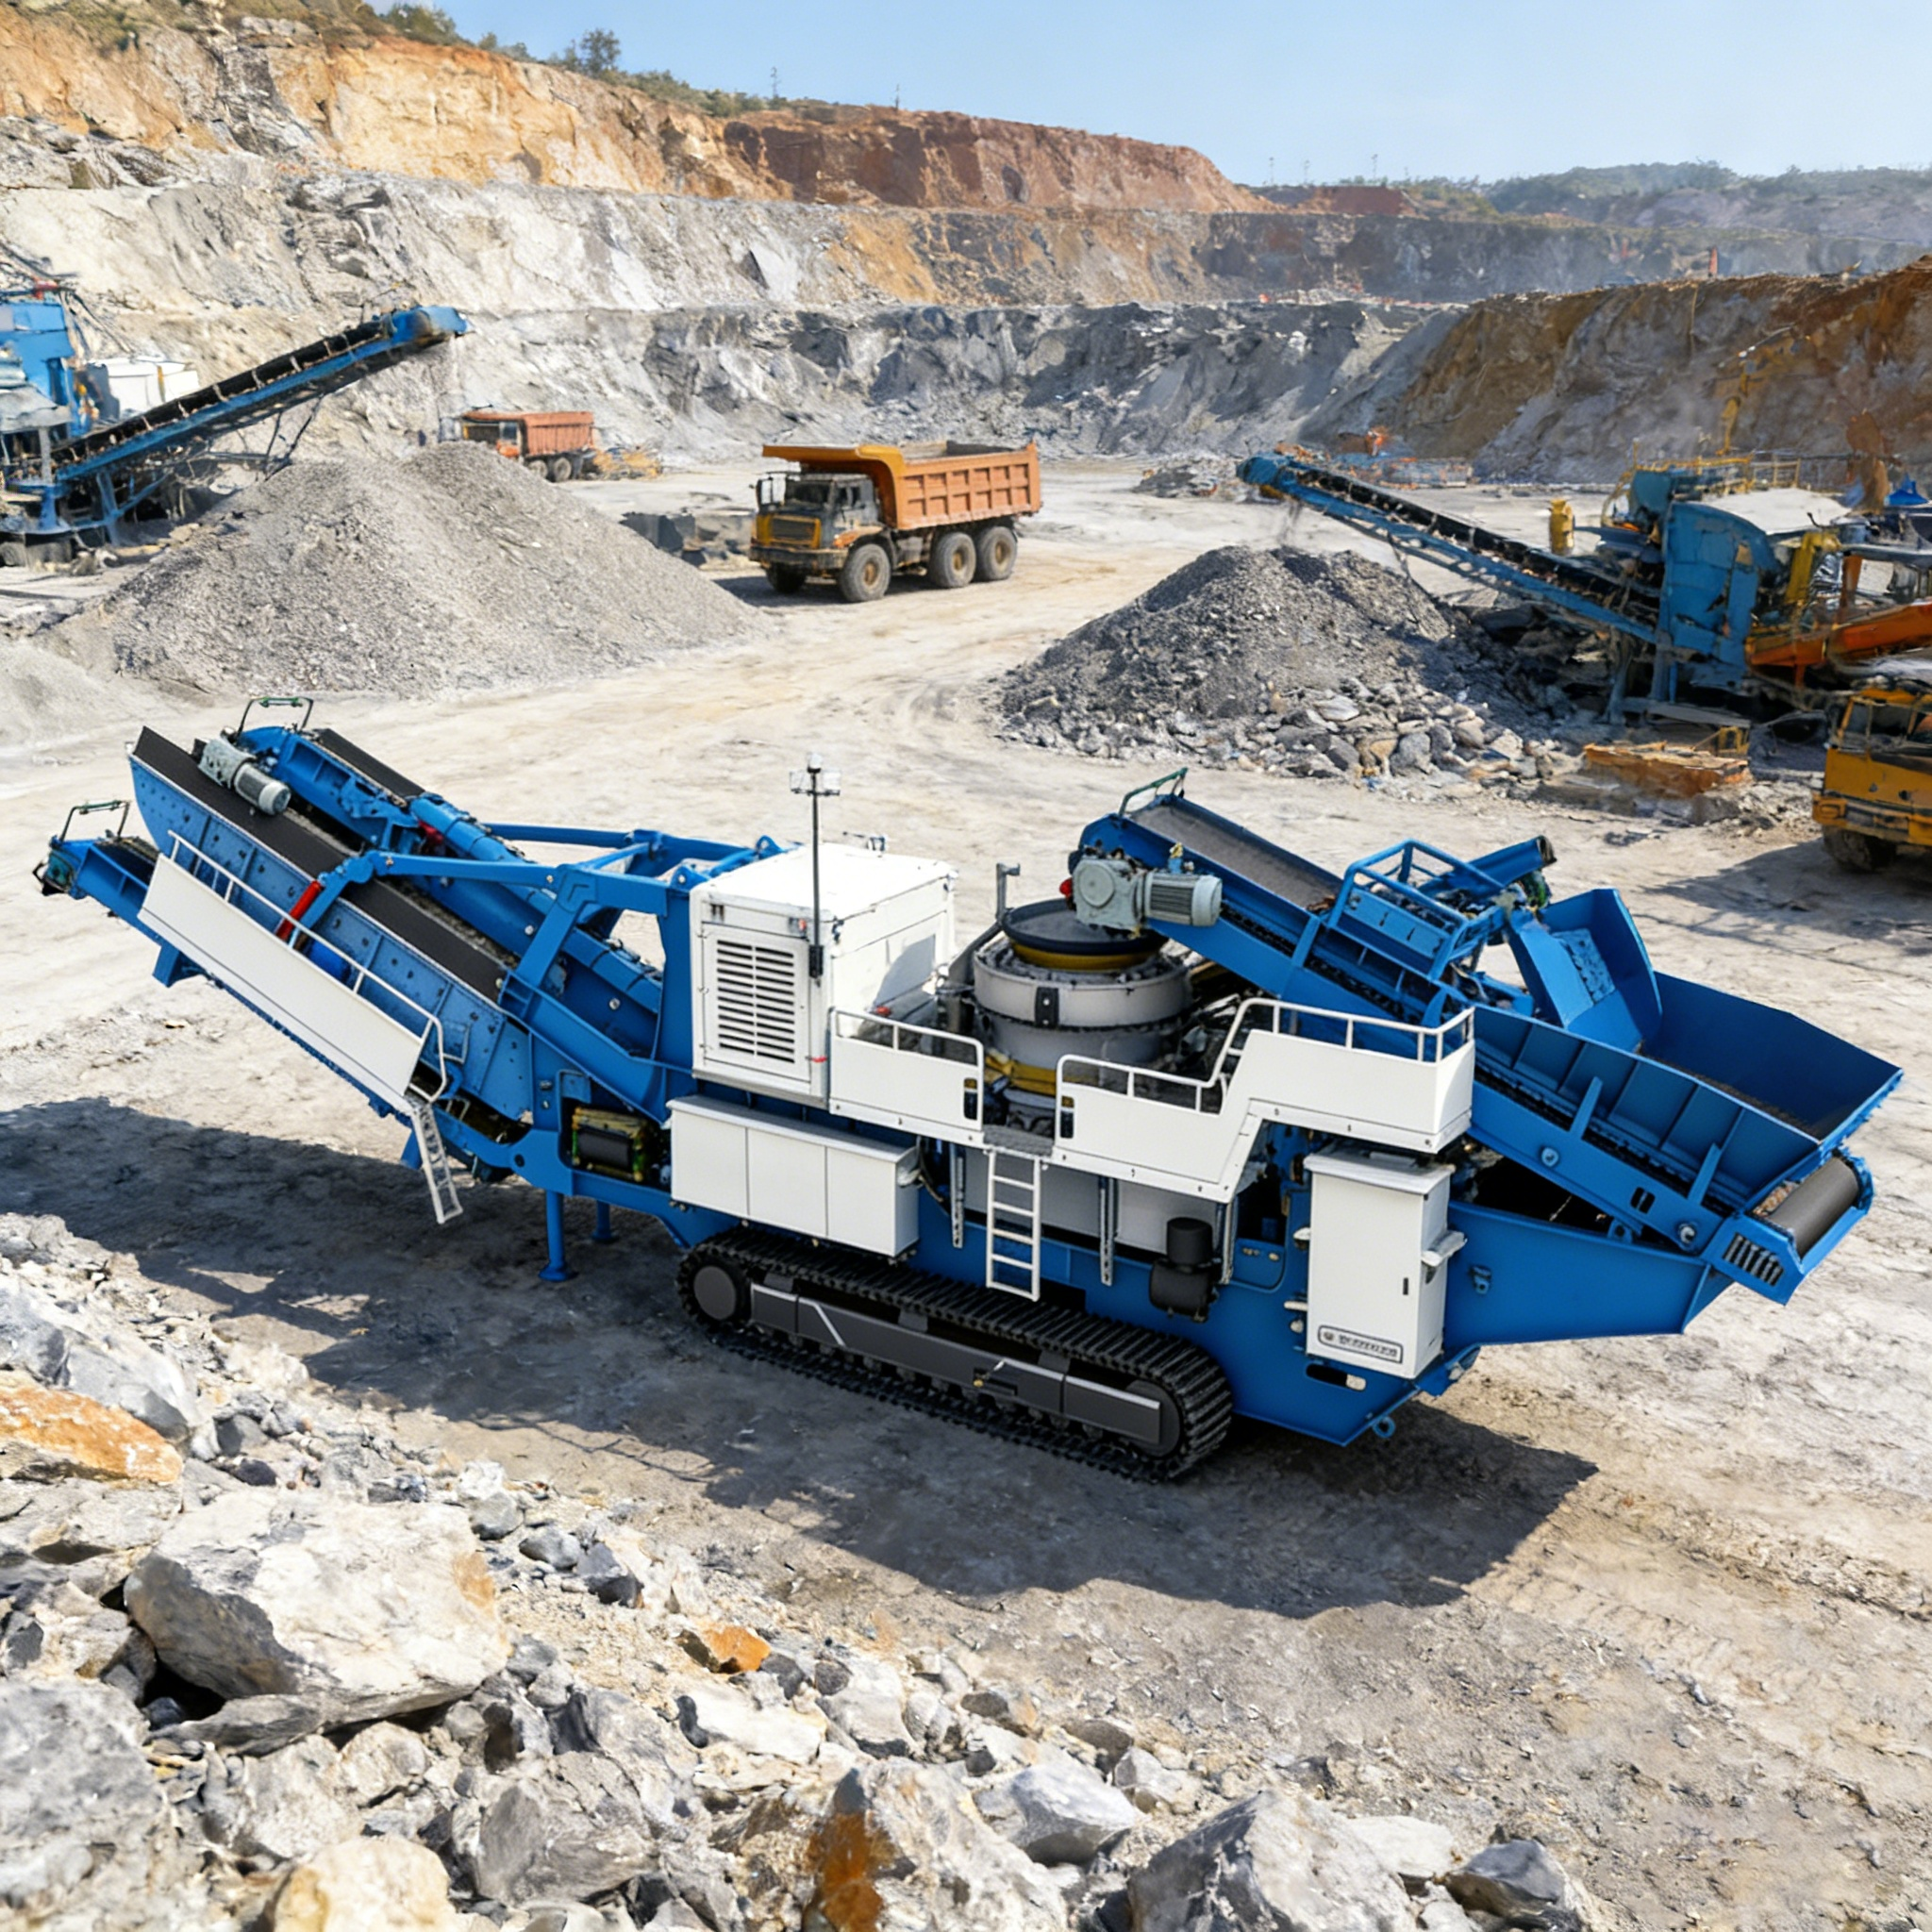
การออกแบบโรงงานบดหินแข็ง: การประมวลผลแกรนิตและบาซอลต์ภายใต้สภาวะการสึกหรออย่างรุนแรง
ประเด็นสำคัญ การประมวลผลหินอัคนีที่มีความกัดกร่อนสูง เช่น แกรนิตและบาซอลต์ (ค่าโมส์ 6–7 ปริมาณซิลิกา 65%) จำเป็นต้องใช้ระบบบดแบบหลายขั้นตอนที่อาศัยหลักการบีบอัด เพื่อควบคุมต้นทุนการสึกหรอ ห้ามใช้เครื่องบดแบบกระทบ (impact crushers) สำหรับขั้นตอนปฐมภูมิและทุติยภูมิอย่างเด็ดขาด ผู้ออกแบบโรงงานควรจับคู่เครื่องบดแบบกราม (jaw crushers) ที่มีความทนทานสูงเข้ากับเครื่องบดแบบกรวย (cone crushers) ที่มีความเยื้องศูนย์กลางสูง และเครื่องแต่งรูปร่างแบบเพลาแนวตั้ง (VSI shapers) เพื่อรักษาระดับความแบนของวัสดุรวม (flakiness) ให้ต่ำกว่า 12% พร้อมทั้งยืดอายุการใช้งานของไลเนอร์ให้ยาวนาน
⚖️ ฟิสิกส์ทางธรณีวิทยา: เหตุใดแกรนิตและบาซอลต์จึงเร่งการสูญเสียมวลโลหะ
พลศาสตร์การสึกหรอในโรงโม่หินขึ้นอยู่กับองค์ประกอบทางแร่วิทยาและความแข็งแรงในการรับแรงอัดของวัสดุป้อน โครงสร้างมาตรฐานของโรงโม่ที่ออกแบบให้เหมาะสมกับหินตะกอนนุ่ม เช่น หินปูน จะล้มเหลวอย่างรุนแรงเมื่อนำไปใช้กับหินแกรนิตหรือหินบะซอลต์
คุณสมบัติของหินแกรนิต : ประกอบด้วยผลึกควอตซ์ (ความแข็งแบบโมห์สเท่ากับ 7) และเฟลด์สปาร์ที่เชื่อมต่อกันอย่างแน่นหนา เมื่อบดแล้ว ผลึกเหล่านี้ไม่แยกตัวออกอย่างเรียบเนียน แต่กลับแตกร้าวเป็นเศษชิ้นเล็กๆ ที่มีคมมากและมีมุมแหลม ซึ่งทำให้เกิดรอยขีดข่วนบนพื้นผิวเหล็ก ส่งผลให้อัตราการสึกหรอแบบตัดเพิ่มสูงขึ้น
คุณสมบัติของหินบะซอลต์ : เป็นหินภูเขาไฟชนิดละเอียดแน่น มีความแข็งแรงในการรับแรงอัดมักสูงกว่า 300 เมกะพาสคาล ความหนาแน่นสูงนี้จำเป็นต้องใช้แรงกลมหาศาลเพื่อเริ่มกระบวนการแตกร้าวแบบแรงดึง จึงก่อให้เกิดแรงเครียดเชิงกลสูงมากต่อเพลาเอ็กเซนทริกและโครงหลักของเครื่องบด
ผลกระทบต่อต้นทุนการสึกหรอ การประมวลผลวัสดุเหล่านี้เพิ่มแรงเสียดทานและความร้อนที่ผิวบด แผ่นบุด้านในทำจากเหล็กแมงกานีสมาตรฐานในวงจรที่จัดวางไม่เหมาะสมจะมีอายุการใช้งานลดลง 40 ถึง 60 เปอร์เซ็นต์ เมื่อเปรียบเทียบกับการประมวลผลหินปูน ทำให้ต้นทุนการเปลี่ยนแผ่นบุด้านในกลายเป็นข้อจำกัดหลักต่อผลกำไรของโรงงาน
การจัดวางวงจรหินแข็งสามขั้นตอนและการควบคุมพารามิเตอร์
เพื่อแปรรูปก้อนหินแกรนิตหรือบะซอลต์ขนาดใหญ่จากแหล่งขุดโดยตรง (ROM) ให้เป็นวัสดุรวมทรงลูกบาศก์คุณภาพสูง จำเป็นต้องใช้กระบวนการลดขนาดแบบสามขั้นตอนโดยเฉพาะ
ขั้นตอนแรก: การบีบอัดแบบหนัก (ขนาดวัตถุดิบที่ป้อนเข้า 1.5 เมตร ลดลงเหลือ 150–250 มิลลิเมตร)
มีเพียงเครื่องบดแบบกรามแบบหนักพิเศษหรือเครื่องบดแบบไจโรสโคปิกสำหรับขั้นตอนแรกเท่านั้นที่สามารถจัดการกับการลดขนาดเริ่มต้นของหินอัคนีที่มีความต้านทานแรงอัดสูง
สำหรับการป้อนวัสดุจากแหล่งขุด (ROM) ที่มีความสูงไม่เกิน 1.5 เมตร จะต้องใช้เครื่องบดแบบกราม (jaw crusher) ที่มีช่องเปิดรับวัสดุขั้นต่ำ 1.1 เมตร การตั้งค่าระยะห่างด้านปิด (Closed Side Setting: CSS) ต้องรักษาไว้ระหว่าง 150 มม. ถึง 200 มม. เพื่อจำกัดอัตราส่วนการย่อยให้อยู่ในระดับรอบคอบที่ 4:1 หรือ 6:1 โดยมีจุดประสงค์เพื่อป้องกันไม่ให้แผ่นข้อต่อ (toggle plate) รับแรงด้านข้างมากเกินไป
ต้องติดตั้งเครื่องป้อนแบบสั่นชนิดหนัก (heavy-duty vibrating grizzly feeder) ไว้ก่อนเครื่องบดแบบกราม เพื่อแยกเศษวัสดุละเอียดตามธรรมชาติที่มีขนาดเล็กกว่า 100 มม. ออกก่อนเข้าเครื่องบดแบบกราม ซึ่งจะช่วยหลีกเลี่ยงการอุดตันและลดการใช้พลังงานได้สูงสุดถึง 30%
ขั้นตอนที่สอง: การบดแบบกรวยโดยอาศัยหลักการบีบอัดชั้น (Layer-Compression Cone Crushing) เพื่อลดขนาดวัสดุให้เหลือ 20–40 มม.
การย่อยวัสดุในขั้นตอนที่สองสำหรับหินแข็งจำเป็นต้องใช้เครื่องบดแบบกรวยที่มีค่าความเยื้องศูนย์กลางสูง (high-eccentricity cone crushers) ซึ่งทำงานตามหลักการบดแบบบีบอัดชั้น (laminating crushing) ในการบดวัสดุแต่ละครั้ง อนุภาคหินจะถูกบีบอัดเข้าหากันโดยตรง แทนที่จะพึ่งแรงกระแทกจากผิวของ mantle
ต้องตั้งค่าความเบี่ยงเบนของเพลาให้อยู่ในระดับสูง เพื่อให้เกิดการบีบอัดที่มีพลังและแรงสูง ต้องติดตั้งเครื่องสั่นแยกขนาดแบบหมุนเวียนเข้ากับกรวยขั้นที่สองเป็นระบบปิด โดยส่งวัสดุที่มีขนาดใหญ่กว่า 40 มิลลิเมตรกลับไปยังจุดเริ่มต้น เพื่อป้องกันการบดซ้ำเกินไป และลดการเกิดฝุ่นละเอียดเกินมาตรฐานที่ใช้งานไม่ได้
ขั้นตอนที่สาม: การขึ้นรูปด้วยแรงกระแทกแนวตั้ง (VSI) เพื่อผลิตทรายและปรับรูปร่างให้เป็นทรงลูกบาศก์
สำหรับวัสดุรวมคอนกรีตประสิทธิภาพสูงตามมาตรฐาน เช่น ASTM C33 หรือ EN 13043 ดัชนีความแบนของผลิตภัณฑ์สุดท้ายต้องต่ำกว่า 12% เครื่องบดแบบกรวยเพียงอย่างเดียวไม่สามารถรับประกันรูปร่างทรงลูกบาศก์ได้
ต้องใช้เครื่องบดแบบ VSI ที่ทำงานในโหมด rock-on-rock (วางบนชั้นผงหิน) สำหรับขั้นตอนการบดระดับที่สาม โรเตอร์ความเร็วสูงจะเหวี่ยงอนุภาคหินเข้าชนกระเปาะหินนิ่ง ทำให้อนุภาคที่อ่อนแอหรือยาวเรียวแตกร้าวตามแนวการแยกตัวตามธรรมชาติของแร่ และทำให้ขอบคมกลมขึ้น เนื่องจากการกระแทกหลักเกิดขึ้นระหว่างหินกับหิน ค่าใช้จ่ายในการสึกหรอจึงต่ำแม้ป้อนวัสดุที่มีความกัดกร่อนสูง เช่น กรานิตหรือบาซอลต์
⚙️ วิศวกรรมวัสดุ: การเลือกโลหะผสมสำหรับแผ่นบุภายในที่เหมาะสม
การเลือกโลหะผสมที่เหมาะสมสำหรับแผ่นบุภายในเครื่องบด คือการหาจุดสมดุลที่ละเอียดอ่อนระหว่างความต้านทานต่อการสึกหรอแบบกัดกร่อน กับความเหนียวต่อแรงกระแทก
| โซนที่สึกหรอ | เกรดโลหะผสมที่แนะนำ | กลไกทางกลหลัก | ความเสี่ยงของการล้มเหลวที่ควรหลีกเลี่ยง |
|---|---|---|---|
| แผ่นบุขาเขี้ยวหลัก | แมงกานีส 14% ถึง 18% (Mn18Cr2) | แข็งตัวอย่างรวดเร็วภายใต้แรงอัดกระแทกหนัก จากความแข็ง 200 HB เพิ่มขึ้นเป็นมากกว่า 500 HB | การไล่ตามความแข็งสูงสุด; เกิดการหักแบบเปราะหากโลหะผสมขาดความเหนียวที่แกนกลาง |
| แผ่นกรวยรอง | แมงกานีสสูง (Mn18 หรือ Mn22) | การบีบอัดแบบเยื้องศูนย์สูงทำให้ผิวหน้าแข็งตัวอย่างต่อเนื่อง ขณะเดียวกันยังคงรักษาความสามารถในการต้านทานแรงกระแทกได้สูง | เกิดร่องลึกเฉพาะจุดอย่างรุนแรงหากวัสดุป้อนมีดินเหนียวสูงหรือเศษโลหะที่บดไม่แตกปนอยู่ |
| ปลายโรเตอร์ VSI | แท่งคาร์ไบด์ทังสเตน (เกรด K) | ความแข็งสุดขีด (HV1500) ต้านทานการสึกหรอแบบเลื่อนไถลจากทรายแร่ที่เคลื่อนที่ด้วยความเร็วสูง | การกระแทกโดยตรงด้วยเหล็ก; เกิดรอยแตกร้าวจากความเครียดเชิงอุณหภูมิเมื่อทำงานในสภาวะแห้ง |
ปฏิชีวนิยมของหินบะซอลต์
ข้อผิดพลาดทั่วไปของผู้ปฏิบัติงานในโรงงานคือการเลือกโลหะผสมที่แข็งที่สุดที่มีอยู่ (เช่น เหล็กขาวที่มีโครเมียมสูง หรือวัสดุคอมโพสิตที่ฝังคาร์ไบด์) สำหรับแผ่นกรามขั้นต้นในเหมืองหินบะซอลต์
แม้ว่าวัสดุเหล่านี้จะต้านทานการสึกหรอได้ดี แต่กลับขาดความเหนียวต่อแรงกระแทกที่จำเป็นในการรับมือกับแรงกระแทกมหาศาลที่เกิดขึ้นระหว่างการบดขั้นต้น ภายใต้แรงกระแทก 300 เมกะพาสคาล โลหะผสมที่มีความแข็งสูงแต่เปราะนั้นจะเกิดรอยแตกแบบแรงดึงจุลภาค ส่งผลให้เกิดการลอกหลุดอย่างรุนแรง หรือแผ่นกรามแยกตัวออกจากโครงสร้างอย่างสิ้นเชิง ดังนั้น สำหรับขั้นตอนการบดขั้นต้น โลหะผสมแมงกานีสสตีลจึงยังคงเป็นมาตรฐานวิศวกรรมที่ปลอดภัยเพียงชนิดเดียว
กรณีศึกษาภาคสนาม: การแก้ไขปัญหาการสึกหรออย่างรุนแรงและรูปร่างของผลิตภัณฑ์ไม่สม่ำเสมอในเหมืองหินบะซอลต์
ผู้ผลิตวัสดุรวมเชิงพาณิชย์รายหนึ่งในรัฐจอร์เจีย ซึ่งดำเนินการโรงบดกำลังการผลิต 300 ตันต่อชั่วโมง เพื่อผลิตวัสดุฐานถนนจากหินบะซอลต์ ประสบความสูญเสียทางการเงินอย่างรุนแรงเนื่องจากประสิทธิภาพของอุปกรณ์ต่ำกว่าเกณฑ์
การจัดวางเครื่องจักรในโรงบดใช้เครื่องบดกรามขั้นต้นตามด้วยเครื่องบดแบบแรงกระแทกเพลาแนวนอน (HSI) สำหรับการบดขั้นที่สอง
การวิเคราะห์ปัญหา
ต้นทุนจากการสึกหรออย่างรุนแรง : เนื่องจากหินบะซอลต์มีความกัดกร่อนสูง แท่งกระทบแบบรองของเครื่องบดชนิด HSI สึกหรอจนหมดทุก 48 ชั่วโมงของการทำงาน ทำให้ต้องหยุดเครื่องทุกสองสัปดาห์ และสิ้นเปลืองค่าอะไหล่ที่สึกหรอเพียงอย่างเดียวมากกว่า 18,000 ดอลลาร์สหรัฐต่อเดือน
คุณภาพของผลิตภัณฑ์ต่ำ : การพยายามใช้งานเครื่องบด HSI ที่แท่งกระทบสึกหรอแล้ว ส่งผลให้ดัชนีความเปราะของวัสดุเกินร้อยละ 24 ซึ่งไม่ผ่านมาตรฐานทรายสำหรับคอนกรีตของกรมการขนส่งท้องถิ่น (DOT)
การปรับปรุงทางวิศวกรรม
โรงงานได้รับการปรับปรุงใหม่ทั้งระบบตามแบบที่ทีมวิศวกรด้านธรณีวิทยาและเครื่องจักรของเราออกแบบไว้:
เปลี่ยนเครื่องบด HSI ใหม่ : เครื่องบด HSI แบบรองที่สึกหรอเร็วสูงถูกแทนที่ทั้งหมดด้วยเครื่องบดกรวยแบบรองที่มีความเยื้องศูนย์กลางสูง พร้อมแผ่นบุภายในทำจากแมงกานีสเกรด Mn18Cr2
ติดตั้งเครื่องแต่งรูปร่างแบบ VSI : ติดตั้งเครื่องแต่งรูปร่างแบบ VSI แบบหินกระทบหินกำลัง 200 กิโลวัตต์ ในขั้นตอนที่สาม โดยทำงานแบบวงจรปิดร่วมกับตะแกรงแยกขนาดความถี่สูง
ติดตั้งระบบแยกเบื้องต้น ติดตั้งเครื่องสั่นแยกชั้นคู่แบบอิสระก่อนขั้นตอนที่สอง เพื่อเบี่ยงเบนเศษวัสดุที่มีขนาดเล็กกว่า 20 มิลลิเมตรไปยัง VSI โดยตรง ซึ่งช่วยลดภาระการไหลเวียนซ้ำของวัสดุในเครื่องบดกรวยขั้นตอนที่สอง
ผลลัพธ์
หลังจากดำเนินโครงการปรับปรุงแล้ว ช่วงเวลาเฉลี่ยระหว่างการเปลี่ยนแผ่นบุภายในเครื่องบดขั้นตอนที่สองเพิ่มขึ้นจาก 48 ชั่วโมง เป็น 650 ชั่วโมงของการทำงาน ทำให้ค่าใช้จ่ายในการดำเนินงานสำหรับชิ้นส่วนที่สึกหรอลดลง 78%
ดัชนีความแบนของผลิตภัณฑ์สุดท้ายลดลงจาก 24% เหลือ 9.5% อย่างสม่ำเสมอ ซึ่งสอดคล้องตามข้อกำหนดสำหรับหินกรวดพรีเมียมที่ใช้ในคอนกรีตอย่างครบถ้วน และเปิดโอกาสให้รับงานจัดหาวัสดุสำหรับทางหลวงของหน่วยงานท้องถิ่นที่มีอัตรากำไรสูง
รายการตรวจสอบวิศวกรรมและการคัดเลือกอุปกรณ์สำหรับการบดหิน
ก่อนสรุปการจัดซื้อเครื่องจักรหรือออกแบบผังโรงงานบดหินแข็ง ผู้อำนวยการฝ่ายวิศวกรรมจำเป็นต้องตรวจสอบให้แน่ใจว่าสอดคล้องตามรายการต่อไปนี้
| พารามิเตอร์การออกแบบ | ข้อกำหนดขั้นต่ำสำหรับหินแข็ง | วิธีการตรวจสอบด้านวิศวกรรม |
|---|---|---|
| อัตราส่วนการลดขนาดขั้นต้น | จำกัดไม่เกิน 4:1 ถึง 6:1 | คำนวณอัตราส่วนระหว่างมิติของวัสดุป้อนเข้าที่ใหญ่ที่สุด กับการตั้งค่า CSS ของปากบดกรามขั้นต้น |
| การปลดปล่อยเศษโลหะที่ติดเข้ามาโดยไม่ตั้งใจ | กระบอกสูบไฮดรอลิกแบบสองทิศทางสำหรับปลดปล่อยแรงกดบนเครื่องบดกรวย | ยืนยันว่ามีระบบการเคลียร์และปลดสิ่งอุดตันอัตโนมัติด้วยไฮดรอลิก |
| ระบบป้อนวัสดุเข้าเครื่องบดแบบ VSI | ระบบไหลสองทิศทางที่สามารถจ่ายวัสดุแบบไหลซ้อนกันได้ | ตรวจสอบการออกแบบถังรับวัสดุเพื่อดูว่ามีประตูควบคุมการไหลซ้อนกันที่ปรับระดับได้หรือไม่ |
| การลดฝุ่น | ระบบพ่นละอองน้ำความดันสูง หรือระบบกรองด้วยถุงกรองแบบแห้ง | ยืนยันว่าสอดคล้องตามข้อบังคับระดับภูมิภาคของ OSHA ว่าด้วยการควบคุมฝุ่น |
สารบัญ
-
การออกแบบโรงงานบดหินแข็ง: การประมวลผลแกรนิตและบาซอลต์ภายใต้สภาวะการสึกหรออย่างรุนแรง
- ⚖️ ฟิสิกส์ทางธรณีวิทยา: เหตุใดแกรนิตและบาซอลต์จึงเร่งการสูญเสียมวลโลหะ
- การจัดวางวงจรหินแข็งสามขั้นตอนและการควบคุมพารามิเตอร์
- ⚙️ วิศวกรรมวัสดุ: การเลือกโลหะผสมสำหรับแผ่นบุภายในที่เหมาะสม
- กรณีศึกษาภาคสนาม: การแก้ไขปัญหาการสึกหรออย่างรุนแรงและรูปร่างของผลิตภัณฑ์ไม่สม่ำเสมอในเหมืองหินบะซอลต์
- รายการตรวจสอบวิศวกรรมและการคัดเลือกอุปกรณ์สำหรับการบดหิน