
 EN
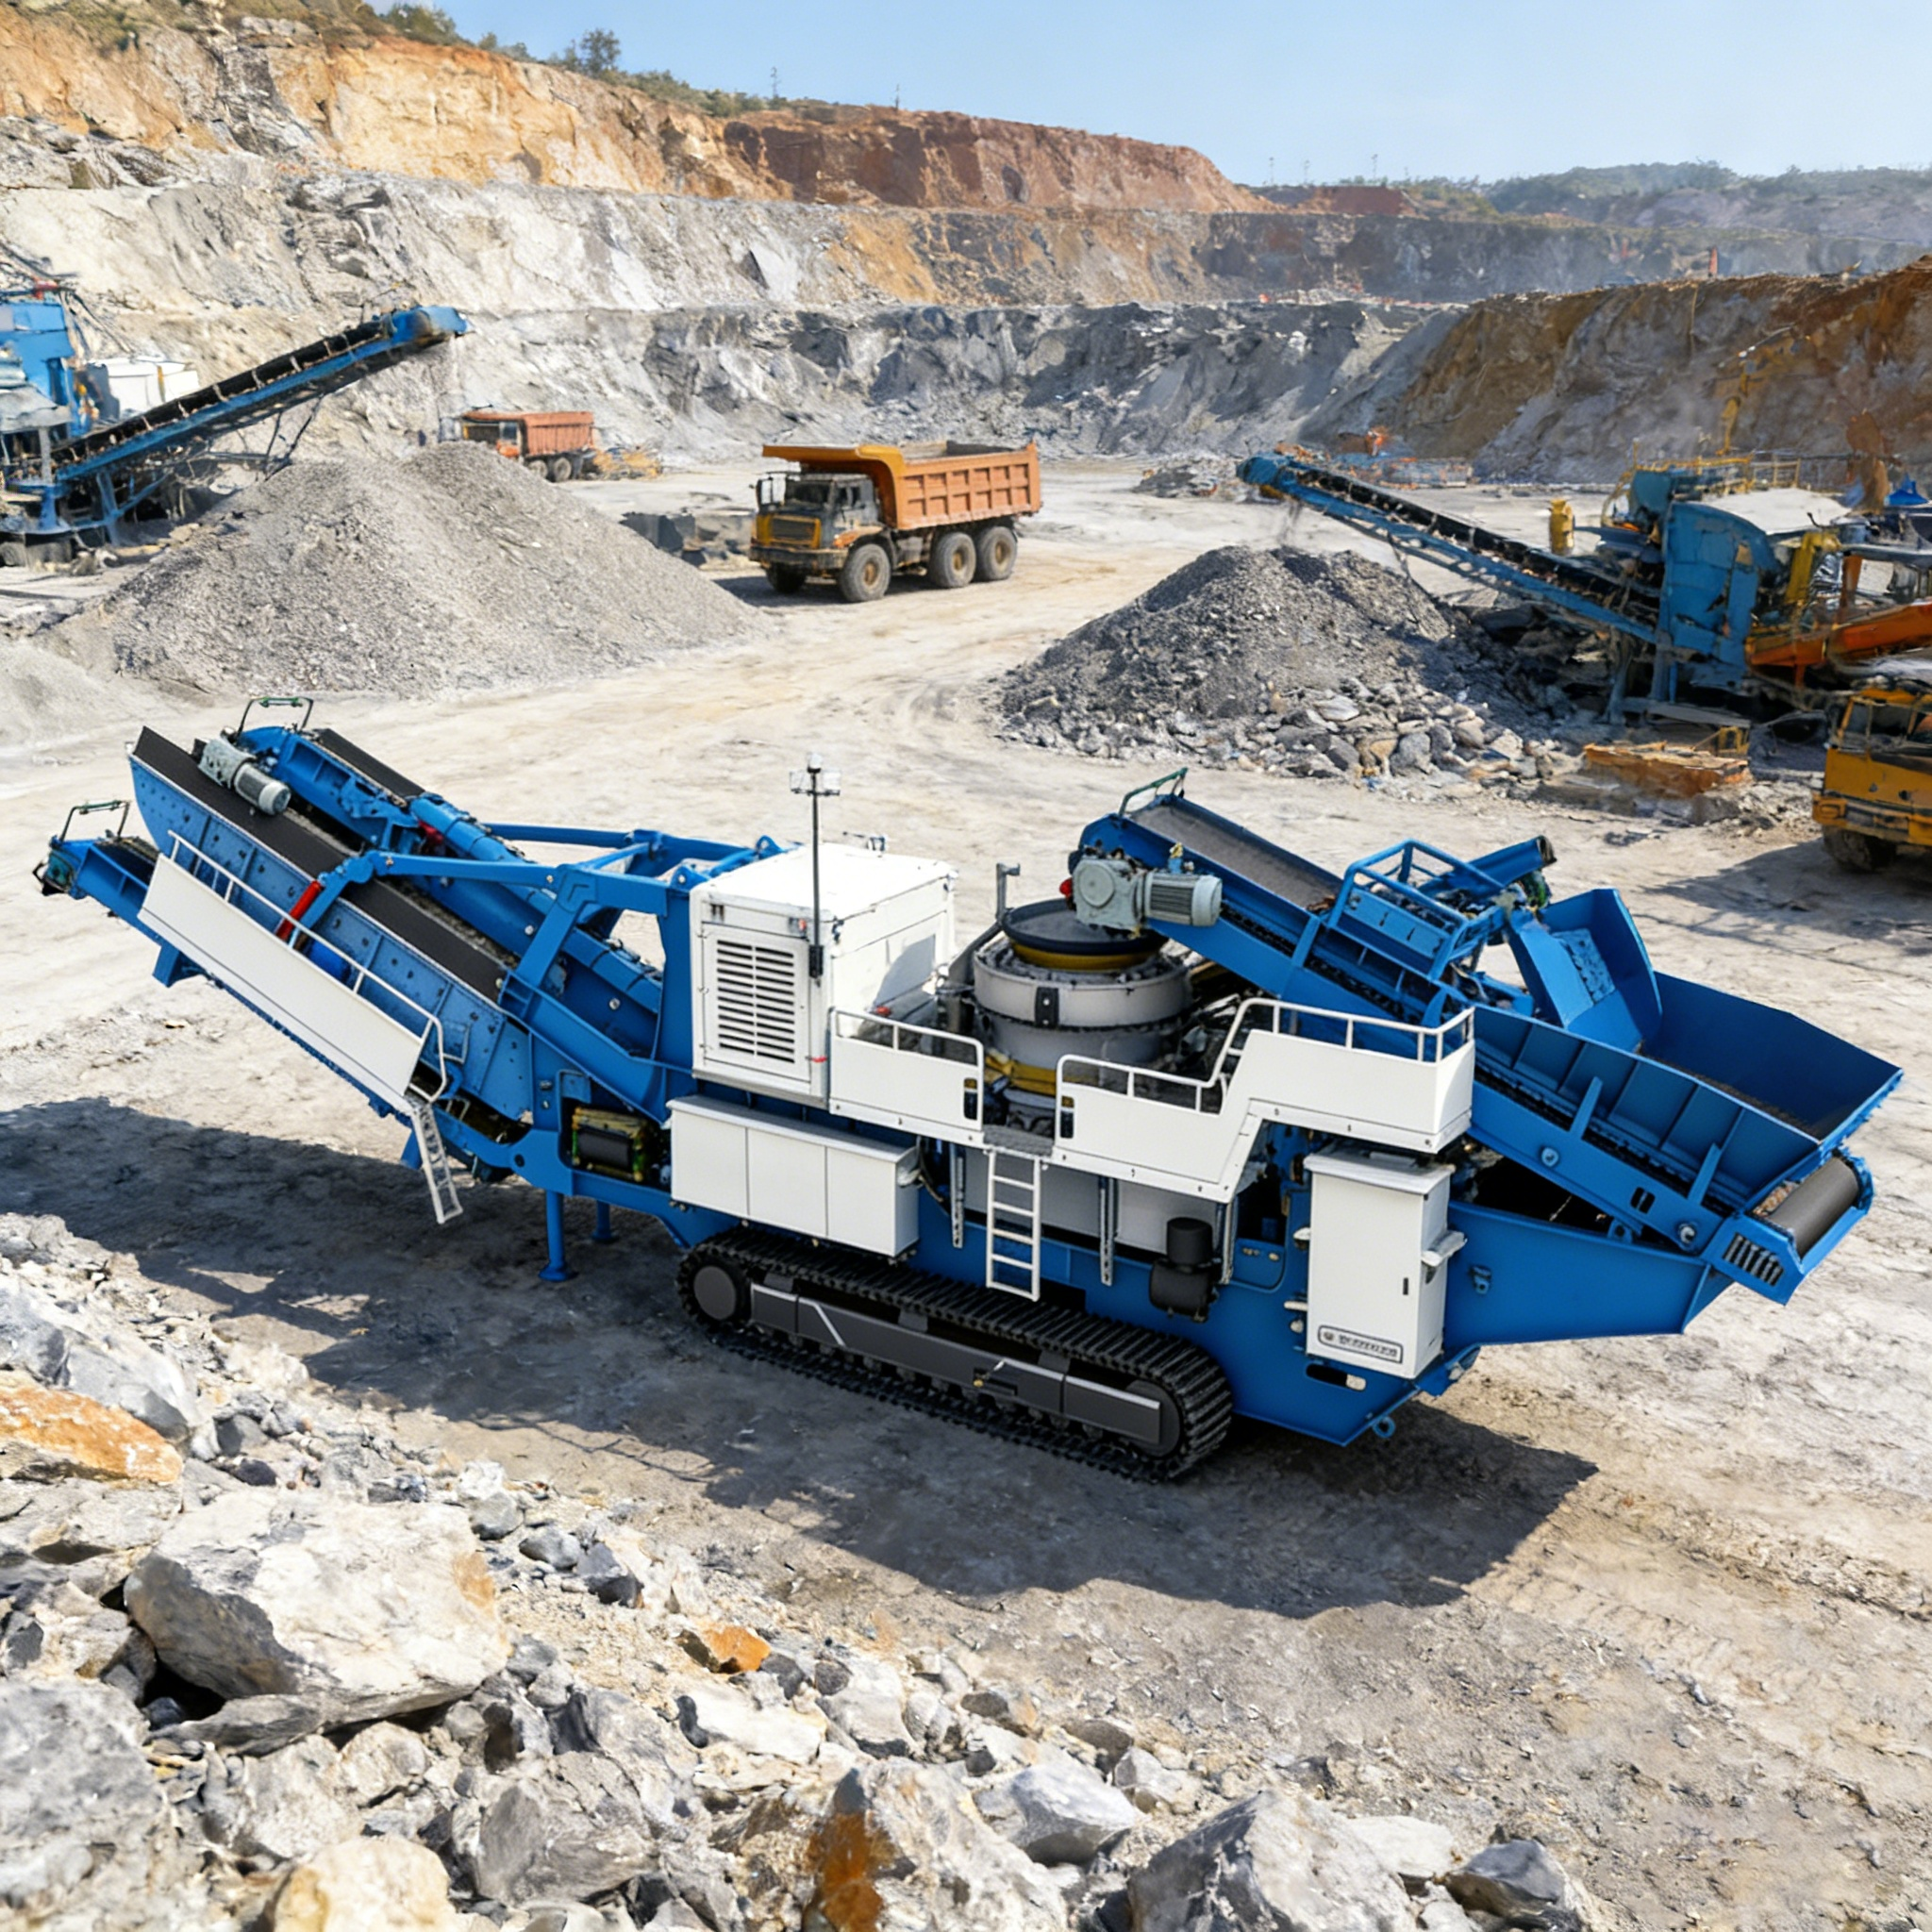
হার্ড রক ক্রাশার প্লান্ট ডিজাইন: চরম আঘাত প্রতিরোধে গ্রানাইট ও ব্যাসাল্ট প্রক্রিয়াকরণ
প্রধান সিদ্ধান্ত অত্যন্ত আঘাতপ্রবণ আগ্নেয় শিলা—যেমন গ্রানাইট ও ব্যাসাল্ট (মহস ৬–৭, সিলিকা সামগ্রী ৬৫%)—প্রক্রিয়া করতে হলে কম্প্রেশন-ভিত্তিক বহু-পর্যায়ের ক্রাশিং সার্কিট প্রয়োজন, যাতে ক্ষয় খরচ নিয়ন্ত্রণ করা যায়। প্রাথমিক ও দ্বিতীয়ক পর্যায়ে স্ট্যান্ডার্ড ইমপ্যাক্ট ক্রাশার ব্যবহার করা এড়ানো উচিত; পরিবর্তে, প্লান্ট ডিজাইনারদের ভারী-ডিউটি জ ক্রাশার এবং উচ্চ-এক্সেন্ট্রিসিটি কোন ক্রাশারের সমন্বয় করতে হবে, এবং ভার্টিক্যাল শ্যাফ্ট ইমপ্যাক্ট (ভিএসআই) শেপার ব্যবহার করে এগ্রিগেটের ফ্ল্যাকিনেস ১২% এর নিচে রাখা হবে, একইসাথে লাইনারের আয়ু বজায় রাখা হবে।
⚖️ ভূতাত্ত্বিক পদার্থবিজ্ঞান: কেন গ্রানাইট ও ব্যাসাল্ট ধাতু ক্ষয় ত্বরান্বিত করে
একটি পাথর ভাঙার কারখানায় ক্ষয়ের গতিবিদ্যা খাদ্য উপাদানের খনিজগতীয় গঠন এবং চাপ সহনশীলতা দ্বারা নিয়ন্ত্রিত হয়। চুনাপাথরের মতো নরম অধঃক্ষেপণ শিলার জন্য অপ্টিমাইজড স্ট্যান্ডার্ড কারখানা কনফিগারেশনগুলি গ্রানাইট বা ব্যাসাল্টের সম্মুখীন হলে ভয়াবহভাবে ব্যর্থ হয়ে যায়।
গ্রানাইটের বৈশিষ্ট্য : এটি কোয়ার্টজ (মহস কঠোরতা ৭) এবং ফেল্ডস্পার ক্রিস্টালের আন্তঃসংযুক্ত গঠনে তৈরি। ভাঙার সময় এই ক্রিস্টালগুলি মসৃণভাবে ছিঁড়ে যায় না; বরং এগুলি অত্যন্ত ধারালো, কোণযুক্ত টুকরোয় ভেঙে যায় যা ইস্পাতের পৃষ্ঠকে খুঁচিয়ে দেয় এবং কাটিং ক্ষয়কে ত্বরান্বিত করে।
ব্যাসাল্টের বৈশিষ্ট্য : এটি একটি ঘন, সূক্ষ্ম-দানাদার আগ্নেয় শিলা যার চাপ সহনশীলতা প্রায়শই ৩০০ এমপিএ-এর বেশি হয়। এর উচ্চ ঘনত্ব তন্তু ভাঙার জন্য বিশাল যান্ত্রিক বলের প্রয়োজন হয়, যা ক্রাশারের অক্ষীয় অফসেট শ্যাফ্ট এবং মূল ফ্রেমের উপর চরম যান্ত্রিক চাপ সৃষ্টি করে।
ক্ষয়ের খরচের প্রভাব এই উপকরণগুলি প্রক্রিয়াজাত করা হলে চূর্ণন পৃষ্ঠে ঘর্ষণ ও তাপ বৃদ্ধি পায়। খারাপভাবে কনফিগার করা সার্কিটে মানসম্মত ম্যাঙ্গানিজ স্টিলের লাইনারগুলির ক্ষয় প্রতিরোধের আয়ু চুনাপাথর প্রক্রিয়াজাতকরণের তুলনায় ৪০% থেকে ৬০% কমে যায়, ফলে লাইনার প্রতিস্থাপনের খরচ চারণ কারখানার লাভজনকতার প্রধান বাধা হয়ে দাঁড়ায়।
তিন-পর্যায়বিশিষ্ট কঠিন শিলা সার্কিট কনফিগারেশন এবং প্যারামিটার নিয়ন্ত্রণ
উচ্চ-গুণমানসম্পন্ন ঘনক্ষেত্র আকৃতির সংযোজক উৎপাদনের জন্য বড় আকারের রান-অফ-মাইন (ROM) গ্রানাইট বা ব্যাসাল্ট বোল্ডারগুলিকে প্রক্রিয়াজাত করতে একটি বিশেষ তিন-পর্যায়বিশিষ্ট হ্রাস প্রক্রিয়া প্রয়োগ করা আবশ্যিক।
প্রাথমিক পর্যায়: ভারী চাপ প্রয়োগ (ফিড আকার ১.৫ মিটার থেকে ১৫০–২৫০ মিমি পর্যন্ত)
উচ্চ-সংকোচন শক্তি সম্পন্ন আগ্নেয় শিলা প্রথম পর্যায়ে হ্রাস করতে শুধুমাত্র ভারী চাপ প্রয়োগকারী জ ক্রাশার বা প্রাথমিক জাইরোট্রিক ক্রাশারই ব্যবহার করা যায়।
রম ফিড ১.৫ মিটার পর্যন্ত হলে, কমপক্ষে ১.১ মিটার ফিড ওপেনিং বিশিষ্ট জ ক্রাশার প্রয়োজন। ক্লোজড সাইড সেটিং (সিএসএস) ১৫০ মিমি থেকে ২০০ মিমি-এর মধ্যে রাখতে হবে, যাতে টগল প্লেটে অতিরিক্ত পার্শ্বীয় চাপ না পড়ে এবং হ্রাস অনুপাত ৪:১ বা ৬:১-এর মতো সংরক্ষিত রাখা যায়।
ভারী ধরনের কম্পনশীল গ্রিজলি ফিডার অবশ্যই উৎসের দিকে স্থাপন করতে হবে, যাতে ১০০ মিমি-এর নিচের প্রাকৃতিক ফাইনস আলাদা করা যায় এবং জ-এ প্রবেশ না করিয়ে প্যাকিং রোধ করা যায়; এতে শক্তি খরচ ৩০% পর্যন্ত কমে।
দ্বিতীয় পর্যায়: স্তর-সংকোচন কোণ ক্রাশিং (২০–৪০ মিমি-এ হ্রাস)
কঠিন শিলা দ্বিতীয় পর্যায়ে হ্রাস করতে হলে উচ্চ-অফসেন্ট্রিক কোণ ক্রাশার ব্যবহার করতে হবে, যা স্তর-সংকোচন (ল্যামিনেটিং) ক্রাশিং নীতি অনুসরণ করে। এই পর্যায়ে, উপাদানগুলি ম্যান্টেলের সঙ্গে আঘাতের উপর নির্ভর না করে শিলা কণাগুলির মধ্যে সংকুচিত যোগাযোগের মাধ্যমে ক্রাশ হয়।
শক্তিশালী, উচ্চ-বলের সংকোচন স্ট্রোক প্রদানের জন্য একসেন্ট্রিক থ্রো-কে উচ্চ কনফিগারেশনে সেট করতে হবে। দ্বিতীয়ক কোনের সঙ্গে একটি বন্ধ লুপে পুনঃচক্রিত কম্পনশীল স্ক্রিন অবশ্যই একীভূত করতে হবে, যাতে ৪০ মিমি-এর বেশি আকারের উপাদানগুলি ফিরিয়ে দেওয়া যায়, অতি-চূর্ণীভবন রোধ করা হয় এবং অব্যবহারযোগ্য সূক্ষ্ম কণা উৎপাদন কমানো যায়।
তৃতীয় পর্যায়: ভার্টিক্যাল শ্যাফ্ট ইমপ্যাক্ট (ভিএসআই) শেপিং (চূড়ান্ত বালি ও ঘনক্ষেত্রের আকৃতি)
উচ্চ-কার্যক্ষমতা সম্পন্ন কংক্রিট অ্যাগ্রিগেট মানদণ্ডের (যেমন এএসটিএম সি৩৩ বা ইএন ১৩০৪৩) জন্য চূড়ান্ত পণ্যের ফ্ল্যাকিনেস ইনডেক্স ১২% -এর নিচে রাখতে হবে। শুধুমাত্র কোন ক্রাশার দিয়ে এই ঘনক্ষেত্রের আকৃতি নিশ্চিত করা সম্ভব নয়।
তৃতীয় পর্যায়ে রক-অন-রক (পাথুরে ধূলিতে স্থাপিত) কনফিগারেশনে কাজ করা একটি VSI শপার ব্যবহার করতে হবে। উচ্চ-গতির রোটার সংগ্রহকৃত কণাগুলিকে স্থির পাথরের পকেটের বিরুদ্ধে ছুড়ে দেয়, যার ফলে দুর্বল ও লম্বা শস্যগুলি প্রাকৃতিক খনিজ বিভাজন রেখা বরাবর ভেঙে যায় এবং ধারালো প্রান্তগুলি গোলাকার হয়। যেহেতু প্রাথমিক আঘাত রক-অন-রক পদ্ধতিতে ঘটে, তাই গ্রানাইট বা বেসল্ট ফিডের উচ্চ ক্ষয়কারী প্রকৃতি থাকা সত্ত্বেও ক্ষয় খরচ কম রাখা হয়।
⚙️ উপকরণ প্রকৌশল: সঠিক লাইনার ধাতুবিদ্যা নির্বাচন
ক্রাশিং লাইনারের জন্য সঠিক মিশ্র ধাতু নির্বাচন করা হলো ক্ষয় প্রতিরোধের ক্ষমতা এবং আঘাতজনিত ভাঙন প্রতিরোধের মধ্যে একটি সূক্ষ্ম ভারসাম্য রাখা।
| ক্ষয় অঞ্চল | প্রস্তাবিত মিশ্র ধাতু গ্রেড | মূল যান্ত্রিক ব্যবস্থা | এড়ানোর জন্য ব্যর্থতার ঝুঁকি |
|---|---|---|---|
| প্রাথমিক জ প্লেট | ১৪% থেকে ১৮% ম্যাঙ্গানিজ (Mn18Cr2) | ২০০ HB থেকে ৫০০ HB-এর বেশি পর্যন্ত ভারী চাপ আঘাতের অধীনে দ্রুত কাজ করে কঠোর হয়ে ওঠা। | শীর্ষ কঠোরতা অর্জনের চেষ্টা; যদি মিশ্র ধাতুর নমনীয় কোরের শক্তি না থাকে তবে ভঙ্গুর ভাঙন হয়। |
| দ্বিতীয়ক শঙ্কু লাইনার | উচ্চ-ম্যাঙ্গানিজ (Mn18 বা Mn22) | উচ্চ-অসমকেন্দ্রিক চাপ মুখটিকে ধারাবাহিকভাবে কঠিন করে তোলে এবং উচ্চ আঘাত প্রতিরোধ বজায় রাখে। | যদি ফিডে উচ্চ মাটি বা অপ্রতিরোধ্য ট্র্যাম্প ধাতু থাকে তবে তীব্র স্থানীয় খাঁজ হয়। |
| VSI রোটার টিপস | টাংস্টেন কার্বাইড ইনসার্ট (গ্রেড K) | চরম কঠোরতা (HV1500) উচ্চ-বেগের খনিজ বালির পিছনে ঘষণ প্রতিরোধ করে। | সরাসরি ইস্পাত আঘাত; শুষ্ক অবস্থায় চালানোর ফলে তাপীয় আঘাত ফাটল হয়। |
ব্যাসাল্ট বিড়ম্বনা
গাছপালা অপারেটরদের মধ্যে একটি সাধারণ ভুল হলো ব্যাসাল্ট কোয়ারিতে প্রাথমিক জব প্লেটের জন্য সবচেয়ে কঠিন উপলব্ধ সংকর ধাতু (যেমন উচ্চ-ক্রোমিয়াম সাদা লোহা বা কার্বাইড-ইনসার্ট কম্পোজিট) বাছাই করা।
যদিও এই উপকরণগুলো ঘর্ষণের বিরুদ্ধে প্রতিরোধী, তবুও এদের প্রাথমিক হ্রাসের বিশাল আঘাত লোড সহ্য করার জন্য প্রয়োজনীয় আঘাত সহনশীলতা নেই। ৩০০ এমপিএ আঘাতের অধীনে, উচ্চ-কঠিনতা ভঙ্গুর সংকর ধাতুগুলোতে সূক্ষ্ম টান ফাটল তৈরি হয়, যা জব প্লেটের বিপর্যয়কর ছাল খসে যাওয়া বা গঠনগত বিভাজনের দিকে নিয়ে যায়। প্রাথমিক পর্যায়ের জন্য ম্যাঙ্গানিজ স্টিল এখনও পর্যন্ত একমাত্র নিরাপদ প্রকৌশল মান।
ফিল্ড কেস স্টাডি: ব্যাসাল্ট কোয়ারিতে চরম ক্ষয় এবং খারাপ কিউবিসিটি সমাধান করা
জর্জিয়ায় অবস্থিত একটি বাণিজ্যিক অ্যাগ্রিগেট উৎপাদনকারী প্রতিষ্ঠান ৩০০ টন/ঘণ্টা ক্ষমতার ব্যাসাল্ট রোড-বেস অ্যাগ্রিগেট চূর্ণকরণ প্লান্ট পরিচালনা করছিল এবং যন্ত্রপাতির অকার্যকর কার্যকারিতার কারণে গুরুতর আর্থিক ক্ষতির সম্মুখীন হয়েছিল।
প্লান্টের বিন্যাসে প্রাথমিক জব ক্রাশারের পরে দ্বিতীয় পর্যায়ের হ্রাসের জন্য একটি অনুভূমিক শ্যাফট ইম্প্যাক্ট (এইচএসআই) ক্রাশার ব্যবহার করা হয়েছিল।
রোগ নির্ণয়
চরম ক্ষয় খরচ কারণ ব্যাসল্ট অত্যন্ত ক্ষয়কারী, সেকেন্ডারি এইচএসআই ইমপ্যাক্ট ব্লো বারগুলি প্রতি ৪৮ ঘণ্টা অপারেটিং সময়ের পর সম্পূর্ণরূপে ক্ষয়প্রাপ্ত হচ্ছিল, যার ফলে দুই সপ্তাহ অন্তর চালানো বন্ধ করতে হচ্ছিল এবং শুধুমাত্র ক্ষয়-প্রবণ যন্ত্রাংশের জন্য প্রতি মাসে ১৮,০০০ ডলারের বেশি খরচ হচ্ছিল।
খারাপ পণ্যের মান ক্ষয়প্রাপ্ত ব্লো বার দিয়ে এইচএসআই চালানোর চেষ্টা করলে ফ্ল্যাকিনেস ইনডেক্স ২৪% ছাড়িয়ে যেত, যা স্থানীয় পরিবহন বিভাগ (ডিওটি) এর কংক্রিট স্যান্ড মানদণ্ড পূরণ করতে ব্যর্থ হত।
প্রকৌশল সংশোধন
আমাদের ভূতাত্ত্বিক ও যান্ত্রিক দল কর্তৃক নকশা করা একটি সম্পূর্ণ রিট্রোফিটিং প্রক্রিয়া চালানো হয়েছিল:
এইচএসআই প্রতিস্থাপন উচ্চ-ক্ষয়প্রবণ সেকেন্ডারি এইচএসআই কে সম্পূর্ণরূপে প্রতিস্থাপন করা হয়েছিল একটি উচ্চ-অফসেন্ট্রিক সেকেন্ডারি কোন ক্রাশার দিয়ে, যার ম্যাঙ্গানিজ লাইনার হিসেবে Mn18Cr2 ব্যবহার করা হয়েছিল।
ভিএসআই শেপিং যোগ করা হয়েছে টারশিয়ারি স্টেজ হিসেবে ২০০ কিলোওয়াট রক-অন-রক ভিএসআই শেপার স্থাপন করা হয়েছিল, যা একটি উচ্চ-ফ্রিকোয়েন্সি স্ক্রিনিং ডেকের সাথে ক্লোজড লুপে চালানো হয়।
প্রি-স্ক্যাল্পিং স্থাপন করা হয়েছে দ্বিতীয় পর্যায়ের আগে একটি স্বাধীন ডাবল-ডেক কম্পনশীল স্ক্রিন স্থাপন করা হয়েছিল, যা ২০ মিমি-এর নিচের ফাইনসগুলিকে সরাসরি VSI-তে পাঠায়, ফলে দ্বিতীয় কোণ ক্রাশারের পুনর্বহন লোড কমে যায়।
ফলাফল
পুনর্নির্মাণ অভিযানের পর, দ্বিতীয় পর্যায়ের জন্য গড় লাইনার প্রতিস্থাপন সময় ৪৮ ঘণ্টা থেকে বৃদ্ধি পেয়ে ৬৫০ ঘণ্টা অপারেটিং সময়ে পৌঁছায়, যার ফলে ক্ষয়-অংশের অপারেটিং খরচ ৭৮% কমে।
চূড়ান্ত পণ্যের ফ্ল্যাকিনেস ইনডেক্স ২৪% থেকে ধ্রুব ৯.৫%-এ নেমে আসে, যা উচ্চ-মানের কংক্রিট অ্যাগ্রিগেট স্পেসিফিকেশনের সম্পূর্ণ অনুগত এবং উচ্চ-মার্জিন শহরী মহাসড়ক সরবরাহ চুক্তির সুযোগ তৈরি করে।
পাথর কুচিয়ে দেওয়ার প্রকৌশল ও নির্বাচন চেকলিস্ট
কঠিন পাথর ক্রাশিং প্লান্টের জন্য সরঞ্জাম ক্রয় চূড়ান্ত করার আগে বা লেআউট ডিজাইন করার আগে, প্রকৌশল পরিচালকদের নিম্নলিখিত বিষয়গুলির সাথে সামঞ্জস্য যাচাই করতে হবে:
| ডিজাইন প্যারামিটার | ন্যূনতম কঠিন পাথর স্পেসিফিকেশন | প্রকৌশল যাচাই পদ্ধতি |
|---|---|---|
| প্রাথমিক হ্রাস অনুপাত | সর্বোচ্চ ৪:১ থেকে ৬:১-এর মধ্যে সীমাবদ্ধ | সর্বোচ্চ ফিড মাত্রা এবং প্রাথমিক জ সিএসএস সেটিং-এর অনুপাত গণনা করুন। |
| ট্রাম্প আয়রন রিলিফ | কোন ক্রাশারে হাইড্রোলিক ডুয়াল-অ্যাক্টিং রিলিজ সিলিন্ডার | স্বয়ংক্রিয় হাইড্রোলিক ক্লিয়ারিং ও আন-ব্লকিং সিস্টেমের উপস্থিতি নিশ্চিত করুন। |
| ভিএসআই ফিডিং সিস্টেম | ক্যাসকেডিং ফিড সক্ষম বাই-ফ্লো সিস্টেম | সামঞ্জস্যযোগ্য ক্যাসকেড গেটসহ ফিড হপার ডিজাইন পরিদর্শন করুন। |
| ধূলিকণা হ্রাস | উচ্চ-চাপ জল মিস্টিং অথবা শুষ্ক ব্যাগহাউস ফিল্ট্রেশন | ওএসএইচএ আঞ্চলিক ধূলিকণা নিয়ন্ত্রণ বিধিমালা মেনে চলা নিশ্চিত করুন। |
বিষয়সূচি
-
হার্ড রক ক্রাশার প্লান্ট ডিজাইন: চরম আঘাত প্রতিরোধে গ্রানাইট ও ব্যাসাল্ট প্রক্রিয়াকরণ
- ⚖️ ভূতাত্ত্বিক পদার্থবিজ্ঞান: কেন গ্রানাইট ও ব্যাসাল্ট ধাতু ক্ষয় ত্বরান্বিত করে
- তিন-পর্যায়বিশিষ্ট কঠিন শিলা সার্কিট কনফিগারেশন এবং প্যারামিটার নিয়ন্ত্রণ
- ⚙️ উপকরণ প্রকৌশল: সঠিক লাইনার ধাতুবিদ্যা নির্বাচন
- ফিল্ড কেস স্টাডি: ব্যাসাল্ট কোয়ারিতে চরম ক্ষয় এবং খারাপ কিউবিসিটি সমাধান করা
- পাথর কুচিয়ে দেওয়ার প্রকৌশল ও নির্বাচন চেকলিস্ট