
 EN
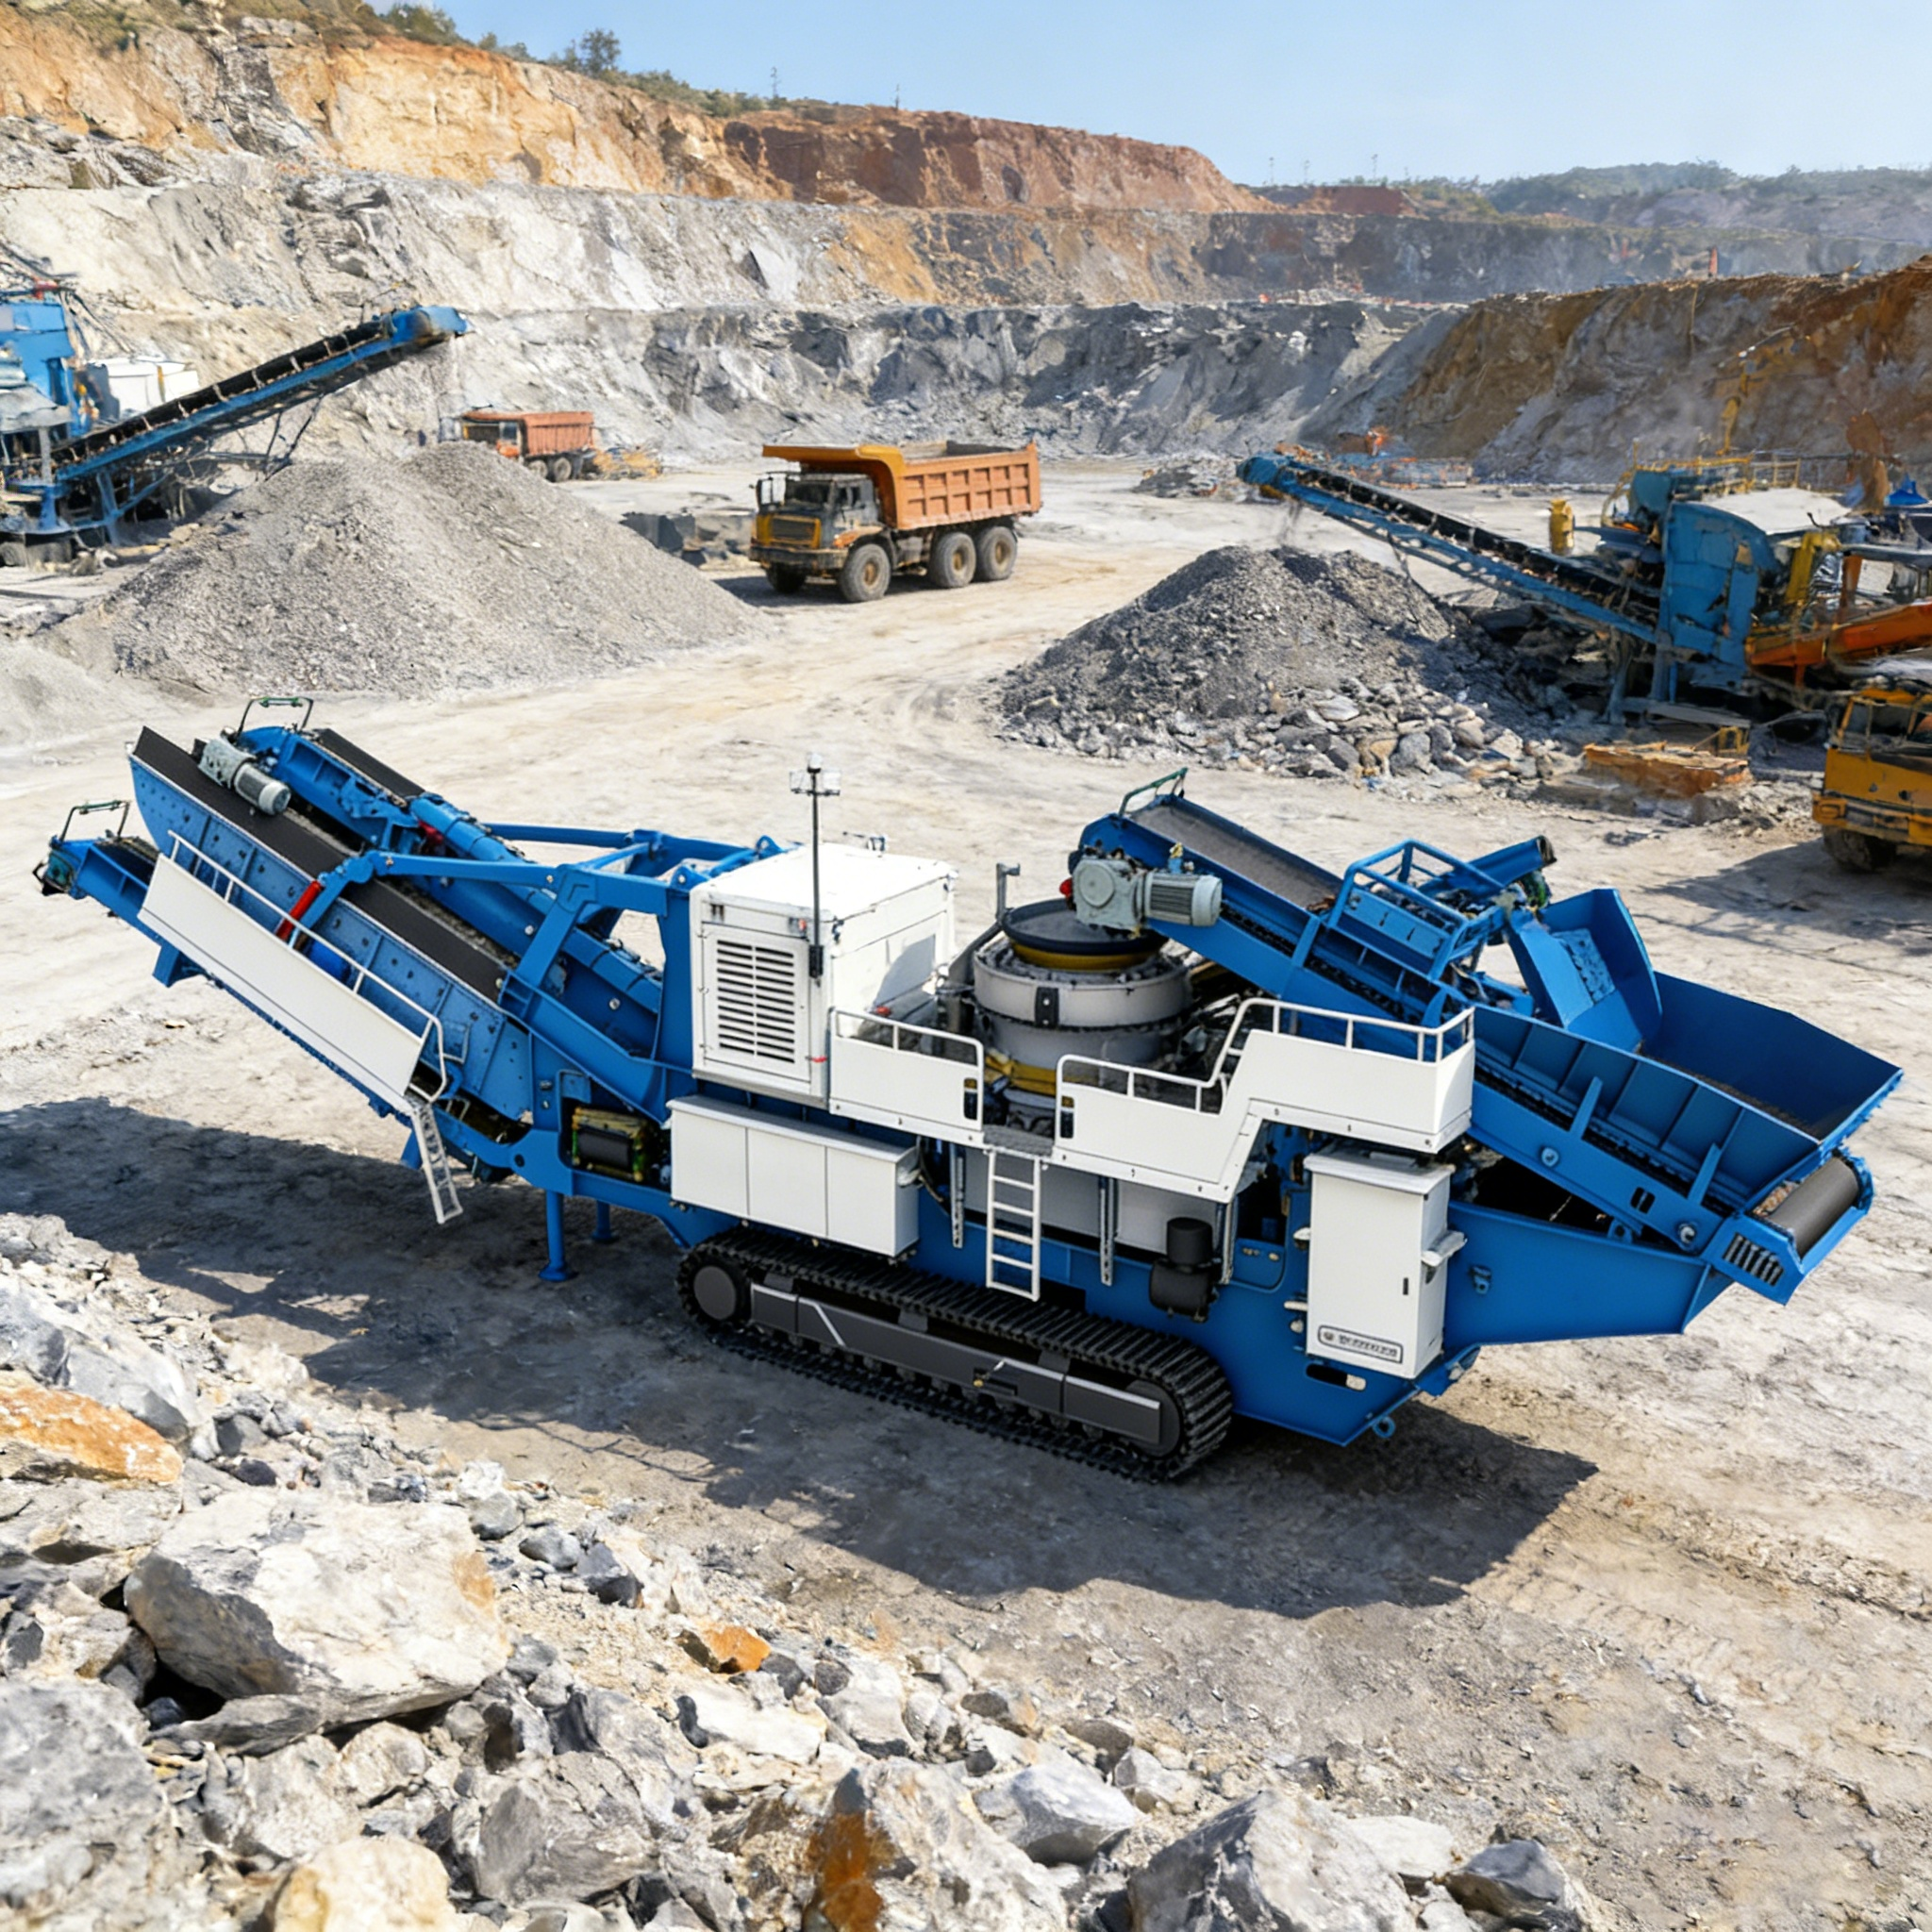
हार्ड रॉक क्रशर प्लांट का डिज़ाइन: अत्यधिक क्षरण के तहत ग्रेनाइट और बैसाल्ट की प्रोसेसिंग
मुख्य बिंदु ग्रेनाइट और बैसाल्ट जैसे अत्यधिक क्षरणकारी आग्नेय चट्टानों (मोह्स 6–7, सिलिका सामग्री 65%) की प्रोसेसिंग के लिए लाइनर के घिसावट की लागत को नियंत्रित करने के लिए संपीड़न-आधारित बहु-चरणीय क्रशिंग सर्किट की आवश्यकता होती है। प्राथमिक और माध्यमिक चरणों के लिए मानक प्रभाव क्रशर्स का उपयोग अवश्य ही टाला जाना चाहिए; इसके बजाय, प्लांट डिज़ाइनरों को भारी जॉ क्रशर्स को उच्च-अपकेंद्रीय शंकु क्रशर्स और ऊर्ध्वाधर धुरी प्रभाव (VSI) शेपर्स के साथ जोड़ना चाहिए, ताकि समग्र फ्लैकिनेस 12% से कम बनी रहे और लाइनर का जीवनकाल बना रहे।
⚖️ भूवैज्ञानिक भौतिकी: ग्रेनाइट और बैसाल्ट धातु के नुकसान को क्यों तेज़ करते हैं
एक पत्थर क्रशिंग प्लांट में घिसावट की गतिशीलता आहरण सामग्री की खनिज संरचना और संपीड़न सामर्थ्य द्वारा नियंत्रित होती है। चूना पत्थर जैसी मृदु अवसादी चट्टानों के लिए अनुकूलित मानक प्लांट विन्यास, जब ग्रेनाइट या बैसाल्ट के संपर्क में आते हैं, तो विफल हो जाते हैं।
ग्रेनाइट के गुण : इंटरलॉकिंग क्वार्ट्ज़ (मोह्स कठोरता 7) और फेल्डस्पार क्रिस्टल से बना हुआ। जब इन क्रिस्टलों को कुचला जाता है, तो वे स्मूथ रूप से नहीं काटते; बल्कि बेहद तेज़, कोणीय टुकड़ों में टूट जाते हैं जो इस्पात की सतहों को खरोंचते हैं, जिससे कटिंग वियर तेज़ी से बढ़ जाता है।
बैसाल्ट के गुण : एक घना, बारीक-दानेदार ज्वालामुखीय चट्टान जिसकी संपीड़न सामर्थ्य अक्सर ३०० एमपीए से अधिक होती है। इसका उच्च घनत्व क्रशर के एक्सेंट्रिक शाफ्ट और मुख्य फ्रेम पर अत्यधिक यांत्रिक तनाव डालता है, क्योंकि तन्य भंग की शुरुआत के लिए विशाल यांत्रिक बल की आवश्यकता होती है।
वियर लागत का प्रभाव : इन सामग्रियों के संसाधन से क्रशिंग फेस पर घर्षण और ऊष्मा में वृद्धि होती है। खराब रूप से कॉन्फ़िगर किए गए सर्किट में मानक मैंगनीज़ स्टील लाइनर्स का जीवनकाल चूना पत्थर के संसाधन की तुलना में ४०% से ६०% तक कम हो जाता है, जिससे लाइनर प्रतिस्थापन की लागत संयंत्र की लाभप्रदता के लिए प्रमुख बाधा बन जाती है।
?️ तीन-चरणीय कठोर चट्टान सर्किट कॉन्फ़िगरेशन और पैरामीटर नियंत्रण
उच्च-गुणवत्ता वाले घनाकार संगमरमर के कणों के उत्पादन के लिए, बड़े आकार के खनन-से-प्राप्त (ROM) ग्रेनाइट या बैसाल्ट के बोल्डर्स को समर्पित तीन-चरणीय कमी प्रक्रिया के माध्यम से संसाधित किया जाना चाहिए।
प्राथमिक चरण: भारी-संरचना वाला संपीड़न (प्रवेश आकार १.५ मीटर से १५०–२५० मिमी तक)
केवल भारी-संरचना वाले जॉ क्रशर या प्राथमिक जायरोटॉरी क्रशर ही उच्च संपीड़न सामर्थ्य वाली आग्नेय चट्टानों के प्रारंभिक कमी को संभाल सकते हैं।
१.५ मीटर तक के ROM प्रवेश के लिए, कम से कम १.१ मीटर के प्रवेश खुलासे वाला जॉ क्रशर आवश्यक है। बंद पक्ष सेटिंग (CSS) को १५० मिमी से २०० मिमी के बीच बनाए रखना चाहिए, जिससे कमी अनुपात को संरक्षित ४:१ या ६:१ तक सीमित कर दिया जाता है, ताकि टॉगल प्लेट पर अत्यधिक पार्श्व भार को रोका जा सके।
प्राकृतिक महीन कणों (१०० मिमी से कम) को छानने के लिए जॉ क्रशर के पूर्ववर्ती चरण में एक भारी-संरचना वाला कंपनशील ग्रिज़ली फीडर स्थापित किया जाना चाहिए, जिससे जॉ क्रशर के भीतर अवरोधन को रोका जा सके और बिजली की खपत में लगभग ३०% की कमी की जा सके।
द्वितीयक चरण: परत-संपीड़न शंकु क्रशिंग (२०–४० मिमी तक कमी)
कठोर चट्टान का द्वितीयक आकुंचन उच्च-असमकेंद्रितता वाले शंकु चक्रिय चूषकों पर निर्भर करना चाहिए, जो परत-संपीड़न (लैमिनेटिंग) चूषण सिद्धांत का उपयोग करते हैं। इस चरण में, सामग्री को चट्टान के कणों के बीच संपीड़ित संपर्क द्वारा चूषित किया जाता है, न कि मैंटल के साथ प्रभाव पर निर्भर करके।
शक्तिशाली, उच्च-बल संपीड़न स्ट्रोक प्रदान करने के लिए असमकेंद्रित थ्रो को उच्च विन्यास में सेट करना आवश्यक है। द्वितीयक शंकु के साथ एक बंद लूप में पुनर्चक्रित कंपनशील छलनी को एकीकृत किया जाना चाहिए, जो ४० मिमी से अधिक आकार के अतिरिक्त सामग्री को वापस कर दे, ताकि अत्यधिक चूषण को रोका जा सके और उपयोग में न आने वाले सूक्ष्म-फाइन्स के निर्माण को कम किया जा सके।
तृतीयक चरण: ऊर्ध्वाधर धुरी प्रभाव (वीएसआई) आकृति निर्माण (अंतिम रेत और घनाकारता)
उच्च-प्रदर्शन वाले कंक्रीट संगमरमर के विनिर्देशों (जैसे एएसटीएम सी३३ या ईएन १३०४३) के लिए, अंतिम उत्पाद का फ्लैकिनेस सूचकांक १२% से कम बना रहना चाहिए। केवल शंकु चक्रिय चूषक इस घनाकारता की गारंटी नहीं दे सकते हैं।
तृतीयक चरण के लिए एक वीएसआई शॉपर का उपयोग करना आवश्यक है, जो रॉक-ऑन-रॉक (पत्थर के धूल के बिस्तर) विन्यास पर काम करता है। उच्च गति वाला रोटर संग्रहीत कणों को एक स्थिर चट्टान के जेब के विरुद्ध फेंकता है, जिससे कमज़ोर, लंबे दाने प्राकृतिक खनिज विभाजन रेखाओं के अनुदिश टूट जाते हैं और तीव्र किनारों को गोल कर दिया जाता है। चूँकि प्राथमिक प्रभाव रॉक-ऑन-रॉक होता है, इसलिए ग्रेनाइट या बेसाल्ट फीड की उच्च क्षरणकारी प्रकृति के बावजूद पहने की लागत कम रखी जाती है।
⚙️ सामग्री इंजीनियरिंग: सही लाइनर धातु विज्ञान का चयन
क्रशिंग लाइनर के लिए सही मिश्र धातु का चयन करना क्षरण पहन प्रतिरोध और प्रभाव भंगुरता के बीच एक सूक्ष्म संतुलन है।
| पहन क्षेत्र | अनुशंसित मिश्र धातु ग्रेड | मुख्य यांत्रिक तंत्र | बचने योग्य विफलता का जोखिम |
|---|---|---|---|
| प्राथमिक जॉ प्लेट्स | 14% से 18% मैंगनीज़ (Mn18Cr2) | 200 HB से 500 HB के ऊपर भारी संपीड़न प्रभाव के तहत तीव्र कार्य कठोरीकरण। | शिखर कठोरता की खोज; यदि मिश्र धातु में लचीले कोर की कठोरता नहीं है, तो भंगुर भंग हो सकता है। |
| द्वितीयक शंकु लाइनर | उच्च-मैंगनीज (Mn18 या Mn22) | उच्च-असमकेंद्रित दबाव चेहरे को लगातार कठोर बनाता है, जबकि उच्च प्रभाव प्रतिरोध बना रहता है। | यदि फीड में अधिक मिट्टी या अविभाज्य ट्रैम्प धातु है, तो गंभीर स्थानीय खांचे हो सकते हैं। |
| VSI रोटर टिप्स | टंगस्टन कार्बाइड इंसर्ट्स (ग्रेड K) | अत्यधिक कठोरता (HV1500) उच्च-वेग खनिज रेत से फिसलने वाले क्षरण का प्रतिरोध करती है। | प्रत्यक्ष स्टील प्रभाव; शुष्क चलाने की स्थिति में तापीय झटका से दरारें आ सकती हैं। |
द बैसाल्ट पैराडॉक्स
पौधा संचालकों में एक सामान्य गलती बैसाल्ट के खदानों में प्राथमिक जॉ प्लेट्स के लिए सबसे कठोर उपलब्ध मिश्र धातु (जैसे उच्च-क्रोमियम व्हाइट आयरन या कार्बाइड-इन्सर्ट कॉम्पोजिट्स) का चयन करना है।
हालाँकि ये सामग्रियाँ अपघर्षण के प्रति प्रतिरोधी होती हैं, फिर भी ये प्राथमिक कमी के विशाल झटका भार को सहन करने के लिए आवश्यक प्रभाव सुदृढ़ता की कमी से ग्रस्त होती हैं। ३०० एमपीए प्रभाव के तहत, उच्च-कठोरता भंगुर मिश्र धातुओं में सूक्ष्म तन्यता दरारें विकसित हो जाती हैं, जिससे जॉ प्लेट में आकस्मिक छीलन या संरचनात्मक विभाजन हो जाता है। प्राथमिक चरणों के लिए, मैंगनीज स्टील अभी तक एकमात्र सुरक्षित इंजीनियरिंग मानक बना हुआ है।
?? क्षेत्र अध्ययन: बैसाल्ट के खदान में अत्यधिक घर्षण और खराब क्यूबिसिटी का समाधान
जॉर्जिया में एक वाणिज्यिक समूह उत्पादक, जो बैसाल्ट सड़क-आधार समूह के लिए ३०० टन/घंटा क्षमता के एक कुचलन संयंत्र का संचालन कर रहा था, उसे कम प्रदर्शन वाले उपकरणों के कारण गंभीर वित्तीय हानि का सामना करना पड़ा।
संयंत्र की व्यवस्था में एक प्राथमिक जॉ कुचलन मशीन के बाद द्वितीयक कमी के लिए एक क्षैतिज धुरी प्रभाव (एचएसआई) कुचलन मशीन का उपयोग किया गया था।
निदान
अत्यधिक घर्षण लागत : क्योंकि बेसाल्ट अत्यधिक कार्बरेशन वाला है, द्वितीयक एचएसआई प्रभाव ब्लो बार्स प्रत्येक ४८ संचालन घंटों के बाद पूरी तरह से क्षरित हो जाते थे, जिसके कारण दो-सप्ताहिक बंदी आवश्यक होती थी और केवल क्षरण भागों पर मासिक १८,००० अमेरिकी डॉलर से अधिक की लागत आती थी।
उत्पाद की गुणवत्ता खराब है : क्षरित ब्लो बार्स के साथ एचएसआई को चलाने का प्रयास करने पर फ्लैकिनेस सूचकांक २४% से अधिक हो गया, जिससे स्थानीय परिवहन विभाग (डीओटी) के कंक्रीट रेत मानकों की पूर्ति नहीं हो पाई।
इंजीनियरिंग सुधार
संयंत्र को हमारी भूवैज्ञानिक और यांत्रिक टीम द्वारा डिज़ाइन की गई एक पूर्ण पुनर्स्थापना प्रक्रिया से गुज़रना पड़ा:
एचएसआई का प्रतिस्थापन : उच्च-क्षरण वाले द्वितीयक एचएसआई को पूरी तरह से एक उच्च-असमान्तरता वाले द्वितीयक शंकु करशर के साथ प्रतिस्थापित किया गया, जिसमें Mn18Cr2 मैंगनीज़ लाइनर्स लगे थे।
वीएसआई आकृति निर्माण की स्थापना : एक २०० किलोवाट रॉक-ऑन-रॉक वीएसआई आकृति निर्माता को तृतीयक चरण के रूप में स्थापित किया गया, जो उच्च-आवृत्ति छनन डेक के साथ बंद लूप में संचालित होता है।
पूर्व-स्कैल्पिंग की स्थापना द्वितीयक चरण से पहले एक स्वतंत्र डबल-डेक कंपन छलनी स्थापित की गई, जो २० मिमी से छोटे कणों को सीधे वीएसआई में मोड़ देती है, जिससे द्वितीयक शंकु का पुनर्चक्रण भार कम हो जाता है।
परिणाम
उन्नयन अभियान के बाद, द्वितीयक चरण के लाइनर प्रतिस्थापन का औसत अंतराल ४८ घंटे से बढ़कर ६५० ऑपरेटिंग घंटे हो गया, जिससे घिसावट वाले भागों के संचालन व्यय में ७८% की कमी आई।
अंतिम उत्पाद का फ्लैकिनेस सूचकांक २४% से घटकर लगातार ९.५% रह गया, जो प्रीमियम कंक्रीट एग्रीगेट विनिर्देशों के पूर्ण अनुपालन को सुनिश्चित करता है तथा उच्च-मार्जिन नगरपालिका राजमार्ग आपूर्ति अनुबंधों के लिए अवसर खोलता है।
शैल-कुचन इंजीनियरिंग एवं चयन जाँच सूची
कठोर शैल कुचन संयंत्र के उपकरणों की खरीद या लेआउट के डिज़ाइन को अंतिम रूप देने से पहले, इंजीनियरिंग निदेशकों को निम्नलिखित के साथ अनुपालन की पुष्टि करनी आवश्यक है:
| डिज़ाइन पैरामीटर | न्यूनतम कठोर शैल विनिर्देश | इंजीनियरिंग सत्यापन विधि |
|---|---|---|
| प्राथमिक अपचयन अनुपात | अधिकतम ४:१ से ६:१ तक सीमित | अधिकतम फीड आयाम और प्राथमिक जॉ के सीएसएस सेटिंग के बीच अनुपात की गणना करें। |
| ट्रैम्प आयरन रिलीफ | कोन क्रशर पर हाइड्रोलिक ड्यूअल-एक्टिंग रिलीज सिलेंडर | स्वचालित हाइड्रोलिक क्लियरिंग और अन-ब्लॉकिंग प्रणालियों की उपस्थिति की पुष्टि करें। |
| वीएसआई फीडिंग प्रणाली | कैस्केडिंग फीड के लिए सक्षम बाई-फ्लो प्रणाली | एडजस्टेबल कैस्केड गेट्स के लिए फीड हॉपर डिज़ाइन का निरीक्षण करें। |
| धूल शमन | उच्च-दबाव जल कोहरा या शुष्क बैगहाउस फिल्ट्रेशन | ओएसएचए क्षेत्रीय धूल नियंत्रण विनियमों के साथ अनुपालन की पुष्टि करें। |
विषय-सूची
-
हार्ड रॉक क्रशर प्लांट का डिज़ाइन: अत्यधिक क्षरण के तहत ग्रेनाइट और बैसाल्ट की प्रोसेसिंग
- ⚖️ भूवैज्ञानिक भौतिकी: ग्रेनाइट और बैसाल्ट धातु के नुकसान को क्यों तेज़ करते हैं
- ?️ तीन-चरणीय कठोर चट्टान सर्किट कॉन्फ़िगरेशन और पैरामीटर नियंत्रण
- ⚙️ सामग्री इंजीनियरिंग: सही लाइनर धातु विज्ञान का चयन
- ?? क्षेत्र अध्ययन: बैसाल्ट के खदान में अत्यधिक घर्षण और खराब क्यूबिसिटी का समाधान
- शैल-कुचन इंजीनियरिंग एवं चयन जाँच सूची