
 EN
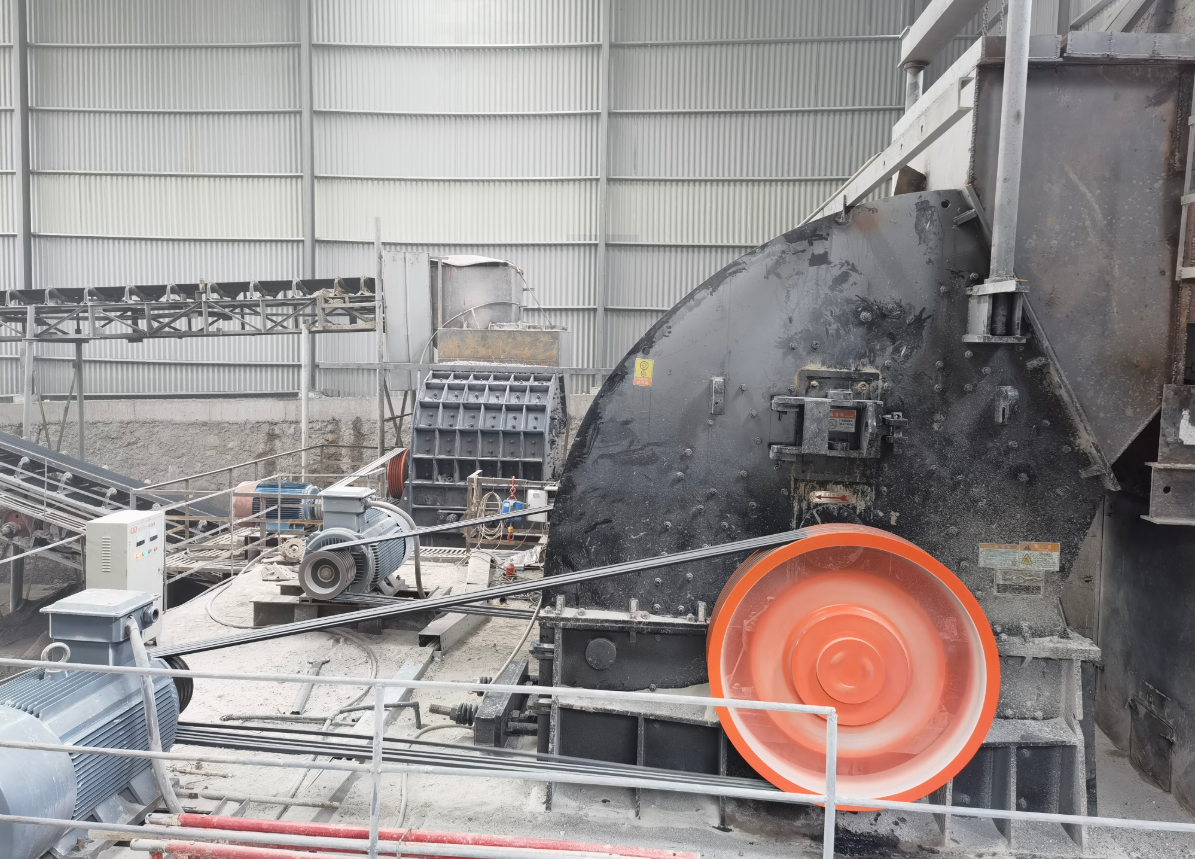
Kaya kırma ekipmanları, birbirinden çok farklı iki işletme ortamına hizmet vermelidir. Bir maden, kaya türünün kesitten kesite değiştiği, derin ve değişken zeminlerden cevher çıkarır; bir taşocak ise bilinen bir yüzeyden tutarlı agrega üretir. Bu iki alanı karıştıran alıcılar, genellikle sermaye harcamalarında fazla ödeme yapar ya da tesisi yetersiz şekilde belirtir ve bunun sonucunda duruş süreleri yaşar. Herhangi bir satın alma siparişi verilmeden önce doğru çalışma sınıfını belirlemek, hem fazla harcama hem de kronik duruş sürelerini önler.
Madencilik ve Taşocakları: İki Farklı İşletme Ortamı
Kaya sertliği, çalışma sınıfını belirler
Kaya kırma ekipmanı, öncelikle malzemenin sertliğine göre seçilir; fiyatına göre değil. Madencilik cevher yatakları genellikle sağlam ve çatlaklı bölgeleri bir arada içerdiğinden besleme, tahmin edilemeyen parça boyutları ve aşındırıcı gangu ile gelir. Kireçtaşı gibi taş ocakları kaya türleri daha homojendir; bu nedenle tek kademeli çekici kırıcı veya darbeli kırıcı, düşük maliyetle yüksek küçültme oranı sağlayabilir. Mohs sertliği granit veya demir cevheri gibi malzemelerde 6’nın üzerine çıktığında aşınma hızlanır ve kırma odası, verimliliği sabit tutmak için sertleştirilmiş kaplama plakaları ve güçlü bir rotor gerektirir.
Mobil ve sabit kırma tesisi yerleşimleri
Mobil kırma tesisi, sürekli ilerleyen madencilik cephesi ve yolu zor olan uzak taş ocaklarına uygundur. Modern kaynak kırma ekipmanları, çene kırıcıyı, titreşimli besleyiciyi ve taşıyıcı bantı tek bir ünite olarak raylar veya tekerleklere monte eder; bu da yeniden yerleştirme süresini kısaltır. Yeniden yerleştirme ayrıca kamyon taşıma mesafesini de azaltır; bu da uzak madencilikte en büyük işletme maliyeti kaynağıdır. Sabit tesis, tekrarlanan şasi ve ray aşınmasını önler ancak tek bir konuma bağlı kalır; dolayısıyla yanlış bir saha araştırması sermaye harcamalarını katlar. Sabit sistemler, 24/7 çalışan sabit üretim hattı gerektiren yüksek hacimli taş ocakları işlemlerinde hakimdir; bunlar daha iyi toz kontrolü, daha basit bakım erişimi ve ton başına daha düşük işletme maliyeti sunar. Seçim, besleme noktasının hareketliliği ile sürdürülebilir agrega üretimi arasındaki dengeye dayanır.
Besleme boyutu ve geçiş kapasitesi tasarımı belirler
Besleme boyutu, çıkış boyutu ve hedef ton/saat (TPH) değeri, tüm akışı şekillendirir. Madencilik uygulamaları genellikle ilk aşamada büyük besleme açıklıkları ve kaba partikül boyutu gerektirir; ardından aşağı akışta ince öğütme yapılır. Taş ocak hatları beton ve asfalt için gradasyona öncelik verir; bu nedenle eleklenme ve titreşimli elek ayarlaması en çok dikkat edilmesi gereken unsurlardır. Devreye alınmadan önce yapılan saha araştırması ve uygulanabilirlik çalışması, kayalık kırma ekipmanının belirtilen iş kapasitesini kısıtlayabilecek uyumsuz huni, motor gücü ve konveyör bant gibi sorunları önler. Motor gücünün gereğinden fazla olması her saat enerji israfına yol açarken, yetersiz güç ayarı planlanan yatırım getirisini sessizce azaltan bir düşük derecelendirme zorunluluğu doğurur.
Sertlik ve Aşınma Gerçek Maliyeti Belirler
Mohs ölçeğini ve silika içeriğini okumak
Malzemenin Mohs ölçeğindeki sertliği, rengine veya kaynağında göre aşınmayı çok daha iyi tahmin eder. Kuvarsit ve bazı granitlerde yaygın olan yüksek silika içeriği, serbest kuvarsın çeliğe göre daha sert olması nedeniyle aşınma parçalarına agresif şekilde saldırır. Akıllı kontrol sistemleri motor yükünü kaydeder ve tepe değerlerini sınırlamak için besleme hızını ayarlar; bu da bileşen ömrünü uzatır. Operatörler, kırma tesisinin gerçek kayaya göre değil, kırma ekipmanı performansı hakkında genel varsayımlara göre belirlenmemesi için uygunluluk çalışması sırasında petrografik veya aşınma indeksi testi talep etmelidir. Tasarım sınırını aşan bir aşınma indeksi, standart manganez yerine kromlu veya seramik takviyeli astar plakası gerektirir; aksi takdirde aşınma oranı haftalar içinde ikiye katlanır.
Kırma odasının aşınmaya nasıl dayandığı
Ezme odası, aşınma mücadelesinin kazanıldığı ya da kaybedildiği yerdir. Arka plan: Sichuan Xichang'da bulunan 250–300 TPH granit agrega hattı değişken sertlikte kaya işlemi gerçekleştirmektedir. Sorun: Standart çekiçler aşırı yüklendi ve bakım aralıkları kısaldu. Çözüm: ZGC1250 titreşimli besleyici ve 3YKQ2470 eleklerle birlikte kullanılan KPC1313 çift odalı sert kaya kırıcı, granitin aşındırıcılığına göre odaların geometrisini ayarladı. Ölçülebilir etki: 26–31, 16–26, 13–16, 5–13 ve 1–5 mm fraksiyonlarında kararlı gradasyon ile öngörülebilir aşınma parçası değişimleri.
Aşınma parçaları: kaplama plakası, çekiç ve rotor
Yedek parça maliyetleri, ürünün etiket fiyatından daha fazla kar getirme süresini belirler. Astar plakası profilleri, kırma odasının şekli ve indirgeme oranını kontrol eder; aşınmış bir profil, tane dağılımını değiştirir ve motor güç tüketimini artırır. Çekiçli kırıcı rotorları, tek kullanımlık döküm parçalardan ziyade dengeli ve yeniden monte edilebilir çekiçlere ihtiyaç duyar. Astar plakalarının metalurjisinin silika içeriğiyle uyumlu olması, yedek parça tüketimini sabit tutar ve üretim hattı ömrü boyunca yatırım getirisini korur; ayrıca herhangi bir kaya kırma ekipmanı filosunda beklenmedik duruşları azaltır. Değiştirilebilir uçlu yeniden monte edilebilir çekiç gövdeleri, hurda miktarını azaltır ve rotoryu dengede tutar; bu ayrıntı hem tane dağılımını hem de rulman ömrünü korur.
Kâr Getiren Bir Yedek Parça Stratejisi
Bakım planlaması ve yedek parça stoku
Bakım, arızalara göre değil, çalışma saatlerine göre yapılmalıdır. Bir planlı yedek parça seti—kılavuz plakası, çekiçler, elekler, konveyör bant—kırma tesisinin pik sezon boyunca çalışmasını sağlar. ISO 9001 standartlarına uygun yönetilen tedarikçiler, ısı işlemi ve boyutsal kontrolleri belgelendirerek varyasyonu azaltır. OSHA ve ANSI güvenlik kılıfları ile kilitleme standartları, teknisyenlerin kılavuz plakası değişimleri sırasında güvenliğini sağlar; NFPA toz kontrol yönergeleri ise huni ve elekleme sahalarında patlama riskini sınırlandırır. Güvenilir kaya kırma ekipmanı bile disiplinli bakım yapılmadığında arıza verir. Kılavuz plakası cıvatalarında haftalık tork kontrolleri, kırma odasını çizmeye neden olacak gevşemeyi önceden tespit eder; bu düşük maliyetli alışkanlık, felaket niteliğinde arızaları önler.
Akıllı kontrol ve uyum sağlama ile daha düşük maliyet
Akıllı bir kontrol sistemi, motor gücü, titreşim ve toz kontrolünü tek bir panoda birleştirir ve arızadan önce aşınmayı bildirir. Gürültü kontrolü için kabinler ve çevre dostu maden uygulamaları, yerel izinleri karşılar ve yakın çevredeki toplulukları korur. Küresel taş ocakları ve madencilik işletmeleri için modüler tasarım, kurulum süresini kısaltır ve kapasitenin taleple birlikte büyümesine olanak tanır. Tek bir tedarikçi tarafından EPC teslimatı—donanım seçimi ile devreye alma sürecine kadar—sermaye harcamalarını azaltır ve ayrı ayrı makinelerin parça parça satın alınmasına kıyasla geri ödeme dönemini kısaltır. Tek bir sorumlu ortak aynı zamanda yerel ekiplerin öğrenme sürecini kısaltır ve ISO 9001 belgeleri kapsamında yedek parça takip edilebilirliğini kolaylaştırır.
Madencilik sınıfı ve taş ocakları sınıfı makinalar arasında seçim yapmak, markaya göre değil, kayaya, sahaya ve stratejiye göre yapılır. Doğru kaya kırma ekipmanı, sertliği kavite tasarımına uyarlar; besleme hareketliliğine göre mobil ya da sabit yerleşim seçer; aşınmaya uğrayan parçaları yönetilen bir işletme maliyeti olarak ele alır. Uygunluk çalışması yapan, yedek parça stoku tutan ve belgelendirilmiş bakım talep eden alıcılar, daha düşük risk ve daha hızlı yatırım geri dönüşü elde eder.
Sıkça Sorulan Sorular
Soru
Madencilik sınıfı kaya kırma ekipmanını taş ocakları sınıfından ayıran nedir?
Cevap: Madencilik sınıfı makinalar, değişken ve derin cevheri, daha büyük besleme boyutu ve daha zorlu aşınmayı karşılayacak şekilde işler; genellikle dayanıklı çene kırıcı ve konik kırıcı aşamalara ihtiyaç duyar. Taş ocakları sınıfı tesisler ise yüksek küçültme oranına sahip çekiç kırıcı veya darbe kırıcı ile daha düşük maliyetle homojen agrega işler. Bu ayrım, sermaye harcamalarını, aşınmaya uğrayan parça tüketimini ve bakım ritmini şekillendirir; bu nedenle doğru sınıfın belirlenmesi kronik duruş sürelerini önler ve üretim hattının yatırım geri dönüşünü korur.
Soru
Neden yüksek silika içeriği aşınma parçalarının maliyetini artırır?
Cevap: Yüksek silika içeren kayaçlardaki serbest kuvars, çelikten daha serttir; bu nedenle yumuşak kireçtaşı kadar hızlı olmayan astar plakaları, çekiçleri ve rotor yüzeylerini daha hızlı aşındırır. Bu durum yedek parça tüketimini artırır ve geri ödeme dönemini kısaltır. Fizibilite çalışması sırasında yapılan petrografik test, silika içeriğini erken ortaya çıkarır; böylece kırma odası, aşınmayı yavaşlatmak ve üretim hattı boyunca işletme maliyetini öngörülebilir tutmak için daha sert metalurji ve ayarlanmış besleme hızı kullanabilir.
Soru
Bir alıcı, mobil ile sabit yerleşim arasında nasıl seçim yapmalıdır?
Cevap: Mobil kırma tesisi üniteleri, taşıma mesafesini azaltmak için yer değiştirmenin gereklendiği ilerleyen maden sahaları ve uzak taş ocakları için uygundur. Sabit sistemler ise sürekli çalışan, yüksek hacimli agrega operasyonlarına ve güçlü toz kontrolüne ihtiyaç duyan sabit tesisler için uygundur. Karar, besleme noktasının hareketliliğine, mevcut inşaat imkânlarına ve saatte hedef tonajına dayanır. Bir saha incelemesi erişimi ve elektrik kaynağını netleştirirken, EPC planlaması yerleşimi gerekli granülometri ve kapasiteyle uyumlu hale getirir.
Soru
Sürekli işletme için öncelikli stoklanması gereken aşınma parçaları hangileridir?
Cevap: Herhangi bir yedek parça setinde ilk önceliğe sahip parçalar, astar plakası, çekiçler, titreşimli elek ortamı ve konveyör bant bölümleridir. Bu parçalar en hızlı aşınır ve arızaları tüm üretim hattını durdurur. Kayaçtaki silika içeriğine göre derecelendirilmiş, eşleşen metalürji özelliklerine sahip parçaların stoklanması acil ithalatları ve uzun bekleme sürelerini önler. Planlı bakım aralıklarında, OSHA ve ANSI kilitleme kuralları çerçevesinde gerçekleştirilen değişiklikler, teknisyenlerin güvenliğini sağlar ve belirtilen kapasitenin korunmasını sağlar.
Soru
Uluslararası standartlar kırıcı işletiminde nerede geçerlidir?
Cevap: OSHA ve ANSI, makine koruyucularını, kilitleme prosedürlerini ve astar değişimi sırasında teknisyen güvenliğini kapsar. NFPA rehberi, hunilerde ve elek tabakalarında toz patlaması riskini sınırlandırırken, ISO 9001 tedarikçi kalitesini ve aşınma parçalarının izlenebilirliğini yönetir. AB’ye sevk edilecek ekipmanlar için EN veya CE işareti önem taşır. Bu standartlara devreye alma ve bakım süreçlerinde uyulması, kazaları azaltır, uyumluluğu destekler ve kırma tesisi bileşenlerinin ömrünü uzatır.