
 EN
การเลือกอุปกรณ์ที่เหมาะสมเริ่มต้นขึ้นนานก่อนที่เหล็กจะสัมผัสกับหิน การบดหิน การตั้งค่าเครื่องบดสำหรับหินปูนจะล้มเหลวเมื่อนำไปใช้ในเหมืองหินแกรนิต ในขณะที่วงจรการบดกรวดแม่น้ำจะทำให้โรงงานหินบะซอลต์เกิดการอุดตัน หินไม่เคยมีลักษณะสม่ำเสมอ: ความแข็ง ปริมาณซิลิกา ความชื้น และขนาดของวัสดุป้อนเข้า ล้วนเป็นปัจจัยที่กำหนดว่าเครื่องบดชนิดใดจะสามารถใช้งานได้อย่างทนทาน คู่มือนี้จัดประเภทของเครื่องบดให้สอดคล้องกับพฤติกรรมจริงของหิน เพื่อช่วยผู้ผลิตวัสดุรวมหลีกเลี่ยงการเลือกผิดพลาดที่ส่งผลเสียทางการเงินและเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ เครื่องบดขั้นต้นที่เลือกไม่เหมาะสมอาจทำให้ทั้งโรงงานต้องเผชิญกับต้นทุนการสึกหรอที่สูงอย่างต่อเนื่องเป็นเวลาหลายปี ขณะที่การเลือกเครื่องบดที่ตรงกับลักษณะหินอย่างถูกต้องจะคืนผลตอบแทนผ่านผลผลิตที่สม่ำเสมอและจำนวนครั้งที่ต้องหยุดเดินเครื่องลดลง
คุณสมบัติของหินที่มีผลต่อการเลือกเครื่องบด
ความแข็งตามมาตราโมห์สกำหนดการเลือกเครื่องบดอย่างไร
การบดหิน ประสิทธิภาพขึ้นอยู่กับความแข็งตามมาตราโมส์เป็นอันดับแรก หินแกรนิตและหินบะซอลต์มีค่าความแข็งอยู่ที่ ๖–๗ หินปูนอยู่ที่ประมาณ ๓–๔ และกรวดในแม่น้ำมีค่าใกล้เคียงกับ ๗ วัสดุที่แข็งกว่าจำเป็นแรงอัดสูงกว่าและชิ้นส่วนที่สึกหรอได้ดีต้องทนต่อการขัดสีมากขึ้น เครื่องบดแบบกรามใช้สำหรับการบดขั้นต้นของหินที่แข็งแกร่ง ในขณะที่เครื่องบดแบบกรวยใช้สำหรับการบดขั้นที่สองให้ละเอียดยิ่งขึ้น การเลือกเครื่องบดให้สอดคล้องกับค่าความแข็งตามมาตราโมส์จะช่วยป้องกันไม่ให้แผ่นบุภายในเสียหายก่อนกำหนด และรักษาอัตราส่วนการลดขนาดให้คงที่ ผู้ปฏิบัติงานที่ติดตามการเปลี่ยนแปลงของความแข็งบนพื้นผิวแหล่งหินสามารถปรับค่าตั้งค่าล่วงหน้าก่อนที่การสึกหรอจะเพิ่มขึ้นอย่างรวดเร็ว ซึ่งจะช่วยปกป้องทั้งแผ่นบุภายในและรูปร่างของผลิตภัณฑ์
ความขัดสี ซิลิกา ความชื้น และขนาดของวัสดุป้อนเข้า
มีประสิทธิภาพ การบดหิน ยังติดตามดัชนีการสึกหรอและปริมาณซิลิกา ซึ่งมีผลต่ออายุการใช้งานของชิ้นส่วนที่สึกหรอมากกว่าความแข็งเพียงอย่างเดียว หินบะซอลต์ที่มีซิลิกาสูงทำให้แผ่นกระทบ (blow bars) และแผ่นบุรอง (liners) สึกหรออย่างรวดเร็ว ส่งผลให้ต้นทุนการดำเนินงานเพิ่มขึ้น ระยะเวลาหยุดทำงานเนื่องจากการสึกหรอโดยเฉลี่ย ๑๐–๑๕% บนหินที่มีซิลิกาสูงอาจทำให้ต้นทุนต่อตันเพิ่มเป็นสองเท่า การเลือกโลหะผสมที่เหมาะสมสามารถกู้คืนส่วนใหญ่ของความสูญเสียนั้นได้ ความชื้นเกินร้อยละ ๘ โดยประมาณมีความเสี่ยงทำให้เกิดการอุดตันในห้องบดละเอียดและบนตะแกรง ขนาดของวัสดุป้อนกำหนดช่องเปิดของเครื่องบดและค่าการตั้งค่าขากรรไกรหลักที่จำเป็น วัสดุป้อนที่มีขนาดใหญ่เกินไปจะทำให้ห้องบดติดขัด ในขณะที่วัสดุป้อนที่เล็กเกินไปจะทำให้กำลังการผลิตสูญเปล่า การควบคุมขนาดวัสดุป้อนให้สมดุลร่วมกับการตั้งค่าด้านปิด (closed-side setting) ที่ถูกต้องจะช่วยรักษาคุณภาพของเกรดวัสดุและอัตราการผ่านวัสดุ
ประเภทของเครื่องบดตามหมวดหิน
เครื่องบดแบบขากรรไกรและเครื่องบดแบบกรวยสำหรับหินแกรนิตและหินบะซอลต์
หินแกรนิตและหินบะซอลต์ต้องใช้การบดแบบแรงอัดเพื่อให้ได้ผลลัพธ์ที่เชื่อถือได้ การบดหิน ผลลัพธ์ เครื่องบดแบบกรามรับวัสดุป้อนขนาดใหญ่และให้อัตราส่วนการย่อยสลายขั้นต้น จากนั้นเครื่องบดแบบกรวยจะทำหน้าที่ย่อยสลายให้ได้ตามข้อกำหนดสุดท้าย หน่วยเหล่านี้ทนต่อการสึกหรอสูงและผลิตวัสดุที่มีรูปร่างใกล้เคียงกับทรงลูกบาศก์สำหรับใช้เป็นฐานทาง สำหรับหินแกรนิตที่แข็งมาก เครื่องบดหินแข็งแบบสองช่องจะใช้โซนการบดสองโซนภายในเครื่องเดียวกัน ซึ่งช่วยเพิ่มกำลังการผลิตโดยไม่จำเป็นต้องขยายพื้นที่ติดตั้ง แผ่นบุภายในเครื่องบดแบบกรวยควรเลือกให้สอดคล้องกับดัชนีการสึกหรอของหิน เพื่อยืดอายุการใช้งานระหว่างรอบการบำรุงรักษา ควรมีการตรวจสอบค่าการตั้งระยะห่างด้านปิดอย่างสม่ำเสมอ เพื่อให้มั่นใจว่าวัสดุที่ได้ยังคงเป็นไปตามข้อกำหนด และรักษาระดับอัตราส่วนการย่อยสลายให้คงที่แม้ในช่วงเวลาทำงานที่ยาวนาน
เครื่องบดแบบแรงกระแทกและเครื่องบดแบบสองช่องสำหรับหินปูนและกรวดจากลำน้ำ
หินปูนสามารถบดได้ดีด้วยเครื่องบดแบบแรงกระแทก ซึ่งให้เศษหินที่มีรูปร่างใกล้เคียงกับทรงลูกบาศก์ด้วยต้นทุนการสึกหรอต่ำ กรวดจากลำน้ำแม้จะมีความแข็งสูง แต่มีความกัดกร่อนต่ำกว่า เครื่องบดแบบแรงกระแทกจึงผลิตทรายและกรวดที่มีการกระจายขนาดอย่างยอดเยี่ยม สำหรับสมดุล การบดหิน สำหรับการป้อนวัตถุดิบที่หลากหลาย บดหินแข็งแบบสองช่องเหมาะกับหินแกรนิตและหินบะซอลต์ที่มีความแข็งระดับปานกลาง ซึ่งเครื่องแบบเดี่ยวไม่สามารถรองรับกำลังการผลิตที่ต้องการได้ การเลือกระหว่างระบบกระทบ (impact) กับระบบอัด (compression) จะส่งผลต่อชิ้นส่วนที่สึกหรอ กำลังไฟฟ้าที่ใช้ และรูปร่างของผลิตภัณฑ์สุดท้าย ดังนั้นจึงควรทดสอบตัวอย่างหินก่อนตัดสินใจซื้อ นอกจากนี้ การบันทึกผลการทดสอบลงในแผ่นข้อมูลจำเพาะยังช่วยให้วิศวกรโรงงานเปรียบเทียบงบประมาณสำหรับชิ้นส่วนที่สึกหรอระหว่างผู้จัดจำหน่ายต่าง ๆ ได้ก่อนตัดสินใจสั่งซื้อ
สายการผลิตหินแกรนิตซีชาง มณฑลเสฉวน: กรณีศึกษาภาคสนาม
บริบท ปัญหา และข้อจำกัดเฉพาะสถานที่
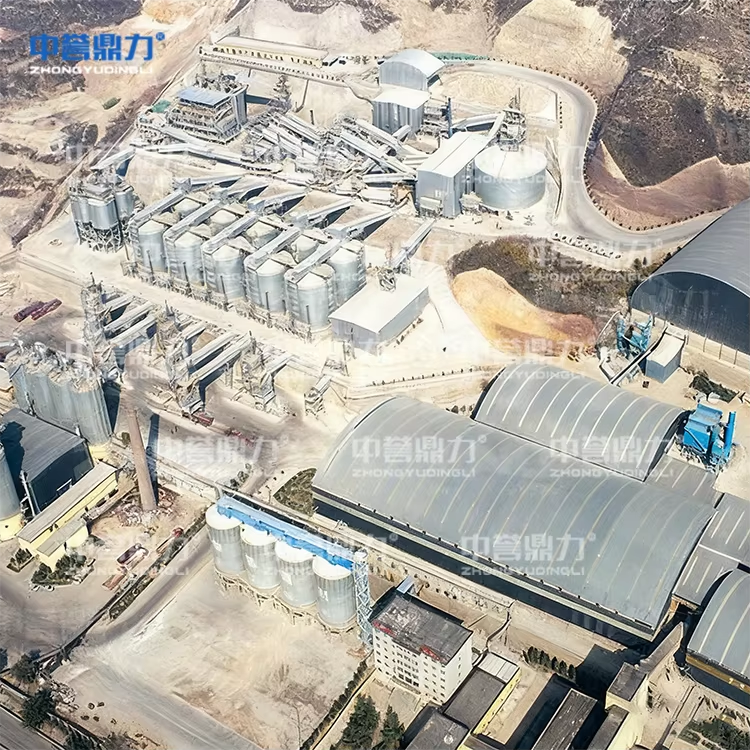
ผู้ประกอบการในซีชุ่น ฉวนซี วางแผนสร้างสายการผลิตหินบดสำหรับงานก่อสร้างท้องถิ่น ความจุ 250–300 ตันต่อชั่วโมง หินแกรนิตที่ไซต์มีค่าความแข็งตามมาตราโมสสูงมากและมีสมบัติขัดสีรุนแรงเป็นพิเศษ ขณะที่สัดส่วนขนาดเม็ดที่ต้องการแบ่งออกเป็น 5 กลุ่ม ได้แก่ 1–5, 5–13, 13–16, 16–26 และ 26–31 มิลลิเมตร การทดลองก่อนหน้านี้ด้วยอุปกรณ์แบบห้องเดียวทั่วไปให้ผลผลิตไม่สม่ำเสมอและต้องเปลี่ยนแผ่นบุภายในบ่อยครั้ง ส่งผลเสี่ยงต่อตารางเวลาโครงการและอัตรากำไรจากการดำเนินงาน ทั้งนี้ ไซต์งานตั้งอยู่ในพื้นที่สูงห่างไกล ทำให้การเชื่อมโลหะและการจัดหาแผ่นบุสำรองในสถานที่มีข้อจำกัดอย่างมาก ดังนั้น ความน่าเชื่อถือของอุปกรณ์จึงมีน้ำหนักสำคัญยิ่งต่อการตัดสินใจขั้นสุดท้าย
ทางออก KPC1313 และผลลัพธ์ที่วัดได้
สายการผลิตใช้เครื่องบดหินแข็งแบบสองช่อง (KPC1313) พร้อมเครื่องป้อนวัตถุดิบแบบสั่น (ZGC1250) และตะแกรงแยกขนาด (3YKQ2470) สองช่องบดในโรเตอร์เดียวกันช่วยเพิ่มอัตราการผลิตขณะยังคงความสม่ำเสมอของการสึกหรอ ระบบแยกขนาดแบบวงจรปิดส่งวัสดุที่มีขนาดใหญ่เกินกลับเข้าสู่เครื่องบด ทำให้การกระจายขนาดของผลิตภัณฑ์ทั้งห้าชนิดมีเสถียรภาพ โรงงานสามารถผลิตได้อย่างต่อเนื่องที่ระดับ 250–300 ตันต่อชั่วโมง โดยมีรูปร่างของเม็ดวัสดุเป็นแบบลูกบาศก์สม่ำเสมอ และลดจำนวนครั้งที่ต้องหยุดการผลิตเพื่อเปลี่ยนแผ่นบุภายในเครื่องบด จึงสามารถส่งมอบงานตามกำหนดเวลาได้สำเร็จ การตรวจสอบน้ำหนักวัสดุอย่างต่อเนื่องผ่านระบบชั่งบนสายพานยืนยันว่าสัดส่วนของวัสดุทั้งห้าชนิดยังคงอยู่ภายในค่าความคลาดเคลื่อนที่ยอมรับได้ แม้ภายใต้เงื่อนไขการป้อนวัตถุดิบที่เปลี่ยนแปลงไป
คำแนะนำด้านการจัดซื้อ การตรวจสอบ และการบำรุงรักษา
สิ่งที่ควรตรวจสอบก่อนการซื้อและขณะติดตั้งหน้างาน
ผู้ซื้อควรขอการทดสอบหินที่ครอบคลุมค่าความแข็งตามมาห์ส ดัชนีการสึกกร่อน และความชื้น ก่อนระบุอุปกรณ์ ตรวจสอบการเข้าถึงเครื่องบดเพื่อให้มีการป้องกันความปลอดภัยตามมาตรฐานเครื่องจักรของ OSHA 29 CFR 1910 และยืนยันใบรับรองคุณภาพ ISO 9001 จากผู้จัดจำหน่าย ตรวจสอบช่วงขนาดวัตถุดิบที่ป้อนเข้าและค่าการตั้งระยะห่างด้านปิด (closed-side setting) เทียบกับสัดส่วนเม็ดที่ต้องการ เยี่ยมชมสายการผลิตอ้างอิงที่กำลังดำเนินงานจริง เช่น โรงงานแกรนิตหรือโรงงานหินปูน เพื่อประเมินอายุการใช้งานจริงของชิ้นส่วนที่สึกหรอและระดับการสนับสนุนด้านบริการ ขอรายการอะไหล่สำรองที่มีเอกสารรับรองพร้อมระยะเวลาจัดส่ง เพราะความพร้อมใช้งานของแผ่นบุภายใน (liner) มักเป็นตัวกำหนดว่าสายการผลิตจะบรรลุเป้าหมายปริมาณตันต่อเดือนได้หรือไม่
การปฏิบัติงานและการบำรุงรักษาชิ้นส่วนที่สึกหรอ
ผลลัพธ์ที่มีเสถียรภาพขึ้นอยู่กับการป้อนวัสดุอย่างสม่ำเสมอและการกระจายวัสดุให้เท่าเทียมกันทั่วห้องทำงาน ผู้ปฏิบัติงานควรตรวจสอบอุณหภูมิของแบริ่ง ความดันของระบบหล่อลื่น และสภาพของหน้าจอกรองในทุกกะ การจัดเตรียมชิ้นส่วนสำรอง เช่น แผ่นฟันคีบ แผ่นบุภายในกรวย และแท่งกระทบ ให้สอดคล้องกับดัชนีการสึกหรอเป็นสิ่งจำเป็น ควรเปลี่ยนชิ้นส่วนที่สึกหรอตามกำหนดเวลาที่วางแผนไว้ แทนที่จะรอจนเกิดความล้มเหลว และต้องปฏิบัติตามขั้นตอนการล็อกเอาต์ทุกครั้งระหว่างการบำรุงรักษา เพื่อคุ้มครองความปลอดภัยของบุคลากรและลดเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ การตรวจสอบแรงสั่นสะเทือนของโรเตอร์และหน้าจอกรองอย่างง่ายๆ สัปดาห์ละหนึ่งครั้ง จะช่วยตรวจจับภาวะไม่สมดุลก่อนที่จะส่งผลเสียต่อแบริ่ง และการบันทึกประวัติการหล่อลื่นจะช่วยให้การเปลี่ยนน้ำมันเป็นไปตามกำหนด
การเลือกเครื่องจักรให้สอดคล้องกับลักษณะของหิน — ได้แก่ ความแข็งตามมาตราโมส ดัชนีการสึกหรอ ขนาดของวัสดุที่ป้อนเข้า และเกรเดชันเป้าหมาย — จะให้ผลลัพธ์ที่เชื่อถือได้ การทดสอบหินอย่างเป็นทางการ การเลือกเครื่องบดแบบกราม เครื่องบดแบบกรวย หรือเครื่องบดแบบกระทบที่เหมาะสม ร่วมกับระบบแยกแบบวงจรปิด (closed-circuit screening) และการบำรุงรักษาอย่างมีวินัย จะเปลี่ยนการเลือกที่ถูกต้องให้กลายเป็นอัตราการผลิตที่สม่ำเสมอ (TPH) และต้นทุนต่อตันที่ต่ำลง ผ่านความน่าเชื่อถือของระบบ การบดหิน .
คำถามที่มักถามบ่อย
คำถาม
เครื่องบดชนิดใดเหมาะสำหรับหินแกรนิตและหินบะซอลต์ที่แข็งมาก
คำตอบ: หินแกรนิตและหินบะซอลต์มีค่าความแข็งตามมาตราโมสสูง จึงเหมาะกับเครื่องบดแบบแรงอัด เครื่องบดแบบกราม (jaw crusher) ใช้สำหรับการบดเบื้องต้นของวัสดุป้อนขนาดใหญ่ จากนั้นเครื่องบดแบบกรวย (cone crusher) จะทำหน้าที่ปรับแต่งวัสดุให้ได้ขนาดตามข้อกำหนด เครื่องบดหินแข็งแบบสองช่อง (double-chamber hard rock crusher) เพิ่มกำลังการผลิตโดยไม่ต้องเพิ่มพื้นที่ติดตั้ง ควรเลือกวัสดุบุผิวภายในเครื่องให้สอดคล้องกับดัชนีการสึกกร่อน (abrasion index) และรักษาค่าการตั้งระยะเปิด-ปิดด้านออก (closed-side setting) ให้ถูกต้อง เพื่อคุ้มครองคุณภาพของเกรเดชันและอัตราการผ่านวัสดุ
คำถาม
คุณสมบัติของหินใดบ้างที่ควรทดสอบก่อนซื้อเครื่องบด
คำตอบ: การทดสอบหินอย่างเหมาะสมควรครอบคลุมค่าความแข็งตามมาตราโมส (Mohs hardness), ดัชนีการสึกกร่อน (abrasion index), ปริมาณซิลิกา, ความชื้น และการแจกแจงขนาดของวัสดุป้อน (feed size distribution) ค่าเหล่านี้จะเป็นตัวกำหนดประเภทของเครื่องบด วัสดุที่ใช้บุผิวภายในเครื่อง และค่าการตั้งระยะเปิด-ปิดด้านออก (closed-side setting) การข้ามขั้นตอนการทดสอบอาจนำไปสู่การเลือกเครื่องจักรที่ไม่เหมาะสม การสึกหรอของชิ้นส่วนที่เร็วกว่าปกติ และคุณภาพเกรเดชันที่ไม่ดี ผู้จัดจำหน่ายที่ปฏิบัติตามมาตรฐาน ISO 9001 มักให้บริการสนับสนุนการทดสอบดังกล่าวก่อนออกแบบสายการผลิต
คำถาม
เหตุใดปริมาณซิลิกาสูงจึงทำให้เครื่องบดสึกหรอมากขึ้น
คำตอบ: ซิลิกาแข็งกว่าเหล็กส่วนใหญ่ที่ใช้ทำชิ้นส่วนบด ดังนั้นปริมาณซิลิกาสูงจึงเพิ่มดัชนีการกัดกร่อน และเร่งอัตราการสึกหรอของใบตี (blow bars) แผ่นบุรอง (liners) และแผ่นกราม (jaw plates) หินบะซอลต์ที่มีซิลิกาสูงทำให้ชิ้นส่วนสึกหรอเร็วกว่าหินปูน การเลือกโลหะผสมที่ทนต่อการกัดกร่อน และจับคู่ประเภทเครื่องบดให้เหมาะสมกับชนิดหิน จะช่วยลดการสูญเสียชิ้นส่วน เพิ่มช่วงเวลาการใช้งานระหว่างการบำรุงรักษา และลดต้นทุนการดำเนินงานต่อตัน
คำถาม
เครื่องบดหินแข็งแบบสองห้องทำงานอย่างไรให้ผลผลิตสูงขึ้น
คำตอบ: เครื่องบดหินแข็งแบบสองห้องจัดวางโซนการบดสองโซนไว้ภายในโรเตอร์เดียวกัน ทำให้วัสดุถูกย่อยเป็นลำดับขั้นตอนโดยไม่จำเป็นต้องเพิ่มขนาดเครื่อง ซึ่งช่วยเพิ่มกำลังการผลิตและกระจายการสึกหรออย่างสม่ำเสมอทั่วทั้งสองห้อง บนสายการผลิตหินแกรนิตที่ซีชาง มณฑลเสฉวน เครื่องรุ่น KPC1313 ที่ติดตั้งระบบแยกขนาดแบบวงจรปิด (closed-circuit screens) สามารถผลิตได้อย่างต่อเนื่องที่ระดับ 250–300 ตันต่อชั่วโมง โดยมีการแจกแจงขนาดอนุภาคสม่ำเสมอ และต้องเปลี่ยนแผ่นบุรองน้อยลง
คำถาม
การบำรุงรักษาใดบ้างที่ช่วยให้โรงบดทำงานได้อย่างเชื่อถือได้
คำตอบ: เชื่อถือได้ การบดหิน ขึ้นอยู่กับการป้อนวัสดุแบบควบคุม (choke feeding) การกระจายวัสดุให้สม่ำเสมอ และการตรวจสอบอุณหภูมิของแบริ่ง ความดันของระบบหล่อลื่น และตัวกรอง (screen media) ตามกะการทำงาน จัดเตรียมแผ่นบุผนังกราม (jaw plates) แผ่นบุภายในกรวย (cone liners) และแท่งทุบ (blow bars) ไว้ล่วงหน้าตามดัชนีการสึกหรอ (abrasion index) เปลี่ยนชิ้นส่วนที่สึกหรอตามตารางการบำรุงรักษาที่วางแผนไว้ ไม่ใช่เมื่อเกิดความล้มเหลว และปฏิบัติตามขั้นตอนการล็อกเอาต์ (lockout procedures) ระหว่างการซ่อมบำรุงเพื่อคุ้มครองพนักงานและลดเวลาหยุดทำงานที่ไม่ได้วางแผนไว้