
 EN
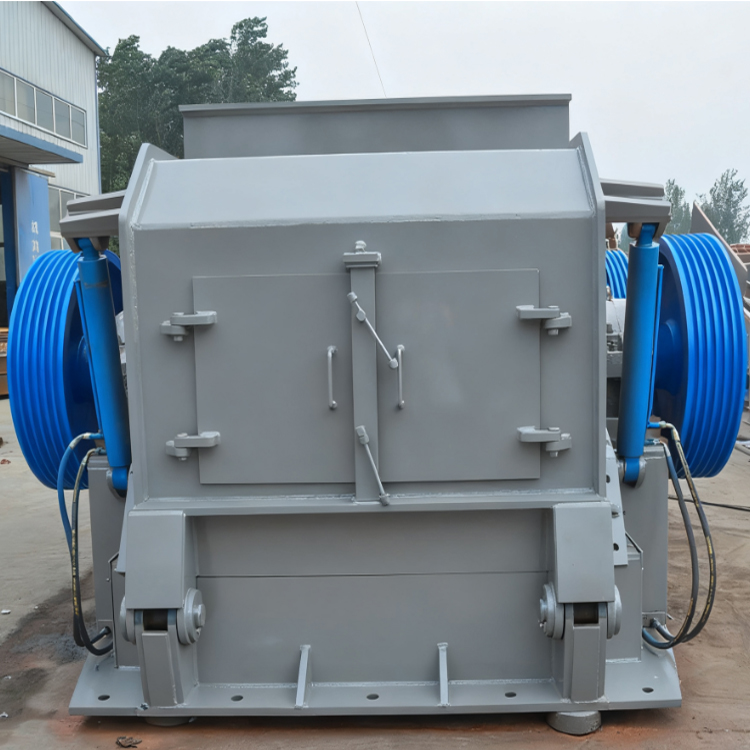
광석 파쇄가 분쇄 공정의 핵심 첫 단계인 이유
잘 설계된 돌 파쇄 플랜트는 모든 후속 처리 공정의 기반을 마련한다. 파쇄 단계에서 이뤄지는 크기 감소는 연마, 부상 및 침출 공정이 숙주 암석으로부터 유용 광물을 얼마나 효율적으로 분리할 수 있는지를 직접적으로 좌우한다. 파쇄된 제품의 크기를 정밀하게 제어하지 않으면 전체 광물 처리 공정에서 에너지 소비 증가, 회수율 저하, 마모 증가 등의 문제가 발생한다.
쇄석 공정은 채광 현장에서 채굴된 광석(지름 1미터에 달하는 바위까지 포함)을 1차 쇄석 후 일반적으로 100~300mm 크기로 조절된 공급원료로 변환하고, 2차 쇄석 후에는 25~30mm로 추가 감소시킨다. 이 단계는 입자 표면적을 급격히 증가시켜 후속되는 물리적 또는 화학적 분리 공정에서 더 많은 광물 입자가 노출되도록 한다. 연마 공정에서는 입도 분포가 균일하고 범위가 좁은 공급원료가 분쇄기의 부하를 줄인다. 즉, 과도하게 큰 덩어리는 비례하지 않게 높은 에너지를 요구하며 불균일한 마모를 유발하고, 지나치게 미세한 입자는 슬러리 점도를 높여 처리량을 감소시킨다.
부상 공정에서 최적 해방 범위를 벗어난 입자들—즉, 부상하기에 너무 거칠거나 선택적으로 분리하기에 너무 미세한 입자들—은 정제도와 회수율을 모두 저하시킨다. 과분쇄는 약제를 소비하고 기포 부착을 방해하는 슬라임을 발생시킨다. 침출 공정에서는 균일하고 다공성인 입자 크기 분포가 용액의 균일한 침투를 보장하고 금속 용해 반응 속도를 극대화한다. 따라서 파쇄 공정은 후속 모든 공정을 위한 운영상 입자 크기 범위를 정의한다. 파쇄기가 목표 제품 크기를 일관되게 제공할 때, 공정 회로는 더 예측 가능하고 안정적이며 수익성이 높아진다.
비록 압쇄 공정이 전체 분쇄 에너지의 10~15%만 차지하지만, 전체 회로 처리량의 최대 80%를 좌우한다. 하류 장치는 압쇄된 원료의 입자 크기와 균일성에 의해 병목 현상이 발생한다. 더 거친 출력은 연마 회로가 최종 분쇄 입자 크기에 도달하기 위해 더 많은 에너지와 시간을 소비하게 하여, 분쇄기 용량을 낮추고 단위 에너지 소비량을 높인다. 반면, 압쇄기 설정을 최적화해 일관되고 이상적인 제품 입자 크기를 제공하면, 분쇄기 처리량을 20% 이상 향상시키면서 연마 에너지 강도를 낮출 수 있다. 현대식 돌 깨는 기계 공장에서는 폐쇄측 간격(closed-side setting), 감소 비율(reduction ratio), 그리고 선별 구성(screening configuration)을 정밀 조정하는 것이 바로 생산성 향상과 톤당 운영 비용 절감으로 직접 이어진다. 따라서 압쇄 공정은 분쇄 효율 개선에서 가장 큰 영향력을 발휘하는 단계이다.
돌 깨는 기계 공장 구성: 광석 종류에 맞는 장비 선정
석재 파쇄 공장의 설계는 광석의 물리적 특성, 투입 조건 및 후속 공정 요구 사항에 따라 파쇄 단계를 정밀하게 조정해야 한다. 1차, 2차, 3차 파쇄기의 선택은 회로 처리량, 최종 제품 입도 분포 및 전반적인 운영 비용에 직접적인 영향을 미친다.
1차 파쇄기 선정은 세 가지 요소에 기반한다: 최대 투입 입자 크기, 암석 경도, 점토 함량. 아래 표는 경질 암석 적용에 가장 널리 쓰이는 두 가지 주요 옵션을 비교한다.
| 사양 | 턱 찌기기 | 원추형 분쇄기 |
| 최대 급료 크기 | 최대 1,200 mm | 최대 1,300mm |
| 생산 능력 | 중간 수준 — 대부분의 채석장 운영에 적합 | 초고수준 — 시급 14,000톤 이상 |
| 암석 경도 적합성 | 높음(화강암, 현무암) | 매우 높음(모든 경질 광석) |
| 점토 및 점착성 광석 처리 능력 | 넓은 폐쇄측 간격 설정으로 다리 형성(bridging)을 방지하며, 중간 수준의 습기를 견딜 수 있음 | 큰 투입 개구부로 막힘 발생을 줄이며, 거미 팔(spider-arm) 구조 변경이 필요할 수 있음 |
점토 함량이 높은 광석의 경우, 여유 있는 설정을 갖춘 야우 크러셔(jaw crusher)를 사용하면 브리징(bridging)을 종종 피할 수 있다. 반면, 자이러토리 크러셔(gyratory crusher)는 덩어리지고 끈적거리는 공급 원료를 보다 신뢰성 있게 처리하지만, 축적을 방지하기 위해 세심한 엔지니어링이 필요하다. 두 장치 모두 마모성이 강한 암석에 탁월하게 작동하며, 결정적인 선택 기준은 요구되는 규모와 처리량이다.
콩크레셔는 단단한 바위 응용 분야에서 2차 및 3차 분쇄의 표준이며, 조정 가능한 설정과 높은 감소 비율을 통해 일관된 크기 조절을 제공합니다. 그 견고하고 잘 분류 된 출력은 효율적인 밀링 또는 직접 침착을 지원합니다. 더 미세한 크기와 에너지 효율적인 쪼개기 위해 고압 쇄도 롤 (HPGR) 이 점점 더 많이 사용되고 있습니다. HPGR는 반전 롤 사이에 광석 침대를 압축하여 과도한 미세 생성없이 광물 방출을 향상시키는 미세 균열을 생성합니다. 이 메커니즘은 하류 밀링 에너지를 최대 30%까지 줄이고 3-5mm까지의 정확한 크기를 가능하게합니다. HPGR의 상류에 콘 크레이셔를 통합하면 높은 처리량과 우수한 해방을 결합하여 전체 분쇄 회로를 최적화합니다.
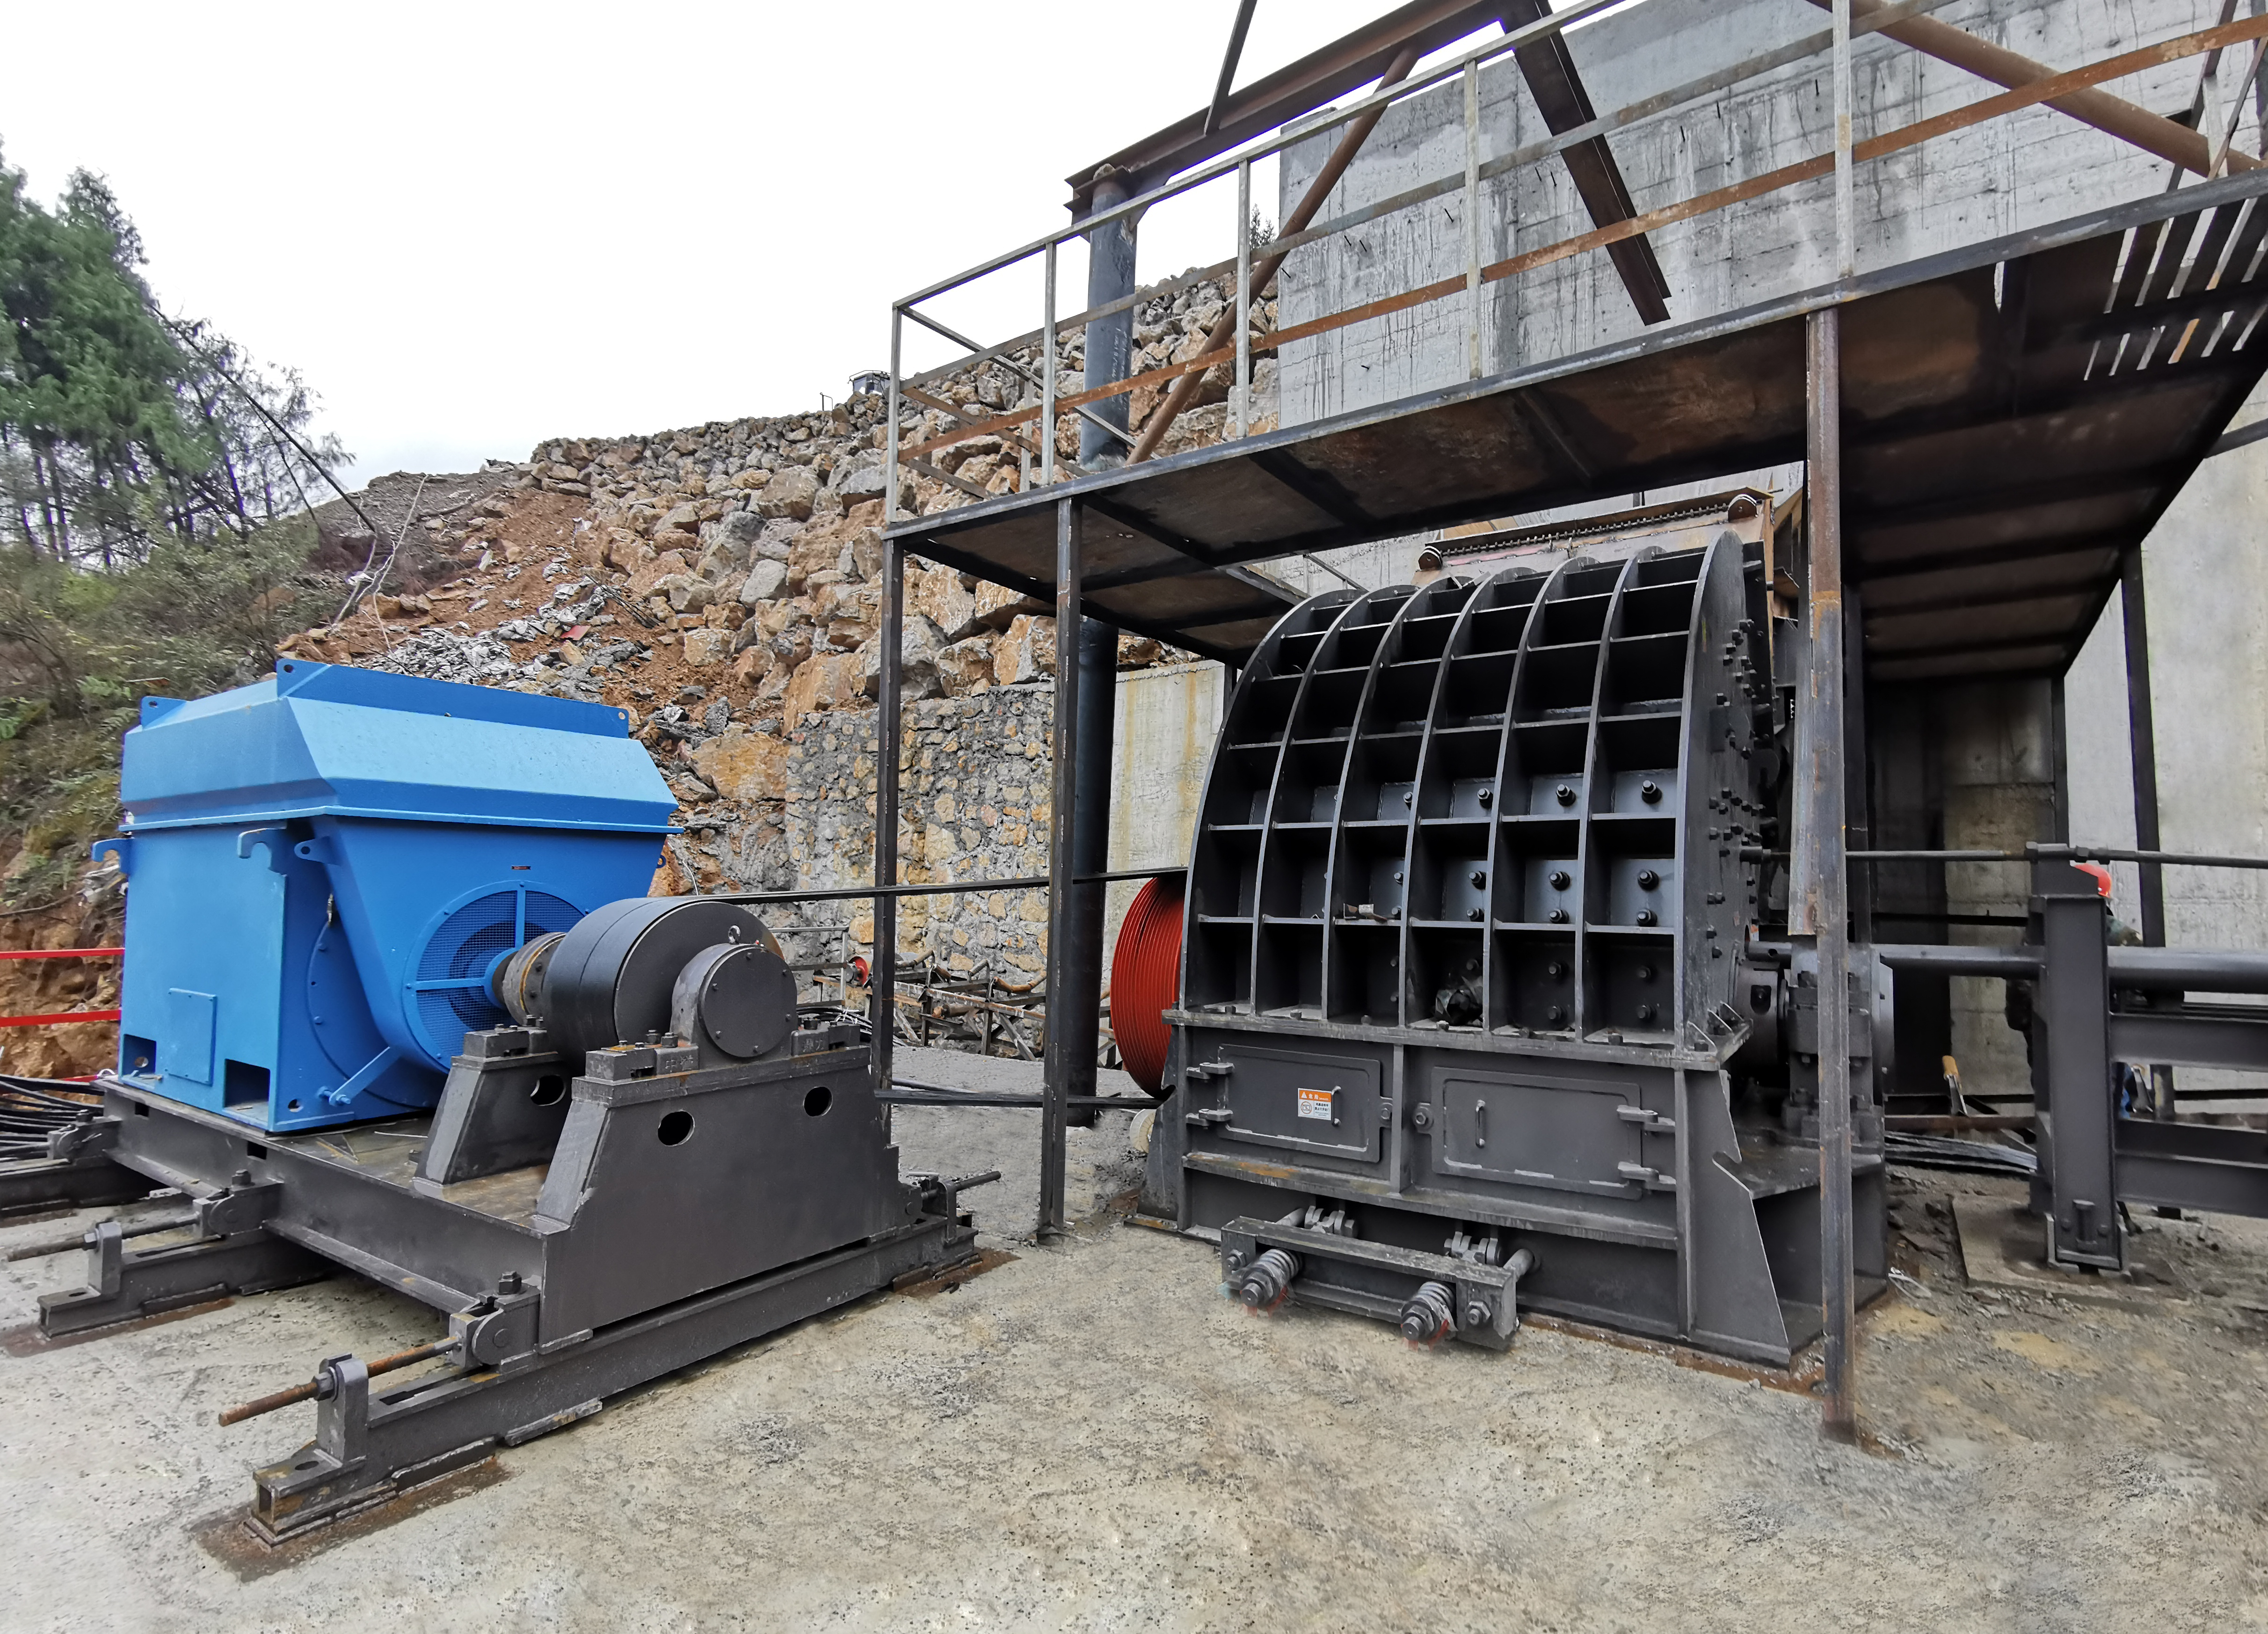
고성능 석조 분쇄 공장 배열 설계
처리량은 분쇄기의 설계된 출력 크기와 공급량 크기를 동기화하는 데 달려 있습니다. 부합이 안되는 것은 너무 큰 물질을 다시 순환시키는 것을 강요하고, 에너지를 낭비하고 순수 생산을 제한합니다. 이 매개 변수를 조정하면 횡단보도 없이 부피 용량 근처에서 작동합니다. 또한, 공급의 형태도 중요합니다. 안정적인 컨베이어 공급은 균일한 부하와 안정적인 전력 소모를 유지하는데, 간헐적인 트럭-덤프 급류는 보호식 종료를 유발하고 마모를 가속화합니다. 재료의 대량 밀도를 고려하여 조정된 일관된 공급 속도가 필수적입니다. 무거운 고밀도 광석은 같은 부피에 질량 흐름을 증가시켜 재정정정 피더 속도를 필요로합니다. 이 조화만으로도 자본 투자가 없이 회로 처리량을 10~15% 증가시킬 수 있습니다.
쇄석기 조정은 제품 입도 분포와 운영 비용 모두에 영향을 미친다. 작아진 클로즈드사이드 설정값은 더 고운 제품을 산출하지만, 캐비티 내 압축 강도와 머무름 시간 증가로 인해 처리 능력이 떨어지고 라이너 마모 속도가 빨라진다. 오픈사이드 설정값은 최대 배출 입자 크기를 결정하며, 이 값을 넓히면 출력 입도는 거칠어지지만 처리량은 증가한다. 편심 투척량(eccentric throw)은 스토크 주파수와 파쇄력을 좌우한다—높은 투척량은 경질 암석의 파쇄율을 높이지만, 전력 소비량과 기계적 응력도 함께 증가시킨다. 모든 쇄석기에는 실용적인 감량 비율 제한이 있으며, 일반적으로 단계당 4:1을 넘어서면 재순환률이 상승하고 맨틀 및 콘케이브의 마모가 심화된다. 라이너 수명은 운영 조건, 광석의 마모성, 그리고 캐비티 형상에 직접적으로 의존한다. 운영자는 유지보수 주기를 연장하면서도 입도 목표를 달성하기 위해 이러한 변수들을 균형 있게 조정해야 하며, 미미한 처리량 증가가 부품 수명 단축과 예기치 않은 가동 중단을 초래해 톤당 총비용을 오히려 높일 수 있음을 인지해야 한다.
자주 묻는 질문
분쇄 과정에서 광석 분쇄의 주요 목적은 무엇입니까?
그 목적은 큰 돌을 깎아 깎아 깎아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 닦아 이 단계는 광물 처리 체인 전체의 효율성과 효과를 결정합니다.
어떻게 분쇄 단계를 최적화하면 에너지 효율을 향상시킬 수 있습니까?
분쇄기의 설정을 적절히 제어하고 일관된 목표 크기를 생산하면 맷에 대한 에너지 수요를 줄이고 전체 처리량을 20% 이상 증가시킬 수 있습니다.
어떤 요소가 원조 분쇄기 선택에 영향을 미치나요?
주요 고려 사항은 최대 먹이 크기, 바위 경화 및 점토와 같은 끈적 인 재료의 존재, 턱 또는 회전 분쇄기의 적합성에 영향을 미친다.
왜 HPGRs는 2차 및 3차 분쇄 단계에서 사용합니까?
HPGR는 에너지 효율적이며 미세 균열을 생성하여 미세한 입자 크기에 광물 분비를 향상시키고, 하류 처리 효율성을 향상시킵니다.
공급 균일성이 암석 파쇄기 공장 성능에 어떤 영향을 미치나요?
균일한 공급은 안정적인 전력 소비를 보장하고, 파쇄기의 마모를 줄이며 병목 현상을 방지하여 처리량을 극대화하고 운영 비용을 최소화합니다.