
 EN
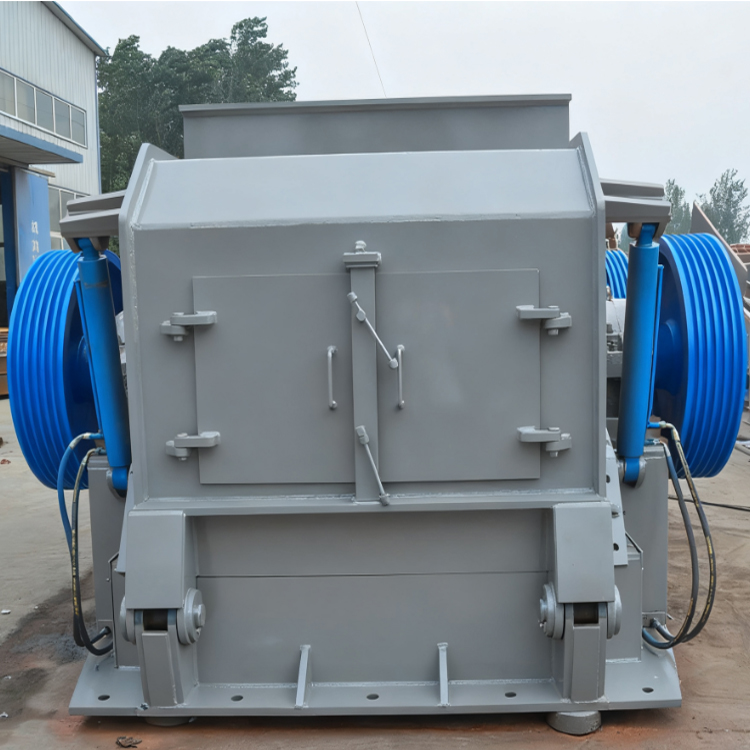
Неге тас ұнтақтау – бұл ұсақтау процесінің маңызды бірінші сатысы
Жақсы жобаланған тас ұнтақтағыш зауыты барлық төменгі деңгейдегі өңдеулерге негіз болады. Ұнтақтау сатысында жүргізілетін өлшемді азайту құрамында пайдалы минералдар бар тау жынысынан оларды босату үшін ұнтақтау, жүзіру және еріту схемаларының қаншалықты тиімді жұмыс істеуіне тікелей әсер етеді. Ұнтақталған өнімнің өлшемін дәл бақыламаған жағдайда, барлық минералды өңдеу тізбегі энергия шығынының көбеюі, төменгі алу көрсеткіші және көбірек тозу салдарынан пострадайды.
Дәліздегі тас кенін ұсақтау — бір метр диаметріндегі тастардан бастап, біріншілік ұсақтаудан кейін әдетте 100–300 мм, ал екіншілік ұсақтаудан кейін 25–30 мм болатын бақыланатын қоректендіруге дейінгі процес. Бұл кезең бөлшектердің беткі ауданын әлдеқайда арттырады және минералдық түйірлерді кейінгі физикалық немесе химиялық бөлуге қолжетімді етеді. Тегіс және тар ауқымда ұсақталған қоректендіру шаңғырдың жұмыс көлемін азайтады: өлшемі артық қиыршықтар аса көп энергия талап етеді және теңсіз тозуға әкеледі, ал артық ұсақ қоспалар сұйықтықтың тұтқырлығын көтереді және өткізу қабілетін төмендетеді.
Қалыпты қалқыту үшін оптималды босату диапазонынан тыс бөлшектер — қалқытуға өте ірі немесе селективті бөлу үшін өте ұсақ — концентраттың сапасы мен шығымын төмендетеді; артық ұнтақтау нәтижесінде реагенттерді жұтатын және көпіршіктерге бекілуін қиындататын сазды бөлшектер пайда болады. Ерітіндіде өңдеу кезінде тұрақты, кеуекті бөлшек өлшемдері ерітіндінің біркелкі тереңдікке проникнууын қамтамасыз етеді және металды еріту кинетикасын максималды деңгейге көтереді. Сондықтан ұнтақтау барлық кейінгі өңдеу сатылары үшін жұмыс істейтін бөлшек өлшемінің шегін анықтайды. Егер ұнтақтағыш тұрақты түрде мақсатты өнім өлшемін берсе, технологиялық схема болжанған, тұрақты және тиімді болады.
Қаттыру жалпы бөлшектеу энергиясының тек 10 - 15% -ын ғана құраса да, жалпы схемалық өткізудің 80% -ына дейін басқарады. Ағынды ағынды агрегаттарда майдаланған қоректің көлемі мен біркелкілігі кедергі келтіреді: қалың өнім майдалау схемасын соңғы майдалау көлемін жеткізу үшін көбірек энергия және уақыт жұмсауға мәжбүр етеді, бұл майдалау қуатын азайтады және нақты энергия тұтынуды арттырады. Керісінше, ұнтақтарды ұдайы, оптималдық өнім өлшемін қамтамасыз ету үшін оптималды етіп орнату, ұнтақ өнімділігін 20%-ға немесе одан да көп көтеруге және ұнтақ энергиясын азайтуға мүмкіндік береді. Қазіргі кездегі тас ұсақтау қондырғыларында жабық жақты орнатуды, қысқарту қатынасын және сыпыру конфигурациясын ұсақ баптау тікелей өнімділікті арттыруға және тоннасына жұмсалатын жұмыс шығындарын төмендетуге әкеледі.
Тас бұрғылау қондырғысының конфигурациясы: кен түріне сәйкес келетін жабдықтар
Тас ұнтақтағыш зауытын жинақтау үшін тас кенінің физикалық қасиеттеріне, шикізаттың берілу жағдайларына және одан әрі өңдеу процестерінің талаптарына сәйкес ұнтақтау сатыларын дәл реттеу қажет. Бірінші, екінші және үшінші дәрежелі ұнтақтағыштарды таңдау тікелей схеманың өткізу қабілетіне, өнімнің өлшемдік үлестірілуіне және жалпы пайдалану шығындарына әсер етеді.
Бірінші дәрежелі ұнтақтағышты таңдау үш факторға негізделеді: ең үлкен шикізат өлшеміне, тастың қаттылығына және саздың мөлшеріне. Төмендегі кесте қатты тастарды өңдеуге арналған екі негізгі нұсқаны салыстырады:
| Параметр | Қабырғалық сүйеуші | Шойын ұнтақтағыш |
| Ең үлкен берілетін өлшем | 1 200 мм-ге дейін | 1 300 мм-ге дейін |
| Өткізу қабілеті | Орташа деңгейде, көптеген тас құрылыс орындарына сай келеді | Өте жоғары, 14 000 т/сағ-тан асады |
| Тастың қаттылығына сәйкестігі | Жоғары (гранит, базальт) | Жоғары (барлық қатты кендер) |
| Сазды және жабысқақ кендерді өңдеу | Кең жабық жағындағы орнату көпіршік түзілуді болдырмайды; орташа дәрежедегі ылғалдығын көтереді | Үлкен қоректендіру тесігі тосылуларды азайтады; оған өрмекші-қолдың конструкциясын өзгерту қажет болуы мүмкін |
Құрамында көп саз бар рудалар үшін жақтық ұнтақтағыштар кеңістігі көп болған жағдайда көпшілікте көпірленуді болдырмауға көмектеседі, ал гироидтық қондырғылар үзілісті, жабысқақ қоректендіруді сенімді түрде өңдейді — бұл қабаттануға жол бермеу үшін дәлме-дәл инженерлік есептеулерді талап етеді. Екеуі де абразивті тастармен жақсы жұмыс істейді; шешуші фактор — қажетті масштаб мен өткізгіштік.
Конустық бұғаттағыштар қатты тасты өңдеу кезінде екінші және үшінші дәрежелі бұғаттау үшін стандарт болып табылады; олар реттелетін параметрлер мен жоғары ыдырау коэффициенттері арқылы тұрақты өлшемді бақылауды қамтамасыз етеді. Олардың берік, жақсы сортталған шығысы тиімді ұнтақтау немесе тікелей лейчингті қолдайды. Тереңірек өлшемдеу мен энергиялық тиімді ұнтақтау үшін Жоғары Қысымды Ұнтақтау Рулондары (HPGR) барынша кеңінен қолданылады. HPGR-лер руда қабатын қарама-қарсы айналып тұратын рулондар арасында сығады, бұл минералды босатуды жақсартатын, бірақ артық ұсақ фракциялардың пайда болуын болдырмаған микроскопиялық трещиналарды тудырады. Бұл механизм төменгі деңгейдегі ұнтақтауға кететін энергияны 30%-ға дейін азайтады және 3–5 мм-ге дейін дәл өлшемдеуді қамтамасыз етеді. Конустық бұғаттағыштарды HPGR-дің алдына орналастыру жоғары өткізгіштікті және жоғары сапалы босатуды үйлестіреді — бұл толық ұнтақтау схемасын оптимизациялайды.
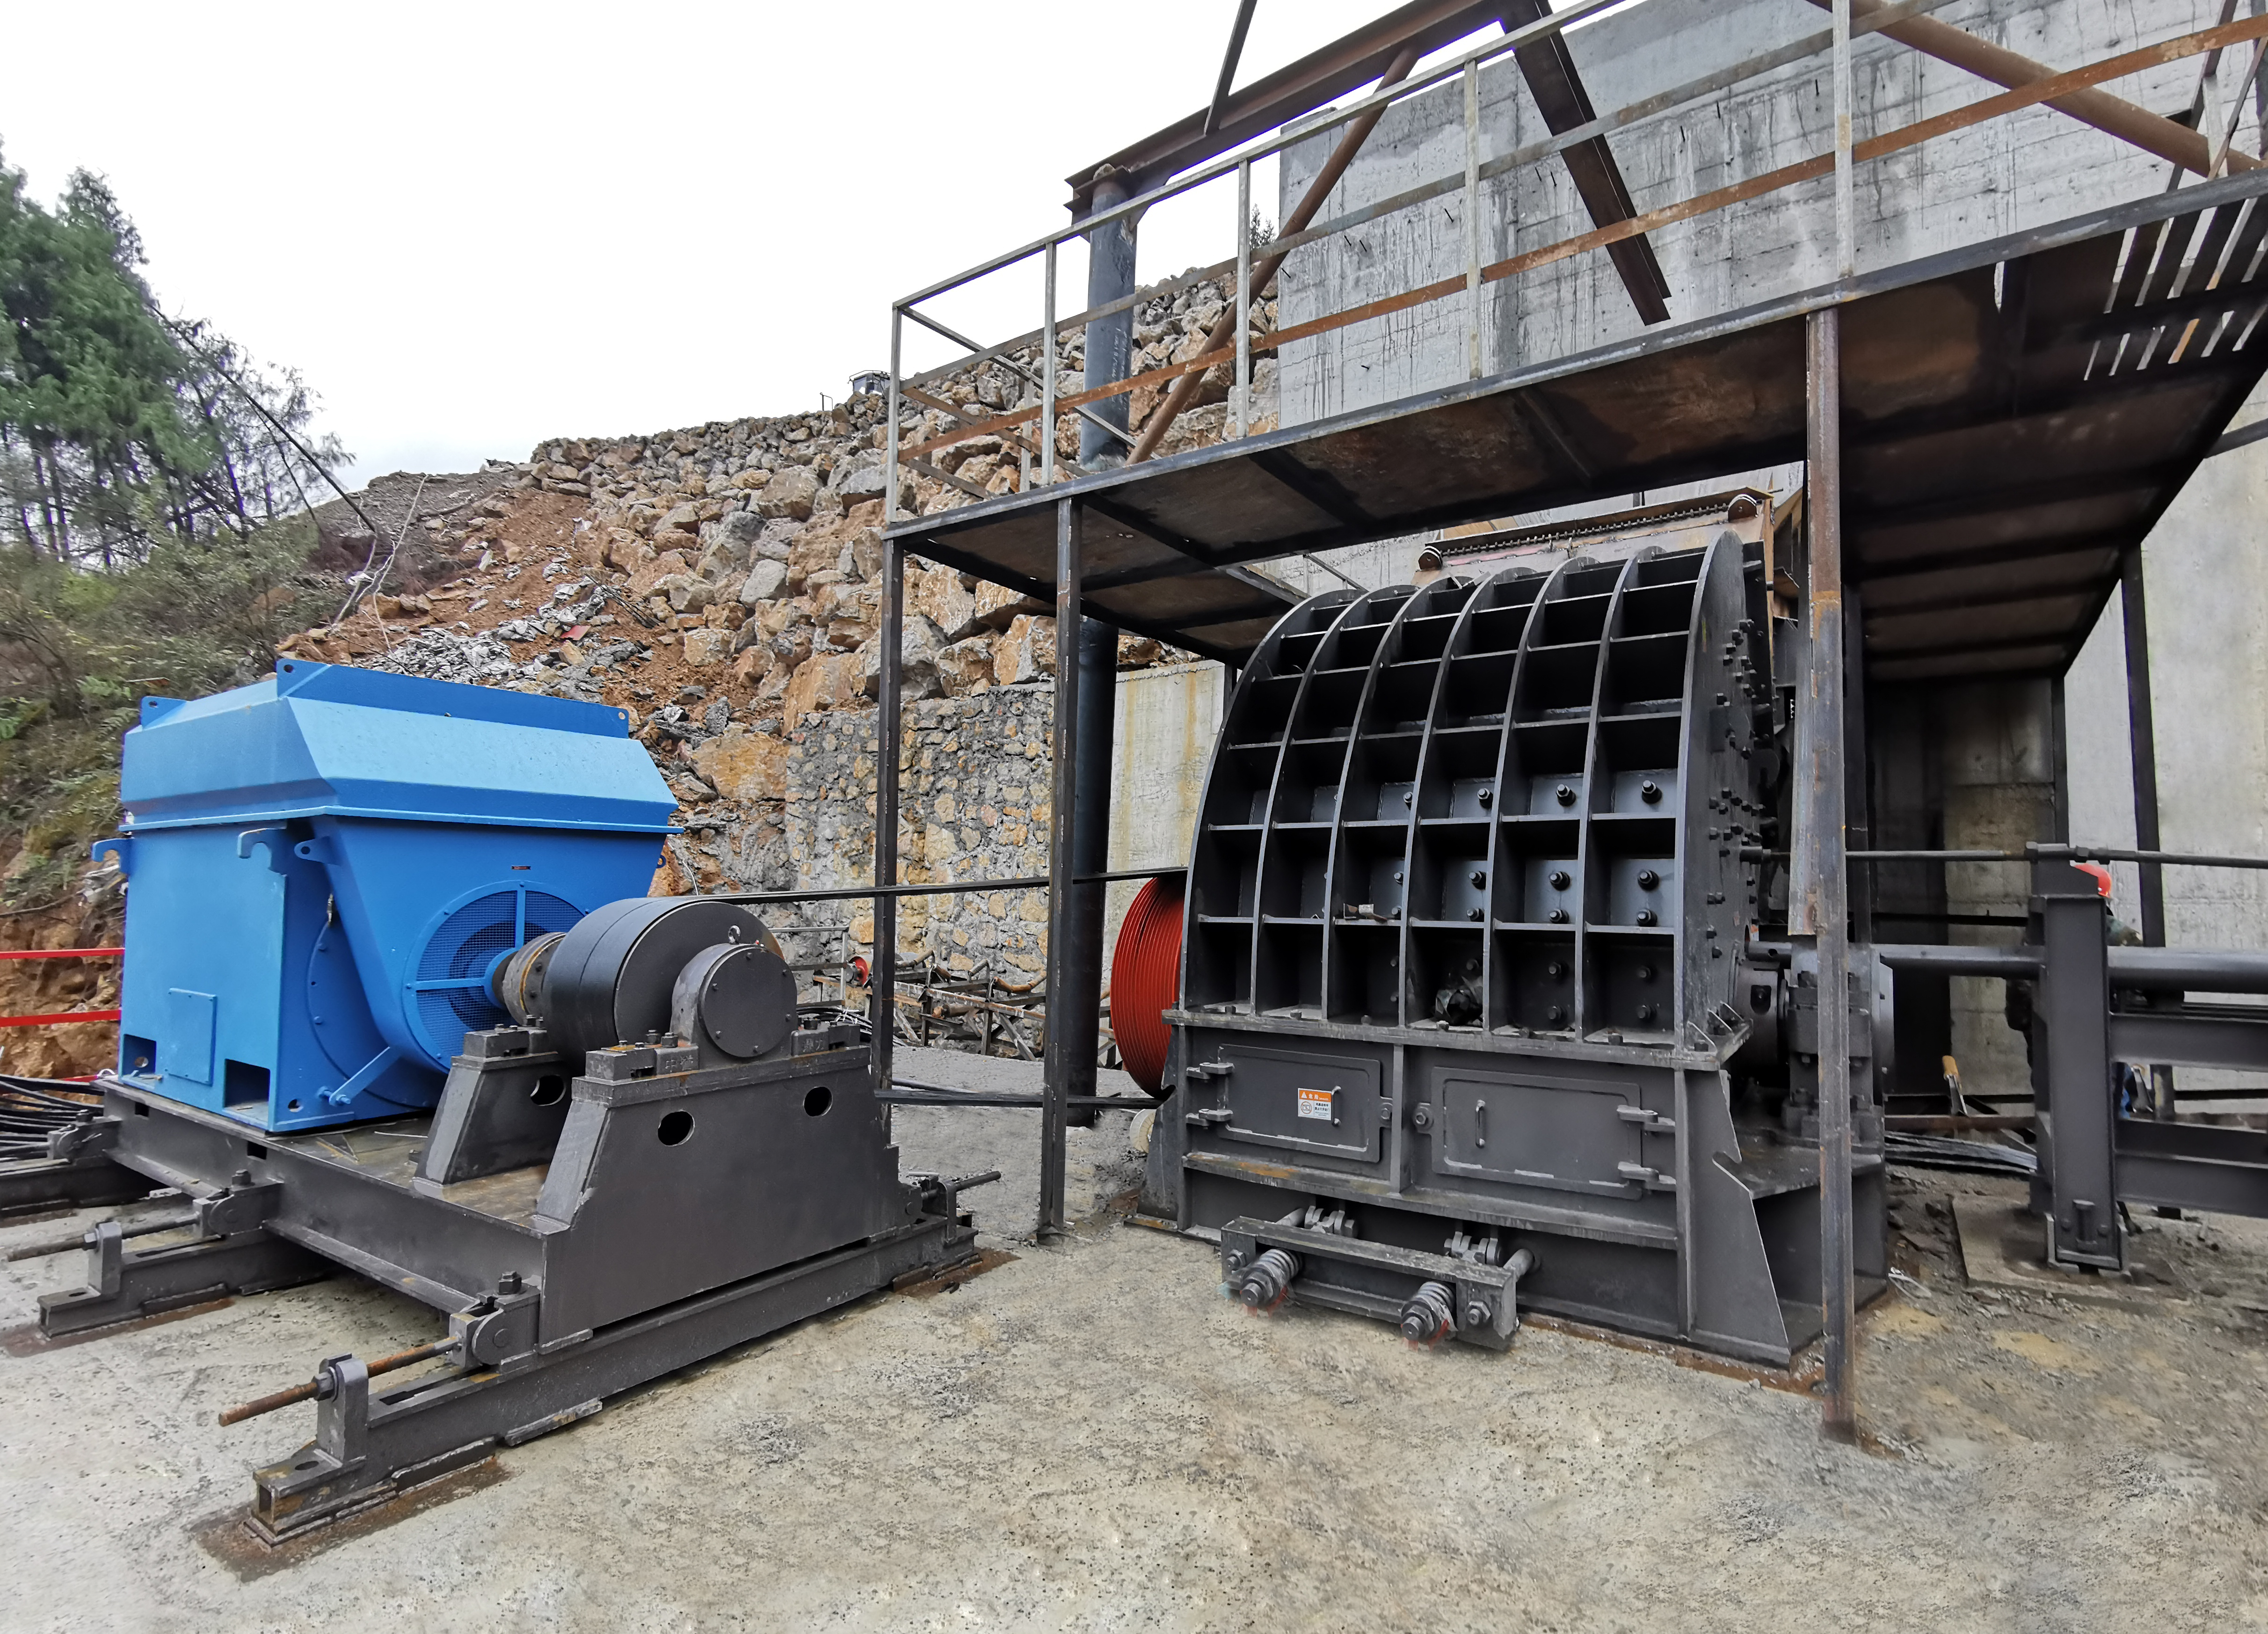
Жоғары өнімділікті тас бұғаттағыш зауытының жобасын әзірлеу
Өндірістің көлемі қысымды ұсақтағыштың жобаланған шығыс өлшемімен қоректендіру өлшемін синхрондауға байланысты. Сәйкессіздік үлкен өлшемді материалды қайта айналдыруға әкеледі, бұл энергияның шығынын тудырады және жалпы шығысты шектейді. Бұл параметрлердің сәйкестігі қысымды ұсақтағыштың көлемдік қуатына жақын жұмыс істеуін, бірақ қоректендірудің тоқтатылуы немесе материалдың қабаттануынсыз қамтамасыз етеді. Қоректендірудің тәсілі де маңызды: тұрақты конвейерлік қоректендіру бірқалыпты жүктемені және тұрақты қуаттың тұтылуын қамтамасыз етеді, ал кездейсоқ автокөлікпен жүктеу қорғаныс қосылысын тудырады және тозу процесін жеделдетеді. Тұрақты қоректендіру жылдамдығы — материалдың көлемдік тығыздығына қарай реттелуі керек. Ауыр, жоғары тығыздықты рудалар көлемі бірдей болғанда массалық ағысты арттырады, ол қоректендіргіштің жылдамдығын қайта реттеуді талап етеді. Бұл сәйкестікті қамтамасыз ету ғана капиталдық салымдарсыз өндірістік көлемді 10–15% арттыруға мүмкіндік береді.
Бұзғыштың реттеулері өнімнің фракциялық құрамын және жұмыс істеу шығындарын анықтайды. Тұйық жағындағы аралықты кішірейту өнімді ірілеу етеді, бірақ өндірістік қуатты төмендетеді және камерадағы қысу мен ұзақтығы артқаннан кейін қорғаныс қабатының тозуы жылдамдайды. Ашық жағындағы аралық шығатын өнімнің ең үлкен өлшемін анықтайды: оны кеңейту өндірістік қуатты арттырады, бірақ өнімді ірілеу етеді. Эксцентриктің ауытқуы жүріс жиілігі мен бұзу күшін әсер етеді — ауытқудың жоғарылауы қатты тастың ұсақталуын жақсартады, бірақ электр энергиясының шығынын және механикалық кернеуді арттырады. Әрбір бұзғышта практикалық ұсақталу коэффициентінің шекті мәні бар — әдетте бір сатыда 4:1 — одан асқан кезде циркуляция көтеріледі және мантия мен конустың тозуы күшейеді. Қорғаныс қабатының қызмет ету мерзімі тікелей жұмыс режимінің параметрлеріне, руданың абразивтілігіне және камераның геометриясына тәуелді. Операторлар бұл айнымалыларды өлшемдік талаптарды орындай отырып, жөндеу аралығын ұзарту үшін тепе-теңдікке келтіруі тиіс — шамалы тоннаж өсуі компоненттердің қызмет ету мерзімін қысқарту мен жоспарланбаған тоқтатулар арқылы бір тоннаға келетін жалпы шығынды көтеретінін ескеру керек.
Жиі қойылатын сұрақтар
Тас ұнтақтау процесіндегі тас ұнтақтаудың негізгі мақсаты қандай?
Мақсаты — ірі тастарды ұнтақтау, флотация және лейчинг сияқты келесі өңдеу процестері үшін қолайлы кіші өлшемдегі бөлшектерге айналдыру. Бұл кезең минералды өңдеу тізбегінің тиімділігі мен нәтижелілігін анықтайды.
Ұнтақтау кезеңін оптималдау энергия тиімділігін қалай жақсартады?
Ұнтақтағыштың параметрлерін дұрыс реттеу және тұрақты мақсатты өлшемдегі өнім алу энергия шығынын азайтып, жалпы өткізу қабілетін 20% немесе одан да көп шамада арттырады.
Біріншілік ұнтақтағышты таңдауға әсер ететін факторлар қандай?
Негізгі назар аударылатын факторларға ең үлкен кіріс өлшемі, тастың қаттылығы және глина сияқты жабысқақ материалдардың болуы жатады; олар жақтық немесе гираторлы ұнтақтағыштардың қолданылуына әсер етеді.
Екіншілік және үшіншілік ұнтақтау кезеңдерінде HPGR-лер неге қолданылады?
HPGR-лер энергия тиімділігі жоғары және минералдың босатылуын жақсартатын микрожарықтарды құрады, бұл ірі бөлшектердің ұсақталуына әсер етеді және келесі өңдеу процестерінің тиімділігін арттырады.
Қоректендіру біркелкілігі тас ұнтақтағыш зауытының жұмысына қалай әсер етеді?
Біркелкі қоректендіру қуаттың тұрақты тұтынуын қамтамасыз етеді, ұнтақтағыштардың тозуын азайтады және тосқындарды болдырмауға көмектеседі, ол өндірістің максималды деңгейін қамтамасыз етеді және жұмыс істеу шығындарын азайтады.