
 EN
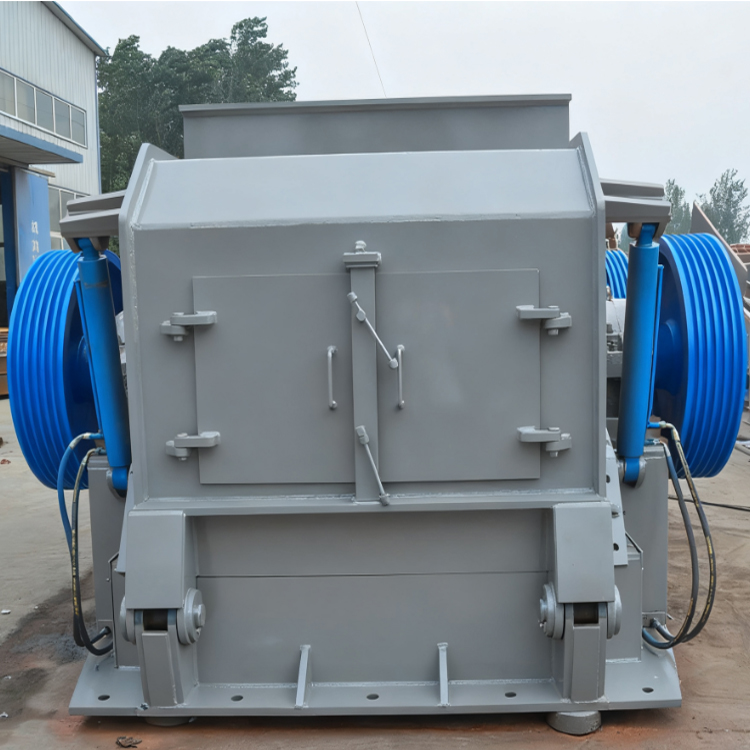
Varför malning av malm är den avgörande första steget i komminution
En välutformad stenkrossanläggning lägger grunden för all efterföljande bearbetning. Storleksminskningen som sker i krossningssteget påverkar direkt hur effektivt malning, flotations- och lixivationskretsar kan frigöra värdefulla mineral från värdberget. Utan exakt kontroll över storleken på det krossade materialet lider hela mineralprocesskedjan av högre energiförbrukning, lägre utbyte och ökad slitage.
Krossning omvandlar gruvmalm direkt från gruvan—från stenblock upp till en meter i diameter—till en kontrollerad matning, vanligtvis 100–300 mm efter primärkrossning och ytterligare minskad till 25–30 mm efter sekundärkrossning. Denna steg ökar partelytans area kraftigt, vilket exponerar fler mineralpartiklar för efterföljande fysisk eller kemisk separation. Vid malsning minskar en välgraduerad och smal fördelning av matningen malldriftens belastning: för stora klumpar kräver oproportionerlig energi och orsakar ojämn slitage, medan för många fina partiklar ökar slammetens viskositet och minskar genomströmningen.
För flottering sänker partiklar utanför det optimala frihetsintervallet – alltför grova för att flottera eller alltför fina för att separeras selektivt – både halt och utbyte; övermalsning genererar lerartade partiklar som förbrukar reagenser och hindrar bubbelbindning. Vid lixiviering säkerställer konsekvent och porös partikelstorlek enhetlig lösningstämning och maximerar kinetiken för metallupplösning. Därför definierar krossningen det operativa partikelstorlemsintervallet för alla efterföljande steg. När krossaren konsekvent levererar den målade produktsstorleken blir kretsen mer förutsägbar, stabil och lönsam.
Även om krossning endast står för 10–15 % av den totala komminutionenergin styr den upp till 80 % av hela kretsens genomströmning. Nedströmsenheter blir flaskhalsar på grund av storlek och enhetlighet i det krossade utfodret: en grovare produkt tvingar kvarnkedjan att använda mer energi och tid för att uppnå den slutliga kvarnstorleken, vilket minskar kvarnkapaciteten och ökar den specifika energiförbrukningen. Omvänt kan optimering av krossinställningarna för att leverera en konsekvent och optimal produktstorlek öka kvarngenet genomströmning med 20 % eller mer samtidigt som kvarnenergiintensiteten minskar. I moderna stenkrossanläggningar innebär finjustering av den slutna sidans inställning, reduktionsförhållandet och siktanordningen direkt högre produktivitet och lägre driftkostnad per ton – vilket gör krossningen till den mest effektiva steget för att förbättra komminutionseffektiviteten.
Konfiguration av stenkrossanläggning: Anpassning av utrustning till malmtyp
Att konfigurera en stenkrossanläggning kräver exakt justering av krossstadierna i förhållande till malmens fysiska egenskaper, införsförhållanden och krav från efterföljande processer. Valet av primär-, sekundär- och tertiärkrossar påverkar direkt kretskapaciteten, produktenas storleksfördelning och de totala driftkostnaderna.
Valet av primärkross grundar sig på tre faktorer: maximal införsstorlek, bergarts hårdhet och lerhalt. Tabellen nedan jämför de två dominerande alternativen för applikationer med hårt berg:
| Parameter | Käkfrossa | Gyratorisk kross |
| Maximal fodringsstorlek | Upp till 1 200 mm | Upp till 1 300 mm |
| Genomströmningkapacitet | Måttlig, lämpar sig för de flesta gruvdriftsoperationer | Extremt hög, överstiger 14 000 t/h |
| Lämplighet för bergarthårdhet | Hög (granit, basalt) | Hög (alla hårda malmer) |
| Hantering av lerhaltig och kladdig malm | Bred inställd sluten sida förhindrar blockering; tål måttlig fuktighet | Stort matningsöppning minskar blockeringar; kan kräva modifieringar av spindelarmdesign |
För malm med hög lerhalt undviker käk-krossar med generös inställning ofta brobildning, medan gyroskopiska enheter hanterar kantig, klibbig matning mer pålitligt – vilket kräver noggrann konstruktion för att förhindra ackumulering. Båda är utmärkta för slitagebenägna bergarter; avgörande faktor är den önskade skalan och kapaciteten.
Kegelkrossare är standard för sekundär och tertiär krossning i applikationer med hård bergart och ger konsekvent storlekskontroll genom justerbara inställningar och höga reduktionsförhållanden. Deras robusta, välgradade utmatning stödjer effektiv maldning eller direkt lixiviering. För finare dimensionering och energieffektiv komminution används högtryckskrossrullar (HPGR) i allt större utsträckning. HPGR-komprimerar en malmhöjd mellan motrotationsrullar, vilket genererar mikrospaltningar som förbättrar mineralfrigöringen utan överdriven bildning av finkorn. Denna mekanism minskar energianvändningen i efterföljande maldning med upp till 30 % och möjliggör exakt dimensionering ner till 3–5 mm. Att integrera kegelkrossare före en HPGR kombinerar hög kapacitet med överlägsen frigöring – vilket optimerar hela komminutionskretsen.
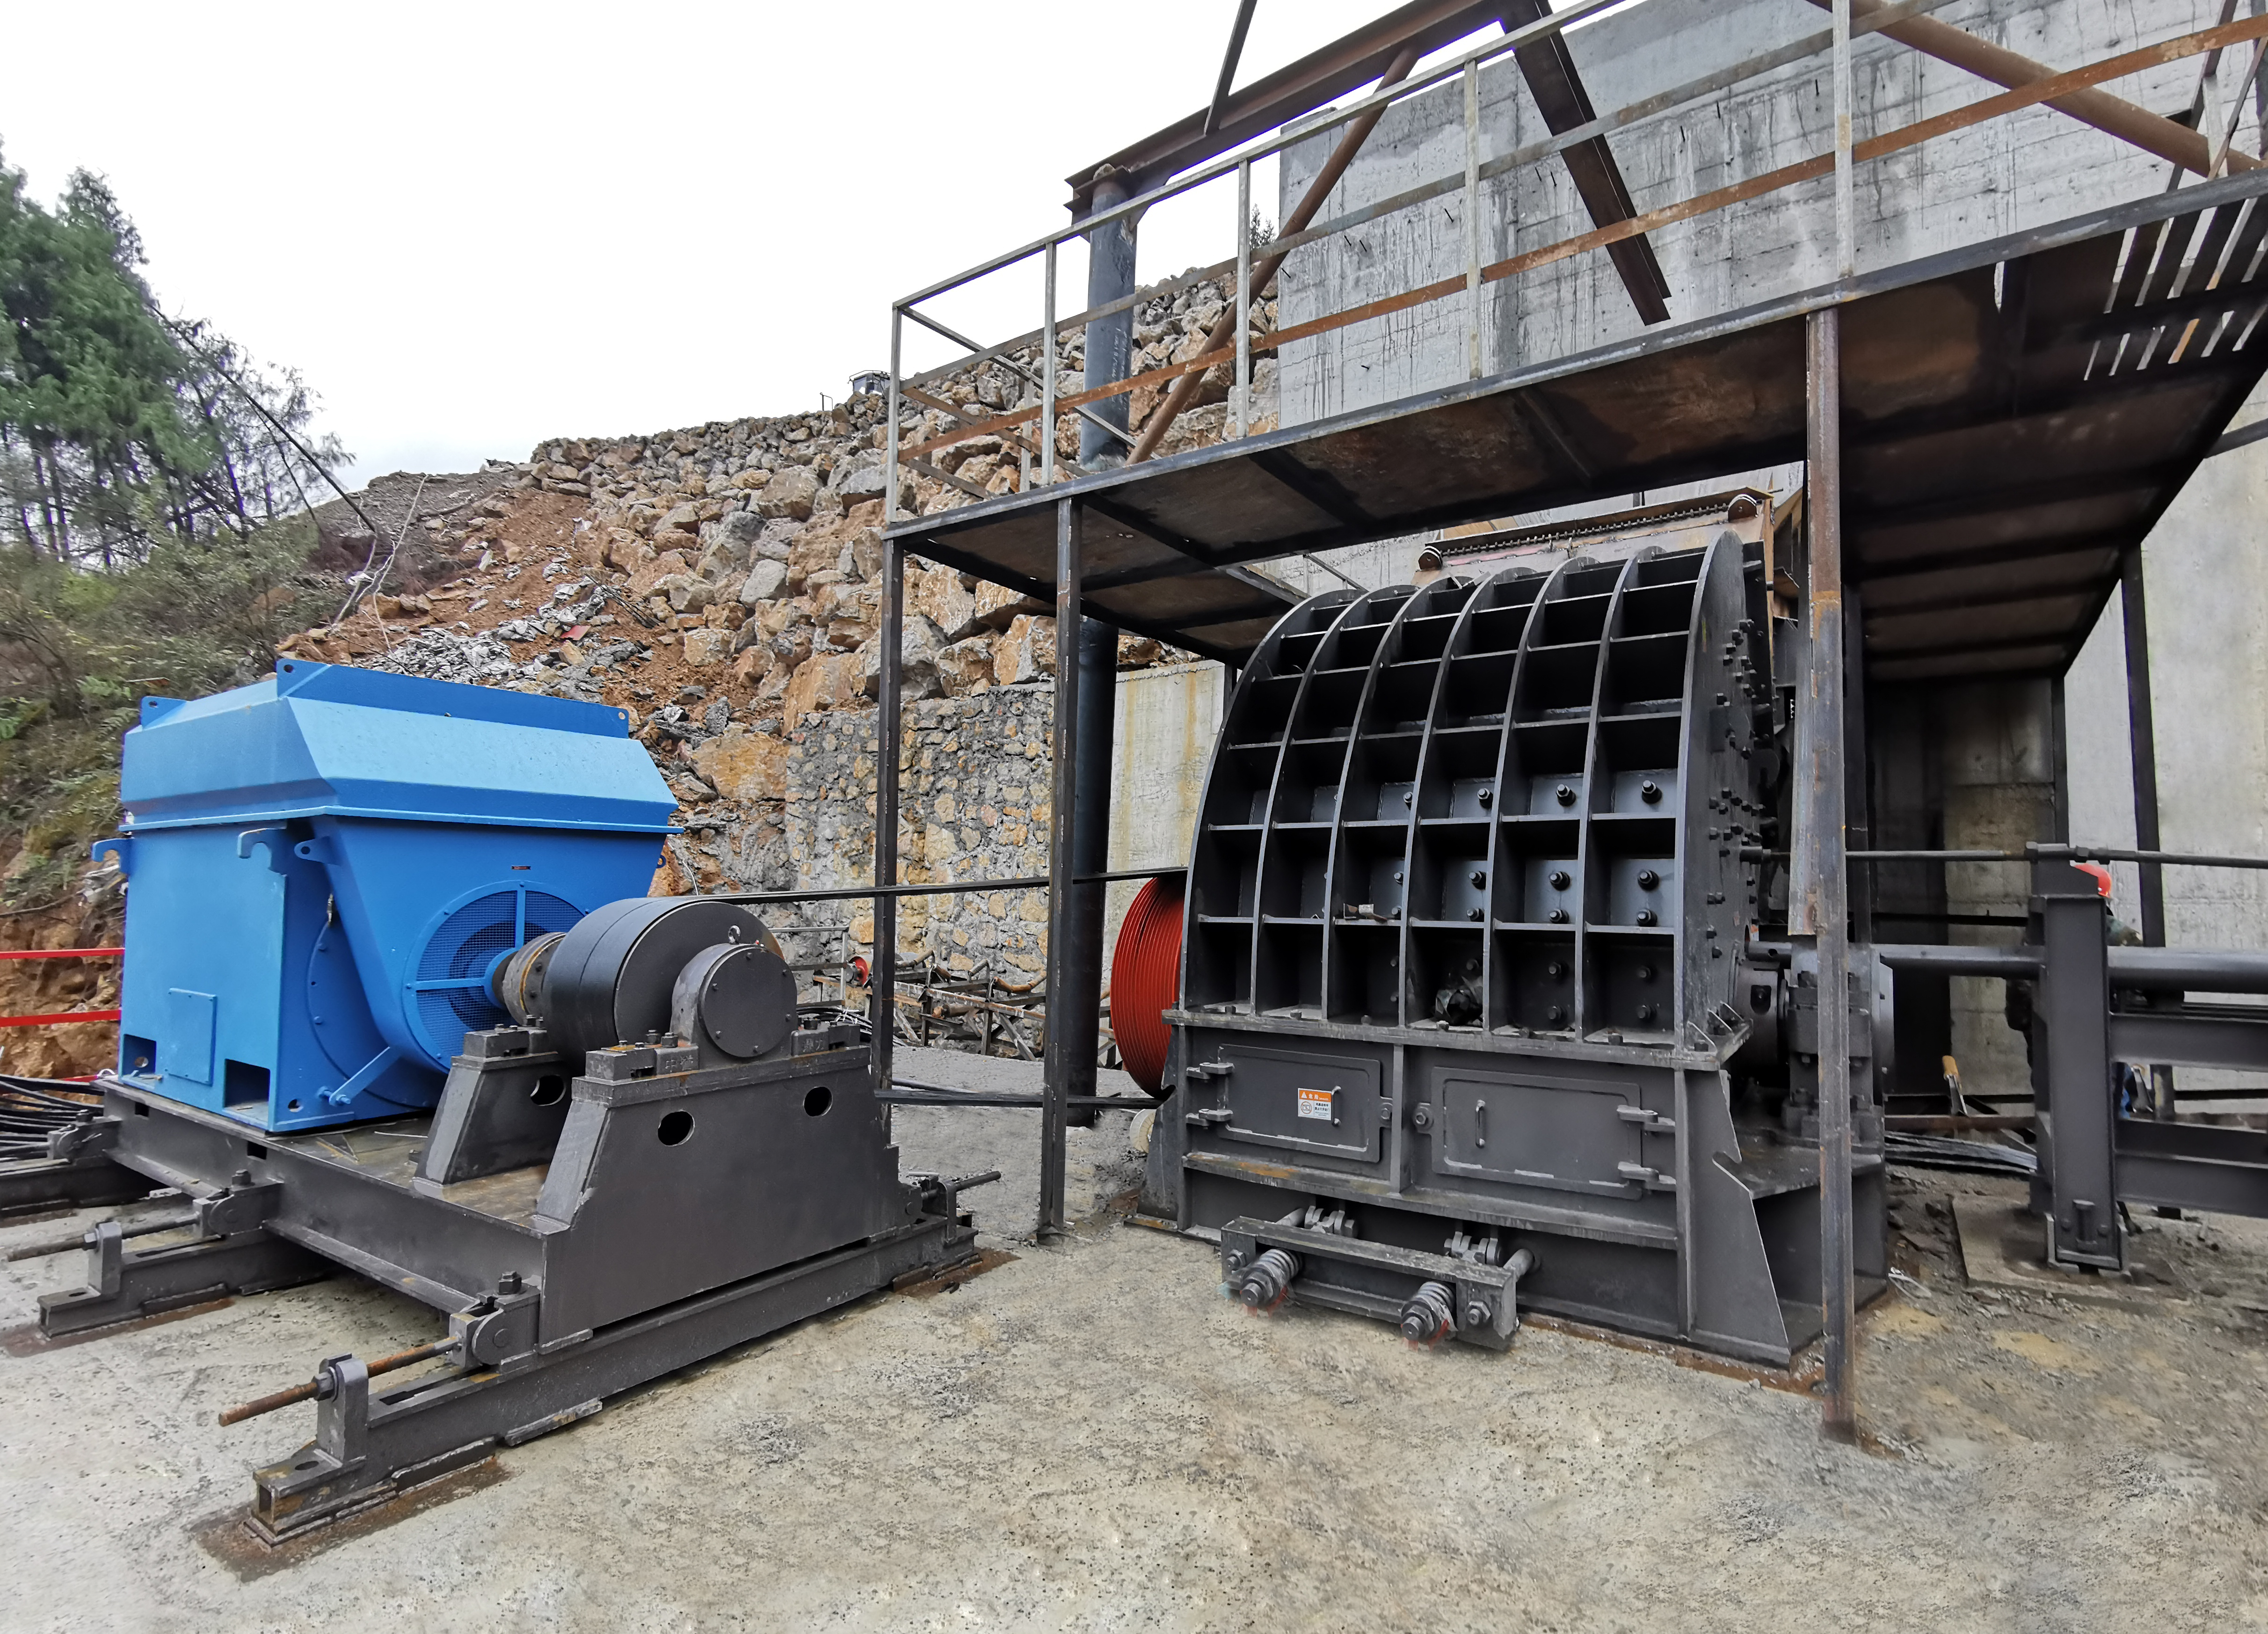
Utformning av en högpresterande stenkrossanläggning
Genomströmningen beror på att matningsstorleken är synkroniserad med krossarens konstruerade utmatningsstorlek. En missmatch tvingar återcirkulation av för stora materialpartiklar, vilket slösar bort energi och begränsar nettooutputen. Att justera dessa parametrar säkerställer att krossaren arbetar nära sin volymmässiga kapacitet utan att bli överbelastad eller blockeras. Matningspresentationen är också viktig: en jämn bandmatning bibehåller en enhetlig belastning och en stabil effektförbrukning, medan oregelbundna lastningar från lastbilar utlöser skyddsnedstängningar och ökar slitage. En konstant matningshastighet – anpassad efter materialets skenbara densitet – är avgörande. Tungt, högdensitetsmalm ökar massflödet för samma volym, vilket kräver omjustering av matarens hastighet. Endast denna justering kan öka kretsgenomströmningen med 10–15 % utan kapitalinvestering.
Justeringar av krossaren påverkar både produktens kornfördelning och driftkostnaderna. En mindre slutet sidinställning ger finare produkt men minskar kapaciteten och förkortar klädningslivslängden på grund av ökad kompression och längre verkningsvaraktighet i krosskammaren. Den öppna sidinställningen styr den maximala utgående storleken: att göra den bredare ökar genomströmningen men leder till grovare produkt. Excentriskt slag påverkar slagfrekvensen och krosskraften – ett högre slag förbättrar reduktionsgraden vid krossning av hård bergart men ökar effektförbrukningen och mekanisk belastning. Varje krossare har en praktisk gräns för reduktionsförhållandet – vanligtvis 4:1 per steg – bortom vilken återcirkulationen ökar och slitage på manteln och konkaven förvärras. Klädningslivslängden beror direkt på driftinställningarna, malmens slitstyrka och kammargeometrin. Driftoperatörer måste balansera dessa variabler för att förlänga underhållsintervallen samtidigt som de uppfyller kraven på partikelstorlek – med insikten att marginella ökningar av tonmängden ofta höjer den totala kostnaden per ton genom förkortad komponentlivslängd och oplanerad driftstopp.
Vanliga frågor
Vad är det primära syftet med malmkrossning i komminution?
Syftet är att minska stora block till mindre storlekar som är lämpliga för vidare behandling, såsom slipning, flotationsprocesser och lixiviation. Detta steg avgör effektiviteten och effekten av hela mineralbehandlingskedjan.
Hur kan optimering av krossningssteget förbättra energieffektiviteten?
Genom korrekt justering av krossarens inställningar och framställning av en konsekvent målstorlek kan energibehovet vid slipning minskas och den totala kapaciteten ökas med 20 % eller mer.
Vilka faktorer påverkar valet av primärkrossare?
Viktiga överväganden inkluderar maximalt infödesmaterial, bergartens hårdhet samt förekomsten av klibbiga material som lera, vilket påverkar lämpligheten för käk- eller gyrokrossare.
Varför används HPGR:er i sekundära och tertiära krossningssteg?
HPGR:er är energieffektiva och genererar mikrospaltningar som förbättrar mineralfrigöringen för finare partiklar, vilket förbättrar effektiviteten i efterföljande processsteg.
Hur påverkar jämnhet i tillförseln prestandan hos en stenskivningsanläggning?
En jämn tillförsel säkerställer en stabil effektdragning, minskar slitage på stenskivningsanläggningarna och förhindrar flaskhalsar, vilket maximerar genomströmningen och minimerar driftkostnaderna.