
 EN
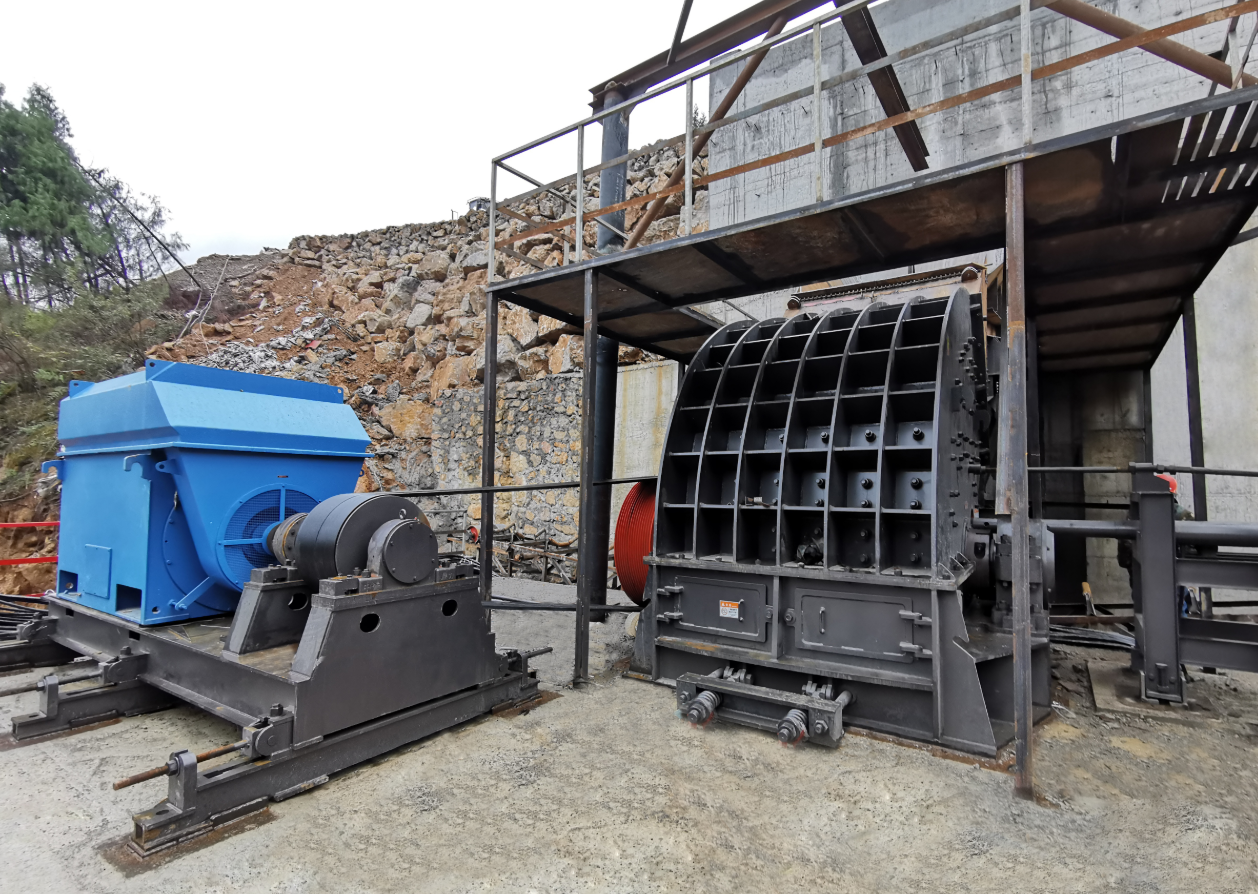
Оптимизация потока материала для эффективной эксплуатации дробильного завода
Для операторов карьеров и инженеров обогатительных фабрик эффективность дробильной установки определяется не только мощностью дробилок или шириной конвейеров. В основе лежит поток материала от одного оборудования к другому. Непродуманная планировка, даже при использовании самого мощного оборудования, приводит к заторам, чрезмерному износу и хроническому снижению производительности. Поток материала должен быть плавным, непрерывным и однонаправленным. Каждое изменение направления движения камня или его падение с высоты требует затрат энергии и повышает риск деградации. Наиболее эффективные установки спроектированы с чёткой линейной траекторией потока, минимизирующей количество перегрузок и максимизирующей пропускную способность. Понимание принципов движения материала, типичных недостатков традиционных схем размещения оборудования и стратегий оптимизации его расположения является обязательным условием достижения и поддержания высокой производительности.
Выявление скрытых узких мест в потоке при традиционных схемах размещения
Многие традиционные дробильные предприятия страдают от узких мест в потоке, которые не всегда сразу заметны. Эти узкие места незаметно снижают производственную мощность предприятия и повышают эксплуатационные расходы. Распространённая проблема — использование штабелей, расположенных без стратегического расчёта. Материал может доставляться на крупную промежуточную штабель, а затем спустя короткое время извлекаться обратно. Это удваивает затраты на погрузочно-разгрузочные работы и вызывает излишний износ оборудования. Недостаточно продуманные точки перегрузки, где материал меняет направление движения или сбрасывается на ленту конвейера, также могут стать значительными источниками неэффективности. Такие точки часто приводят к сходу ленты с трассы, просыпанию материала и засорениям. Ещё одно критическое узкое место возникает, когда проект предприятия вынуждает один конвейер питать два разных дробильных станка. Это создаёт каскад проблем: один аппарат может испытывать недостаток материала, в то время как другой перегружается. Коренная причина этих проблем — не механический отказ, а философия проектирования, не предусматривающая чёткой односторонней стратегии потока.
Проектирование линейного потока с небольшим расстоянием переноса
Решение этих узких мест в потоке заключается в проектировании строго одностороннего пути движения. Материал должен перемещаться от основного загрузочного бункера к конечному стопору готовой продукции в единой линейной последовательности. Такой подход исключает обратное движение и сводит к минимуму необходимость повторной обработки материала. Каждый переход материала с одного оборудования на другое должен представлять собой операцию, добавляющую ценность. Проекты мирового уровня стремятся минимизировать количество таких переходов — от первичной подачи до готовой продукции. Простое изменение, например выгрузка дроблёного материала непосредственно на конвейер готовой продукции вместо его направления через промежуточный лоток, позволяет существенно снизить энергозатраты на тонну. Этот линейный принцип заменяет хаотичные, лабиринтообразные компоновки прошлого чётким, односторонним маршрутом. В такой идеальной компоновке каждая машина обрабатывает материал ровно один раз, на своей номинальной мощности, без искусственных ограничений со стороны смежных участков — как выше по потоку, так и ниже по потоку.
Практическая проверка перепроектирования потока по линейному принципу
Преимущества перепроектирования линейного потока носят не теоретический, а практический характер: их эффективность подтверждена в реальных условиях эксплуатации. На крупном руднике твёрдых пород в Австралии был продемонстрирован эффект от применения данного подхода. На обогатительной фабрике использовалась разветвлённая замкнутая схема расположения оборудования, что вызывало значительные узкие места. Длинный реверсивный конвейер был выявлен как основной источник задержек и проблем с блокировками. Было принято решение переконфигурировать вторичную и третичную схемы в единую прямолинейную конфигурацию. Два независимых коротких штабелирующих конвейера заменили проблемный реверсивный конвейер. Результаты оказались впечатляющими: система обеспечила устойчивое повышение производительности. Это улучшение было достигнуто не за счёт добавления нового оборудования, а за счёт устранения «мёртвого времени», заложенного в старой схеме компоновки. Логика управления также была упрощена, что повысило общую стабильность и предсказуемость работы фабрики.
Устранение взаимного влияния конвейеров и несоосности дробилки и грохота
Помимо общей схемы потока, конкретное размещение оборудования имеет решающее значение для поддержания эффективной работы. Взаимное перекрытие конвейеров — частая причина предотвратимых простоев. Перекрывающиеся ленты, резкие углы передачи материала и плохо отцентрованные разгрузочные желоба вынуждают материал резко менять направление движения. Это приводит к просыпанию материала, ускоренному износу ленты и частым засорениям. Решение заключается в проектировании прямолинейных передач с минимальным изменением высоты. Грохоты должны располагаться строго по оси разгрузочного отверстия дробилки и поддерживаться короткими жёсткими конвейерами. Такое выравнивание исключает избыточные точки передачи и гарантирует, что последующие агрегаты получают стабильную и непрерывную подачу материала. Такая тщательная компоновка сокращает трудозатраты на техническое обслуживание, повышает стабильность подачи и усиливает общую надёжность системы.
Стратегическое зонирование оборудования для обеспечения безопасности и производительности
Планировка завода также должна включать стратегическую зонирование. Оборудование следует группировать в зависимости от цикла его эксплуатации, требований к техническому обслуживанию и воздействия на окружающую среду. Машины с высокой вибрацией, например первичные дробилки и грохоты, должны быть физически изолированы от помещений управления и прецизионных измерительных приборов. Это предотвращает дрейф показаний датчиков и помехи в сигналах. Зазоры вокруг всего основного оборудования должны быть достаточными для безопасного и быстрого доступа во время осмотров и ремонтов. Данное требование напрямую сокращает незапланированные простои. Тепловая изоляция между горячими производственными участками и зонами с нормальной температурой окружающей среды также повышает энергоэффективность. Акустические барьеры вокруг шумных агрегатов защищают слух персонала и снижают количество ошибок, вызванных усталостью. При эффективном зонировании завода высокая производительность обеспечивается не только на этапе пуска, но и в течение многих лет эксплуатации.
Ускорение внедрения за счёт модульных решений
Традиционный подход к строительству дробильного завода медленный и сложный. Компоненты изготавливаются вне площадки, а затем доставляются на место для сборки. Этот процесс подвержен задержкам из-за погодных условий, нехватки рабочей силы и проблем с координацией. Модульные решения с предварительной заводской сборкой обеспечивают более быстрый путь к эффективной эксплуатации. При таком подходе завод поставляется в виде полностью интегрированных модулей, прошедших заводские испытания. Эти модули — включая дробилки, грохоты, конвейеры и панели управления — поступают на площадку уже с предварительно выполненными электромонтажными работами и калибровкой. Такой подход «подключи и работай» значительно сокращает сроки строительства на площадке. Он также упрощает логистику запасных частей и будущие модернизации. Новый этап можно добавить с минимальным воздействием на существующий завод. Такой подход поддерживает поэтапное масштабирование, позволяя заводу постепенно расти по мере изменения производственных потребностей.
Выбор площадки для долгосрочного масштабирования
Первое решение, влияющее на долгосрочную эффективность дробильного завода, — выбор площадки. Благоприятная площадка с пологими склонами и естественными террасами снижает объём земляных работ и позволяет использовать гравитационный поток материала. Это уменьшает энергопотребление на тонну. Не менее важна надёжная система водоотвода. Поверхности с правильным уклоном предотвращают скопление воды вокруг фундаментов и конвейеров, исключая коррозию и проскальзывание ленты. Возможно, наиболее значимый фактор — резервирование места для будущего расширения. На этапе генерального проектирования следует определить коридоры для параллельных дробильных линий и дополнительных грохотных секций. Это гарантирует возможность расширения завода без нарушения целостности первоначальной технологической схемы.
Как качественный инжиниринг и производство обеспечивают долгосрочную эффективность
Окончательный успех дробильного завода зависит от качества его проектирования и изготовления компонентов. Точность выравнивания конвейеров, надёжность систем управления и долговечность изнашиваемых деталей — всё это влияет на способность завода работать эффективно. Производители, соблюдающие признанные стандарты качества, такие как ISO 9001, подвергают свои системы строгим испытаниям до их внедрения. Для оператора рудника, инвестирующего в новый завод, партнёрство с дисциплинированным производителем, ориентированным на качество, обеспечивает максимальную уверенность в том, что эксплуатация завода достигнет целевого объёма переработки и будет его поддерживать на заданном уровне.