
 EN
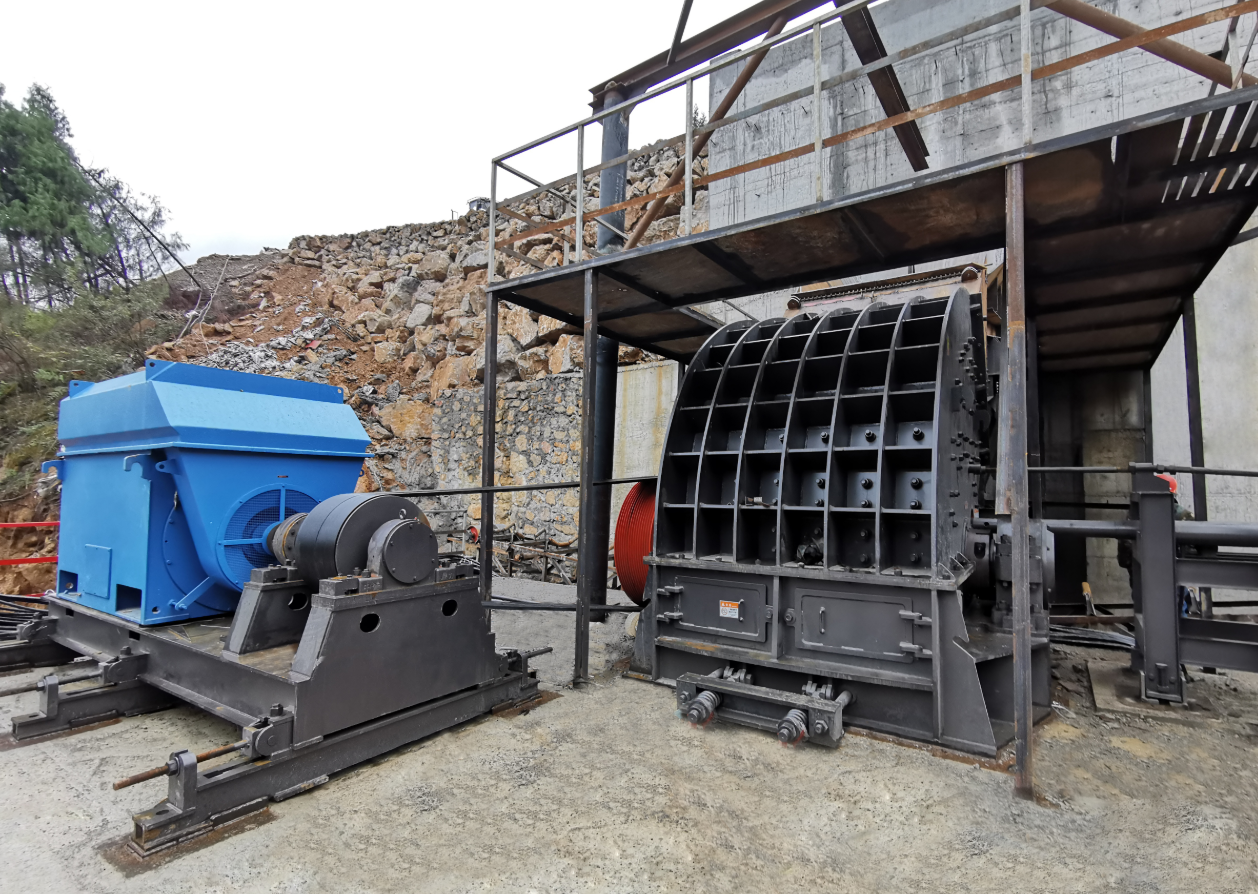
تحسين تدفق المواد لتشغيل فعّال لمحطات التكسير
لِمُشَغِّلِي الْمَنَاجِمِ وَمُهَنْدِسِي الْمَصَانِعِ، لَا يَتَحَدَّدُ كَفَاءَةُ مَصْنَعِ التَّحْطِيمِ بِالْقُوَّةِ الْحِصَانِيَّةِ لِأَجْهِزَةِ التَّحْطِيمِ فَقَطْ أَوْ بِعَرْضِ الْحَزَامَاتِ النَّاقِلَةِ. بَلْ تَتَحَدَّدُ هَذِهِ الْكَفَاءَةُ أَسَاسًا بِسَيْرِ الْمَادَّةِ مِنْ جِهَازٍ إِلَى الْجِهَازِ التَّالِي. فَالتَّرْتِيبُ غَيْرُ الْمُنَاسِبِ لِلْمَصْنَعِ، وَمَهْمَا كَانَتْ قُوَّةُ الْمُعَدَّاتِ الْمُسْتَخْدَمَةِ فِيهِ، يُؤَدِّي حَتْمًا إِلَى ازْدِحَامٍ فِي الْمَجَرَى، وَارْتِفَاعٍ فِي التَّآكُلِ، وَأَدَاءٍ ضَعِيفٍ مُسْتَمِرٍّ. وَيَجِبُ أَنْ يَكُونَ سَيْرُ الْمَادَّةِ سَلْسًا وَمُتَوَاصِلًا وَأَحَادِيَ الِاتِّجَاهِ. فَكُلُّ مَرَّةٍ تَتَغَيَّرُ فِيهَا الْمَادَّةُ اتِّجَاهَهَا أَوْ تَسْقُطُ مِنْ ارْتِفَاعٍ مَا، تَسْتَهْلِكُ طَاقَةً وَتَتَعَرَّضُ لِلتَّفَكُّكِ أَوِ التَّحَطُّمِ. وَأَكْثَرُ الْمَصَانِعِ كَفَاءَةً هِيَ الَّتِي صُمِّمَتْ بِمَسَارٍ خَطِّيٍّ وَاضِحٍ يُقَلِّلُ مِنْ عَدَدِ مَرَّاتِ التَّعَامُلِ مَعَ الْمَادَّةِ وَيُعَظِّمُ الْإِنْتَاجَ. وَيَجِبُ فَهْمُ مَبَادِئِ سَيْرِ الْمَادَّةِ، وَأَخْطَاءِ التَّرْتِيبَاتِ التَّقْلِيدِيَّةِ، وَالسُّبُلِ الْمُتَّبَعَةِ لِتَحْسِينِ تَرْتِيبِ الْمُعَدَّاتِ لِتَحْقِيقِ أَدَاءٍ عَالٍ وَالْحَفَاظِ عَلَيْهِ.
تَحْدِيدُ مَوَاقِعِ الازْدِحَامِ الْخَفِيَّةِ فِي التَّرْتِيبَاتِ التَّقْلِيدِيَّةِ
تعاني العديد من محطات التكسير التقليدية من اختناقات في التدفق غير واضحة على الفور. تؤدي هذه الاختناقات بهدوء إلى تآكل سعة المحطة وزيادة تكاليف التشغيل. تتمثل مشكلة شائعة في استخدام كومات التخزين غير الموضعَة بشكل استراتيجي. فقد يتم نقل المادة إلى كومة تدفق كبيرة، ليتم استردادها بعد فترة وجيزة. وهذا يضاعف تكلفة المناولة ويُحدث تآكلًا غير ضروري للمعدات. كما يمكن أن تكون نقاط الانتقال المصممة تصميمًا سيئًا، حيث تتغير اتجاهات المادة أو تسقط على الحزام، مصادر رئيسية لعدم الكفاءة. وغالبًا ما تؤدي هذه النقاط إلى انحراف الحزام والانسكابات والانسدادات. ويحدث اختناق حرج آخر عندما يجبر تصميم المحطة ناقلًا واحدًا على تغذية كسّارين مختلفين. وهذا يخلق سلسلة من المشكلات، حيث قد يعاني جهاز من نقص التغذية بينما يُثقل الآخر حملًا زائدًا. وليست الأعطال الميكانيكية هي السبب الجذري لهذه المشكلات، بل فلسفة التصميم التي تفتقر إلى استراتيجية تدفق واضحة وأحادية الاتجاه.
تصميم مسار تدفق خطي وذو مسافة انتقال قصيرة
يتمثل الحل لهذه الاختناقات في التدفق في تصميم مسار تدفق أحادي الاتجاه بدقة. ويجب أن ينتقل المادة من وعاء التغذية الرئيسي إلى رافعة تجميع المنتج النهائي ضمن تسلسل خطي واحدٍ ومباشر. ويؤدي هذا النهج إلى القضاء على التدفق العكسي ويقلل إلى أدنى حدٍ الحاجة إلى إعادة التعامل مع المادة. وكل مرةٍ تُنقل فيها المادة من جهازٍ إلى آخر، يجب أن تكون هذه الخطوة مضافةً للقيمة. وتسعى التصاميم المتفوقة عالميًّا إلى تقليل عدد عمليات النقل قدر الإمكان بين التغذية الأولية والمنتج النهائي. فعلى سبيل المثال، إن إجراء تغيير بسيط مثل تصريف المادة المسحوقة مباشرةً على ناقل المنتج بدلًا من توجيهها عبر ماسورة وسيطة يمكن أن يوفِّر كميةً كبيرةً من الطاقة لكل طن. وتحل هذه المبدأ الخطي محل التخطيطات الفوضوية المشابهة للمتاهات التي كانت سائدة في الماضي، ليحلَّ مكانها مسارٌ واضحٌ وأحادي الاتجاه. وفي هذا التخطيط المثالي، تعالج كل آلة المادة مرةً واحدةً فقط وبسعة تشغيلها المُحدَّدة، دون أن تُقيَّد اصطناعيًّا بواسطة اختناقات في المراحل السابقة أو اللاحقة.
التحقق الميداني من إعادة تصميم التدفق الخطي
فوائد إعادة تصميم التدفق الخطي ليست نظريةً فحسب، بل تم التحقق منها في العمليات الواقعية. فقد أظهرت عملية استخراج صخور صلبة كبيرة في أستراليا تأثير هذه المنهجية. وكانت المحطة تستخدم تخطيطاً فرعياً حلقياً أدى إلى اختناقات كبيرة. وتم تحديد ناقل حزامي قابل للانعكاس وطويل كمصدر رئيسي للتَّأخير ومشاكل التداخل. واتُّخذ قرار بإعادة ترتيب الدوائر الثانوية والثالثية على شكل ترتيب خطي مباشر واحد. واستُبدِل الحزام القابل للانعكاس المشكل بحزامين مستقلَّين أقصر للكوم، مخصَّصَين للتجميع. وكانت النتائج مذهلة: حقق النظام زيادةً مستدامةً في معدل الإنتاج. ولم تُ log هذه التحسينات عبر إضافة معدات جديدة، بل عبر إزالة الوقت الضائع الذي كان مضمَّناً في التخطيط القديم. كما بُسِّطت منطقية التحكم، ما عزَّز الاستقرار والقابلية التنبؤية العامَّة للمحطة.
إلغاء التداخل بين الناقلات وسوء محاذاة الكسارة مع الغرابيل
باستثناء مسار التدفق العام، فإن الترتيب المحدد للمعدات يُعَدُّ أمراً جوهرياً للحفاظ على كفاءة التشغيل. وتُعَدُّ التداخلات في نواقل الحركة سبباً شائعاً لفترات توقف يمكن تجنُّبها بسهولة. فالتداخل بين الحزامين، والزوايا الحادة عند نقاط النقل، والممرات المائلة غير المحاذاة بشكل جيِّد تجبر المواد على تغيير اتجاهها فجأةً. وهذا يؤدي إلى تسرب المواد، وزيادة تآكل الحزام، وحدوث انسدادات متكرِّرة. أما الحل فهو تصميم عمليات النقل على خطٍّ مستقيم مع أقل قدرٍ ممكن من التغيرات في الارتفاع. ويجب تركيب الغرابيل مباشرةً على امتداد مسار خروج الكسارة، مع دعمها بواسطة نواقل حركة قصيرة وصلبة. ويؤدي هذا المحاذاة إلى إزالة نقاط النقل الزائدة، ويضمن وصول التغذية إلى الوحدات اللاحقة بشكلٍ منتظمٍ وغير منقطع. وبفضل هذا الترتيب الدقيق، تنخفض ساعات الصيانة، وتتحسَّن اتساقية التغذية، وتتعزَّز موثوقية النظام ككل.
التنقية الاستراتيجية لمواقع المعدات من أجل السلامة والأداء
يجب أن يشمل تخطيط المصنع أيضًا تقسيم المساحات وفق مبادئ استراتيجية. ويجب تجميع المعدات حسب دورة تشغيلها واحتياجاتها من الصيانة وتأثيرها البيئي. ويجب عزل الآلات عالية الاهتزاز، مثل الكسارات الأولية والمناخل، عزلًا ماديًّا عن غرف التحكم والأجهزة الدقيقة. وهذا يمنع انحراف أجهزة الاستشعار وتشويش الإشارات. كما يجب أن تكون المسافات الفارغة المحيطة بجميع المعدات الرئيسية كافية للوصول إليها بأمانٍ وسرعة أثناء عمليات الفحص والإصلاح. وهذه المتطلَّبات تقلِّل مباشرةً من توقُّف التشغيل غير المخطط له. وبالمثل، فإن العزل الحراري بين العمليات الساخنة والمناطق المحيطة بها يحسِّن كفاءة استهلاك الطاقة. كما تحمي الحواجز الصوتية المحيطة بالمعدات عالية الضوضاء صحة سمع العاملين وتقلِّل الأخطاء الناتجة عن الإرهاق. وعندما يُقسَّم المصنع تقسيمًا فعّالًا، فإنه يحافظ على أدائه العالي ليس فقط عند بدء التشغيل، بل طوال سنوات الخدمة.
تسريع نشر الحلول الوحدية
الطريقة التقليدية لإنشاء محطة تكسير بطيئة ومعقدة. فتُصنع المكونات خارج الموقع ثم تُشحن إلى الموقع لتجميعها. وتخضع هذه العملية لتأخيرات جوية، ونقص في العمالة، ومشاكل تنسيقية. أما الحلول الجاهزة الوحداتية فهي توفر مساراً أسرع نحو التشغيل الفعّال. وبهذه الطريقة، تُسلَّم المحطة على هيئة وحدات متكاملة بالكامل ومُختبرة مسبقاً في المصنع. وتصل هذه الوحدات، التي تشمل الكسارات والمناخل والناقلات ولوحات التحكم، إلى الموقع وقد سُبق تركيب أسلاكها ومعايرة أجهزتها. ويؤدي هذا النهج الجاهز للتشغيل إلى تقليص وقت الإنشاء في الموقع بشكل كبير. كما يبسّط لوجستيات قطع الغيار والتحديثات المستقبلية. ويمكن إضافة مرحلة جديدة مع أقل قدر ممكن من التعطيل للمحطة القائمة. ويدعم هذا النهج التوسع التدريجي، ما يسمح للمحطة بالنمو تدريجياً مع تطور متطلبات الإنتاج.
اختيار الموقع من أجل القدرة على التوسع على المدى الطويل
أول قرار يؤثر في الكفاءة طويلة الأمد لمصنع التكسير هو اختيار الموقع. ويقلل الموقع الملائم ذي المنحدرات اللطيفة والمنصات الطبيعية من كمية أعمال الحفر المطلوبة، ويسهل تدفق المواد بمساعدة الجاذبية. وهذا يقلل استهلاك الطاقة لكل طن. ومن الأمور المهمة بنفس القدر تصريف المياه بكفاءة. فالأسطح المُهيَّأة بتدرج مناسب تمنع تجمع المياه حول الأساسات وأحزمة النقل، مما يجنب حدوث التآكل وانزلاق الأحزمة. وربما يكون العامل الأهم على الإطلاق هو تخصيص مساحة للتوسعة المستقبلية. وفي مرحلة التخطيط العام، يجب تحديد الممرات المخصصة لخطوط التكسير المتوازية والبنوك الإضافية للغربلة. وهكذا يضمن ذلك أن ينمو المصنع دون المساس بسلامة مسار التدفق الأصلي.
كيف تُمكِّن التصميم والتصنيع عاليَي الجودة الكفاءة طويلة الأمد
يعتمد النجاح النهائي لمحطّة التكسير على جودة التصميم وتصنيع مكوّناتها. فدقة محاذاة ناقل الحزام، وموثوقية أنظمة التحكم، ومتانة أجزاء التآكل، كلّها عوامل تساهم في قدرة المحطة على التشغيل بكفاءة. ويُخضع المصنعون الذين يلتزمون بمعايير الجودة المعترف بها، مثل معيار الأيزو ٩٠٠١، أنظمتهم لاختبارات صارمة قبل تركيبها. أما بالنسبة لمشغّل منجم يستثمر في محطة جديدة، فإن الشراكة مع مصنّع منضبطٍ ومركزٍ على الجودة توفّر له الثقة القصوى في أن التشغيل سيحقّق الإنتاجية المستهدفة وسيحافظ عليها على المدى الطويل.